

ما إن تُعبّأ المنتجات في علب كرتونية أو أكياس حتى يحتاج أحدهم — أو إحدى الماكينات — إلى وضع تلك العلب في كراتين الشحن. وهذه الخطوة، تعبئة الصناديق، هي الموضع الذي تفقد فيه كثير من خطوط التغليف الأولي الكفء سرعتها؛ إذ كثيرًا ما تُترك يدوية أو تُحدَّد لها بنية ماكينة غير ملائمة. والاختيار بين ماكينة تعبئة علوية (Top-Load) وأخرى جانبية (Side-Load) وخلية تعبئة روبوتية قرار يؤثر في المعدل وزمن تبديل المقاس والمساحة الأرضية ومدى تنوّع المنتجات التي تستطيع الماكينة الواحدة مناولتها. والمهندسون الذين يبحثون عن «أنواع ماكينات تعبئة الصناديق» أو «التعبئة العلوية مقابل الجانبية» أو «ماكينة التعبئة الروبوتية» عادةً ما يحاولون مطابقة الماكينة مع تشكيلة منتجات متنوّعة ومخطط محدود المساحة.
يقارن هذا الدليل بين البُنى الثلاث الرئيسة لتعبئة الصناديق، ويوضّح المنتجات التي تناسب كلًّا منها، ويُبيّن كيف تتعامل الشركة مع الاختيار ضمن خط تغليف نهائي متكامل. وهو موجّه إلى فرق الإنتاج والهندسة التي تحتاج إلى تبرير تهيئة بعينها.

تعريف البُنى الثلاث
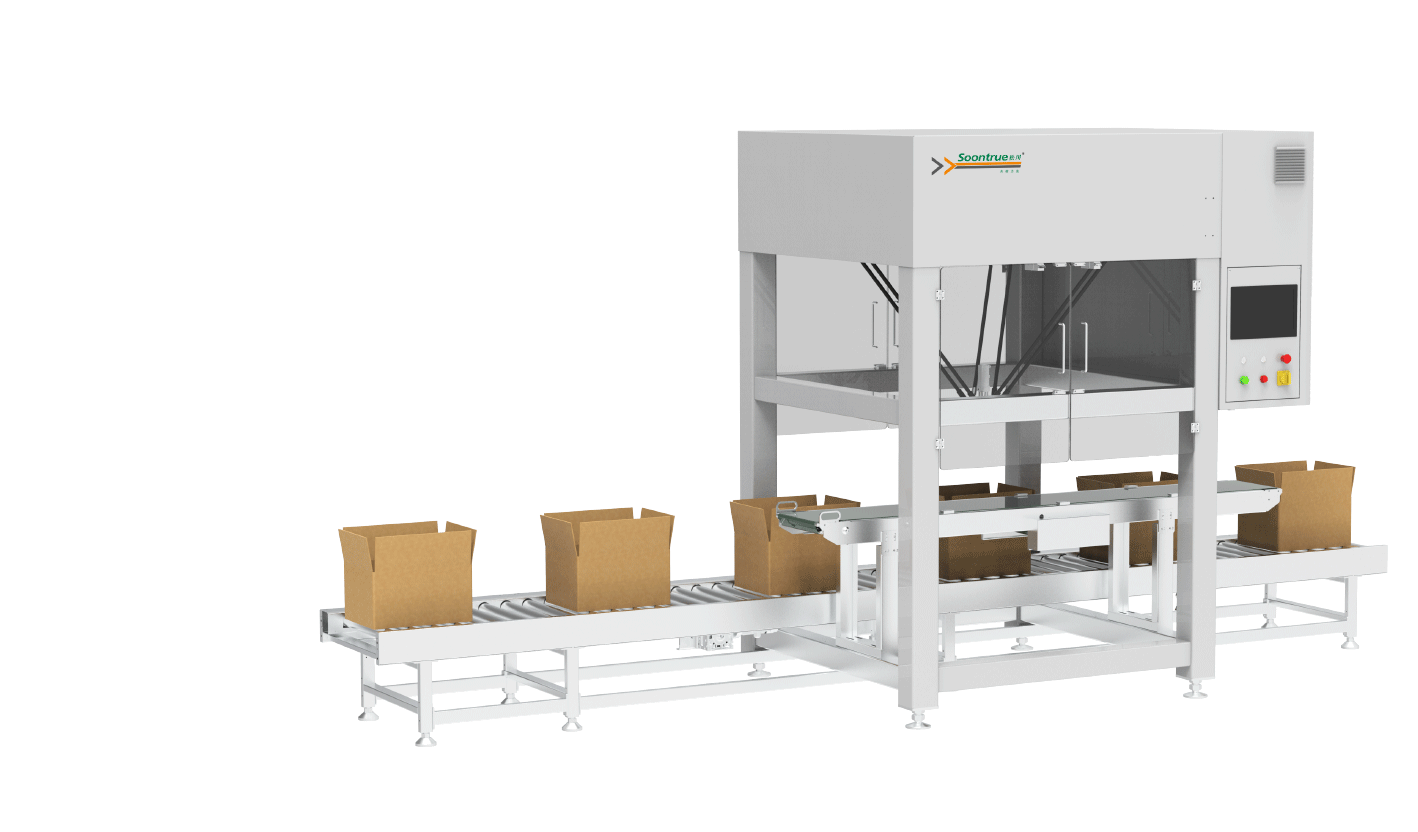
ماكينات التعبئة العلوية (Top-Load) تنصب كرتونًا مفتوحًا أو تُحضره أسفل محطة التحميل، وتجمع المنتجات في الترتيب المطلوب، ثم تُدخلها رأسيًا إلى الكرتون بالإنزال أو الدفع. ماكينات التعبئة الجانبية (الأفقية) (Side-Load) تُكوّن مجموعة منتجات وتدفعها أفقيًا عبر الجانب المفتوح للكرتون، الذي يُطوى ويُلصق بعدها. ماكينات التعبئة الروبوتية تستخدم روبوت دلتا أو روبوتًا مفصليًا أو روبوتًا جسريًا مزوَّدًا بقابض مصمَّم خصيصًا لالتقاط المنتجات المجمَّعة أو المنفردة ووضعها في الكرتون، وكثيرًا ما تجمع بين التجميع والتحميل في حركة واحدة. والحدود بينها متداخلة؛ فكثير من ماكينات التعبئة العلوية الحديثة تستخدم محور تحميل روبوتيًا، لكن اتجاه الحمولة وطريقة مناولة المنتج يظلان الفارقين المفيدين.
اتجاه المنتج هو نقطة البداية
أهم سؤال على الإطلاق: إلى أي مدى يتحمّل المنتج النقل؟ فالعلب الكرتونية الواقفة والزجاجات والصناديق الصلبة التي يجب أن تبقى رأسية تناسب الماكينة العلوية؛ لأنها تُجمَّع وهي قائمة ثم تُخفَض مباشرة إلى الأسفل. أمّا الأكياس والساشيهات وألواح التغليف الانسيابي والعلب المسطّحة التي ترقد على الحافة أو بشكل مسطّح، فيمكن تجميعها أفقيًا وتحميلها جانبيًا بكفاءة. والمنتجات الحسّاسة — المخبوزات الطرية ومستحضرات التجميل المزيّنة والوجبات الخفيفة المنفوخة — تستفيد من قابض روبوتي يلتقطها برفق ويجنّبها ضغط قضيب الدفع. وتحديد اتجاه منتجك وصلابته وقابليته للكسر قبل المقارنة بين الماكينات يُلغي معظم الخيارات الخاطئة.
وتختبر الشركة دائمًا عيّنات فعلية، بما فيها ألينها وأكثرها تفاوتًا في الشكل؛ لأن الماكينة التي تنجح مع المنتج المتوسط وتتعثر مع أضعف عيّنة هي التي ينتهي بها المطاف إلى التشغيل اليدوي.
السرعة وطبيعة التجميع
يتحدّد معدل تعبئة الصناديق بآلية التحميل أقلّ مما يتحدّد بسرعة تجميع المنتجات في الترتيب الدقيق للكرتون. وتتميّز الماكينات الجانبية ذات الحركة المستمرة وروبوتات دلتا عالية السرعة مع المنتجات الموحّدة كبيرة الحجم، مثل ألواح الوجبات الخفيفة والساشيهات، حيث يتدفّق التجميع دون انقطاع. أمّا الماكينات العلوية الروبوتية المفصلية والسيرفو فتعمل بوتيرة أبطأ قليلًا في الدورة، لكنها تتعامل مع نطاق أوسع بأقلّ قطع تبديل، وتستطيع تنفيذ أنماط تعبئة متعددة. وعند السرعات المتوسطة — وهي حال معظم الخطوط — تفوق مرونة الماكينة الروبوتية السيرفو عادةً فارقًا صغيرًا في الذروة؛ لأنها تواصل العمل أثناء تغيير المنتجات بدل التوقف لضبط ميكانيكي.
تبديل المقاس وتكلفة التنوّع
هنا تتباين البُنى بأكبر قدر في تكلفة التشغيل الفعلية. فالماكينة الجانبية التقليدية أو العلوية الميكانيكية تعتمد على قطع التبديل — الأدلة والقمع والدوافع — لتغيير مقاس المنتج، وهو ما يستغرق وقتًا ويُجمّد رأس المال في مجموعات قطع لكل صنف (SKU). أمّا الماكينة الروبوتية المزوَّدة بضبط سيرفو وقابض يغطي نطاق مقاسات، فتبدّل المقاس غالبًا عبر اختيار وصفة جاهزة دون قطع مخصّصة لكثير من المنتجات. وبالنسبة للعمليات التي تُجري عروضًا ترويجية متكررة أو تملك تشكيلة واسعة، يُلغي النهج الروبوتي زمن التوقف للتبديل ومخاطر فقدان قطع التبديل أو تلفها معًا. وإذا كان النطاق ضيقًا ومستقرًا، فقد تكون الماكينة الميكانيكية الأبسط الخيار الأوفر اقتصاديًا.
تشكيل الكراتين والتحميل واللصق كمنظومة واحدة
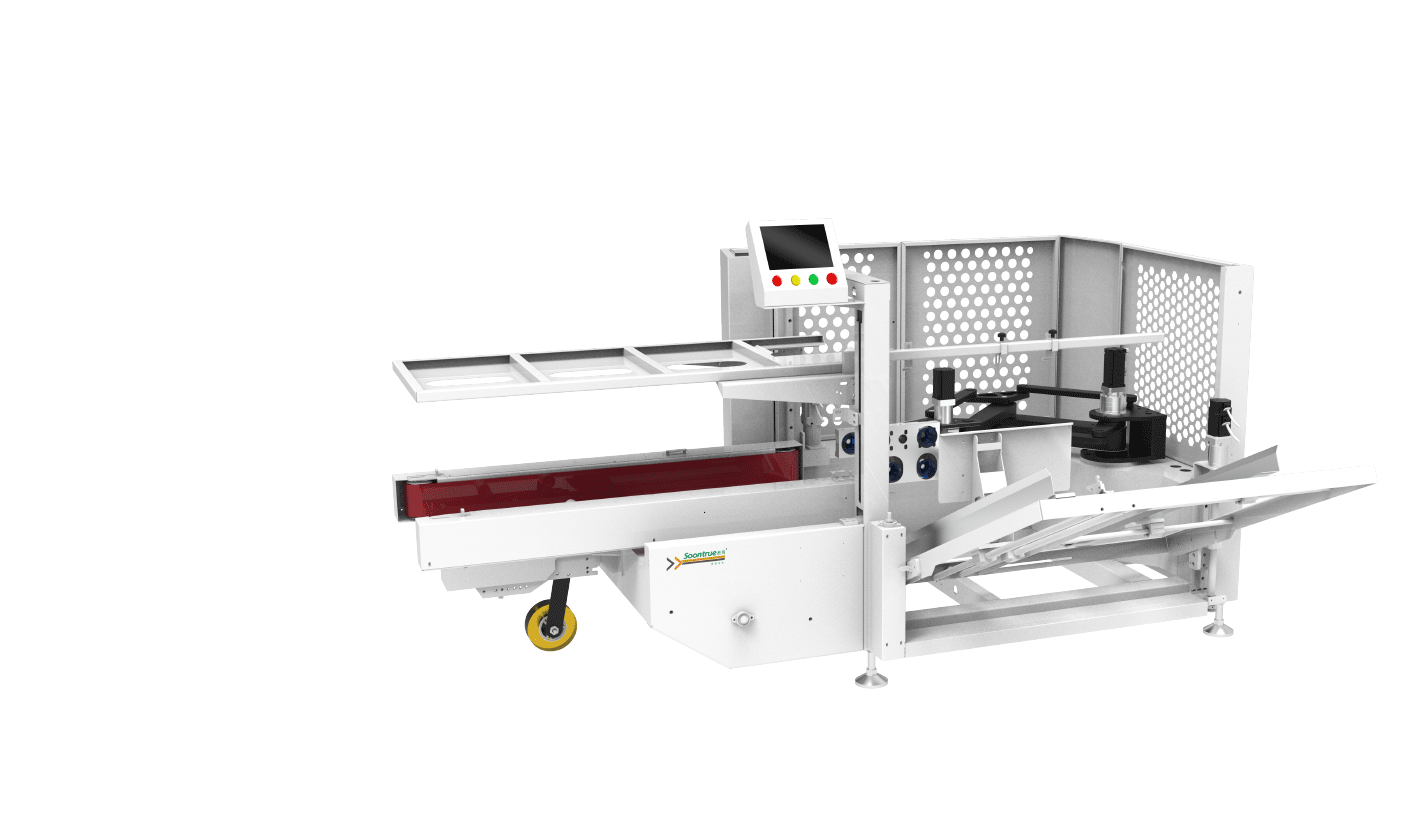
ماكينة تعبئة الصناديق ليست سوى مرحلة واحدة؛ فالكراتين الفارغة يجب أن تُنصب وتُلصق قيعانها، ثم تُحمَّل المنتجات، ثم يُغلق الكرتون الممتلئ ويُلصق من الأعلى. واقتناء هذه المراحل كمنظومة مترابطة — ماكينة تشكيل كراتين روبوتية تغذّي ماكينة التعبئة، التي تغذّي بدورها ماكينة لصق الكراتين — يضمن توافق نقاط التسليم ويجنّب الوضع المألوف الذي تعجز فيه ثلاث ماكينات مُقتناة منفردة عن مجاراة بعضها. وتعامل الشركة تشكيل الكراتين وتعبئتها ولصقها بوصفها خطًا متوازنًا مُصمَّمًا حول طاقة إنتاجية حقيقية واحدة، فلا تتحوّل أي محطة إلى عنق اختناق دائم.
المساحة الأرضية والمخطط
تكون ماكينات التعبئة الجانبية أطول غالبًا؛ لأن التجميع والتحميل الأفقي يمتدان في خط مستقيم، في حين أن خلايا التعبئة العلوية والروبوتية أكثر إحكامًا رأسيًا ويمكن ترتيبها حول الناقل المتاح. وتُركَّب روبوتات دلتا علويًا فتُحرّر المساحة الأرضية تحتها، وهو ما يناسب الخطوط المحدودة الأمتار المربعة. وكثيرًا ما يُفضّل إدخال تعبئة الصناديق في صالة قائمة خلية علوية روبوتية مدمجة تستقبل المنتج من الناقل الحالي وتُخرجه نحو ماكينة اللصق القائمة. وينبغي رصد قيود المخطط مبكرًا، ويفضّل بمخطط بمقياس الرسم، لكي تناسب البُنى المختارة فعلًا بدل فرض إعادة توجيه مكلفة.
المناولة الرقيقة والمنتجات الفاخرة
في المنتجات الفاخرة والهشّة، تُعدّ طريقة التحميل مسألة جودة بقدر ما هي مسألة كفاءة؛ فالتحميل بالدفع قد يخدش العلب المزيّنة أو يسحق المخبوزات الطرية أو يزعزع الزجاجات، فيُولّد إعادة عمل وشكاوى من العملاء. أمّا الروبوت المزوَّد بقابض رقيق وتسارع محكوم فيضع المنتجات دون صدمة، بل يستطيع وضع فواصل أو أوراق طبقية بين الصفوف. وإذا كان منتجك يُباع على مظهره، فإن تكلفة المناولة الرقيقة تُبرَّر بسهولة أمام نسبة ضئيلة من الوحدات التالفة، ويستحق الأمر تحديد حسّاسات الرفض والتجميع لضمان تحميل ترتيبات كاملة وصحيحة وحدها.
مستوى الأتمتة ومسار التدرّج
لا تحتاج كل عملية إلى خط أوتوماتيكي بالكامل منذ اليوم الأول. والمسار المعقول للعلامات النامية أن تُؤتمت المرحلة الأكثر تكرارًا وتحديدًا للسرعة — وغالبًا هي تشكيل الكراتين أو التحميل — مع الإبقاء على محطة يدوية قصيرة حسنة التصميم في موضع آخر، ثم إضافة الوحدة التالية مع نمو الحجم. وتدعم الخلايا الروبوتية النمطية هذا التدرّج؛ إذ يمكن تحديدها بطاقة احتياطية وربطها بتغذيات إضافية لاحقًا. والهدف خط يلائم الحجم الحالي دون إفراط في الاستثمار، ولا يضطر إلى الاستبدال حين يرتفع الإنتاج.
| البنية | أنسب المنتجات | نقطة القوة | ما يُراقَب |
|---|---|---|---|
| ماكينة التعبئة العلوية | علب كرتونية واقفة، زجاجات، صناديق صلبة | تحافظ على انتصاب المنتجات؛ مدمجة | تحتاج كرتونًا مفتوحًا مُقدَّمًا من الأسفل |
| ماكينة التعبئة الجانبية | أكياس، ألواح، ساشيهات مسطّحة | سرعة مستمرة عالية | مساحة أطول؛ تتطلب قطع تبديل |
| ماكينة التعبئة الروبوتية | منتجات مختلطة وهشّة ومتنوّعة | مناولة رقيقة، تبديل سريع، مرونة | ذروة أقل قليلًا من الماكينات المخصّصة عالية السرعة |
مثال على الطاقة الإنتاجية: موازنة خط نموذجي
لنفترض خطًا يُنتج علبًا ترد من التغليف الأولي بمعدل 40 علبة في الدقيقة، وتُعبّأ بواقع 12 علبة في الكرتون. تحتاج ماكينة تعبئة الصناديق إذن إلى مناولة ما يزيد قليلًا على ثلاثة كراتين في الدقيقة، بينما يجب أن تُمدّها ماكينة التشكيل في المرحلة السابقة بالكراتين وأن تُغلقها ماكينة اللصق في المرحلة التالية بالوتيرة نفسها. وإذا حُدّدت أي محطة على ذروة الأخرى دون تخزين مؤقت، فإن توقفًا لحظيًا ينتقل أثره فورًا، ويهبط إنتاج الوردية الفعلي كثيرًا دون الرقم المُعلَن. وإضافة بضعة كراتين من التخزين المؤقت قبل الماكينة وبعدها تفصل هذه التوقفات القصيرة، فتسمح لكل ماكينة بالعمل عند معدلها الثابت. وعندها تُحدَّد الطاقة الإنتاجية الحقيقية للخط بأبطأ عملية فعلًا لا بكل انقطاع صغير — وهو مكسب ملموس في الكراتين المُشحونة لكل وردية، حتى من دون تسريع أي ماكينة منفردة.
تخطيط العمالة أثناء الانتقال
تُغيّر أتمتة تعبئة الصناديق دور العاملين على الخط بدل أن تُلغي وظيفة فحسب. فالمعبّئون اليدويون، الذين يفهمون المنتجات وأنماط الأعطال، كثيرًا ما يكونون أفضل المرشحين ليصبحوا مشغّلي خلايا مسؤولين عن إمداد المواد وتبديل المقاس وفحص الجودة والاستجابة الأولية. وتخطيط هذا النقل قبل التركيب — بما يتضمّن التدريب خلال مرحلة اختبار القبول في المصنع — يجعل الانتقال أسلس ويحفظ المعرفة التشغيلية التي تُبقي الخط المتنوّع دائرًا. ويُستحسن عرض الأتمتة على الفريق بوصفها إزالةً للتكديس المتكرر وترقيةً للدور: الماكينة تتولّى المعدل، والمشغّل يتولّى الحكم والاستثناءات.
أجهزة التحكم والفحص والبيانات
لا تقتصر مزايا ماكينات التعبئة السيرفو على المرونة؛ فهي توفّر حركة قابلة للتكرار وتآكلًا ميكانيكيًا أقل وبيانات عن الدورات والتوقفات والتجميعات المرفوضة تدعم الصيانة وحساب OEE. وإضافة التحقق من عدد الكراتين أو الفحص بالباركود أو الرؤية الحاسوبية تضمن دخول المنتج الصحيح في الكرتون الصحيح بالعدد الصحيح — وهو ما تتوقّعه كبار عملاء التجزئة على نحو متزايد. وعند تحديد مواصفات الخلية، حدّد الفحص والتقارير التي تحتاجها مسبقًا؛ لأن دمج الرؤية الحاسوبية والتقاط البيانات في مرحلة التصميم أقل تكلفة بكثير من إضافتهما لاحقًا.
الأسئلة الشائعة
أيّ ماكينة تعبئة صناديق تناسب الأكياس والساشيهات؟
تُجمَّع الأكياس والساشيهات المسطّحة عادةً وتُحمَّل جانبيًا بسرعة عالية، أو يلتقطها روبوت دلتا؛ أمّا الأكياس الواقفة فتناسب خلية التعبئة العلوية. واتجاه منتجك هو ما يحسم الاختيار.
هل تحتاج الماكينات الروبوتية إلى قطع تبديل لكل صنف (SKU)؟
يغطّي الضبط بالسيرفو وقابض مشترك نطاقات مقاسات كثيرة، مع تبديل عبر وصفات جاهزة. ولا يحتاج أداة مخصّصة إلا المنتجات ذات الأشكال غير المألوفة.
هل تستطيع ماكينة تعبئة الصناديق تغذية ماكينة اللصق الموجودة لديّ؟
نعم، شريطة مطابقة ارتفاع الإخراج والمسافة بين الكراتين. والخط المترابط من التشكيل إلى التعبئة إلى اللصق هو الترتيب الأكثر موثوقية.
كيف أحمي المنتجات الهشّة أثناء التحميل؟
اختر خلية روبوتية بقابض رقيق وحركة محكومة، وأضف حسّاسات التجميع وأوراقًا طبقية اختيارية لتجنّب صدمة التحميل بالدفع.
الاستدامة والتغليف الجاهز للعرض على الرفوف
يطلب تجّار التجزئة على نحو متزايد كراتين جاهزة للعرض تُفتح بسهولة وتوضع مباشرة على الرف، كما يطلبون تقليل التغليف الثانوي إجمالًا. وتؤثر ماكينات تعبئة الصناديق في الأمرين معًا: فالماكينة التي تضع المنتجات بدقة تدعم كراتين مصمَّمة بمواد أقل وبلا فواصل داخلية، والتحميل الروبوتي يتعامل مع الكراتين الأخف والترتيبات غير المتماسكة التي تُفرزها التصاميم المدفوعة بالاستدامة. ويبرز هنا تعارض تقني؛ فالكراتين الأنحف والفواصل الأقل لا تحتمل الأخطاء أثناء التحميل، وهذا بالضبط ما تتفوّق فيه الحركة الروبوتية المحكومة على الدفع القاسي. وإذا كان عملاؤك يعلنون متطلبات الجاهزية للرفوف أو تقليل التغليف، فأطلع المورّد عليها في مرحلة التصميم؛ عندها تُطوَّر الماكينة وتصميم الكرتون والتجميع معًا، بدل أن يُطلب من الماكينة مناولة كرتون لم تُصمَّم له أصلًا.
أخطاء شائعة في تحديد مقاسات ماكينات تعبئة الصناديق
تتكرّر أخطاء بعينها في المشاريع. أولها التحديد استنادًا إلى المعدل الاسمي للمنتج بدل المعدل الذي يحقّقه الخط فعلًا بعد التوقفات وتبديل المقاسات، فيُبنى الخط أكبر من اللازم أو يُترك جائعًا. وثانيها إهمال المنتج الألين أو الأقل امتلاءً أو الأحدث ضمن العروض الترويجية، فيتعذّر تشغيله آليًا لاحقًا. وثالثها معاملة التشكيل والتعبئة واللصق كمشتريات مستقلة غير متوازنة، فينشأ عنق اختناق دائم عند أبطأ محطة. ورابعها — وهو أقل وضوحًا — حذف نواقل التخزين المؤقت، فيوقف توقف قصير في المرحلة السابقة الماكينة فورًا، ويُسدّ توقف في المرحلة التالية مخرجها. وإدراج قدر متواضع من التخزين المؤقت وتصميم كل محطة على طاقة إنتاجية حقيقية واحدة يُزيل معظم هذه المشكلات.
البيانات التي تزوّد بها المورّد للحصول على عرض سعر دقيق
لتحديد مواصفات ماكينة تعبئة الصناديق على نحو صحيح، اجمع أبعاد المنتج ووزنه عبر التشكيلة كاملة، وأبعاد الكراتين وأنماط التعبئة، والكراتين المطلوبة في الدقيقة، والاتجاه الذي يجب أن تحافظ عليه المنتجات. وأضف عيّنات من أكثر الأصناف هشاشةً وأكثرها تفاوتًا في الشكل، ومادة الفيلم أو الكرتون، وتفاصيل أي متطلبات للتغليف الجاهز للرفوف، ومخططًا دقيقًا بمقياس الرسم للمساحة المتاحة مع اتجاهي التغذية والإخراج. وبهذه المعلومات يستطيع المورّد تأكيد البنية، وتحديد ما إذا كانت قطع التبديل لازمة، واختبار عيّناتك قبل التصنيع. وأمّا التسعير من صورة واحدة أو رقم طراز وحده فمنه تبدأ حالات عدم المطابقة؛ ومرحلة قصيرة لاختبار العيّنات تأمين رخيص ضد خلية لا تتعامل مع تشكيلة المنتجات الحقيقية.
معدات مُوصى بها
- التعبئة العلوية المرنة: ماكينة تعبئة الصناديق الروبوتية ثنائية المحاور;
- المنتجات الصغيرة عالية السرعة: محطة التعبئة العنكبوتية (دلتا);
- الإمداد في المرحلة السابقة: ماكينة تشكيل الكراتين الروبوتية سيرفو.
تستطيع الشركة تحديد بنية تعبئة الصناديق المناسبة انطلاقًا من عيّنات منتجك وأبعاد كراتينك ومعدلك المستهدف، مع دمجها في التشكيل واللصق. تواصل مع فريقنا، أو تصفّح المعدات ذات الصلة في قسم المنتجات.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
السيرة الكاملة ›