

Una volta confezionato in astuccio o in sacchetto, il prodotto deve essere inserito negli imballi di spedizione: ci pensa un operatore, oppure una macchina. È qui, nell’inscatolamento, che molte linee di confezionamento primario per il resto efficienti perdono velocità, perché la fase resta spesso manuale o viene affidata a un’architettura di macchina sbagliata. Scegliere tra inscatolatore a caricamento dall’alto, a caricamento laterale e cella robotizzata è una decisione che incide su capacità produttiva, tempo di cambio formato, superficie occupata e varietà di prodotti trattabili da una sola macchina. Chi cerca “tipi di inscatolatore”, “caricamento dall’alto o laterale” o “macchina robotizzata per inscatolamento” sta di norma cercando di far combaciare una macchina con una gamma ampia e un layout vincolato.
Questa guida confronta le tre principali architetture di inscatolamento, indica per quali prodotti è adatta ciascuna e mostra come SunAura Packaging Machines affronta la scelta all’interno di una fine linea integrata. È pensata per i team di produzione e di engineering che devono giustificare una configurazione specifica.

Le tre architetture
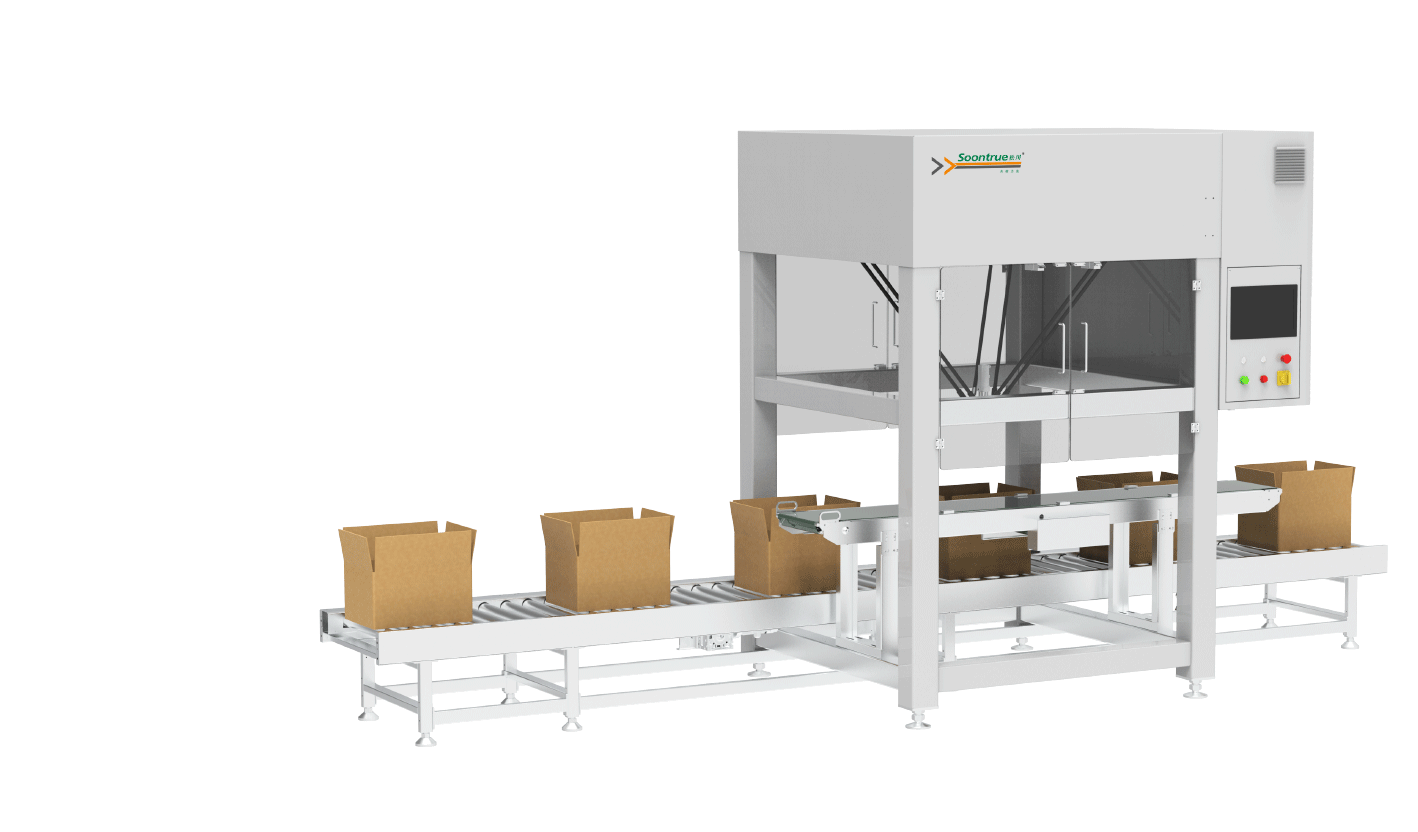
Inscatolatori a caricamento dall’alto formano o presentano un cartone aperto sotto una stazione di carico, raggruppano i prodotti nella disposizione richiesta e li calano o li spingono verticalmente nell’imballo. Inscatolatori a caricamento laterale (o orizzontale) compongono il gruppo e lo spingono orizzontalmente attraverso il lato aperto del cartone, che viene poi chiuso e sigillato. Inscatolatori robotizzati impiegano un robot delta, antropomorfo o a portale con pinza dedicata per prelevare prodotti raggruppati o singoli e depositarli nel cartone, spesso unendo raggruppamento e carico in un unico movimento. I confini sono labili — molti inscatolatori moderni a caricamento dall’alto usano un asse di carico robotizzato — ma orientamento del carico e modalità di manipolazione del prodotto restano i criteri distintivi utili.
L’orientamento del prodotto è il punto di partenza
La domanda più importante è una sola: come sopporta il prodotto di essere movimentato. Astucci in piedi, bottiglie e scatole rigide che devono restare verticali richiedono una macchina a caricamento dall’alto, perché vengono raggruppati in posizione eretta e calati a piombo. Sacchetti, bustine, barrette flow pack e astucci piatti appoggiati di taglio o in piano si raggruppano orizzontalmente e si caricano lateralmente in modo efficiente. I prodotti delicati — bakery soffice, cosmetici decorati, snack aerati — traggono vantaggio da una pinza robotica che preleva con delicatezza ed evita la compressione della barra spingitrice. Definire orientamento, rigidità e fragilità del prodotto prima di confrontare le macchine elimina la maggior parte degli errori di scelta.
SunAura Packaging Machines prova sempre campioni reali, compresi i più soffici e irregolari: una macchina che gestisce il prodotto medio ma cede sul campione più debole è quella che finisce per lavorare in manuale.
Velocità e natura del raggruppamento
La capacità di inscatolamento dipende meno dal meccanismo di carico che dalla rapidità con cui i prodotti si raggruppano nella disposizione esatta del cartone. Gli inscatolatori a caricamento laterale a moto continuo e i robot delta ad alta velocità eccellono con prodotti uniformi e ad alto volume, come barrette e bustine, dove il raggruppamento scorre senza interruzioni. Gli inscatolatori robotizzati antropomorfi e a caricamento dall’alto servoassistiti lavorano con cicli leggermente più lenti, ma coprono gamme più ampie con pochi pezzi di cambio e gestiscono più schemi di imballo. Alle velocità intermedie — la maggior parte delle linee — la flessibilità di un inscatolatore servoassistito vale di solito più di una piccola differenza di picco, perché la macchina continua a produrre durante i cambi prodotto invece di fermarsi per le regolazioni meccaniche.
Cambio formato e costo della varietà
È qui che le architetture si allontanano di più sul costo operativo reale. Un caricatore laterale tradizionale o un caricatore dall’alto meccanico si affida a pezzi di cambio — guide, coppe imbuto, spintori — per passare a una nuova misura di prodotto: tempo perso e capitale immobilizzato in set di ricambi per ogni SKU. Un inscatolatore robotizzato con regolazione servo e pinza che copre un intervallo di misure cambia formato in gran parte tramite selezione di ricetta, senza pezzi dedicati per molti prodotti. Per reparti che gestiscono promozioni frequenti o un catalogo ampio, l’approccio robotizzato elimina sia i fermi di cambio formato sia il rischio di perdere o danneggiare i pezzi di cambio. Se la gamma è ristretta e stabile, una macchina meccanica più semplice può rappresentare la scelta più economica.
Formazione, carico e sigillatura come unico sistema
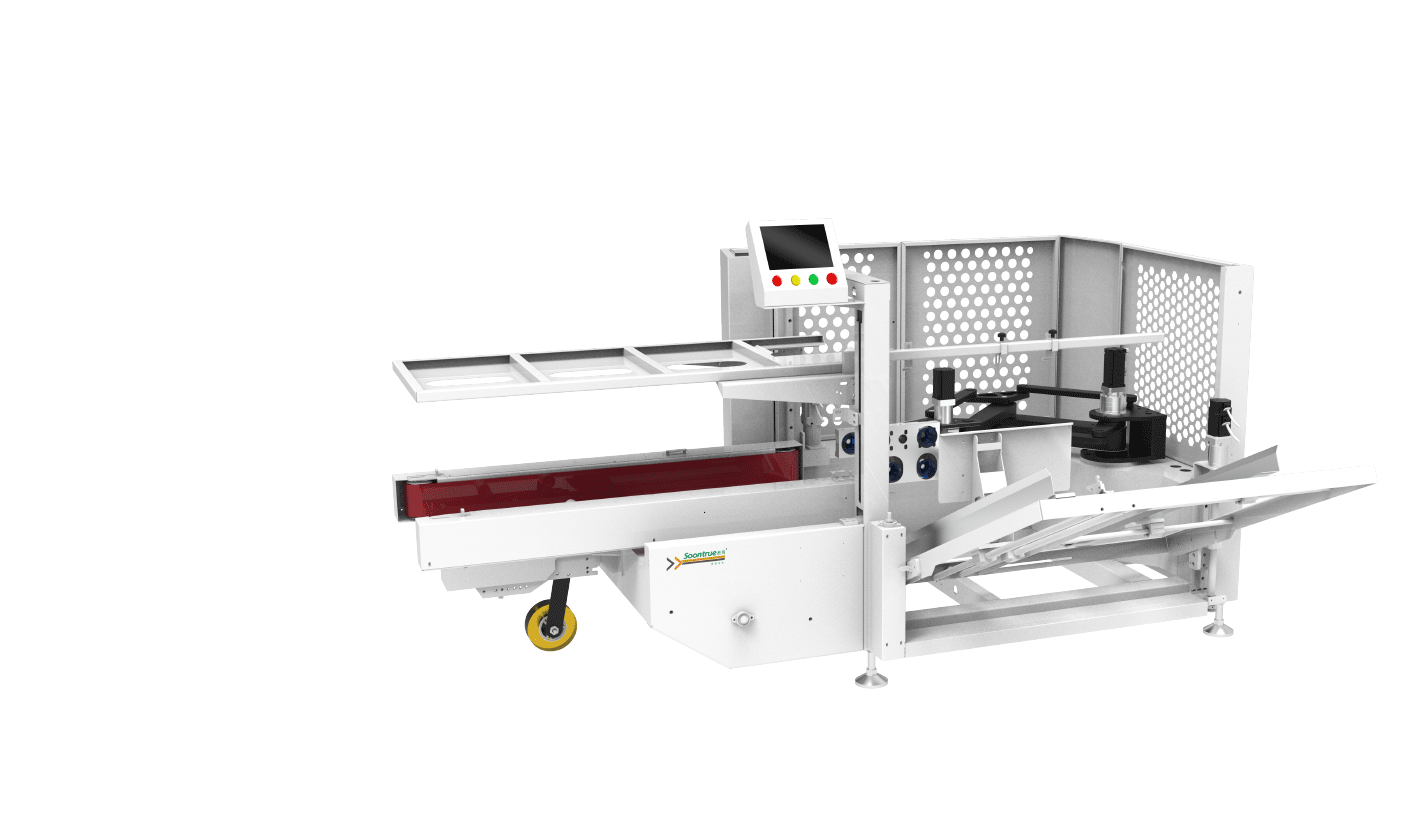
Un inscatolatore è solo una fase. I cartoni vuoti vanno formati e sigillati sul fondo, i prodotti caricati, il cartone pieno chiuso e sigillato sul lato superiore. Acquistare questi passaggi come sistema collegato — una formatrice di cartoni robotizzata che alimenta l’inscatolatore, il quale a sua volta alimenta una sigillatrice per cartoni — garantisce che le interfacce funzionino ed evita il caso frequente di tre macchine comprate separatamente che non riescono a tenere il passo l’una dell’altra. SunAura Packaging Machines tratta formazione, inscatolamento e sigillatura come una linea bilanciata, dimensionata su un’unica capacità produttiva reale, così nessuna stazione diventa un collo di bottiglia permanente.
Spazio e layout
Gli inscatolatori a caricamento laterale sono di norma più lunghi, perché raggruppamento e carico orizzontale si sviluppano in linea retta, mentre le celle a caricamento dall’alto e robotizzate sono più compatte in verticale e si possono disporre intorno al convogliatore esistente. I robot delta si montano in quota e liberano lo spazio a terra sottostante, soluzione ideale dove i metri quadrati scarseggiano. L’inserimento dell’inscatolamento in un capannone esistente premia spesso una cella robotizzata compatta a caricamento dall’alto, capace di ricevere il prodotto dal convogliatore esistente e di scaricarlo verso la sigillatrice già in servizio. I vincoli di layout vanno rilevati subito, meglio con una planimetria in scala, così l’architettura scelta si adatta davvero invece di imporre percorsi costosi.
Manipolazione delicata e prodotti premium
Per i prodotti premium e fragili il metodo di carico è una questione di qualità oltre che di efficienza. Il carico a spinta può graffiare gli astucci decorati, schiacciare il bakery soffice o urtare le bottiglie, generando rilavorazioni e reclami. Un robot con pinza morbida e accelerazioni controllate deposita i prodotti senza impatto e può persino inserire fogli separatori o divisori tra le file. Se il prodotto si vende per la sua presentazione, il costo della manipolazione delicata si giustifica facilmente anche contro una piccola percentuale di pezzi danneggiati: vale la pena prevedere sensori di scarto e di raggruppamento, così vengono caricati solo gruppi completi e corretti.
Livello di automazione e percorso di crescita
Non tutti gli stabilimenti hanno bisogno di una linea completamente automatica dal primo giorno. Un percorso sensato per i brand in crescita è automatizzare la fase più ripetitiva e limitante — spesso la formazione o il carico dei cartoni — mantenendo altrove una stazione manuale breve e ben progettata, per aggiungere il modulo successivo quando il volume cresce. Le celle robotizzate modulari lo consentono: si ordinano con capacità in eccesso e si collegano in seguito a ulteriori linee di alimentazione. L’obiettivo è una linea proporzionata ai volumi attuali, senza sovrainvestimenti, che non debba essere sostituita quando la produzione aumenta.
| Architettura | Prodotti ideali | Punto di forza | Da valutare |
|---|---|---|---|
| Inscatolatore dall’alto | Astucci in piedi, bottiglie, scatole rigide | Mantiene i prodotti verticali; compatto | Richiede il cartone aperto presentato sotto |
| Inscatolatore laterale | Sacchetti, barrette, bustine piatte | Elevata velocità continua | Ingombro maggiore; pezzi di cambio |
| Inscatolatore robotizzato | Gamme miste, delicate e variabili | Delicato, cambio formato rapido, flessibile | Picco leggermente inferiore alle macchine dedicate ad alta velocità |
Esempio di capacità: bilanciare una linea tipica
Prendiamo una linea in cui gli astucci arrivano dal confezionamento primario a 40 pezzi al minuto ma vengono inscatolati in ragioni da 12: l’inscatolatore deve quindi gestire poco più di tre cartoni al minuto, mentre la formatrice a monte deve fornire quei cartoni e la sigillatrice a valle chiuderli allo stesso ritmo. Se una stazione viene dimensionata sul picco delle altre senza accumulo, un arresto momentaneo si propaga subito e la produzione reale del turno scende molto sotto il valore nominale. Qualche cartone di accumulo prima e dopo l’inscatolatore disaccoppia questi microfermi e permette a ogni macchina di girare alla propria velocità di regime. La capacità reale della linea è allora determinata dal processo davvero più lento e non da ogni piccola interruzione: in genere un guadagno concreto in cartoni spediti per turno, senza aver reso più veloce nessuna singola macchina.
Pianificare il personale durante la transizione
Automatizzare l’inscatolamento cambia il ruolo delle persone in linea, non si limita a eliminare un posto. Gli addetti all’inscatolamento manuale, che conoscono i prodotti e i pattern di guasto, sono spesso i candidati migliori per diventare operatori di cella, responsabili di approvvigionamento materiali, cambio formato, controlli qualità e primo intervento. Pianificare questo riposizionamento prima dell’installazione — formazione compresa durante la fase di factory acceptance — rende il passaggio più fluido e tutela il know-how operativo che tiene in funzione una linea variegata. Vale la pena presentare l’automazione al team come eliminazione dell’impilamento ripetitivo e valorizzazione del ruolo: la macchina gestisce il ritmo, l’operatore il giudizio e le eccezioni.
Controlli, ispezione e dati
Gli inscatolatori servoassistiti offrono più della flessibilità: garantiscono movimenti ripetibili, usura meccanica ridotta e dati su cicli, fermi e raggruppamenti scartati che supportano la manutenzione e il calcolo dell’OEE. Aggiungere la verifica del conteggio cartoni e controlli a lettore ottico o visione artificiale assicura che il prodotto giusto finisca nel cartone giusto nel numero giusto — requisito ormai atteso dai grandi clienti della distribuzione. In fase di definizione della cella, stabilite in anticipo le ispezioni e i report necessari: integrare visione e acquisizione dati in fase di progetto costa molto meno che aggiungerle dopo.
Domande frequenti
Quale inscatolatore è il migliore per sacchetti e bustine?
Sacchetti piatti e bustine vengono di norma raggruppati e caricati lateralmente ad alta velocità, oppure prelevati da un robot delta; i sacchetti stand-up in posizione eretta richiedono una cella a caricamento dall’alto. A decidere è l’orientamento del prodotto.
Gli inscatolatori robotizzati richiedono pezzi di cambio per ogni SKU?
Molti intervalli di misura sono coperti da regolazione servo e da una pinza comune, con cambio basato su ricetta. Solo i prodotti di forma inusuale possono richiedere un utensile specifico.
Un inscatolatore può alimentare la sigillatrice che ho già?
Sì, purché altezza di scarico e passo dei cartoni coincidano. Una linea collegata formatrice–inscatolatore–sigillatrice è la configurazione più affidabile.
Come proteggo i prodotti fragili durante il carico?
Scegliete una cella robotizzata con pinza morbida e movimenti controllati, e aggiungete sensori di raggruppamento e fogli separatori opzionali per evitare l’impatto del carico a spinta.
Sostenibilità e imballi shelf-ready
La distribuzione chiede sempre più spesso espositori shelf-ready che si aprano con pulizia e vadano direttamente a scaffale, e una riduzione complessiva del secondario. L’inscatolatore incide su entrambi: una macchina che posiziona con precisione i prodotti supporta cartoni progettati con meno materiale e senza divisori interni, mentre il carico robotizzato gestisce i cartoni più leggeri e le disposizioni allentate tipiche dei design orientati alla sostenibilità. C’è una tensione tecnica: cartoni più sottili e meno divisori perdonano meno durante il carico, ed è proprio qui che il movimento robotizzato controllato supera la spinta rigida. Se i vostri clienti pubblicano requisiti shelf-ready o di riduzione degli imballi, condivideteli in fase di progetto: inscatolatore, cartone e raggruppamento si sviluppano insieme, invece di chiedere alla macchina di gestire un cartone per cui non è mai stata dimensionata.
Errori frequenti nel dimensionamento dell’inscatolamento
Alcuni errori ricorrono in quasi tutti i progetti. Il primo è dimensionare sulla velocità nominale del prodotto anziché su quella che la linea sostiene realmente dopo fermi e cambi formato: l’inscatolatore risulta sovradimensionato o affamato. Il secondo è ignorare il prodotto più soffice, meno riempito o più recente in promozione, che poi non può essere lavorato in automatico. Il terzo è trattare formazione, inscatolamento e sigillatura come acquisti separati che non si bilanciano, creando un collo di bottiglia permanente nella stazione più lenta. Il quarto, meno evidente, è omettere i convogliatori di accumulo: un breve fermo a monte blocca subito l’inscatolatore e un fermo a valle lo ostruisce. Un accumulo contenuto e ogni stazione dimensionata su un’unica capacità reale eliminano la maggior parte di questi problemi.
Cosa fornire al fornitore per un preventivo preciso
Per definire correttamente un inscatolatore, raccogliete dimensioni e peso del prodotto su tutta la gamma, dimensioni del cartone e schemi di imballo, cartoni al minuto richiesti e l’orientamento che il prodotto deve mantenere. Aggiungete campioni dei pezzi più delicati e più irregolari, il materiale di film o cartone, i dettagli di eventuali requisiti shelf-ready e una planimetria in scala dello spazio disponibile con direzioni di ingresso e uscita. Con questi dati il fornitore conferma l’architettura, stabilishe se servono pezzi di cambio e prova i campioni prima della produzione. Preventivare da una sola foto o da un codice modello è l’origine dei disallineamenti: una breve fase di prova campioni è un’assicurazione a basso costo contro una cella che non gestisce la gamma reale.
Attrezzature consigliate
- Carico dall’alto flessibile: l’ inscatolatore robotizzato a due assi;
- Prodotti piccoli ad alta velocità: la stazione di inscatolamento spider;
- Alimentazione a monte: la formatrice di cartoni robotizzata servoassistita.
SunAura Packaging Machines definisce l’architettura di inscatolamento corretta a partire dai vostri campioni, dalle dimensioni dei cartoni e dalla capacità richiesta, integrandola con formazione e sigillatura. Contattate il nostro team, oppure consultate le macchine correlate nella sezione prodotti.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Vedi biografia completa ›