

Większość pytań, jakie kupujący zadają przed zamówieniem linii pakującej, dotyczy samej maszyny: jej prędkości, zmiany asortymentu, ceny. Pytania, które zwykle pojawiają się dwa tygodnie przed dostawą, są inne i pilniejsze — gdzie stanie, w co się wpina, i dlaczego sprężarkę wyłącza każdego popołudnia? Zaskakująco wiele instalacji traci pierwszy tydzień na problemy medialne, które były znane miesiące wcześniej: zakuwarka głodowana sprężonym powietrzem, która cykluje słabo i blokuje się, spinarka zasilana z obwodu, który nie udźwignie obciążenia grzałki, owijarka paletowa postawiona tam, gdzie żaden wózek widłowy nie może dojechać. W SunAura Packaging Machines dostarczamy dokument wymagań stanowiskowych z każdą linią, a projekty, które uruchamiają się najszybciej, to te, gdzie powietrze, zasilanie i podłoga fabryki były przygotowane przed przybyciem skrzyń.
Ten przewodnik przeprowadza przez media i warunki stanowiska, jakich system końcowej linii pakującej faktycznie potrzebuje. Omówimy sprężone powietrze — ile, jak czyste i suche i dlaczego ciśnienie przy maszynie ma większe znaczenie niż ciśnienie przy sprężarce; zasilanie elektryczne pod względem napięcia, faz i obwodów; obciążenie podłogi, poziom i przestrzeń wymaganą wokół maszyn; oraz warunki otoczenia, które wpływają zarówno na urządzenia, jak i produkty. Wejdziemy w to, jak sumować obciążenia w poprzek wielomaszynowej linii, co zweryfikować na miejscu i krótką checklistę, która zapobiega typowym opóźnieniom pierwszego tygodnia. Jeśli planujesz linię lub przygotowujesz fabrykę pod nią, poniższe sekcje podążają za tą samą logiką, której używają nasi inżynierowie aplikacyjni podczas przeglądu obiektu klienta.
Sprężone powietrze: media najczęściej niedoszacowane
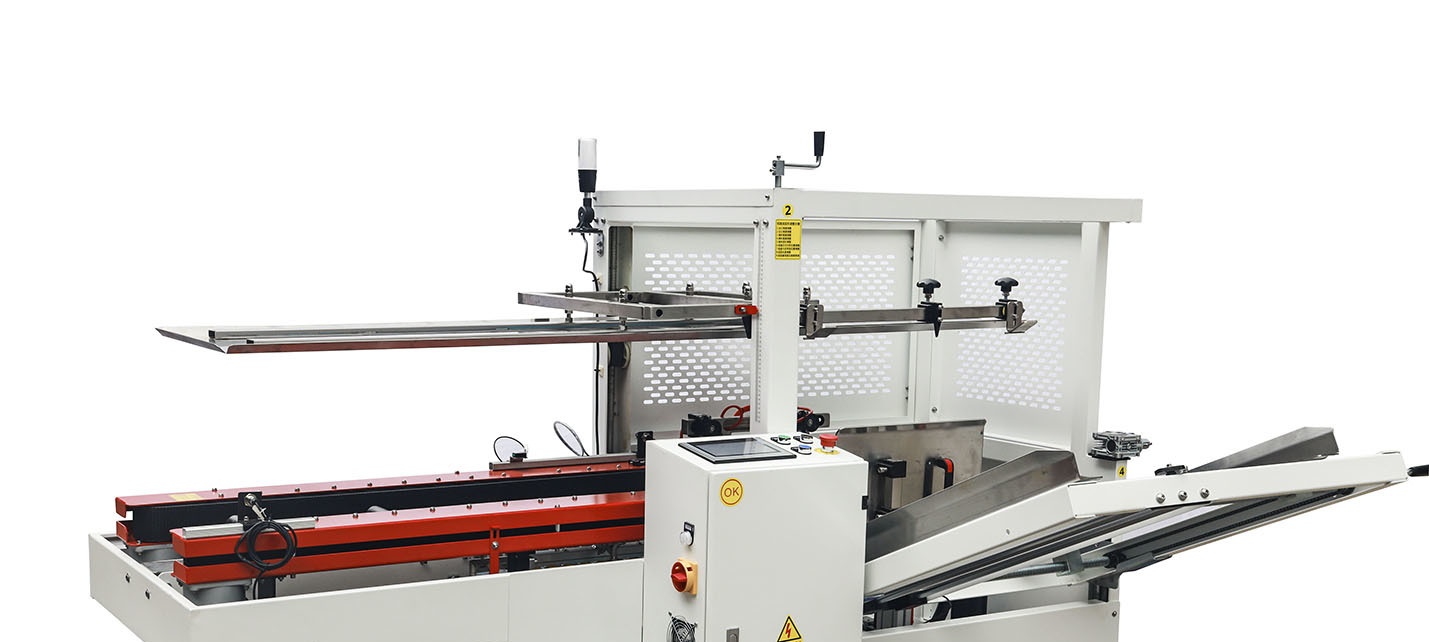
Wiele maszyn pakujących polega na sprężonym powietrzu dla tych samych ruchów, jakich człowiek dokonywałby w przeciwnym razie: pneumatyczne zakuwarki używają siłowników do pobierania półfabrykatów z magazynka i składania klapek, zamykarki uruchamiają głowice taśmy i klapki, pakowarki i rozdzielacze używają powietrza do przemieszczania i odrzutu produktu, a stacje przedmuchu usuwają zanieczyszczenia. Wygodne założenie jest takie, że fabryka ma już powietrze, więc nic więcej nie trzeba określać. Problem w tym, że „mamy sprężarkę” nie mówi nic o tym, czy powietrze dociera do nowej maszyny z ciśnieniem i przepływem, jakich potrzebuje, podczas gdy reszta zakładu pobiera z tego samego systemu. Powietrze jest też najbardziej marnotrawnymi mediami w większości zakładów — wycieki i nadciśnienie cicho zużywają dużo energii elektrycznej — więc poprawnie wymiarowany, regulowany i utrzymywany system chroni zarówno wydajność, jak i rachunek za prąd.
Ciśnienie i przepływ to nie to samo
Maszyny pneumatyczne określają ciśnienie robocze, typowo w regionie 0,5–0,7 MPa (około 70–100 psi), oraz wartość zużycia powietrza, zwykle wyrażaną w litrach na minutę lub stopach sześciennych na minutę przy określonym ciśnieniu. Ciśnienie to dostępna siła; przepływ to objętość, jaką system może dostarczyć podczas cykli siłowników. Linia może wykazywać poprawne ciśnienie statyczne na biegu jałowym, ale zapadać się pod obciążeniem, gdy kilka siłowników wystrzeli razem, ponieważ sprężarka, osuszacz lub rurociąg nie może dostarczyć przepływu, a ciśnienie przy maszynie spada w połowie cyklu. To produkuje dokładnie symptomy, które błędnie diagnozuje się jako usterki maszyny: kartony półuformowane, klapki niedociśnięte, słabe uszczelnienie i okresowe odrzuty. Wymaganie jest więc określane przy maszynie, w warunkach pracy, z resztą zakładu pobierającą powietrze tak, jak normalnie.
Gdy suma jest zliczana, sprężarka powinna mieć zapas ponad połączone zużycie — typową regułą kciuka jest dobranie jej z około 20–30% zapasową przepustowością i uwzględnienie wycieków, które w starszych systemach mogą stanowić znaczący udział zapotrzebowania. Praca sprężarki na płasko przy maksimum jest zarówno nieefektywna, jak i nie pozostawia miejsca na okazjonalny cykl wysokiego zapotrzebowania, podczas gdy przewymiarowana sprężarka cyklicznie włączająca i wyłączająca się jest marnotrawna w inny sposób. Właściwa odpowiedź pochodzi z sumowania danych maszyn, a nie kupowania według katalogowej liczby, dlatego SunAura Packaging Machines dostarcza dane zużycia dla każdej maszyny w linii.
Suche, czyste i regulowane powietrze
Jakość powietrza ma znaczenie tak samo jak ilość. Sprężone powietrze przenosi parę wodną, która kondensuje w rurociągu, szczególnie w wilgotnych klimatach, a nieoczyszczone wilgotne powietrze koroduje siłowniki, rujnuje uszczelnienia i wprowadza wilgoć do produktów i opakowań — ten sam problem kondensacji, który adresujemy w naszym przewodniku po ochronie opakowań eksportowych. Osuszacz chłodniczy lub adsorpcyjny, odpowiednia filtracja i odpływowe stanowią dostarczają suche powietrze; zespół filtr-regulator-smarownica przy każdej maszynie ustawia lokalne ciśnienie i chroni elementy pneumatyczne. Maszyny zasilane wilgotnym, nieregulowanym powietrzem zawodzą przewidywalnie i zużywają się szybciej, a pozycja gwarancyjna takich awarii jest tak ograniczona, jak przyczyna jest możliwa do uniknięcia. W zimnych obiektach woda w liniach może też zamarznąć, co jest częścią powodu, dla którego przygotowanie powietrza jest starannie dobierane dla zimnych i mytych środowisk.
Rurociąg i odejścia
System dystrybucji to ostatnie miejsce, gdzie traci się przepustowość. Rury zbyt wąskie, długie przebiegi z wieloma złączami i niedowymiarowane węże wszystkie tworzą spadek ciśnienia; pierścień magistrali wokół zakładu dostarcza powietrze równomierniej niż pojedynczy przebieg ślepy. Każda maszyna potrzebuje dedykowanego odejścia z zaworem odcinającym, regulatorem i, gdzie maszyna wymaga, smarowaniem, tak aby można było ją odciąć i serwisować bez wpływu na sąsiednie urządzenia. Są to drobne koszty przy instalacji i główne niedogodności przy dodawaniu później, dlatego układ jest planowany razem z pozycjami maszyn, a nie improwizowany przez montera konserwacyjnego.

Zasilanie elektryczne: napięcie, fazy i obwody
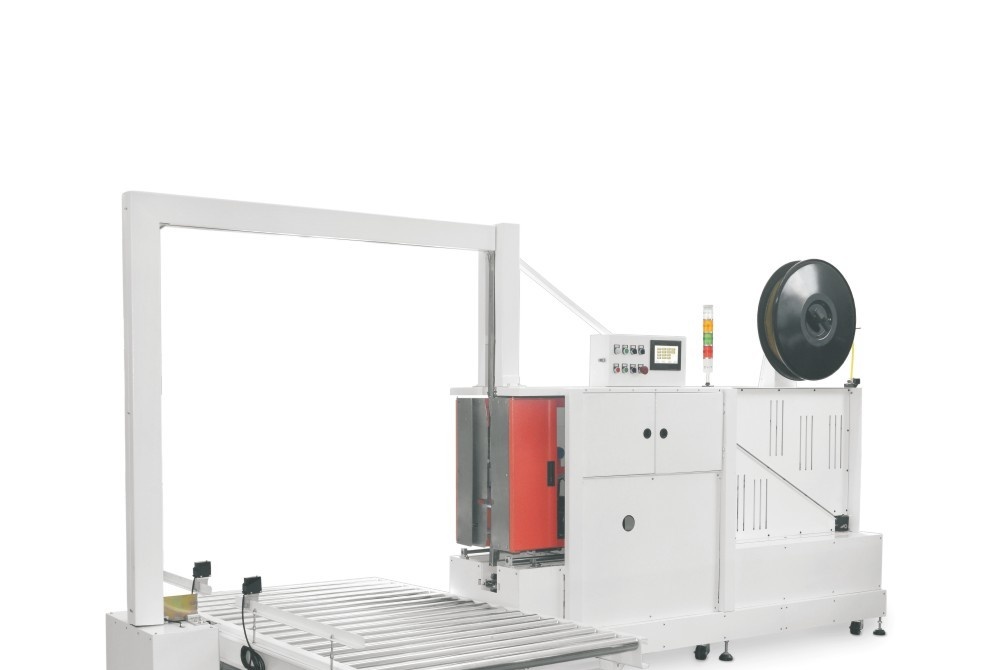
Maszyny pakujące są głównie elektryczne, z silnikami, napędami, grzałkami i sterowaniem, a zasilanie musi dokładnie pasować do specyfikacji maszyny — urządzenia elektryczne nie wybaczają założeń. Kluczowymi parametrami są napięcie, liczba faz, częstotliwość i układ ochronnego uziemienia. Przemysłowe maszyny typowo pracują na zasilaniu trójfazowym, takim jak 380–415 V przy 50 Hz lub 460–480 V przy 60 Hz, podczas gdy mniejsze maszyny i obwody sterowania mogą pracować na jednofazowym; maszyna jest budowana pod zasilanie określone w zamówieniu, dlatego klienci potwierdzają napięcie fabryczne przed produkcją. Maszyna zbudowana dla jednej częstotliwości lub napięcia nie może być po prostu wpięta w inne, a transformatory lub regulacje VFD, gdzie możliwe, są lepiej planowane niż improwizowane.
Każda maszyna lub grupa maszyn potrzebuje obwodów wymiarowanych pod jej prąd pełnego obciążenia, z właściwą ochroną przetężeniową i zwarciową, a maszyny z grzałkami — spinarki, tunele termokurczliwe i systemy kleju topliwego — przyciągają szczególną uwagę, ponieważ ich obciążenie grzewcze jest wysokie. Umieszczenie kilku takich maszyn na jednym marginalnym obwodzie powoduje uciążliwe wyłączanie dokładnie wtedy, gdy linia pracuje najciężej. Rysunek elektryczny maszyny określa obciążenie, tak aby elektryk klienta mógł zaplanować dystrybucję; izolatory lub rozłączniki przy każdej maszynie pozwalają na bezpieczne serwisowanie i blokadę, wymaganie w każdym poważnym reżimie bezpieczeństwa. Obwody sterowania i bezpieczeństwa muszą też być szanowane: osłony, przyciski zatrzymania awaryjnego i blokady są okablowane według standardów i nie mogą być omijane dla zaoszczędzenia czasu.
Podłoga, poziom i przestrzeń maszyn
Podłoga fabryczna niesie urządzenie i wszystko, co na nim jest zestawione, i musi być płaska, spójna i wystarczająco mocna. Ciężkie maszyny — paletyzatory, komórki robotyczne, tunele termokurczliwe i wypełnione przenośniki akumulacyjne — nakładają obciążenia punktowe, które wymagają betonowej podłogi odpowiedniej grubości i jakości; podłogi pękające lub osiadające pod maszyną tworzą problemy z wyrównaniem, które bardzo trudno skorygować. Maszyny muszą też być ustawione poziomo i, gdzie się łączą, na dopasowanych wysokościach, tak aby kartony i produkt transferowały czysto; podkładki i kotwienie są częścią instalacji, a nie opcjonalnego wykończenia. Owijarki z stolem obrotowym i komórki robotyczne w szczególności potrzebują poziomej, stabilnej bazy do dokładnej pracy.
Przestrzeń wokół maszyn jest rutynowo niedoszacowywana. Układ potrzebuje miejsca nie tylko na gabaryt urządzenia, ale na pracę operatorów, na otwieranie osłon i drzwi, na uzupełnianie magazynków półfabrykatów kartonowych i materiałów eksploatacyjnych, oraz — krytycznie — na dostęp serwisowy i na wózki widłowe lub paleciaki do dostarczania materiału i usuwania gotowych palet. Odstępy nad maszynami i przy panelach sterowania, miejsce na wycofanie głowicy zamykającej lub rolki folii oraz aleje wystarczająco szerokie dla załadowanych palet należą do układu. Linie, które wyglądają na papierze na najbardziej kompaktowe, to często te, których nie można efektywnie serwisować ani zasilać po instalacji.

Warunki otoczenia i rozważania produktowe
Urządzenie jest dobierane pod środowisko, a ekstrema temperatury, wilgotności i kurzu wpływają zarówno na maszyny, jak i produkty przez nie przechodzące. Gorące, niewentylowane przestrzenie skracają życie sterowań i silników oraz mogą powodować niespójne zachowanie folii i klejów; wilgotne i zakurzone warunki wymagają odpowiednich obudów i uszczelnień; zimne i myte obszary potrzebują maszyn zbudowanych dla nich od początku. Oświetlenie przy linii powinno pozwalać operatorom na inspekcję pakietów i odczyt sterowań, a układ powinien uwzględniać drenaż tam, gdzie występuje mokre mycie. Dla produktów i folii wrażliwych na ciepło, pozycja tuneli grzewczych względem innych maszyn i operatorów też ma znaczenie. Warunki te są przeglądane na etapie specyfikacji, ponieważ zmieniają sposób budowy maszyny, a nie tylko gdzie jest umieszczona.

Sumowanie wielomaszynowej linii
Dla kompletnej linii — zakuwarki, pakowarki, zamykarki, spinarki, owijarki i paletyzatora z ich przenośnikami — media są sumowane, a nie traktowane maszyna po maszynie. Zużycie powietrza wszystkich stacji jest totalizowane z marginesem; obciążenia elektryczne są alokowane po poprawnie wymiarowanych obwodach; obciążenia podłogi są sprawdzane w najcięższych punktach; a media są trasowane w celu dopasowania do końcowego układu. SunAura Packaging Machines dostarcza te informacje w dokumentacji wymagań stanowiskowych i, dla projektów pod klucz, przegląda obiekt klienta i układ z wyprzedzeniem. Tam, gdzie istniejąca sprężarka lub zasilanie jest marginalne, jest znacznie taniej ulepszyć przed instalacją niż odkryć ograniczenie podczas uruchomienia, gdy każdy dzień opóźnienia to stracona produkcja.
Checklista przygotowania stanowiska
- Potwierdź ciśnienie i zużycie powietrza każdej maszyny; zsumuj je i wymiaruj sprężarkę z marginesem.
- Zapewnij suche, filtrowane, regulowane powietrze z dedykowanym odejściem, zaworem i FRL przy każdej maszynie.
- Zweryfikuj napięcie zasilania, fazy i częstotliwość, zanim maszyna zostanie zbudowana pod zamówienie.
- Przydziel obwody pod prąd pełnego obciążenia, szczególnie dla grzałek i tuneli, z lokalnymi izolatorami.
- Sprawdź grubość, jakość i poziom podłogi; zakotw i podłóż maszyny zgodnie z wymaganiami.
- Zarezerwuj przestrzeń dla obsługi, osłon, konserwacji, materiałów eksploatacyjnych i ruchu wózka widłowego.
- Przeglądnij temperaturę otoczenia, wilgotność, kurz, oświetlenie i drenaż dla realnego środowiska.
- Trasuj i przetestuj media przed dostawą, tak aby linia mogła zostać uruchomiona po przybyciu.
Często zadawane pytania
Skąd wiem, czy moja sprężarka jest wystarczająco duża?
Dodaj dane zużycia powietrza wszystkich maszyn przy ich określonym ciśnieniu, uwzględnij wycieki i margines około 20–30% oraz zweryfikuj ciśnienie przy maszynach podczas pracy linii i zakładu. Statyczne ciśnienie na biegu jałowym nie jest dowodem wystarczającej przepustowości.
Czy każda maszyna potrzebuje własnego regulatora powietrza?
Każda maszyna powinna mieć dedykowane odejście z zaworem odcinającym i filtrem-regulatorem, ze smarowaniem tam, gdzie maszyna wymaga. To ustawia właściwe lokalne ciśnienie i chroni elementy pneumatyczne przed wilgotnym lub brudnym powietrzem.
Jakie napięcie powinienem podać producentowi?
Rzeczywiste napięcie, liczbę faz i częstotliwość w punkcie instalacji — na przykład 400 V trójfazowe 50 Hz lub 480 V trójfazowe 60 Hz. Maszyna jest budowana pod to zasilanie, więc musi być potwierdzone przed produkcją.
Ile przestrzeni potrzebuje linia poza gabarytem maszyny?
Miejsce dla operatorów i osłon, na uzupełnianie półfabrykatów i folii, na dostęp serwisowy i na wózki widłowe do przemieszczania palet, plus odpowiednie aleje bezpieczeństwa. Te odstępy są częścią układu, a nie przestrzenią do wycięcia.
Czy media można dodać po przybyciu maszyn?
Można, ale opóźnia to uruchomienie i często kosztuje więcej. Przygotowanie powietrza, zasilania i prac podłogowych przed dostawą jest standardową rekomendacją dla szybkiej, bezproblemowej instalacji.
Podsumowanie
Linia pakująca działa zgodnie ze specyfikacją tylko wtedy, gdy warunki stanowiska pasują do jej wymagań: sprężone powietrze dostarczane przy właściwym ciśnieniu i przepływie, suche i regulowane; obwody elektryczne dopasowane do napięcia, faz i prądu pełnego obciążenia; podłoga pozioma i wystarczająco mocna; oraz przestrzeń i warunki otoczenia, jakich potrzebują maszyny i produkty. Sumowanie tych obciążeń w poprzek całej linii i przygotowanie ich przed dostawą usuwa problemy, które najczęściej pochłaniają pierwszy tydzień instalacji. Dobrane wcześnie i zweryfikowane na miejscu, media stają się niewidzialne — co dla mediów jest dokładnie celem.
Jeśli planujesz linię pakującą i chcesz potwierdzić wymagania powietrza, zasilania i podłogi dla swojego obiektu, SunAura Packaging Machines dostarcza dokumentację stanowiskową i, dla projektów pod klucz, wcześniejszy przegląd obiektu. Skontaktuj się z naszymi inżynierami aplikacyjnymi z szczegółami zasilania fabryki i docelową linią, albo poznaj maszyny w centrum produktów, w tym pneumatyczne zakuwarki kartonów i pełną gamę urządzeń końcowej linii.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Pełny profil ›