

包装ライン発注前にバイヤーが尋ねる質問の大半は、機械そのもの——速度、段取り替え、価格——についてです。納品 2 週間前に尋ねられがちな質問は異なり、より緊急性があります——どこに置くのか、何に差し込むのか、そしてなぜエアコンプレッサが毎日午後にトリップするのか。驚くことに多くの設置が、数か月前に把握可能だったユーティリティの問題で最初の 1 週間を失います——圧縮空気不足でサイクルが弱くジャムるケース製函機、ヒーター負荷を支えきれない回路から給電される結束機、フォークリフトが届かない場所に置かれたパレット包装機。SunAura Packaging Machines では各ラインに現場要件書を添付しており、最も速く試運転が完了するプロジェクトは、木箱が到着する前に工場の空気・電源・床が準備されていた案件です。
本ガイドでは、エンドオブライン包装システムが実際に必要とするユーティリティと現場条件を解説します。圧縮空気——必要量、清浄度・乾燥度、コンプレッサ圧力より機械での圧力が重要な理由——、電圧・相・回路による電源、床の耐荷重・水平度・機械周辺スペース、設備と製品の両方に影響する周囲条件を取り上げます。多機械ラインでの負荷合計、現場で確認すべきこと、最初の 1 週間の遅延を防ぐ短いチェックリストにも触れます。ラインを計画中、または工場をそのために準備中なら、以下のセクションは当社アプリケーションエンジニアが顧客設備をレビューするのと同じ論理に沿っています。
圧縮空気:最も仕様不足になりがちなユーティリティ
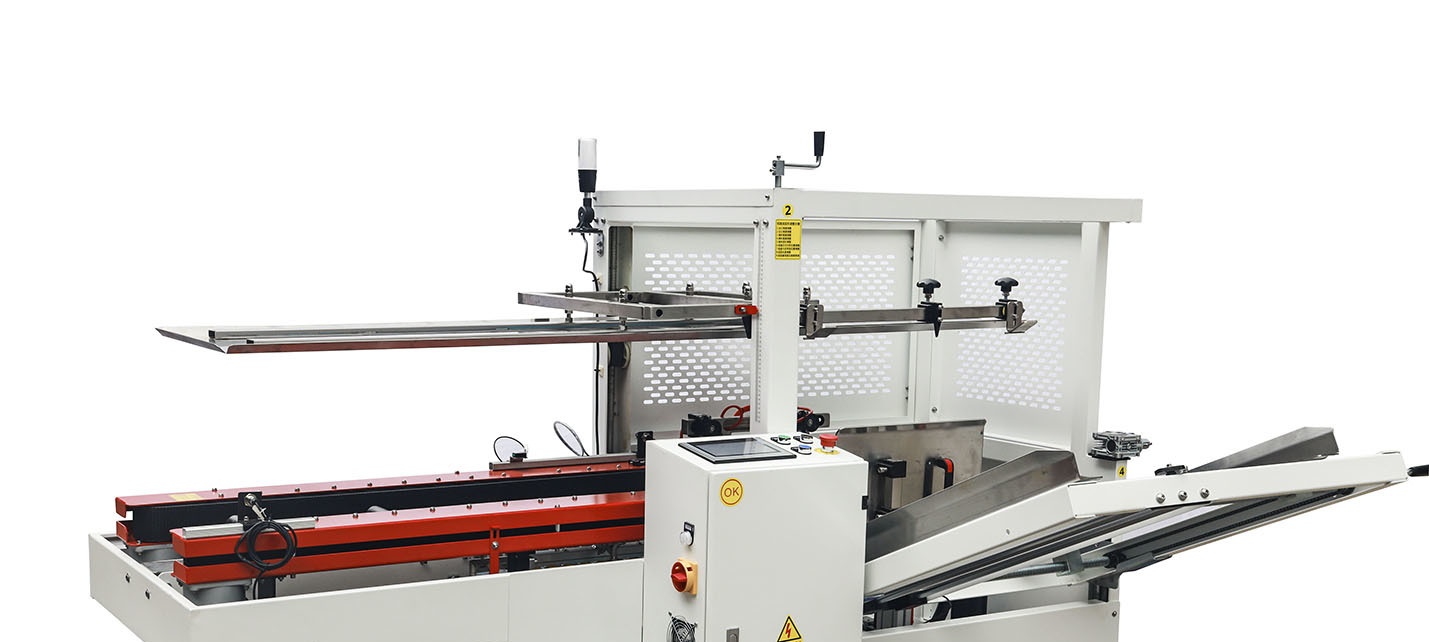
多くの包装機は、人間が本来行う動作を圧縮空気に依存しています——空圧ケース製函機はシリンダでブランクをマガジンから引き出しフラップを折り、シーラーはテープヘッドとフラップを作動させ、パッカーやダイバータは空気で製品を移動・リジェクトし、ブローオフステーションが異物を除去します。「工場に空気はある」という便利な仮定が、それ以上仕様決定を不要にします。問題は「コンプレッサがある」ことが、工場残り全体が同じシステムから吸い込んでいる間に、新しい機械に必要な圧力と流量で空気が届くかどうかを何も語らないことです。空気はまた多くの工場で最も無駄の多いユーティリティでもあります——漏れや過剰圧力が静かに大量の電気を消費します——そのため正しくサイジング・調整・維持されたシステムが性能と電力料金の両方を守ります。
圧力と流量は同じものではない
空圧機械は使用圧力(一般に 0.5〜0.7 MPa 程度、約 70〜100 psi)と空気消費量(記載圧力で毎分リットル数または毎分立方フィート数で表示)を仕様します。圧力は利用可能な力、流量はシリンダが連続して動くときにシステムが供給できる体積です。ラインはアイドル時に正しい静圧を示していても、複数シリンダが同時に動くときに負荷下で崩れることがあります——コンプレッサ、ドライヤ、配管が流量を供給できず、サイクル途中で機械の圧力が低下するからです。これはまさに機械故障と誤診される症状を生み出します——ケースが中途半端に成形される、フラップが押し込まれない、シールが弱い、断続的なリジェクト。そのため要件は、工場残りが通常通り空気を吸い込んでいる状態で、運転条件下の機械で仕様決定される必要があります。
合計を足し合わせると、コンプレッサは合計消費量に対して余裕を持つべきです——一般的な経験則は 20〜30% の予備能力でサイジングし、漏れを考慮することです。古いシステムでは漏れが需要のかなりの部分を占めることがあります。コンプレッサを最大値でフル稼働させるのは非効率で、時折の高需要サイクルの余地を残しません。一方、過大なコンプレッサが On/Off を繰り返すのは別の形で無駄です。正解はカタログ番号で購入するのではなく、機械の数値を合計することで得られ、だからこそ SunAura Packaging Machines はライン内各機械の消費データを提供しています。
乾燥し、清浄で、調整された空気
空気品質は量と同じくらい重要です。圧縮空気は水蒸気を運び、特に多湿気候では配管内で結露します。未処理の湿った空気はシリンダを腐食させ、シールを損ない、製品や包装に湿気を持ち込みます——これは輸出包装保護ガイドで扱うのと同じ結露問題です。冷凍式または吸着式ドライヤ、適切なろ過、ドレントラップが乾燥空気を供給し、各機械のフィルタ・レギュレータ・ルブリケータユニットが局所圧力を設定し空圧部品を保護します。湿った調整されていない空気で供給された機械は予測通り故障し摩耗が早く、そうした故障の保証範囲は、原因が予防可能であるのと同じくらい限定的です。寒冷施設では配管内の水が凍結することもあり、これが寒冷・水洗い環境向けに空気準備を慎重に仕様化する理由の一部です。
配管と取出し
分配システムは、容量が失われる最後の場所です。細すぎる配管、継手の多い長い引き回し、小さすぎるホースはすべて圧力損失を生みます。工場を巡るリングメインは、単独の行き止まり配管より均等に空気を届けます。各機械には、アイソレーションバルブ、レギュレータ、機械が必要とする場合は潤滑装置を備えた専用取出しが必要で、隣接設備に影響を与えずに隔離・整備できるようにします。これらは設置時には小さなコストですが、後から追加すると大きな不便になります。だからこそレイアウトは機械位置と並行して計画され、保守作業員の即興に任されません。

電源:電圧、相、回路
包装機は主に電気式で、モータ、ドライブ、ヒータ、制御を持ち、電源は機械の仕様と正確に一致しなければなりません——電気設備は仮定に寛容ではありません。主要パラメータは電圧、相数、周波数、保護接地方式です。産業機械は一般に三相電源で動作し、例えば 380〜415 V 50 Hz または 460〜480 V 60 Hz ですが、小型機や制御回路は単相で動くことがあります。機械は注文に記載された電源に合わせて製作され、だからこそお客様は製造前に工場電圧を確認します。ある周波数・電圧向けに作られた機械を別の電源に簡単に差し込むことはできず、可能な場合のトランスや VFD 調整も、即興より計画されるべきです。
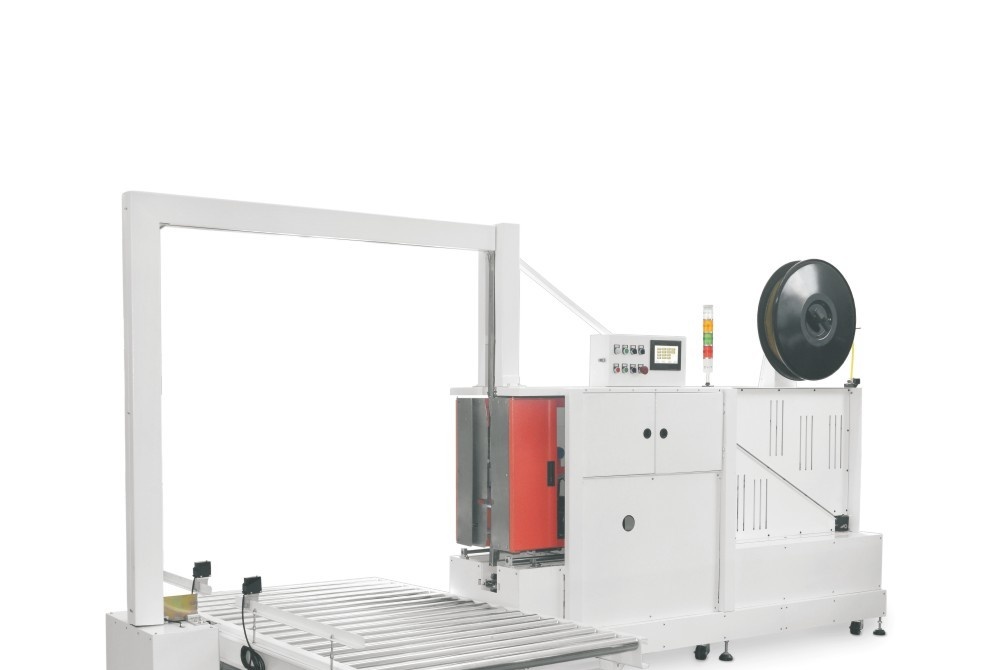
各機械または機械群は、全負荷電流に合わせてサイジングされた回路と、正しい過負荷・短絡保護を必要とします。ヒーターを持つ機械——結束機、シュリンクトンネル、ホットメルトシステム——は、加熱負荷が高いため特に注意を要します。こうした機械を余裕のない 1 つの回路にまとめると、ラインが最も頑張るときに厄介なトリップを引き起こします。機械の電気図面に負荷が記載され、お客様の電気技師が分配を計画できます。各機械の絶縁スイッチまたはディスコネクトは安全な整備とロックアウトを可能にし、これはすべての本格的な安全規制で要求されます。制御と安全回路も尊重されねばなりません——安全ガード、非常停止、インターロックは規格に配線され、時間節約のためにバイパスされてはなりません。
床、水平度、機械スペース
工場床は設備とその上に段取りされるすべてのものを支え、平らで、堅く、十分な強度を持たねばなりませ。重量機械——パレタイザ、ロボットセル、シュリンクトンネル、充填済みアキュームコンベヤ——は点荷重を課し、十分な厚さと品質のコンクリート床を必要とします。機械下でひび割れたり沈下したりする床は、修正が非常に難しいアライメント問題を生みます。機械は水平に設置され、接続部では高さを一致させ、ケースと製品がきれいに移載されるようにしなければなりません。シム調整とアンカー固定は設置の一部であり、オプションの仕上げではありません。特にターンテーブル包装機とロボットセルは、正確に動作するため水平で安定した基盤を必要とします。
機械周辺スペースは日常的に過小評価されます。レイアウトは設備の占有面積だけでなく、オペレーターが作業するスペース、安全ガードと扉が開くスペース、ケースブランクや消耗品のマガジンを補充するスペース、そして——決定的に——メンテナンスアクセスと、フォークリフトやパレットジャックが資材を搬入し完成パレットを搬出するスペースを必要とします。機械上と制御盤前のクリアランス、シールヘッドやフィルムロールを引き出すスペース、積載パレットが通れる幅の通路はすべてレイアウトに含まれるべきです。紙の上で最もコンパクトに見えるラインは、設置後に整備や供給が効率的にできないラインであることがよくあります。

周囲条件と製品の考慮事項
設備は環境向けに仕様化され、温度・湿度・粉塵の極値は、機械とそこを通る製品の両方に影響します。暑く換気されない空間は制御装置とモータの寿命を縮め、フィルムや接着剤の挙動を不安定にすることがあります。湿気と粉塵の多い条件は適切なボックスとシールを要し、寒冷・水洗いエリアは最初からそれ向けに作られた機械を必要とします。ラインの照明はオペレーターがパックを検査し制御を読める明るさとし、濡れた洗浄が行われる箇所は排水をレイアウトに考慮してください。熱に敏感な製品やフィルムについては、他の機械やオペレーターに対するヒートトンネルの位置も重要です。これらの条件は、機械の配置場所だけでなく作られ方を変えるため、仕様段階でレビューされます。

多機械ラインの負荷合計
完全ライン——製函機、パッカー、シーラー、結束機、包装機、パレタイザとそれらのコンベヤ——のユーティリティは、機械ごとに扱わず合計されます。すべてのステーションの空気消費量を余裕を持って合計し、電気負荷を適切にサイジングされた回路に配分し、床荷重を最も重い箇所でチェックし、最終レイアウトに合わせてサービスをルーティングします。SunAura Packaging Machines はこの情報を現場要件ドキュメントで提供し、ターンキープロジェクトではお客様の設備とレイアウトを事前レビューします。既存のコンプレッサや電源が余裕のない場合、試運転中に制約を発見するより、設置前にアップグレードする方がはるかに安価です——遅延 1 日がそのまま生産ロスになるからです。
現場準備チェックリスト
- 各機械の空気圧と消費量を確認し、合計して余裕を持ってコンプレッサをサイジングする。
- 各機械に専用取出し、バルブ、FRL を備えた乾燥・ろ過・調整空気を提供する。
- 機械が受注生産される前に、供給電圧、相、周波数を確認する。
- 特にヒーターとトンネルについて、全負荷電流に回路を配分し、局所絶縁スイッチを設ける。
- 床の厚さ、品質、水平度をチェックし、必要に応じて機械をアンカー固定・シム調整する。
- 操作、安全ガード、メンテナンス、消耗品、フォークリフト移動のスペースを確保する。
- 実環境の周囲温度、湿度、粉塵、照明、排水をレビューする。
- ラインが到着時に試運転できるよう、納品前にユーティリティをルーティング・試験する。
よくある質問
自社のコンプレッサで十分かどうかをどう判断しますか?
すべての機械の記載圧力での空気消費量を合計し、漏れと約 20〜30% の余裕を見込み、ラインと工場が運転中の機械での圧力を確認してください。アイドル時の静圧は十分な容量の証拠になりません。
各機械に独自のエアレギュレータが必要ですか?
各機械には、アイソレーションバルブとフィルタ・レギュレータを備えた専用取出し、機械が必要な場合は潤滑装置を設けてください。これにより正しい局所圧力が設定され、空圧部品を湿った汚れた空気から保護します。
メーカーにどの電圧を伝えるべきですか?
設置箇所での実際の電圧、相数、周波数——例えば 400 V 三相 50 Hz または 480 V 三相 60 Hz——です。機械はその電源に合わせて作られるため、製造前に確認する必要があります。
機械の占有面積を超えてラインにどれだけのスペースが必要ですか?
オペレーターと安全ガード、ブランクやフィルムの補充、メンテナンスアクセス、フォークリフトがパレットを移動するスペース、さらに関連する安全通路です。これらのクリアランスはレイアウトの一部であり、削るべきスペースではありません。
機械到着後にユーティリティを追加できますか?
可能ですが、そうすると試運転が遅れ、多くの場合コストも高くつきます。納品前に空気・電源・床工事を準備することが、迅速でトラブルのない設置の標準推奨です。
結論
包装ラインは、現場条件が要件と一致したときにのみ仕様通りに性能を発揮します——正しい圧力と流量で届けられ、乾燥し調整された圧縮空気、電圧・相・全負荷電流に合わせた電気回路、水平で十分な強さの床、機械と製品が必要とするスペースと周囲条件です。これらの負荷をライン全体で合計し、納品前に準備することで、設置の最初の 1 週間を最も消費する問題を取り除きます。早期に仕様化され現場で確認されたユーティリティは、見えなくなります——それがユーティリティにとってまさに目標です。
包装ラインを計画中で、貴社施設の空気・電源・床要件を確認したいなら、SunAura Packaging Machines は現場ドキュメントを提供し、ターンキープロジェクトでは事前の設備レビューを行います。工場の供給詳細と目標ラインをご用意のうえ、当社アプリケーションエンジニアにご連絡ください。または製品ハブで機械をご覧ください——空圧ケース製函機やエンドオブライン設備のフルレンジを含みます。

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
プロフィールを見る ›