

Die meisten Fragen, die Einkäufer vor der Bestellung einer Verpackungslinie stellen, drehen sich um die Maschine selbst: ihre Leistung, ihre Umrüstung, ihren Preis. Die Fragen, die typischerweise zwei Wochen vor Lieferung gestellt werden, sind andere und dringlicher – wo wird sie aufgestellt, woran wird sie angeschlossen, und warum schaltet der Kompressor jeden Nachmittag ab? Überraschend viele Inbetriebnahmen verlieren die erste Woche wegen Versorgungsproblemen, die schon Monate früher hätten bekannt sein können: ein Kartonaufrichter, dem Druckluft fehlt und der schwach taktet und blockiert, eine Umreifungsmaschine, die an einem Stromkreis hängt, der ihre Heizlast nicht trägt, ein Palettenwickler, der so platziert ist, dass kein Gabelstapler ihn erreichen kann. Bei SunAura Packaging Machines liefern wir mit jeder Linie ein Standortanforderungsdokument, und die Projekte, die am schnellsten in Betrieb gehen, sind diejenigen, bei denen die Luft-, Strom- und Bodenverhältnisse im Werk vorbereitet waren, bevor die Kisten eintrafen.
Dieser Leitfaden führt durch die Versorgungsleistungen und Standortbedingungen, die ein End-of-Line-Verpackungssystem tatsächlich benötigt. Wir behandeln Druckluft – wie viel, wie sauber und trocken, und warum der Druck an der Maschine wichtiger ist als der Druck am Kompressor; die Stromversorgung in Bezug auf Spannung, Phasen und Stromkreise; Bodenbelastung, Ebenheit und der Platzbedarf um die Maschinen; sowie die Umgebungsbedingungen, die sowohl die Geräte als auch die Produkte beeinflussen. Wir gehen darauf ein, wie man die Lasten über eine Mehrmaschinenlinie summiert, was vor Ort zu prüfen ist, und welche kurze Checkliste die üblichen Verzögerungen in der ersten Woche verhindert. Wenn Sie eine Planung durchführen oder ein Werk für eine Linie vorbereiten, folgen die Abschnitte unten derselben Logik, die unsere Anwendungstechniker bei der Prüfung einer Kundenanlage verwenden.
Druckluft: die am häufigsten unterschätzte Versorgungsgröße
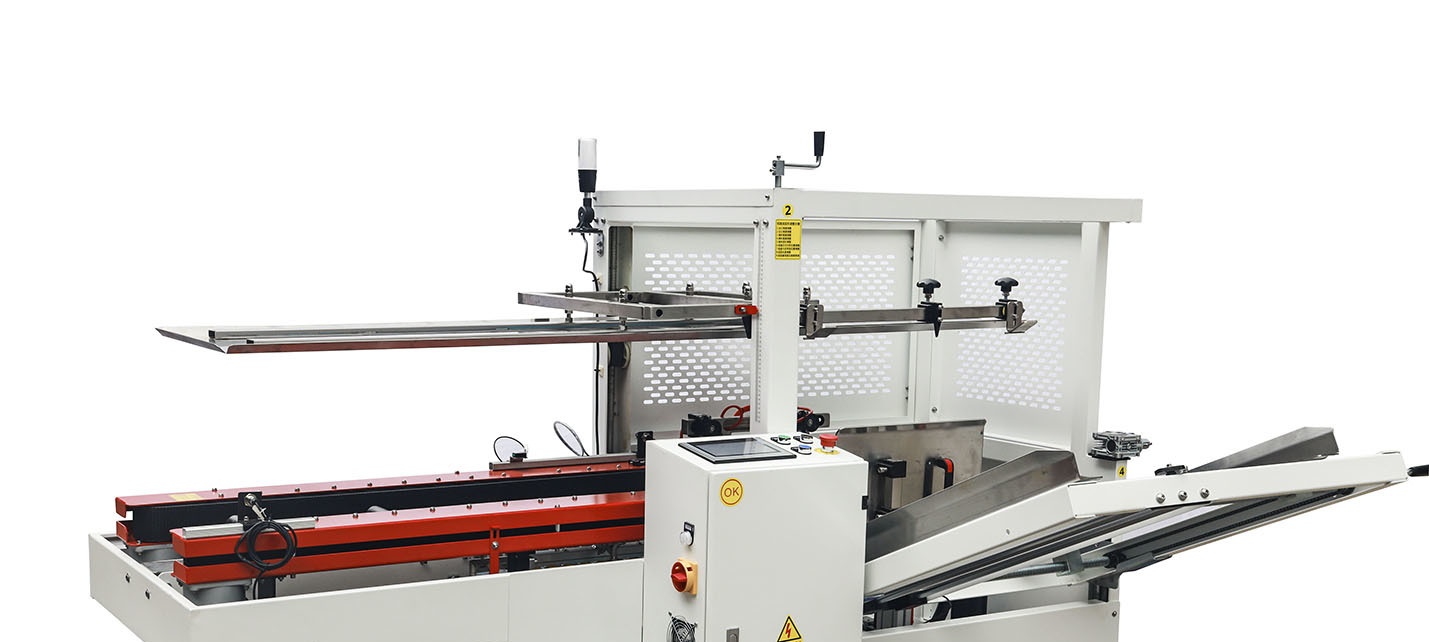
Viele Verpackungsmaschinen sind auf Druckluft für dieselben Bewegungen angewiesen, die ein Mensch sonst ausführen würde: Pneumatische Kartonaufrichter verwenden Zylinder, um Zuschnitte aus dem Magazin zu ziehen und Laschen zu falten, Verschließmaschinen betätigen Tape-Köpfe und Klappen, Packer und Weichen verwenden Luft, um Produkte zu bewegen und auszuschleusen, und Abblasstationen reinigen Schmutz. Die bequeme Annahme ist, dass das Werk bereits Druckluft hat, sodass nichts weiter spezifiziert werden muss. Das Problem ist, dass „wir haben einen Kompressor“ Ihnen nichts darüber aussagt, ob die Luft die neue Maschine mit dem Druck und Volumen erreicht, den sie benötigt, während der Rest des Werks dasselbe System nutzt. Luft ist zudem die verschwenderischste Versorgungsgröße in den meisten Werken – Leckagen und Überdruck verbrauchen stillschweigend eine große Menge Strom – daher schützt ein richtig dimensioniertes, geregeltes und gewartetes System sowohl die Leistung als auch die Stromrechnung.
Druck und Volumenstrom sind nicht dasselbe
Pneumatische Maschinen spezifizieren einen Arbeitsdruck, üblicherweise im Bereich von 0,5–0,7 MPa (etwa 70–100 psi), und einen Luftverbrauchswert, normalerweise ausgedrückt in Litern pro Minute oder Kubikfuß pro Minute bei einem angegebenen Druck. Druck ist die verfügbare Kraft; Volumenstrom ist die Menge, die das System liefern kann, während die Zylinder takten. Eine Linie kann im Leerlauf korrekten statischen Druck zeigen, aber unter Last einbrechen, wenn mehrere Zylinder gleichzeitig auslösen, weil Kompressor, Trockner oder Rohrleitung den Volumenstrom nicht liefern können und der Druck an der Maschine mitten im Takt abfällt. Das erzeugt genau die Symptome, die als Maschinenfehler fehldiagnostiziert werden: halb geformte Kartons, nicht vollständig angedrückte Laschen, schwache Verschließung und intermittierende Ausschleusungen. Die Anforderung wird daher an der Maschine spezifiziert, unter Betriebsbedingungen, während der Rest des Werks wie üblich Luft entnimmt.
Wenn die Gesamtsumme addiert wird, sollte der Kompressor über eine Marge gegenüber dem kombinierten Verbrauch verfügen – eine übliche Faustregel ist, ihn mit etwa 20–30 % Reservekapazität zu dimensionieren und Leckagen zu berücksichtigen, die in älteren Systemen einen erheblichen Teil der Nachfrage ausmachen können. Einen Kompressor permanent bei maximaler Leistung laufen zu lassen ist sowohl ineffizient als auch lässt keinen Raum für gelegentliche Hochlast-Takte, während ein überdimensionierter Kompressor, der sich ein- und ausschaltet, auf andere Weise verschwenderisch ist. Die richtige Antwort ergibt sich aus der Summierung der Maschinenwerte, statt nach einem Katalogkennwert zu kaufen – deshalb liefert SunAura Packaging Machines Verbrauchsdaten für jede Maschine in der Linie.
Trockene, saubere und geregelte Luft
Luftqualität ist ebenso wichtig wie Quantität. Druckluft trägt Wasserdampf, der in der Rohrleitung kondensiert, besonders in feuchten Klimazonen, und unbehandelte feuchte Luft korrodiert Zylinder, ruiniert Dichtungen und bringt Feuchtigkeit in Produkte und Verpackungen – dasselbe Kondensationsproblem, das wir in unserem Leitfaden für Export-Verpackungsschutz behandeln. Ein Kälte- oder Adsorptionstrockner, geeignete Filter und Kondensatableiter liefern trockene Luft; eine Filter-Regelöl-Einheit an jeder Maschine stellt den lokalen Druck ein und schützt die pneumatischen Komponenten. Maschinen, die mit feuchter, ungeregelter Luft versorgt werden, fallen vorhersehbar aus und verschleißen schneller, und die Gewährleistungsposition bei solchen Ausfällen ist so begrenzt wie die Ursache vermeidbar ist. In kalten Anlagen kann Wasser in den Leitungen auch gefrieren, was ein Grund ist, warum die Luftaufbereitung für kalte und abwaschbare Umgebungen sorgfältig spezifiziert wird.
Rohrleitungen und Abzweigungen
Das Verteilungssystem ist der letzte Ort, an dem Kapazität verloren geht. Zu enge Rohre, lange Strecken mit vielen Verbindungsstücken und unterdimensionierte Schläuche erzeugen alle Druckabfall; eine Ringleitung um das Werk liefert Luft gleichmäßiger als eine einzige stumpfe Strecke. Jede Maschine benötigt einen eigenen Abzweig mit Absperrventil, Regler und – wo die Maschine es erfordert – Ölung, sodass sie isoliert und gewartet werden kann, ohne benachbarte Geräte zu beeinträchtigen. Dies sind geringe Kosten bei der Installation und große Unannehmlichkeiten, wenn sie später hinzugefügt werden – deshalb wird die Planung zusammen mit den Maschinenpositionen geplant, statt vom Wartungstechniker improvisiert zu werden.

Stromversorgung: Spannung, Phasen und Stromkreise
Verpackungsmaschinen sind überwiegend elektrisch, mit Motoren, Antrieben, Heizungen und Steuerungen, und die Versorgung muss exakt zur Spezifikation der Maschine passen – elektrische Geräte verzeihen keine Annahmen. Die wichtigsten Parameter sind Spannung, Phasenanzahl, Frequenz und die Schutzerdungsanordnung. Industriemaschinen laufen üblicherweise an Drehstromversorgungen wie 380–415 V bei 50 Hz oder 460–480 V bei 60 Hz, während kleinere Maschinen und Steuerstromkreise einphasig laufen können; die Maschine wird zur Versorgung gebaut, die auf der Bestellung angegeben ist, weshalb Kunden ihre Werkspannung vor der Fertigung bestätigen. Eine Maschine, die für eine Frequenz oder Spannung gebaut wurde, kann nicht einfach an eine andere angeschlossen werden, und Transformatoren oder Frequenzumrichter-Anpassungen sind, wo möglich, besser geplant als improvisiert.
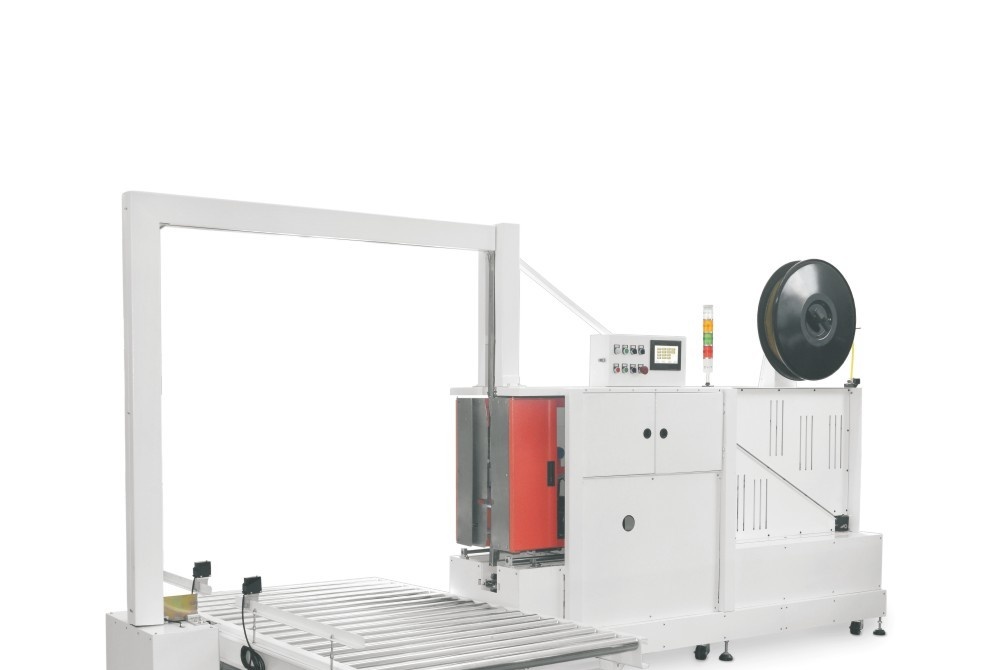
Jede Maschine oder Maschinengruppe benötigt Stromkreise, die auf ihren Vollaststrom dimensioniert sind, mit korrekter Überlast- und Kurzschlussschutz, und Maschinen mit Heizungen – Umreifungsmaschinen, Schrumpftunnel und Heißklebesysteme – erfordern besondere Aufmerksamkeit, weil ihre Heizlast hoch ist. Mehrere solche Maschinen an einem einzigen grenzwertigen Stromkreis verursachen unbeabsichtigtes Auslösen genau dann, wenn die Linie am härtesten läuft. Der Elektroplan der Maschine gibt die Last an, sodass der Elektriker des Kunden die Verteilung planen kann; Trennschalter oder Not-Aus-Schalter an jeder Maschine ermöglichen sichere Wartung und Lockout, eine Anforderung in jeder ernsthaften Sicherheitsvorschrift. Steuerungen und Sicherheitsstromkreise müssen ebenfalls respektiert werden: Schutzeinrichtungen, Not-Aus und Verriegelungen sind nach Norm verdrahtet und dürfen nicht zur Zeitersparnis umgangen werden.
Boden, Ebenheit und Maschinenraum
Der Werkstattboden trägt die Ausrüstung und alles, was darauf gestapelt wird, und er muss flach, intakt und stark genug sein. Schwere Maschinen – Palettierer, Roboterzellen, Schrumpftunnel und gefüllte Stauförderer – üben Punktlasten aus, die einen Betonboden ausreichender Dicke und Qualität erfordern; Böden, die unter einer Maschine reißen oder sich setzen, verursachen Ausrichtungsprobleme, die sehr schwer zu korrigieren sind. Maschinen müssen außerdem waagerecht aufgestellt werden und wo sie sich verbinden, auf passenden Höhen, damit Kartons und Produkte sauber übergeben werden; Unterlegkeile und Verankerung gehören zur Installation, nicht zur optionalen Endbearbeitung. Drehtellerwickler und Roboterzellen benötigen insbesondere einen ebenen, stabilen Untergrund, um genau zu arbeiten.
Der Platz um Maschinen wird routinemäßig unterschätzt. Eine Layoutplanung benötigt nicht nur Platz für die Geräteabmessungen, sondern auch für Bediener zum Arbeiten, für Schutzeinrichtungen und Türen zum Öffnen, für Magazine mit Kartonzuschnitten und Verbrauchsmaterial zum Nachfüllen, und – entscheidend – für Wartungszugang und für Gabelstapler oder Hubwagen zum Anliefern von Material und Entfernen fertiger Paletten. Freiraum über Maschinen und an Schaltschränken, Platz zum Herausziehen eines Verschließkopfes oder einer Folienrolle, und Gänge, die breit genug für beladene Paletten sind, gehören alle zum Layout. Die Linien, die auf dem Papier am kompaktesten aussehen, sind oft diejenigen, die nach der Installation nicht effizient gewartet oder versorgt werden können.

Umgebungsbedingungen und Produktüberlegungen
Geräte werden für eine Umgebung spezifiziert, und Extreme von Temperatur, Feuchtigkeit und Staub beeinflussen sowohl die Maschinen als auch die Produkte, die sie durchlaufen. Heiße, unbelüftete Räume reduzieren die Lebensdauer von Steuerungen und Motoren und können dazu führen, dass sich Folien und Klebstoffe ungleichmäßig verhalten; feuchte und staubige Bedingungen erfordern geeignete Gehäuse und Abdichtungen; kalte und abwaschbare Bereiche benötigen Maschinen, die von Anfang an dafür gebaut sind. Die Beleuchtung an der Linie sollte es Bedienern ermöglichen, Verpackungen zu prüfen und Steuerungen abzulesen, und das Layout muss Entwässerung dort berücksichtigen, wo Nassreinigung stattfindet. Bei wärmeempfindlichen Produkten und Folien ist auch die Position von Wärmetunneln im Verhältnis zu anderen Maschinen und zu Bedienern von Bedeutung. Diese Bedingungen werden in der Spezifikationsphase geprüft, weil sie verändern, wie die Maschine gebaut wird, nicht nur wo sie aufgestellt wird.

Summierung einer Mehrmaschinenlinie
Für eine komplette Linie – Aufrichter, Packer, Verschließer, Umreifer, Wickler und Palettierer mit ihren Förderern – werden die Versorgungsgrößen summiert statt maschinenweise behandelt. Der Luftverbrauch aller Stationen wird mit Marge summiert; die elektrischen Lasten werden auf richtig dimensionierte Stromkreise verteilt; die Bodenlasten werden an den schwersten Punkten geprüft; und die Versorgungen werden routinggerecht zum endgültigen Layout verlegt. SunAura Packaging Machines liefert diese Informationen in den Standortanforderungsunterlagen und prüft bei schlüsselfertigen Projekten im Voraus die Kundenanlage und das Layout. Wenn der bestehende Kompressor oder die Versorgung grenzwertig ist, ist es weitaus günstiger, vor der Installation aufzurüsten, als die Einschränkung während der Inbetriebnahme zu entdecken, wenn jeder Tag Verzögerung Produktionsausfall bedeutet.
Checkliste zur Standortvorbereitung
- Bestätigen Sie den Luftdruck und -verbrauch jeder Maschine; summieren Sie diese und dimensionieren Sie den Kompressor mit Marge.
- Stellen Sie trockene, gefilterte, geregelte Luft mit eigenem Abzweig, Ventil und Filter-Regelöler an jeder Maschine bereit.
- Prüfen Sie Versorgungsspannung, Phasen und Frequenz, bevor die Maschine in Auftrag gegeben wird.
- Dimensionieren Sie Stromkreise auf den Vollaststrom, insbesondere für Heizungen und Tunnel, mit lokalen Trennschaltern.
- Prüfen Sie Bodendicke, Qualität und Ebenheit; verankern und unterlegen Sie Maschinen bei Bedarf.
- Reservieren Sie Platz für Bedienung, Schutzeinrichtungen, Wartung, Verbrauchsmaterial und Gabelstaplerverkehr.
- Prüfen Sie Umgebungstemperatur, Feuchtigkeit, Staub, Beleuchtung und Entwässerung für die tatsächliche Umgebung.
- Verlegen und testen Sie die Versorgungsleitungen vor der Lieferung, damit die Linie bei Ankunft in Betrieb genommen werden kann.
Häufig gestellte Fragen
Woher weiß ich, ob mein Kompressor groß genug ist?
Addieren Sie die Luftverbrauchswerte aller Maschinen bei ihrem angegebenen Druck, berücksichtigen Sie Leckagen und eine Marge von etwa 20–30 %, und prüfen Sie den Druck an den Maschinen, während Linie und Werk laufen. Statischer Druck im Leerlauf ist kein Nachweis ausreichender Kapazität.
Braucht jede Maschine einen eigenen Luftregler?
Jede Maschine sollte einen eigenen Abzweig mit Absperrventil und Filter-Regler haben, mit Ölung wo die Maschine es erfordert. Dies stellt den korrekten lokalen Druck ein und schützt die pneumatischen Komponenten vor feuchter oder verschmutzter Luft.
Welche Spannung soll ich dem Hersteller mitteilen?
Die tatsächliche Spannung, Phasenanzahl und Frequenz am Aufstellort – zum Beispiel 400 V dreiphasig 50 Hz oder 480 V dreiphasig 60 Hz. Die Maschine wird zu dieser Versorgung gebaut, daher muss sie vor der Fertigung bestätigt werden.
Wie viel Platz benötigt eine Linie über die Maschinenabmessungen hinaus?
Platz für Bediener und Schutzeinrichtungen, zum Nachfüllen von Zuschnitten und Folie, für Wartungszugang und für Gabelstapler zum Bewegen von Paletten, plus die relevanten Sicherheitsgänge. Diese Freiräume gehören zum Layout statt zu kürzbaren Platzressourcen.
Können Versorgungsleitungen hinzugefügt werden, nachdem die Maschinen angekommen sind?
Sie können, aber dies verzögert die Inbetriebnahme und kostet oft mehr. Die Vorbereitung von Luft, Strom und Bodenarbeiten vor der Lieferung ist die Standardempfehlung für eine schnelle, problemlose Installation.
Fazit
Eine Verpackungslinie arbeitet nur dann wie spezifiziert, wenn ihre Standortbedingungen ihren Anforderungen entsprechen: Druckluft geliefert mit dem richtigen Druck und Volumenstrom, trocken und geregelt; Stromkreise abgestimmt auf Spannung, Phasen und Vollaststrom; ein Boden, der eben und stark genug ist; sowie der Platz und die Umgebungsbedingungen, die die Maschinen und Produkte benötigen. Die Summierung dieser Lasten über die gesamte Linie und ihre Vorbereitung vor der Lieferung beseitigt die Probleme, die typischerweise die erste Woche einer Installation verbrauchen. Früh spezifiziert und vor Ort geprüft, werden die Versorgungsleitungen unsichtbar – was für Versorgungsleitungen genau das Ziel ist.
Wenn Sie eine Verpackungslinie planen und die Luft-, Strom- und Bodenanforderungen für Ihre Anlage bestätigen möchten, stellt SunAura Packaging Machines die Standortdokumentation und bei schlüsselfertigen Projekten eine vorabgehende Anlagenprüfung bereit. Kontaktieren Sie unsere Anwendungstechniker mit Ihren Werkversorgungsdetails und der Ziellinie, oder erkunden Sie die Maschinen im Produkte-Hub, einschließlich der pneumatischen Kartonaufrichter und dem gesamten Spektrum der End-of-Line-Ausrüstung.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Vollständiges Profil ›