

SunAura Packaging Machines uruchomiła w pełni zintegrowaną linię końcową do mrożonych gotowych dań dla producenta z zachodniej Polski. Linia łączy automatyczne kartonowanie poziome, robotyczne pakowanie do kartonów zbiorczych, formowanie kartonów oraz paletyzację kolaboracyjną w jednej komórce, zaprojektowanej do pracy w środowisku od chłodniczego po mroźnicze. Linia, która przed wysyłką przeszła program odbioru fabrycznego w zakładzie SunAura Packaging Machines w Qingdao, została przekazana po montażu na miejscu, próbach w warunkach chłodniczych i szkoleniu operatorów, a obecnie pracuje w produkcji komercyjnej zgodnie z systemem zmianowym klienta.
Klient to rodzinny producent schłodzonych i mrożonych gotowych dań, sprzedawanych pod markami własnymi sieci handlowych oraz pod własną marką. Coraz większą część produkcji pakował ręcznie, wspierając się dwiema starszymi, samodzielnymi maszynami. Rosnące wolumeny, poszerzający się zakres formatów kartonów detalicznych i kartonów zbiorczych oraz presja sieci handlowych na powtarzalną jakość opakowania sprawiły, że pakowanie ręczne stało się nie do utrzymania. Założenia przewidywały linię obsługującą kilka rozmiarów kartonów w różnych grupach dań, pakującą je do ograniczonego zestawu standardowych kartonów zbiorczych z tektury falistej i podającą stabilne palety w strefie wysyłki — wszystko w ramach istniejącego budynku i układu przylegającego do strefy chłodniczej.
Zakres linii
Zainstalowana komórka jest zorganizowana zgodnie z konwencjonalną sekwencją końcowego etapu pakowania, ale zaprojektowana jako jeden system, a nie zbiór niezależnych maszyn. Napełnione i zamknięte tacki z gotowymi daniami wjeżdżają do sekcji kartonowania, gdzie kartoniarka pozioma formuje, napełnia i zamyka kartony detaliczne; następnie kartony są przenoszone przenośnikiem do stanowiska robotycznego pakowania do kartonów zbiorczych. Kartony zbiorcze są formowane i zaklejane od spodu na początku linii i dostarczane do pakowarki. Po napełnieniu przechodzą przez zamykanie i zaklejanie, a dalej trafiają do robota paletyzującego w trybie kolaboracyjnym, który buduje mieszane, ale stabilne wzory palet i przekazuje gotowe ładunki do wysyłki. Wszystkie maszyny posługują się wspólnym językiem sterowania i są połączone przenośnikami napędzanymi o parametrach dostosowanych do strefy przylegającej do chłodni.
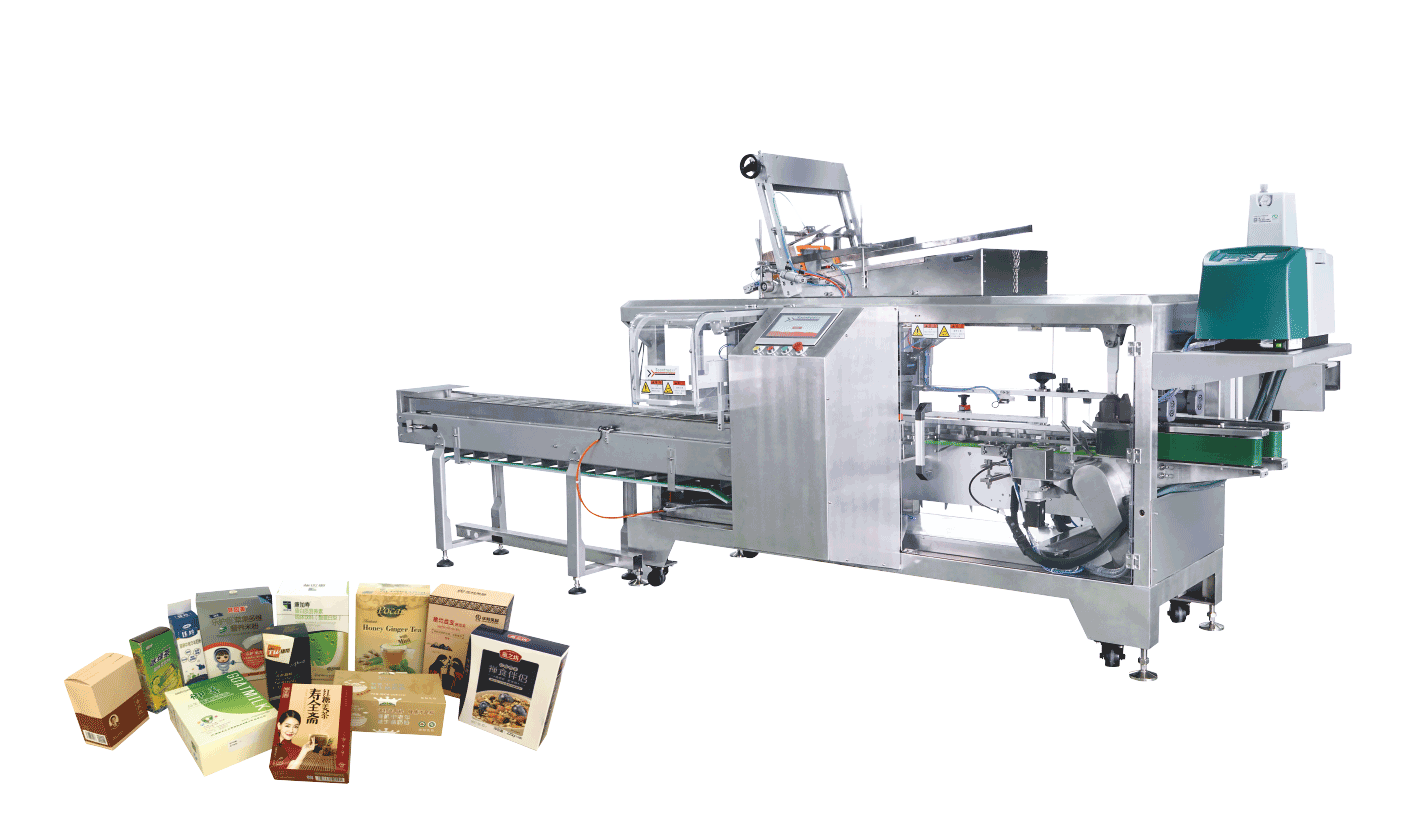
Kartonowanie zaprojektowane pod zmiany formatu
Sekcję kartonowania obsługuje w pełni serwosterowana kartoniarka pozioma z serii kartonierki w pełni serwosterowanej ZH-200/300 . Maszyna została dobrana w wykonaniu umożliwiającym mycie strumieniem wody, z uszczelnionymi układami sterowania przystosowanymi do środowiska chłodniczego. Produkcja gotowych dań oznacza częste przezbrojenia: klient realizuje kilka formatów kartonów detalicznych dla własnej marki i wielu odbiorców private label, z których każdy ma własną nadrukowaną tekturę i własny sposób zamykania. Kartoniarka serwosterowana przechowuje receptury formatów i wykorzystuje osie serwo zamiast mechanicznych części wymiennych do głównych ruchów formowania i wsuwania, dzięki czemu przezbrojenie pozostaje krótką, powtarzalną procedurą, a nie mechanicznym przebudowaniem maszyny. Podczas odbioru linia została przeprowadzona przez całą listę formatów klienta, a czasy przezbrojenia porównano z wartościami docelowymi.
Ponieważ produktem jest napełniona tacka, która na krawędziach może być wilgotna, stanowiska napełniania i zamykania kartoniarki ustawiono pod rzeczywisty produkt, a nie pod suchy wzornik. Osłony oraz części stykające się z produktem wykonano ze stali nierdzewnej w odpowiednim gatunku. Kontrola obecności i zamknięcia kartonu odrzuca każdy egzemplarz nieprawidłowo uformowany, zanim dotrze on do pakowarki zbiorczej, co chroni robota znajdującego się dalej w linii przed próbą zapakowania wadliwego kartonu.
Robotyczne pakowanie do kartonów zbiorczych z powtarzalnym odkładaniem
Napełnione kartony są grupowane i pakowane przez dwuosiową pakowarkę zbiorczą z serii pakowarki zbiorczej ZX-500R . Robot pobiera kartony w wymaganym układzie zgrupowania i odkłada je do uformowanych kartonów zbiorczych warstwami; tor ruchu i oprzyrządowanie chwytające dopasowano do rozmiarów kartonów. Wybór pakowarki robotycznej zamiast stałej pakowarki mechanicznej dał w tym zastosowaniu dwie praktyczne korzyści: różne układy kartonów zbiorczych i kartonów detalicznych obsługiwane są zmianą receptury i oprzyrządowania, a nie zakupem nowej maszyny, a powtarzalny, intensywny ruch zostaje zamknięty wewnątrz uszczelnionego robota, co ogranicza liczbę odsłoniętych elementów mechanicznych w strefie chłodniczej.
Układ pakowania, liczba kartonów w kartonie zbiorczym i orientacja warstw są ustawiane dla każdego produktu; komórka potwierdza obecność kartonu zbiorczego i jego prawidłowe uformowanie, zanim robot rozpocznie odkładanie ładunku. Przenośniki grupujące dostarczają kartony w orientacji i zgrupowaniu wymaganym przez schemat chwytania — i właśnie na tym etapie rozstrzyga się w dużej mierze niezawodność pakowarki robotycznej. Podczas prób w warunkach chłodniczych pakowarka utrzymała dokładność odkładania przez całą zmianę, także w pierwszych cyklach po weekendowym postoju, gdy klimatyzacja szafy ustabilizowała pracę układów sterowania.

Formowanie, zaklejanie i paletyzacja kartonów zbiorczych
Puste kartony zbiorcze z tektury falistej są formowane i zaklejane od spodu na początku linii przez automatyczną formierkę kartonów z serii szybkiej formierki kartonów z zaklejarką dna K40T . Dzięki temu stanowisko pakowania jest zaopatrywane na bieżąco, bez konieczności ręcznego składania kartonów przez operatora. Formierkę dobrano pod standardowy zakres kartonów klienta, a nie pod pełną, teoretyczną różnorodność — świadomie ograniczono liczbę formatów kartonów zbiorczych, aby uprościć przezbrojenia. Napełnione kartony są zamykane i zaklejane przed opuszczeniem strefy pakowania; sposób zamykania dobrano tak, aby dawał pewne połączenie na kartonach eksploatowanych w chłodnym, lekko wilgotnym powietrzu.
Na końcu linii robot paletyzujący w trybie kolaboracyjnym z serii robota paletyzującego WP-50 buduje wzory palet warstwa po warstwie. Zastosowanie maszyny kolaboracyjnej pasowało do tej instalacji, ponieważ pracuje ona obok operatorów w wyznaczonej strefie, bez pełnej ogrodzonej komórki wymaganej przez konwencjonalną paletyzarkę, co miało znaczenie w budynku o ograniczonej powierzchni. Wzory palet są przechowywane dla każdego produktu, a robot odkłada kartony tak, aby każda warstwa była prosta, a gotowy ładunek spełniał wymagania klienta dotyczące stabilności. Gotowe palety trafiają następnie do wysyłki, zastępując nierówne, ręcznie układane ładunki, które klient wysyłał wcześniej.

Projektowanie pod układ przylegający do strefy chłodniczej
Kluczowym elementem projektu było środowisko pracy. Pakowanie gotowych dań znajduje się między przygotowalnią chłodniczą a wysyłką, a klient chciał, aby kartonowanie i pakowanie działały jak najbliżej strefy chłodniczej, bez umieszczania wszystkich maszyn w komorze chłodniczej. Zespół inżynierów SunAura Packaging Machines opracował układ graniczny: funkcje wydzielające ciepło i wymagające najwięcej obsługi serwisowej pozostają w strefie przylegającej do chłodni, natomiast maszyny obsługujące schłodzony produkt są przystosowane do wilgotnego, chłodnego powietrza i rutynowego mycia. Elementy konstrukcyjne i stykające się z produktem w chłodniczej strefie obsługi są ze stali nierdzewnej, szafy elektryczne uszczelniono w wymaganym stopniu ochrony IP i wyposażono w układ zarządzania kondensacją, a napędy, przewody, uszczelnienia i smary dobrano do dolnego zakresu temperatur pracy.
Takie rozwiązanie jest droższe niż zamówienie standardowych maszyn do pracy w warunkach otoczenia, ale pozwala uniknąć przewidywalnej alternatywy. Podejście zespołu do doboru wyposażenia do takich warunków — w tym gatunków stali nierdzewnej według stref, stopni ochrony IP, ogrzewania szaf sterowniczych i części mechanicznych przystosowanych do niskich temperatur — opisano w przewodniku technicznym dotyczącym urządzeń pakujących do środowisk chłodniczych, wilgotnych i mytych strumieniem wody. W tym projekcie specyfikację uzgodniono przed rozpoczęciem produkcji, dzięki czemu cechy związane ze środowiskiem pracy zostały wbudowane od początku, a nie dodane dopiero po pierwszej zimie.
Odbiór, montaż i szkolenie
Przed wysyłką linia przeszła w Qingdao program odbioru fabrycznego, prowadzony na rzeczywistej tekturze klienta, na jego kartonach i — tam, gdzie było to możliwe — na reprezentatywnej próbce produktu. Program obejmował każdy format z zakresu, rejestrował czasy przezbrojenia i potwierdzał wydajność oraz jakość opakowania względem uzgodnionych wartości. Świadomie testowano całą listę formatów, a nie jeden idealny produkt: większość problemów na liniach zintegrowanych ujawnia się przy przejściach między formatami, a ich rozwiązanie przed zapakowaniem urządzeń do kontenera jest znacznie tańsze.
Prace na miejscu obejmowały montaż mechaniczny i poziomowanie, podłączenia elektryczne i pneumatyczne, integrację z istniejącymi przenośnikami klienta na wejściu i w punkcie wysyłki oraz próby w warunkach chłodniczych w rzeczywistych warunkach produkcyjnych. Inżynierowie uruchomieniowi SunAura Packaging Machines przeszkolili następnie operatorów i służby utrzymania ruchu klienta w zakresie przezbrojeń formatu, bieżącej obsługi, usuwania awarii i obsługi panelu HMI, a także przekazali dokumentację obejmującą części zamienne i harmonogram przeglądów. Linia została przekazana dopiero wtedy, gdy utrzymała założoną wydajność przez kolejne zmiany, a nie w pojedynczym przebiegu pokazowym.
Wydajność a realia pracy linii
Prędkość katalogowa to wygodna liczba; pracującą linię ocenia się po tym, co faktycznie daje w trakcie zmiany, po uwzględnieniu przezbrojeń, postojów i transportu materiałów. Projekt od samego początku określono na podstawie rzeczywistego wzorca zapotrzebowania klienta, a nie szczytowej wartości z karty katalogowej. Produkcja gotowych dań prowadzona jest kampaniami: dane danie i jego format kartonu wytwarza się przez określony blok czasu, po czym linia przestawia się na kolejne. Wąskie gardło przesuwa się więc wraz z produktem, a linię zbilansowano tak, aby podczas pracy ustalonej żadna maszyna nie stała bezczynnie w oczekiwaniu na kolejną; formierka kartonów i przenośniki grupujące mają wystarczający bufor, by pochłonąć krótkie zakłócenia bez zatrzymywania kartoniarki.
Wartości odbiorcze zapisano jako wydajność ustabilizowaną w bloku produkcyjnym, a nie jako najlepszą minutę testu, bo to liczba, na której klient może planować. W eksploatacji linia z zapasem pokrywa obecne wolumeny klienta i daje rezerwę na szczyty sezonowe, które były motywem inwestycji — taki jest cel doboru pod kampanię, a nie pod przeciętny dzień. Równie ważne jest to, że zintegrowany układ eliminuje obsługę, która wcześniej dominowała w procesie: kartony nie czekają już w partiach między samodzielnymi maszynami, a kartony zbiorcze przemieszczają się do zaklejania i paletyzacji bez przewożenia wózkami po hali. Usunięcie tych pośrednich kolejek ogranicza produkcję w toku i skraca czas, jaki schłodzony produkt spędza przed dotarciem do wysyłki.
Dyscyplina przezbrojeń w wieloformatowym zakresie
Dla zakładu kooperacyjnego realizującego private label umiejętność szybkiej i niezawodnej zmiany formatu jest prawdopodobnie cenniejsza niż sama prędkość, ponieważ zakres jest szeroki, a pojedyncze serie krótsze niż w zakładzie jednej marki. Projekt potraktował przezbrojenie jako zaprojektowaną cechę, a nie jako umiejętność operatora. Kartoniarka serwosterowana i pakowarka robotyczna przechowują receptury dla każdego produktu, więc ustawienia maszyny, które w innym wypadku trzeba by stroić ręcznie, są odtwarzane w sposób powtarzalny, co eliminuje różnice między doświadczonym i nowym operatorem. Liczbę fizycznych części wymiennych ograniczono do minimum i zaprojektowano je tak, aby wymiana nie wymagała narzędzi lub wymagała tylko jednego narzędzia; części są oznaczone kolorami i przechowywane na dedykowanej tablicy, aby niczego nie szukać w trakcie przezbrojenia.
Udokumentowana procedura przezbrojenia, uzgodniona podczas odbioru fabrycznego i dopracowana w trakcie prób na miejscu, określa kolejność czynności, kontrole i potwierdzenie pierwszego dobrego opakowania. Po zmianie formatu linia nie jest zwalniana do produkcji, dopóki nie zostaną sprawdzone karton i pełny karton zbiorczy, co zapobiega serii źle zapakowanych produktów po pośpiesznym przezbrojeniu. W praktyce ta dyscyplina zamienia to, co było zmienną, niekiedy długą przerwą, w krótkie, przewidywalne zdarzenie — i to w dużej mierze dlatego zintegrowana linia może obsługiwać poszerzający się zakres private label, zanim narzut czasu przezbrojeń zniweluje zysk wydajności.
Co zyskuje klient
Projekt zastępuje pracochłonny, niepowtarzalny proces pakowania powtarzalną linią, która chroni wygląd produktu na półce i nadąża za rosnącymi wolumenami. Dla dostawcy private label powtarzalność jest częścią relacji handlowej: jednolicie zapakowane kartony i palety docierające prosto zmniejszają tarcia prowadzące do potrąceń lub utraty kontraktów. Automatyzacja eliminuje także zależność od znalezienia wystarczającej liczby pracowników sezonowych do fizycznie wymagającego pakowania i daje klientowi platformę, na której kolejne formaty można dodać przez receptury, a w razie potrzeby przez niewielkie zmiany oprzyrządowania, bez budowy nowej linii.
Ta instalacja to przykład zintegrowanego projektu dedykowanego konkretnemu środowisku, sytuującego się między standardowymi maszynami SunAura Packaging Machines a rozwiązaniami w pełni indywidualnymi. Klienci planujący podobny projekt mogą zapoznać się z urządzeniami bazowymi w katalogu maszyn pakujących, a w przypadku układów niemieszczących się w standardowym modelu firma buduje zmodyfikowane i indywidualne komórki końcowego etapu pakowania w ramach swojej oferty maszyny pakujące na zamówienie usługi. Przewodnik techniczny dotyczący wyboru owijarek paletowych obrotowych, ramieniowych i orbitalnych omawia stronę wysyłki dla klientów, którzy uzupełniają linię tego typu o owijanie.
O firmie SunAura Packaging Machines
SunAura Packaging Machines z siedzibą w Qingdao w prowincji Szantung projektuje i buduje urządzenia do końcowego etapu pakowania dla klientów z branży spożywczej, napojowej, farmaceutycznej, kosmetycznej i przemysłowej. W ofercie znajdują się formierki i zamykarki do kartonów, kartoniarki, pakowarki zbiorcze, urządzenia do pakowania termokurczliwego i przepływowego, spinarki do taśm, owijarki do palet oraz roboty paletyzujące, a także zintegrowane i indywidualne linie pod klucz. Firma wspiera klientów eksportowych od specyfikacji i odbioru fabrycznego przez montaż i szkolenia po serwis posprzedażny, zapewniając regionalne wsparcie w zakresie uruchomień i części zamiennych na swoich głównych rynkach. Producentów gotowych dań i żywności mrożonej planujących projekt końcowego etapu pakowania zapraszamy do kontaktu z zespołem aplikacyjnym w celu opracowania specyfikacji na podstawie zakresu formatów, wydajności i układu linii.
Tekst przygotował zespół projektowy i komunikacyjny SunAura Packaging Machines. W celu uzyskania szczegółów tej instalacji lub omówienia podobnej linii końcowej dla gotowych dań, żywności mrożonej lub produktów chłodzonych prosimy o kontakt z zespołem inżynierów aplikacyjnych w Qingdao.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Pełny profil ›