

شغّلت SunAura Packaging Machines مرحلة تغليف نهائي متكاملة بالكامل للوجبات الجاهزة المجمّدة لدى منتِج في غرب بولندا، تجمع بين التعبئة الأفقية الآلية في العلب الكرتونية، والتعبئة الصندوقية الروبوتية، وتشكيل الصناديق، والتكديس التعاوني في خلية واحدة بُنيت للعمل في بيئة تتراوح بين المبرّدة والباردة. وأتمّ الخط برنامج القبول المصنعي في مصانع SunAura Packaging Machines بتشينغداو قبل الشحن، ثم سُلِّم بعد التركيب في الموقع والتجارب في البيئة الباردة وتدريب المشغّلين، ويعمل اليوم في إنتاج تجاري وفق نمط ورديات العميل.
العميل شركة عائلية تُصنّع وجبات جاهزة مبرّدة ومجمّدة تُباع تحت علامات تجارية خاصة لتجار التجزئة وتحت علامتها هي، وكانت تعبّئ حصة متنامية من إنتاجها باليد وبماكينتَين قديمتَين مستقلتَين. وقد جعلت الأحجام المتصاعدة، واتساع نطاق مقاسات العلب والصناديق، وضغط تجار التجزئة من أجل جودة تعبئة متسقة، المسار اليدوي غير قابل للاستمرار. وطلب التكليف خطًّا يستوعب عدة مقاسات علب عبر تشكيلة وجبات مختلفة، يعبّئها في مجموعة محدودة من الصناديق المموجة القياسية، ويُقدّم باليتات ثابتة في منطقة الإرسال، كل ذلك في حدود مبنى قائم وتخطيط محاذٍ للمنطقة الباردة.
نطاق الخط
رُتّبت الخلية المركَّبة وفق التسلسل التقليدي لمرحلة التغليف النهائي، لكنها صُمّمت كمنظومة واحدة لا كمجموعة ماكينات مستقلة: تدخل صواني الوجبات الجاهزة المعبّأة والمغلقة إلى قسم التعبئة في العلب، حيث تُقيم ماكينة التعبئة الأفقية علب التجزئة وتحمّلها وتُغلقها، ثم تُنقل العلب إلى محطة التعبئة الصندوقية الروبوتية. وتُشكَّل الصناديق ويُلصق قاعها في مقدّمة الخط وتُسلَّم إلى المعبّئ. وبعد امتلائها تمرّ عبر الإغلاق واللصق ثم إلى روبوت تكديس تعاوني يبني أنماط رصّ مختلطة لكن ثابتة ويُسلّم الأحمال الجاهزة إلى الإرسال. وتتشارك الماكينات كلها لغة تحكّم واحدة، وتربطها نواقل مدفوعة مُقدَّرة سعتها للمنطقة المحاذية للبرودة.
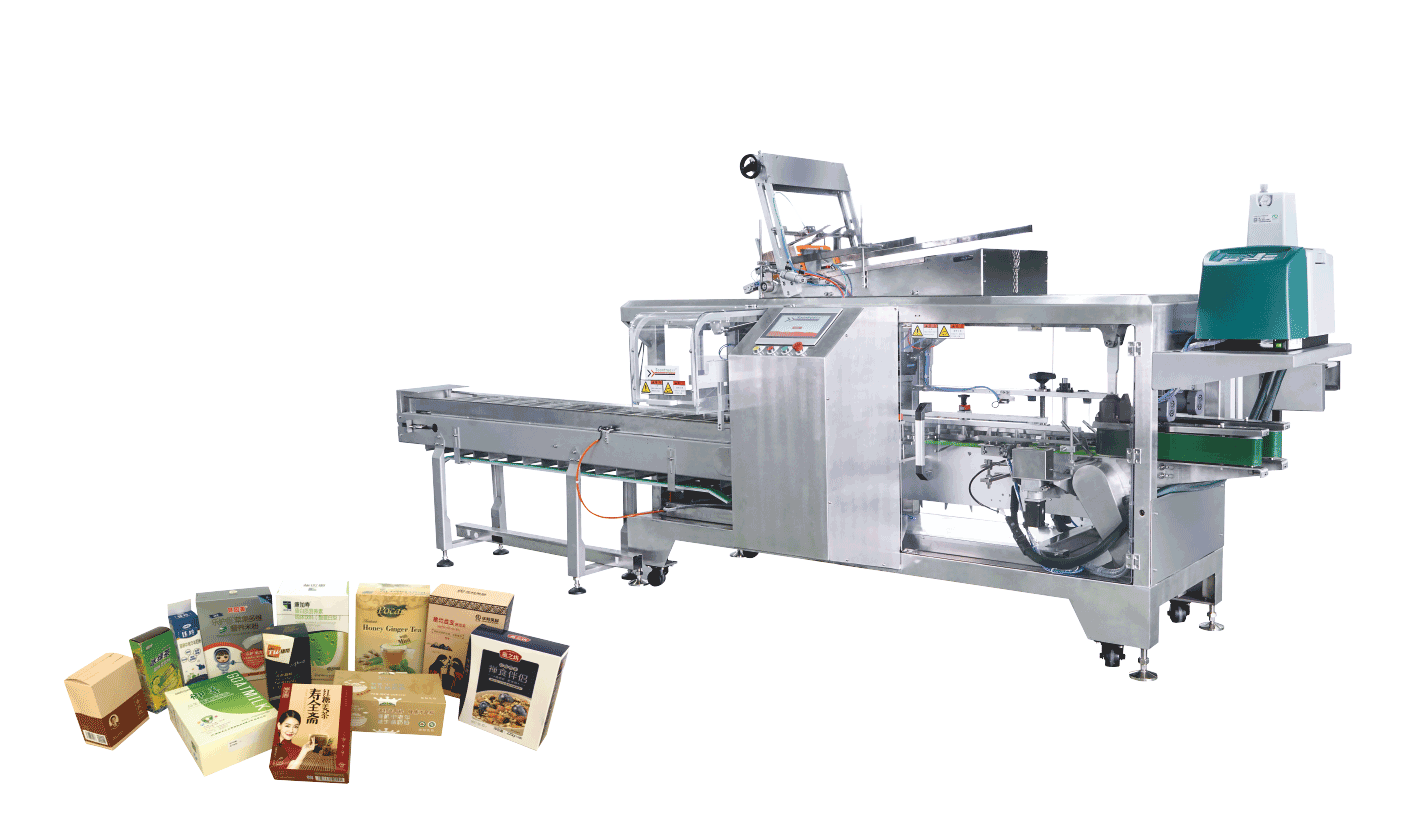
تعبئة العلب الكرتونية مصمَّمة حول تبديل المقاسات
تتولّى قسم التعبئة في العلب ماكينة تعبئة أفقية بسيرفو كامل من فئة ماكينة تعبئة علب بسيرفو كامل ZH-200/300 من هذه الفئة، بطبقة سطحية تتحمّل الغسيل الصناعي ولوحة تحكّم محكمة الإغلاق تناسب البيئة المبرّدة. وإنتاج الوجبات الجاهزة يعني تبديل مقاسات متكررًا: فالعميل يشغّل عدة مقاسات علب كرتونية للتجزئة بين علامته الخاصة وحسابات علامات تجارية خاصة متعدّدة، لكل منها ورقها المطبوع وتفاصيل إغلاقها. وتخزّن ماكينة تعبئة العلب الكرتونية السيرفو وصفات المقاسات، وتستخدم محاور سيرفو بدل قطع التبديل الميكانيكية في حركات التشكيل والإدخال الرئيسية، فيظل التبديل إجراءً قصيرًا قابلًا للتكرار لا إعادة بناء ميكانيكية. وأثناء الاستلام شُغّل الخط عبر قائمة المقاسات الكاملة للعميل مع رصد أزمنة التبديل مقابل المستهدف.
ولأن المنتج صينية معبّأة قد تكون رطبة الحواف، ضُبطت محطتا التحميل والإغلاق في ماكينة تعبئة العلب على التعامل مع المنتج الحقيقي لا مع عيّنة جافة، وحُدّدت الحواجز والأجزاء الملامِسة للمنتج بدرجة الستانلس ستيل المناسبة. وترفض فحوص وجود العلبة وإغلاقها أي علبة غير مشكَّلة جيدًا قبل وصولها إلى ماكينة تعبئة الصناديق، حمايةً للروبوت اللاحق من محاولة تعبئة علبة معيبة.
تعبئة صندوقية روبوتية لوضع قابل للتكرار
تُرتَّب العلب الكرتونية الممتلئة وتُعبَّأ بواسطة معبّئ صندوقي روبوتي بمحورين من فئة معبّئ صندوقي روبوتي ZX-500R من هذا النوع. يلتقط الروبوت العلب الكرتونية وفق الترتيبة المطلوبة ويضعها داخل صناديق مشكّلة على طبقات، بحركة وأداة التقاط موائمتين لمقاسات العلب. ومنح اختيار معبّئ روبوتي بدل المعبّئ الميكانيكي الثابت المشروع ميزتين عمليتين هنا: فهو يستوعب ترتيبات الصناديق والعلب المختلفة بتغيير الوصفة والأداة لا بشراء ماكينة جديدة، ويُبقي الحركة المتكررة عالية الإجهاد داخل روبوت محكم الإغلاق مع تقليل الأجزاء الميكانيكية المكشوفة في المنطقة المبرّدة.
يُحدَّد نمط التعبئة وعدد العلب في الصندوق واتجاه الطبقة لكل منتج، وتتحقّق الخلية من وجود الصندوق ومن تشكيله على الوجه الصحيح قبل أن يُقدِم الروبوت على وضع الحمل. وتُقدّم نواقل الترتيب العلب بالاتجاه والتجميع الذي يقتضيه نمط الالتقاط، وهنا بالضبط تُكسب موثوقية المعبّئ الروبوتي أو تُفقد. وأثناء تجارب البيئة الباردة حافظ المعبّئ على دقّة وضعه طوال الوردية، بما في ذلك الدورات الأولى بعد توقّف نهاية الأسبوع، متى بلغ تكييف الخزانة بوحدة التحكّم حالة تشغيل مستقرة.

تشكيل الصناديق ولصقها وتكديسها على الباليتات
تُشكَّل الصناديق المموجة الفارغة ويُلصق قاعها في مقدّمة الخط بواسطة ماكينة تشكيل أوتوماتيكية من فئة ماكينة تشكيل كراتين ولصق القاع عالية السرعة K40T من هذه الفئة، تُبقي محطة التعبئة مزوّدة بالصناديق دون مشغّل يشكّلها. وحُدّدت سعة ماكينة التشكيل وفق نطاق الصناديق القياسي للعميل لا وفق كل التنويعات النظرية، مع تقليل عدد مقاسات الصناديق قصدًا لإبقاء التبديل بسيطًا. وتُغلق الصناديق الممتلئة وتُلصق قبل مغادرة منطقة التعبئة، بأسلوب إغلاق مضمون الالتصاق على صناديق تُداولت في هواء بارد رطب قليلًا.
في نهاية الخط، يوضع روبوت تكديس تعاوني من فئة روبوت تكديس تعاوني WP-50 تبني هذه الفئة أنماط الرصّ طبقةً طبقة. وقد ناسب الروبوت التعاوني هذا التركيب لأنه يعمل إلى جوار المشغّلين في نطاق محدّد دون خلية مسيّجة بالكامل كما تتطلب الماكينة التقليدية، وهو ما كان حاسمًا في مبنى ضيّق المساحة. تُخزَّن أنماط الرصّ لكل منتج على حدة، ويضع الروبوت الصناديق بحيث تبقى كل طبقة مربّعة ويظل الحمل النهائي ضمن متطلبات الثبات لدى العميل. ثم تُنقل الباليتات الجاهزة إلى الإرسال، لتحلّ محل الأحمال غير المستوية التي كان العميل يشحنها مكدّسةً باليد.

هندسة التخطيط المحاذي للمنطقة الباردة
كانت البيئة محورًا أساسيًا في المشروع. فتعبئة الوجبات الجاهزة تقع بين التحضير المبرّد والإرسال، وأراد العميل أن تكون التعبئة في العلب والصناديق أقرب ما يمكن إلى المنطقة الباردة دون إدخال كل ماكينة داخل غرفة تبريد. وعالج فريق هندسة SunAura Packaging Machines ذلك بتخطيط حدّي: تُوضع الوظائف المُولّدة للحرارة والأكثر حاجة للصيانة في المنطقة المحاذية للبرودة، أما الماكينات التي تتعامل مع المنتج المبرّد فبُنيت لتحمّل الهواء البارد الرطب والتنظيف الدوري. الأجزاء الإنشائية وأجزاء التلامس في منطقة التداول المبرّدة من الستانلس ستيل، والخزائن الكهربائية محكمة الإغلاق بالتصنيف المطلوب ومزوّدة بمعالجة التكثّف، والمحرّكات والكابلات والأختام ومواد التزييت مُصنّفة للحد الأدنى من نطاق التشغيل.
هذا أعلى تكلفة من طلب ماكينات قياسية للبيئة العادية، لكنه يتجنّب البديل المتوقّع. ونهج الفريق في تحديد مواصفات المعدّات لهذه الظروف — بما في ذلك درجات الستانلس ستيل بحسب المنطقة، وتصنيفات IP، وتدفئة الخزائن، والقطع الميكانيكية المُصنَّفة لدرجات الحرارة المنخفضة — مشروح في الدليل التقني لـ معدّات التغليف للبيئات الباردة والرطبة والخاضعة للغسيل الصناعي. وفي هذا المشروع اعتُمد التوصيف قبل التصنيع، فبُنيت الخصائص البيئية ضمن التصميم لا أن أُضيفت لاحقًا بعد أول شتاء.
الاستلام والتركيب والتدريب
قبل الشحن أتمّ الخط برنامج قبول مصنعي في تشينغداو، نُفّذ على ورق الكرتون والصناديق الفعلية للعميل وعيّنة ممثّلة من المنتج حيث أمكن. غطّى البرنامج كل مقاس في النطاق، ورصد أزمنة تبديل المقاسات، وأكد الطاقة الإنتاجية وجودة التعبئة مقابل الأرقام المتّفق عليها. وتشغيل قائمة المقاسات كاملة في المصنع بدل منتج مثالي واحد مقصود: فأغلب مشكلات الخطوط المتكاملة تظهر عند الانتقال بين المقاسات، وحلّها أرخص بكثير قبل تعبئة المعدّات في الحاويات.
غطّى العمل في الموقع التركيب الميكانيكي والتسوية، والتوصيلات الكهربائية والهوائية، والربط بنواقل العميل القائمة عند نقطتَي الدخول والإرسال، وتجارب البيئة الباردة في ظروف إنتاج حقيقية. ثم درّب مهندسو التشغيل التجريبي في SunAura Packaging Machines مشغّلي العميل وفريق صيانته على تبديل المقاسات والصيانة الدورية واستعادة التشغيل بعد العطل والتعامل مع HMI، وتركوا وثائق تغطي قطع الغيار وجدول الصيانة. ولم يُسلَّم الخط إلا بعد أن حافظ على أدائه عبر ورديات متتالية لا بعد عرض تجريبي واحد.
الطاقة الإنتاجية والواقع العملي للخط
رقم الكتيّب مريح، لكن الخط الدائر يُقاس بما يُسلّمه فعلًا عبر وردية كاملة بعد احتساب تبديل المقاسات والتوقّفات ومناولة المواد. ومن البداية حُدّد المشروع وفق نمط الطلب الحقيقي للعميل لا وفق رقم ذروة في نشرة المواصفات. وإنتاج الوجبات الجاهزة يسري على دفعات: تُنتَج وجبة معيّنة بمقاس علبتها لفترة زمنية، ثم ينتقل الخط إلى التالية. لذلك ينتقل عنق الزجاجة مع المنتج، ووُوزن الخط بحيث لا تبقى أي ماكينة خاملة بانتظار التالية أثناء التشغيل المستقر، مع تزويد ماكينة تشكيل الصناديق ونواقل الترتيب بمخزن تجميعي كافٍ لامتصاص الانقطاعات القصيرة دون إيقاف ماكينة تعبئة العلب.
سُجّلت أرقام الاستلام كطاقة إنتاجية مستدامة على امتداد دفعة إنتاجية لا كأفضل دقيقة في التجربة، لأن هذا هو الرقم الذي يبني العميل خططه عليه. وفي التشغيل يغطي الخط أحجام العميل الحالية بارتياح مع هامش لذروات الموسم التي دفعت إلى الاستثمار، وهذا بالضبط مغزى تحديد السعة وفق الدفعة لا وفق يوم متوسط. ولا يقلّ أهمية أن التخطيط المتكامل أزال المناولة التي كانت تهيمن على العملية: فلم تعد العلب الكرتونية تنتظر على دفعات بين ماكينات مستقلة، وتنتقل الصناديق إلى اللصق والتكديس دون نقلها بالعربات عبر الصالة. وإزالة طوابير الانتظار الوسيطة هذه تقلّل العمل قيد التنفيذ وتُقصّر زمن بقاء المنتج المبرّد قبل وصوله إلى الإرسال.
انضباط تبديل المقاسات عبر نطاق متعدّد المقاسات
بالنسبة لمُعبّئ يعمل لحساب علامات تجارية خاصة، فإن القدرة على تبديل المقاس بسرعة وموثوقية أثمن على الأرجح من السرعة الخالصة؛ فالتشكيلة واسعة والدفعات أقصر مما في مصنع العلامة الواحدة. وقد عامل المشروع تبديل المقاس كخاصية مصمَّمة لا كمهارة مشغّل. فماكينة تعبئة العلب السيرفو والمعبّئ الروبوتي يخزّنان وصفة لكل منتج، فتُستدعى إعدادات الماكينة — التي كانت ستُضبط يدويًا — باتساق، فيزول التفاوت بين المشغّل الخبير والمبتدئ. وقُلّلت قطع التبديل المادية إلى الحد الأدنى وصُمّمت لتُبدَّل بلا أداة أو بأداة واحدة، وميّزت بالألوان وحُفظت على لوح مخصّص حتى لا يُبحث عن شيء في منتصف التبديل.
إجراء موثّق لتبديل المقاس، يُعتمد أثناء القبول المصنعي ويُصقَل خلال التجارب في الموقع، يحدّد التسلسل والفحوص وتأكيد أول عبوة سليمة. ولا يُعاد الخط إلى الإنتاج بعد تغيير المقاس حتى يُتحقَّق من علبة كرتونية وصندوق كامل، وهو ما يمنع دفعة منتجات معبّأة خطأً عقب تبديل متسرّع. وعمليًا يحوّل هذا الانضباط ما كان انقطاعًا متفاوتًا وطويلًا أحيانًا إلى حدث قصير يمكن التنبؤ به، وهو سبب كبير في قدرة الخط المتكامل على استيعاب تشكيلة متوسّعة من العلامات التجارية الخاصة دون أن يلتهم عبء التبديل مكسب الطاقة الإنتاجية.
ما يجنيه العميل
يستبدل المشروع عملية تعبئة كثيفة العمالة وغير متسقة بخط قابل للتكرار يحمي عرض المنتج في التجزئة ويُجاري الأحجام المتنامية. وبالنسبة لمورّد العلامات التجارية الخاصة، الاتساق جزء من العلاقة التجارية: فالصناديق المعبّأة بتجانس والباليتات التي تصل مربّعة تقلّل الاحتكاك الذي يفضي إلى خصومات أو خسارة حسابات. كما تُلغي الأتمتة الاعتماد على إيجاد عمالة موسمية كافية لمهمة تعبئة مرهقة بدنيًا، وتمنح العميل منصة تُضاف إليها مقاسات جديدة عبر الوصفات، ومتى لزم بتعديلات طفيفة على الأدوات، بدل شراء خط جديد.
هذا التركيب نموذج لمشروع متكامل مخصّص لبيئة بعينها، يقع بين ماكينات SunAura Packaging Machines القياسية والأعمال المصمَّمة بالكامل حسب الطلب. ويمكن للعملاء المقبلين على مشروع مماثل مراجعة المعدّات الأساسية في كتالوج ماكينات التغليف، وبالنسبة للتخطيطات التي لا تنطبق على نموذج قياسي، تبني الشركة خلايا تغليف نهائي معدّلة ومخصّصة عبر ماكينة تغليف مخصّصة الخدمة. والدليل التقني لـ اختيار ماكينات تغليف الباليتات بالقرص الدوّار والذراع الدوّارة والحلقة المدارية يغطي طرف الإرسال للعملاء الذين يضيفون التغليف إلى خط من هذا النوع.
عن SunAura Packaging Machines
تصمّم SunAura Packaging Machines ومقرّها تشينغداو في شاندونغ وتصنّع معدّات مرحلة التغليف النهائي لعملاء في قطاعات الأغذية والمشروبات والأدوية ومستحضرات التجميل والصناعة، ومنها ماكينات تشكيل الكراتين ولصقها، وماكينات تعبئة العلب الكرتونية، ومعبّئات الصناديق، ومعدّات التغليف بالانكماش والانسيابي، وماكينات التحزيم بالأشرطة، وماكينات تغليف الباليتات، وروبوتات التكديس، إلى جانب خطوط متكاملة ومخصّصة بتسليم مفتاح. وتسند الشركة عملاء التصدير من مرحلة المواصفة والقبول المصنعي مرورًا بالتركيب والتدريب وصولًا إلى خدمة ما بعد البيع، مع تغطية إقليمية للتشغيل التجريبي وقطع الغيار في أسواقها الرئيسية. وندعو منتِجي الوجبات الجاهزة والأغذية المجمّدة الذين يخططون لمشروع تغليف نهائي إلى التواصل مع فريق التطبيقات بنطاق مقاساتهم وطاقتهم الإنتاجية وتخطيطهم، لصياغة مواصفة مخصّصة.
بقلم فريق المشاريع والتواصل في SunAura Packaging Machines. للاستفسار عن تفاصيل هذا التركيب أو لمناقشة مرحلة تغليف نهائي مماثلة للوجبات الجاهزة أو الأغذية المجمّدة أو المنتجات المبرّدة، تواصل مع فريق هندسة التطبيقات في تشينغداو.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
السيرة الكاملة ›