

Gdy produkt zostanie już zapakowany do kartonika lub worka, ktoś — lub coś — musi przenieść te opakowania jednostkowe do kartonów zbiorczych. Na tym etapie, czyli przy pakowaniu zbiorczym, wiele sprawnych skądinąd linii pakowania pierwotnego traci tempo, ponieważ praca ta często pozostaje ręczna albo dobrano do niej niewłaściwą architekturę maszyny. Wybór między pakowarką z ładowaniem górnym, pakowarką boczną a komórką robotyczną wpływa na wydajność, czas przezbrojenia, zajmowaną powierzchnię oraz zakres produktów, jakie jedna maszyna może obsłużyć. Inżynierowie szukający haseł „rodzaje pakowarek zbiorczych”, „pakowarka górna a boczna” czy „robotyczna pakowarka zbiorcza” próbują najczęściej dopasować maszynę do zróżnicowanego asortymentu i ograniczonego układu hali.
Niniejszy poradnik porównuje trzy główne architektury pakowania zbiorczego, wyjaśnia, które produkty pasują do każdej z nich, i pokazuje, jak SunAura Packaging Machines podchodzi do doboru maszyny w ramach zintegrowanej linii końcowej (linia końcowa). Adresujemy ten tekst do zespołów produkcyjnych i technicznych, które muszą uzasadnić wybór określonej konfiguracji.

Trzy architektury w skrócie
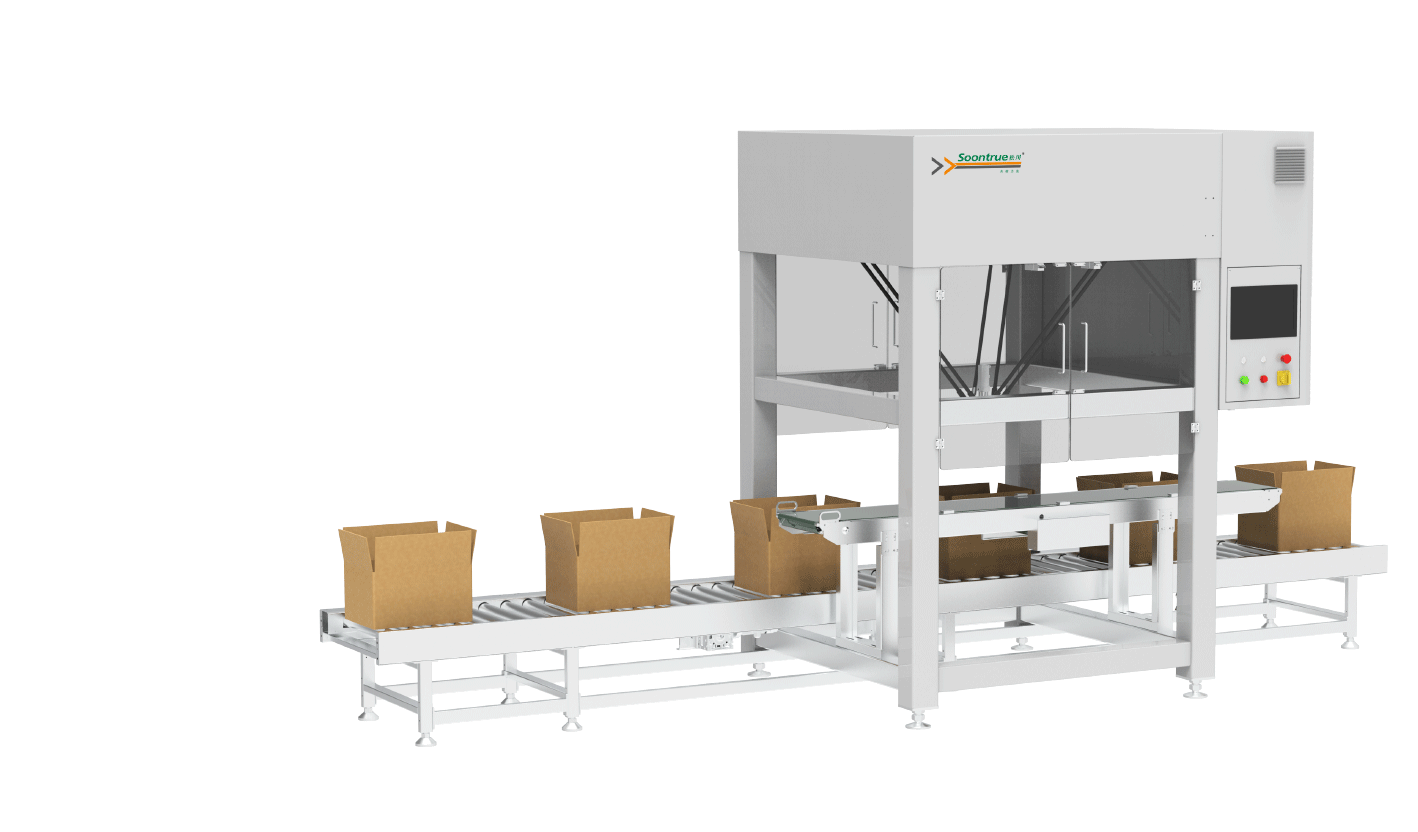
Pakowarki zbiorcze z ładowaniem górnym formują lub podstawiają otwarty karton pod stanowiskiem załadunkowym, grupują produkty w wymagany układ, a następnie opuszczają je lub wsuwają pionowo do kartonu. Pakowarki boczne (poziome) tworzą warstwę produktów i wsuwają ją poziomo przez otwarty bok kartonu, który następnie jest składany i zaklejany. Pakowarki zbiorcze robotyczne wykorzystują robota delta, przegubowego lub bramowego z dopasowanym chwytakiem, który pobiera produkty — pojedynczo lub w gotowej grupie — i umieszcza je w kartonie, często łącząc grupowanie i załadunek w jednym ruchu. Granice między tymi grupami się przenikają — wiele nowoczesnych maszyn z ładowaniem górnym korzysta z robotycznej osi załadunkowej — jednak orientacja ładunku i sposób przenoszenia produktu pozostają najbardziej użytecznym kryterium podziału.
Punktem wyjścia jest orientacja produktu
Najważniejsze pytanie brzmi: jak produkt znosi przemieszczanie. Kartony stojące, butelki i sztywne pudełka, które muszą pozostać w pozycji pionowej, pasują do maszyny z ładowaniem górnym, ponieważ są grupowane w pionie i opuszczane prosto w dół. Saszetki, torebki, batony w folii przepływowej oraz płaskie kartony leżące na krawędzi lub płasko można sprawnie grupować poziomo i ładować z boku. Produkty delikatne — miękkie pieczywo, zdobione kosmetyki, przekąski powietrzne — zyskują na chwytaku robota, który przenosi je łagodnie i nie poddaje ich naciskowi popychacza. Ustalenie orientacji, sztywności i kruchości produktu przed porównywaniem maszyn eliminuje większość błędnych wyborów.
SunAura Packaging Machines zawsze przeprowadza testy na rzeczywistych próbkach, także tych najmiększych i najbardziej nieregularnych. Maszyna, która radzi sobie z produktem przeciętnym, ale zawodzi na najsłabszej próbce, prędzej czy później trafi do pracy ręcznej.
Szybkość i sposób formowania warstw
O wydajności pakowania zbiorczego decyduje w mniejszym stopniu mechanizm załadunku, a w większym tempo, w jakim produkty udaje się ułożyć w dokładnie taki układ, jakiego wymaga karton. Pakowarki boczne pracujące w ruchu ciągłym oraz szybkie roboty delta sprawdzają się przy jednorodnych produktach wielkowolumenowych, takich jak batony i saszetki, gdzie grupowanie przebiega bez przerw. Robotyczne pakowarki przegubowe i pakowarki górne serwo pracują nieco wolniej w cyklu, ale obsługują szerszy asortyment przy minimalnej liczbie części wymiennych i potrafią realizować wiele schematów pakowania. Przy średnich prędkościach — a tak pracuje większość linii — elastyczność pakowarki robotycznej sterowanej serwo jest zwykle warta więcej niż niewielka różnica w prędkości szczytowej, ponieważ maszyna pracuje w trakcie zmian produktu, zamiast zatrzymywać się na regulacje mechaniczne.
Przezbrojenie a koszt różnorodności
Właśnie tutaj architektury najbardziej się różnią pod względem rzeczywistych kosztów eksploatacji. Konwencjonalna pakowarka boczna lub mechaniczna pakowarka górna przechodzi na inny rozmiar produktu dzięki częściom wymiennym — prowadnicom, korytom lejowym, popychaczom — co zajmuje czas i wiąże kapitał w kompletach części dla każdego SKU. Pakowarka robotyczna z regulacją serwo i chwytakiem obejmującym cały zakres wymiarów przezbraja się głównie przez wybór receptury i dla wielu produktów nie wymaga żadnych dedykowanych części. W zakładach z częstymi akcjami promocyjnymi lub szerokim katalogiem podejście robotyczne eliminuje zarówno przestoje przezbrojenia, jak i ryzyko zgubienia lub uszkodzenia części wymiennych. Jeśli asortyment jest wąski i stabilny, prostsza maszyna mechaniczna może okazać się rozwiązaniem ekonomiczniejszym.
Formowanie, załadunek i zaklejanie jako jeden system
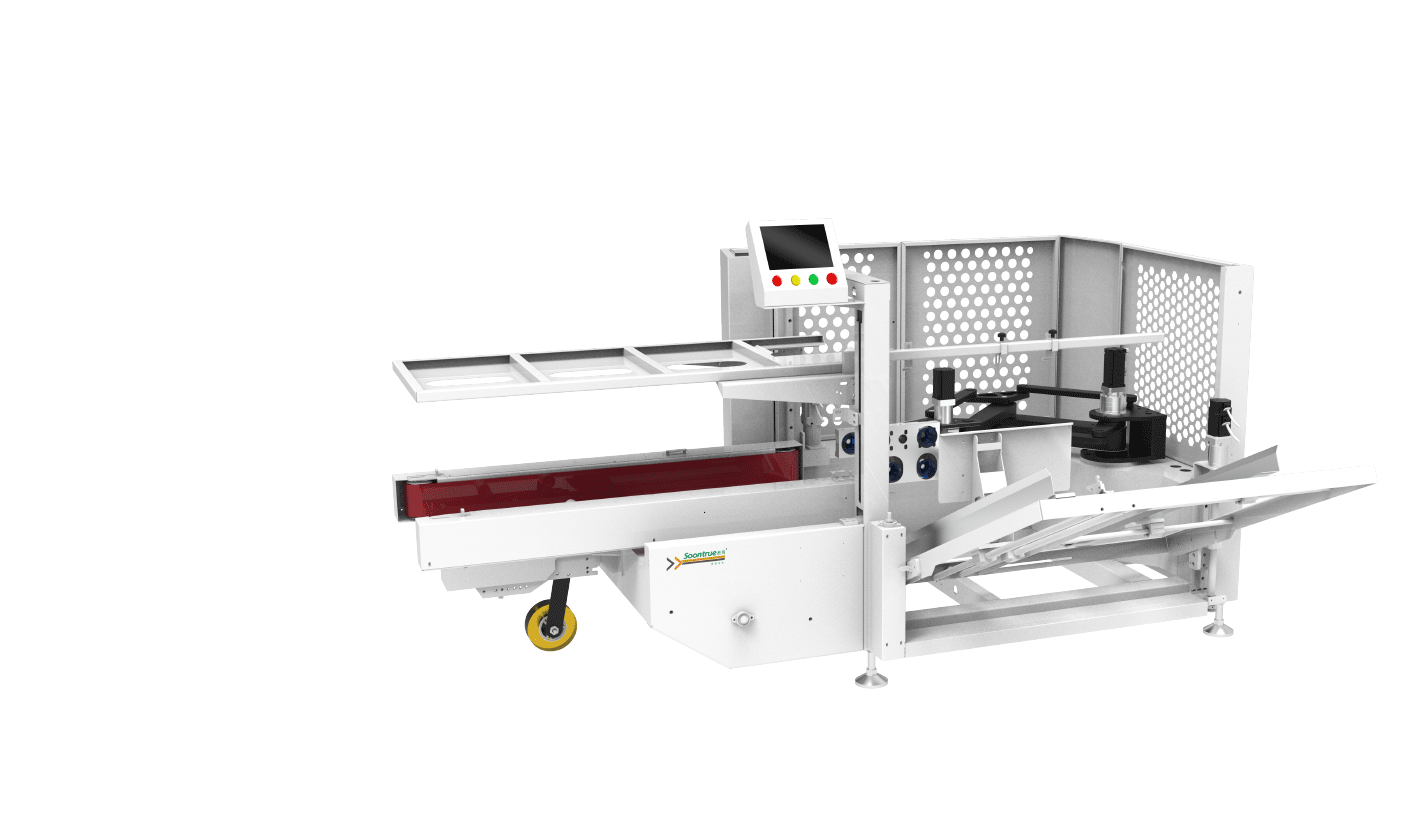
Pakowarka zbiorcza to tylko jeden etap. Puste kartony trzeba uformować i zakleić od dołu, załadować produkt, a następnie zamknąć wypełniony karton i zakleić go od góry. Zakup tych maszyn jako spójnego systemu — gdy robotyczna formierka kartonów zasilająca pakowarkę, która z kolei podaje kartony do zamykarki do kartonów — gwarantuje, że współpraca urządzeń zadziała, i pozwala uniknąć częstej sytuacji, w której trzy kupione osobno maszyny nie nadążają jedna za drugą. SunAura Packaging Machines traktuje formowanie, pakowanie i zaklejanie kartonów jako zrównoważoną linię dobraną do jednej rzeczywistej wydajności, dzięki czemu żadne stanowisko nie staje się trwałym wąskim gardłem.
Powierzchnia i układ linii
Pakowarki boczne są zwykle dłuższe, ponieważ grupowanie i poziomy załadunek przebiegają w jednej linii prostej, natomiast komórki z ładowaniem górnym i komórki robotyczne są bardziej zwarte w pionie i można je rozplanować wokół istniejącego przenośnika. Roboty delta mocuje się nad przenośnikiem, co zwalnia powierzchnię pod nimi i odpowiada liniom o ograniczonym metrażu. Doposażenie istniejącej hali w pakowanie zbiorcze często najlepiej sprawdza się z kompaktową robotyczną komórką górną, która odbiera produkt z istniejącego przenośnika i przekazuje go do posiadanej zamykarki. Ograniczenia układu należy zebrać na wczesnym etapie — najlepiej w formie planu w skali — aby wybrana architektura rzeczywiście pasowała, zamiast wymuszać kosztowne przebudowy tras transportowych.
Delikatne przenoszenie a produkty premium
Przy towarach premium i kruchych sposób załadunku jest kwestią jakości równie mocno jak wydajności. Załadunek przez popychanie może porysować zdobione kartony, zgnieść miękkie pieczywo lub przewrócić butelki, co generuje poprawki i reklamacje klientów. Robot z miękkim chwytakiem i kontrolowanym przyspieszeniem odkłada produkty bez uderzeń i potrafi nawet wkładać przekładki lub przegrody między warstwami. Jeśli produkt sprzedaje się dzięki wyglądowi, koszt łagodnego przenoszenia łatwo uzasadnić nawet niewielkim odsetkiem uszkodzonych sztuk; warto też przewidzieć czujniki odrzutu i grupowania, aby do kartonu trafiały wyłącznie kompletne i prawidłowe zestawy.
Poziom automatyzacji i ścieżka rozwoju
Nie każdy zakład potrzebuje w pełni automatycznej linii od pierwszego dnia. Rozsądna ścieżka dla rozwijających się marek polega na zautomatyzowaniu najbardziej powtarzalnego etapu ograniczającego wydajność — najczęściej formowania kartonów lub załadunku — przy zachowaniu w innym miejscu krótkiego, dobrze zaprojektowanego stanowiska ręcznego, a następnie dołożeniu kolejnego modułu wraz ze wzrostem wolumenu. Sprzyjają temu modułowe komórki robotyczne, które można zamówić z zapasem wydajności i później podłączyć do nich dodatkowe wejścia produktu. Celem jest linia dopasowana do obecnego wolumenu, bez nadmiernych inwestycji, ale też bez konieczności wymiany, gdy produkcja wzrośnie.
| Architektura | Najlepsze produkty | Mocna strona | Na co uważać |
|---|---|---|---|
| Pakowarka z ładowaniem górnym | Kartony stojące, butelki, sztywne pudełka | Utrzymuje produkty w pionie; zwarta budowa | Wymaga otwartego kartonu podawanego od dołu |
| Pakowarka boczna | Saszetki, batony, płaskie torebki | Wysoka prędkość ciągła | Dłuższa zabudowa; części wymienne |
| Pakowarka robotyczna | Produkty mieszane, delikatne i zróżnicowane | Delikatna, szybkie przezbrojenie, elastyczna | Nieco niższa prędkość szczytowa niż w maszynach dedykowanych do wysokich prędkości |
Przykład wydajności: bilansowanie typowej linii
Rozważmy linię, w której z pakowania pierwotnego zjeżdża 40 kartoników na minutę, a do jednego kartonu zbiorczego trafia 12 sztuk. Pakowarka zbiorcza musi zatem obsłużyć nieco ponad trzy kartony na minutę, a formierka na wejściu musi dostarczać te kartony, podczas gdy zamykarka na wyjściu zakleja je w tym samym tempie. Jeśli którekolwiek stanowisko dobrano do szczytowej wydajności sąsiednich, bez buforu, chwilowy postój natychmiast przenosi się na całą linię i rzeczywista wydajność zmiany spada znacznie poniżej wartości katalogowej. Dodanie kilku kartonów bufora przed pakowarką i za nią odsprzęga te krótkie postoje, pozwalając każdej maszynie pracować w swoim tempie ustalonym. Rzeczywista wydajność linii jest wtedy określana przez proces naprawdę najwolniejszy, a nie przez każde drobne zakłócenie — co zwykle daje wymierny wzrost liczby wysłanych kartonów na zmianę, choć żadnej pojedynczej maszyny nie przyspieszono.
Planowanie zatrudnienia w okresie przejściowym
Automatyzacja pakowania zbiorczego zmienia raczej rolę ludzi na linii, niż po prostu likwiduje stanowisko pracy. Pakowacze ręczni, którzy znają produkty i schematy usterek, są często najlepszymi kandydatami na operatorów komórki, odpowiedzialnych za zaopatrzenie materiałowe, przezbrojenia, kontrole jakości i pierwszą reakcję na zakłócenia. Zaplanowanie tego przesunięcia jeszcze przed instalacją — wraz ze szkoleniem na etapie odbioru fabrycznego — sprawia, że zmiana przebiega płynniej i chroni wiedzę operacyjną, która utrzymuje w ruchu zróżnicowaną linię. Warto przedstawić zespołowi automatyzację jako usunięcie powtarzalnego układania i awans roli: maszyna odpowiada za tempo, a operator za ocenę sytuacji i wyjątki.
Sterowanie, kontrola i dane
Pakowarki sterowane serwo oferują więcej niż elastyczność. Zapewniają powtarzalny ruch, mniejsze zużycie mechaniczne oraz dane o cyklach, postojach i odrzuconych układach, które wspierają konserwację i obliczanie OEE. Dodanie kontroli liczby kartonów, weryfikacji kodów kreskowych lub kontroli wizyjnej gwarantuje, że właściwy produkt trafi do właściwego kartonu we właściwej liczbie — czego coraz częściej oczekują duzi klienci sieciowi. Dobierając komórkę, określ z góry wymaganą kontrolę i raportowanie, bo integracja systemów wizyjnych i rejestracji danych na etapie projektowania jest znacznie tańsza niż doposażanie maszyny później.
Najczęściej zadawane pytania
Która pakowarka zbiorcza najlepiej sprawdza się przy saszetkach i torebkach?
Płaskie saszetki i torebki grupuje się zwykle poziomo i ładuje z boku przy dużej prędkości albo pobiera robotem delta; torebki stojące pasują do komórki z ładowaniem górnym. Decyduje orientacja produktu.
Czy pakowarki robotyczne wymagają części wymiennych dla każdego SKU?
Wiele zakresów wymiarów obejmuje się regulacją serwo i wspólnym chwytakiem, a przezbrojenie odbywa się przez wybór receptury. Odrębnego narzędzia wymagają jedynie produkty o nietypowym kształcie.
Czy pakowarka zbiorcza może podawać kartony do mojej zamykarki?
Tak, pod warunkiem dopasowania wysokości odbioru i odstępów między kartonami. Połączona linia formierka–pakowarka–zamykarka jest najpewniejszym rozwiązaniem.
Jak chronić delikatne produkty podczas załadunku?
Wybierz komórkę robotyczną z miękkim chwytakiem i kontrolowanym ruchem, a do tego czujniki grupowania i opcjonalne przekładki, aby uniknąć uderzeń typowych dla załadunku przez popychanie.
Zrównoważony rozwój a opakowania gotowe do wystawienia
Sprzedawcy detaliczni coraz częściej wymagają kartonów gotowych do wystawienia na półkę, które otwierają się czysto i trafiają bezpośrednio na regał, a także ogólnego ograniczenia opakowań wtórnych. Pakowarki zbiorcze wpływają na jedno i drugie: maszyna precyzyjnie układająca produkty umożliwia stosowanie kartonów zaprojektowanych z mniejszej ilości materiału i bez przegród wewnętrznych, a załadunek robotyczny radzi sobie z lżejszymi kartonami i luźnymi układami, jakie powstają przy projektach proekologicznych. Występuje tu napięcie techniczne, ponieważ cieńsze kartony i mniej przegród są mniej wyrozumiałe podczas załadunku — i właśnie tam kontrolowany ruch robota bije twarde popychanie. Jeżeli Państwa klienci publikują wymagania dotyczące opakowań gotowych do półki lub ograniczania opakowań, warto przedstawić je już na etapie projektowania; wtedy pakowarkę, konstrukcję kartonu i sposób grupowania można opracować razem, zamiast wymagać od maszyny obsługi kartonu, do którego nigdy jej nie dobrano.
Typowe błędy w doborze wielkości kartonu do pakowania zbiorczego
W projektach powtarza się kilka błędów. Pierwszy to dobór na podstawie wydajności nominalnej produktu, a nie tej, którą linia rzeczywiście utrzymuje po postojach i przezbrojeniach — wskutek czego pakowarka jest albo przewymiarowana, albo głodzona. Drugi to pominięcie najmiększego, najsłabiej wypełnionego lub najnowszego produktu promocyjnego, którego potem nie da się uruchomić automatycznie. Trzeci to traktowanie formowania, pakowania i zaklejania jako niezależnych zakupów, które się nie równoważą i tworzą trwałe wąskie gardło w najwolniejszym punkcie. Czwarty, mniej oczywisty, to brak przenośników buforowych — wtedy krótki postój przed pakowarką natychmiast ją zatrzymuje, a postój za nią ją blokuje. Umiarkowany bufor i dobranie każdego stanowiska do jednej rzeczywistej wydajności usuwa większość tych problemów.
Co przekazać dostawcy, aby otrzymać trafną wycenę
Aby prawidłowo dobrać pakowarkę zbiorczą, należy zebrać wymiary i masy produktów w całym zakresie, wymiary kartonów i schematy pakowania, wymaganą liczbę kartonów na minutę oraz orientację, jaką produkty muszą zachować. Do tego dochodzą próbki najdelikatniejszych i najbardziej nieregularnych sztuk, rodzaj folii lub materiału kartonu, szczegóły wszelkich wymagań dotyczących opakowań gotowych do wystawienia oraz dokładny plan w skali dostępnej przestrzeni z kierunkami doprowadzenia i odbioru. Na tej podstawie dostawca potwierdzi architekturę, ustali, czy potrzebne są części wymienne, i przetestuje próbki przed produkcją. Wyceny oparte wyłącznie na zdjęciu lub numerze modelu są źródłem nieporozumień; krótki etap testów próbek to niedroga polisa przeciw komórce, która nie obsłuży realnego asortymentu.
Polecane urządzenia
- Elastyczne ładowanie górne: dwuosiowa robotyczna pakowarka zbiorcza;
- Szybkie drobne produkty: stanowisko zbiorcze z robotem typu pająk;
- Dostawa od strony zasilania: serwosterowana robotyczna formierka kartonów.
SunAura Packaging Machines dobierze właściwą architekturę pakowania zbiorczego na podstawie przesłanych próbek produktu, wymiarów kartonu i docelowej wydajności, z integracją z formowaniem i zaklejaniem. Skontaktuj się z naszym zespołemlub przejrzyj powiązane urządzenia w sekcji produktów.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Pełny profil ›