

W zaskakująco wielu zakładach o średniej produkcji wąskim gardłem nie jest napełniarka, owijarka ani kartoniarka – lecz koniec linii. Kartony schodzą z urządzeń pakujących szybciej, niż dwóch lub trzech operatorów zdąży ułożyć je na paletach, i cała linia zwalnia do tempa brygady paletyzującej. Zakup nowej pakowarki przepływowej, który ma podnieść produkcję o 20%, jest wyrzuconym pieniądzem, jeśli stanowisko paletyzacji nadal ogranicza Państwa do 400 kartonów na godzinę. Niniejszy przewodnik wyjaśnia, jak zakład o średniej produkcji – pracujący zwykle z wydajnością od 500 do 2000 kartonów na godzinę na jednej do trzech zmian – powinien wybrać system paletyzacji w linii końcowej , który odpowiada produktowi, powierzchni hali i planom rozwoju, bez nadinwestowania w celę robotyczną o dużej wydajności, której nie będzie w stanie należycie zasilać. Błędny wybór kosztuje w dwie strony: zbyt mała automatyzacja pozostawia wąskie gardło ludzkie, a zbyt duża pozostawia kapitał bezczynny.
Dlaczego średni wolumen jest najtrudniejszy do zaprojektowania
Skrajne przypadki są proste. Przy produkcji poniżej 400 kartonów na godzinę paletyzacja ręczna jest zwykle lepszym rozwiązaniem – nakładów inwestycyjnych na automatyzację nie da się uzasadnić. Zakład o wydajności powyżej 1500 kartonów na godzinę albo obsługujący ładunki ciężkie lub niestabilne potrzebuje wyraźnie dedykowanej celi paletyzującej bramowej lub przemysłowej z robotem sześcioosiowym i własnym ogrodzeniem ochronnym. Błędy kosztujące najwięcej popełnia się w paśmie pośrednim: kupujący albo pozostają przy paletyzacji ręcznej, dopóki to ona wyznacza pułap wydajności linii, albo nabywają ciężką celę przemysłową, która stoi bezczynnie w oczekiwaniu na kartony i kosztuje więcej niż problem, który miała rozwiązać. Niniejszy przewodnik dotyczy właśnie tego pasma, w którym robot paletyzujący współpracujący lub kompaktowe stanowisko bramowe jest zwykle najrozsądniejszym wyborem.
Cztery architektury paletyzacji i ich zastosowania
Paletyzacja ręczna. Wciąż właściwe rozwiązanie poniżej około 400–500 kartonów na godzinę, zwłaszcza przy bardzo zmiennych rozmiarach kartonów i krótkich seriach. Jest elastyczna, tania w instalacji i nie wymaga osłon. Jej słabe strony to ryzyko urazów ergonomicznych, nieregularne schematy warstw oraz pułap wydajności, który rośnie tylko przez dodawanie ludzi.
Stanowisko paletyzacji z robotem współpracującym (cobotem). Sześcioosiowy robot współpracujący na stałym postumencie, zwykle zintegrowany z prostym programem układania warstw, narzędziem próżniowym lub chwytakiem oraz przyrządem ustalającym położenie palety. Cele z cobotem nie wymagają pełnego ogrodzenia ochronnego, jeśli nośność i prędkość mieszczą się w bezpiecznych granicach roboczych, co oszczędza powierzchnię i czas instalacji. Idealnie nadają się do 400 – około 1200 kartonów na godzinę przy regularnej geometrii kartonu. WP-40, robot paletyzujący współpracujący, oraz mniejszy WP-20, robot paletyzujący współpracujący, reprezentują tę architekturę: niewielkie gabaryty, szybkie wdrożenie i proste uczenie schematów.
Kompaktowa paletyzarka warstwowa bramowa. Brama lub brama kartezjańska układa całe warstwy pobierane ze stołu formującego warstwy. Są szybsze i przenoszą cięższe kartony, wymagają jednak więcej powierzchni i przenośnika gromadzącego warstwy. Odpowiadają górnemu przedziałowi średniej produkcji, około 800–1500 kartonów na godzinę.
Przemysłowa cela robotyczna z robotem sześcioosiowym. Rozwiązanie dla dużej produkcji: duży zasięg, wysoka prędkość i dedykowane osłony. Dla większości kupujących ze średniego przedziału jest to konstrukcja nadmiernie rozbudowana – chyba że ładunek jest ciężki, wydajność lokuje się w górnej części przedziału albo wzrost produkcji jest pewny. Zakup „na wszelki wypadek” często kończy się niedostatecznym wykorzystaniem maszyny.
Sześć liczb, które przesądzają o wyborze architektury
Projektuj na podstawie danych, a nie życzeń. Zbierz te informacje przed zapytaniem o wycenę.
1. Rzeczywista liczba kartonów na godzinę. Należy przyjmować rzeczywistą, utrzymywaną wydajność linii, a nie dane z tabliczki znamionowej. Paletyzarka dobrana do katalogowej wydajności owijarki, a nie do jej realnej wydajności pierwszego przejścia, będzie pracować na głodzie albo się zapychać. Nasz przewodnik po obliczaniu rzeczywistej wydajności zamiast katalogowej wydajności znamionowej obowiązuje tu równie ściśle.
2. Wymiary, masa i format kartonu. Długość, szerokość i najcięższy pojedynczy karton określają wielkość chwytaka i wymaganą nośność. Kartony wiotkie lub puste wymagają delikatnej obsługi; ciężkie kartony potrzebują cięższego robota i sztywniejszego chwytaka.
3. Schemat paletyzacji i liczba warstw. Schemat warstwy określa, ile kartonów cela musi odłożyć w każdej warstwie i czy potrzebny jest formier warstw. Proste układanie kwadratowe wymaga mniej złożonego oprzyrządowania niż schematy wiązane lub mieszane SKU.
4. Wymiary palety i wysokość układania. Standardowe palety GMA lub EUR oraz wysokość układania 1600–1800 mm określają wymagany zasięg robota. Zasięg jest parametrem sztywnym; robot, który nie sięga pewnie górnej warstwy ani dalszej krawędzi palety, nie jest okazją.
5. Powierzchnia hali i wysokość pomieszczenia. Cele z cobotem potrzebują najmniejszej powierzchni; cele bramowe i przemysłowe wymagają bufora oraz dróg wprowadzania i wyprowadzania palet. Należy zmierzyć realnie dostępne pole, uwzględniając położenie bram i słupów. Warto uniknąć pułapek rozmieszczenia opisanych w naszej nocie o błędach rozmieszczenia linii pakującej prowadzących do awarii w zakładzie.
6. Liczba zmian i plany rozwoju. Praca jednozmianowa zniesie wolniejszą ręczną obsługę podczas przerw; linia trzyzmianowa wymaga automatycznego wprowadzania i wyprowadzania palet, podawania pustych palet i odbioru pełnych ładunków, aby cela nigdy nie czekała na operatora.
Integracja decyduje o powodzeniu projektów o średniej produkcji
Sam robot paletyzujący rzadko bywa ryzykownym elementem. Ryzyko tkwi w otaczającym przepływie materiału. Potrzebny jest przenośnik podający, który dostarcza kartony w przewidywalnej orientacji, sposób na krótki bufor, aby robot mógł pracować podczas chwilowego zatrzymania w części podającej, podawanie pustych palet oraz droga odbioru gotowych ładunków. Dla linii o średniej wydajności kompaktowe rozwiązanie, które podaje kartony bezpośrednio do cobota na stałym postumencie – bez pełnego układu gromadzenia warstw – jest często rozwiązaniem optymalnym: łatwo je zainstalować, łatwo zrozumieć, a budżet inwestycyjny pozostaje pod kontrolą.
Nie wolno zapominać o bezpieczeństwie strefy przekazania. Nawet robot współpracujący wymaga określonej strefy pracy, przycisków zatrzymania awaryjnego w miejscach załadunku i rozładunku oraz czytelnego oznakowania. Integrację celi z układem sterowania istniejącej linii pakującej – tak aby zatrzymana linia wstrzymywała robota w kontrolowany sposób, a pełny ładunek wyzwalał odbiór – warto wycenić w ofercie jako osobną pozycję.
Zabezpieczenie ładunku: druga połowa linii końcowej
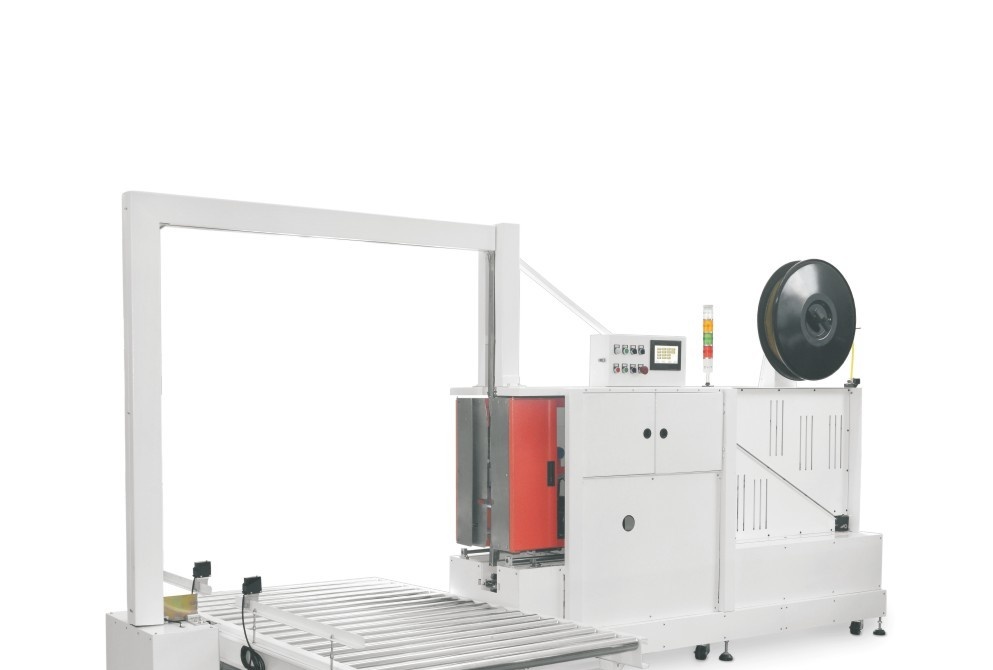
Idealnie ułożona paleta pozostaje problemem logistycznym, dopóki ładunek nie jest zabezpieczony do transportu. Większość zakładów o średniej produkcji łączy paletyzację z owijaniem folią rozciągliwą albo spinaniem taśmą, a coraz częściej z jednym i drugim. owijarka do palet z ramieniem obrotowym, taka jak FG2000B, nanosi folię rozciągliwą wokół ładunku z nieruchomego pierścienia lub ramienia obrotowego, co jest szybkie i powtarzalne. Dla ładunków wymagających dodatkowo ograniczenia pionowego rozwiązaniem jest zintegrowany układ owijania i spinania, taki jak system owijania i spinania palet AO77B/FG2000B , który nakłada folię i taśmę na jednym stanowisku. Kupujący często nie doceniają kosztów uszkodzeń transportowych spowodowanych niestarannym zabezpieczeniem ładunku; nasze porównanie całkowitych kosztów owijarki do palet i owijania ręcznego pokazuje, jak szybko powtarzalne owijanie się zwraca dzięki mniejszej liczbie zwrotów i reklamacji.
Koszty i zwrot z inwestycji w paletyzację przy średniej produkcji
Stanowisko paletyzacji z cobotem kosztuje ułamek ceny pełnej przemysłowej celi robotycznej i można je uruchomić w kilka dni, a nie tygodni. Zwrot wynika z zastąpienia pracy przy ręcznym układaniu, wyeliminowania absencji związanej z obciążeniami ergonomicznymi oraz – zwykle najważniejsze – podniesienia trwałej wydajności linii do poziomu urządzeń pakujących w części podającej. Linia, która wcześniej pracowała z wydajnością 70% możliwości owijarki z powodu zatorów przy paletyzacji, często osiąga 90–95%, gdy kartony przejmuje robot. Porównując odzyskaną wydajność z kosztem inwestycji i utrzymania, stanowisko z cobotem zwraca się zazwyczaj w ciągu osiemnastu do trzydziestu miesięcy. Pełny obraz, obejmujący energię, materiały eksploatacyjne i konserwację, należy oceniać względem całkowitego kosztu posiadania automatycznych linii pakujących, a nie samej ceny zakupu. Należy poprosić dostawców o docelowy wskaźnik dostępności i informację, jak jest mierzony; dobrze zintegrowana cela o średniej wydajności powinna po przeszkoleniu operatorów utrzymywać dostępność 90% lub wyższą, a wartości istotnie niższe zwykle wskazują na wąskie gardło w otaczających przenośnikach lub w strefie przekazania, a nie w samym robocie – warto to zakwestionować przed podpisaniem zamówienia.
Lista kontrolna doboru
Before comparing quotes, confirm you have answers to all of the following: real sustained cases per hour; case dimensions, weight and fragility; pallet type and stacking height; required layer pattern; available floor space and reach; whether automatic empty-pallet supply and load discharge are needed; how the cell hands off to stretch wrapping or strapping; how it integrates with the upstream line controls; expected changeovers between products; and the maintenance skill level on site. Suppliers who respond to this level of detail with a tailored configuration — rather than a generic price list — are the ones likely to deliver a cell that performs on day one. Also ask for a spare-parts recommendation: the wearing items on a palletising cell — gripper pads, conveyor belts, vacuum filters and safety relays — should be listed with lead times so a worn component never becomes an unplanned eight-hour stoppage.
Chwytak i oprzyrządowanie ramienia: dobieraj do kartonu, nie do robota
To ramię robota przyciąga uwagę, ale to chwytak decyduje, czy cela rzeczywiście działa. Do paletyzacji przy średniej produkcji nadają się trzy typowe narzędzia końcowe. chwytak próżniowy podnosi produkt przyssawkami i sprawdza się przy sztywnych kartonach oraz wiązkach w folii termokurczliwej z płaską, czystą górną powierzchnią; jest szybki i elastyczny, ale zawodzi przy kartonach porowatych, miękkich lub zakurzonych, na których próżnia się nie utrzymuje. chwytak widłowy lub płytowy wsuwa się pod karton i nadaje się do produktów, które nie znoszą nacisku od góry, takich jak otwarte tace lub delikatne opakowania piekarnicze. chwytak szczękowy lub boczny chwyta karton między dwiema płytami i sprawdza się przy kartonach niestabilnych lub przepełnionych, które zostałyby zmiażdżone pod próżnią. Wiele cel o średniej wydajności zamawia się z jednym uniwersalnym chwytakiem próżniowym, który potem nie pasuje do połowy SKU klienta, powodując upadki kartonów i straty czasu. Chwytak należy potwierdzić dla każdego formatu kartonu, który Państwo obsługują, i zaplanować w budżecie wymianę narzędzia albo narzędzie przełączające się między SKU bez ręcznego przestrajania.
Typowe błędy w paletyzacji przy średniej produkcji
Trzy błędy powtarzają się najczęściej. Pierwszy to dopasowanie celi do wydajności znamionowej owijarki , a nie do jej rzeczywistej wydajności pierwszego przejścia, co albo głodzi drogiego robota, albo powoduje jego przeciążenie. Drugi to pominięcie przekazania pustych palet i odbioru pełnych ładunków: doskonały robot, który czeka na wózek widłowy z paletami lub na odbiór pełnych ładunków, niewiele przewyższa ręczne układanie. Trzeci to zignorowanie przyszłych przezbrojeń między SKU; cela, która pięknie układa jeden schemat, ale nie potrafi przejść na drugi bez wizyty inżyniera, szybko staje się obciążeniem w linii wieloproduktowej. Zapewnienie w pierwotnym zamówieniu pamięci schematów w pendantzie, szybkiej wymiany chwytaków i przywoływania receptur jest znacznie tańsze niż późniejsze doposażenie.
Jak SunAura Packaging Machines podchodzi do paletyzacji przy średniej produkcji
SunAura Packaging Machines dostarcza roboty paletyzujące współpracujące, kompaktowe stanowiska bramowe, owijarki do palet oraz zintegrowane systemy owijania i spinania zakładom spożywczym, napojowym i produkującym dobra konsumpcyjne o średniej skali produkcji. Nasz zespół inżynierski wychodzi od rzeczywistej liczby kartonów i rzeczywistej geometrii produktu, rekomenduje najmniejszą architekturę, która usuwa wąskie gardło, a następnie projektuje podawanie, buforowanie i przekazanie do zabezpieczenia ładunku tak, aby cała linia końcowa pracowała w jednym rytmie. Wolimy wdrożyć cobota dziś i zarezerwować interfejs pod szybszą celę jutro, niż zmuszać kupującego do ciężkiej inwestycji, zanim wolumen ją uzasadni.
Jeśli chcą Państwo otrzymać konfigurację linii końcowej dla średniej produkcji dopasowaną do swoich kartonów, palet i wydajności linii, zapraszamy do kontaktu z zespołem inżynierskim SunAura Packaging Machines i przekazania wymiarów kartonów, docelowej liczby kartonów na godzinę oraz obecnego wąskiego gardła; zaproponujemy etapowy układ paletyzacji i zabezpieczania ładunku.
Podsumowanie
Dobór systemu paletyzacji w linii końcowej to zadanie dopasowania: prędkość, nośność i zasięg robota trzeba dopasować do rzeczywistej liczby kartonów, geometrii kartonu i wysokości palety, a otaczające przenośniki, podawanie palet i zabezpieczanie ładunku – do sposobu, w jaki linia faktycznie pracuje. Dla zakładów o średniej produkcji rozsądną drogą pośrednią jest najczęściej stanowisko paletyzacji z robotem współpracującym i zintegrowanym owijaniem folią lub spinaniem taśmą – wystarczająco szybkie, by usunąć wąskie gardło wydajności, wystarczająco kompaktowe, by zmieścić się na istniejącej powierzchni, i wystarczająco skromne, by szybko się zwrócić bez zamykania się w nadmiernie rozbudowanej automatyzacji. Wystarczy zebrać sześć parametrów eksploatacyjnych, dopasować do nich architekturę i rzetelnie zaprojektować podawanie oraz przekazanie ładunku do zabezpieczenia, a koniec linii przestanie dyktować wydajność całego zakładu.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Pełny profil ›