

多くのバルク製品は、素のカートンではなく、密閉プラスチック袋を内張りしたカートンで販売されています。袋が実際の封じ込め作業を担い、湿気、粉塵、油脂、酸素を製品から遠ざけ、段ボールケースが構造と積み重ね強度を提供します。このバッグインボックス形式は、探してみればいたるところにあります——冷凍果実・野菜、ナッツ、ドライフルーツ、穀物、小麦粉、粉乳、プロテイン、ペットフード、種子、化学品、樹脂、鉱物、医薬品、清潔で乾燥した状態を保つべき部品類。手で内張り袋を充填する——袋を開き、箱に入れ、縁に折り返し、それから製品を装填する——作業は遅く均一性に欠け、まさに自動袋挿入設備が排除すべき反復作業です。
カートン袋挿入機(バッグインサーター、ボックスライナー、バッグインボックスマシンとも呼ばれる)は、プラスチック袋を成形またはピックし、製函されたケースの中に置き、袋をケース縁に折り返すかカフ処理して、充填準備の整った内張り箱を提示します。これらはバッグインボックス梱包ラインの前端、充填前に位置し、ケース製函、充填、袋シールまたは真空、ケース閉鎖と 1 つの連続システムに統合されることが多いです。本ガイドでは、工程の仕組み、異なる機械アーキテクチャ、製品と袋に合わせて仕様を決める方法、機械と材料が不整合なときに現れる故障を解説します。
バッグインボックス工程をステップごとに
機械を選ぶ前に完全なシーケンスを見ることは役立ちます——インサーターはその中の 1 つのステーションに過ぎないからです。
- ケース製函。空の段ボールケースが製函され底貼りされます。独立したケース製函機または統合ラインの一部として。
- 袋挿入。インサーターが既製袋をピックするかフィルムから袋を成形し、開口し、ケース内に置き、袋口を上部縁に折り返すかカフ処理して、内張りが開いたまま定位置に留まるようにします。
- 充填。製品が計量機、オーガー、充填機、または手動ステーションで内張りケースに装填され、袋が粉塵やこぼれを封じ込めます。
- 袋閉鎖。製品に応じて、袋はシール(熱シール)、脱気(真空)、ツイスト&タック、またはケースフラップを閉じる前に単に折り畳まれます。
- ケース封緘。ケースが閉じられ封緘され、パレタイズ準備の整った安定したバッグインボックスパックになります。
決断は単にインサーターを買うかどうかではなく、このシーケンスのどの程度を統合するかです。独立型インサーターが手動充填と別置きシーラーに供給する構成は、少量多品種に適します。製函、挿入、充填、真空またはシール、閉鎖を完全にリンクさせたラインは、大量単品種プラントの答えです。下流のケース製函・封緘を扱う機械は、どの梱包ラインでも使われるのと同じエンドオブライン設備であり、その仕様と統合は寒冷・湿潤・水洗い環境向け設備の技術資料で扱っています。多くのバッグインボックス製品が冷凍または湿潤であるため、これは重要です。
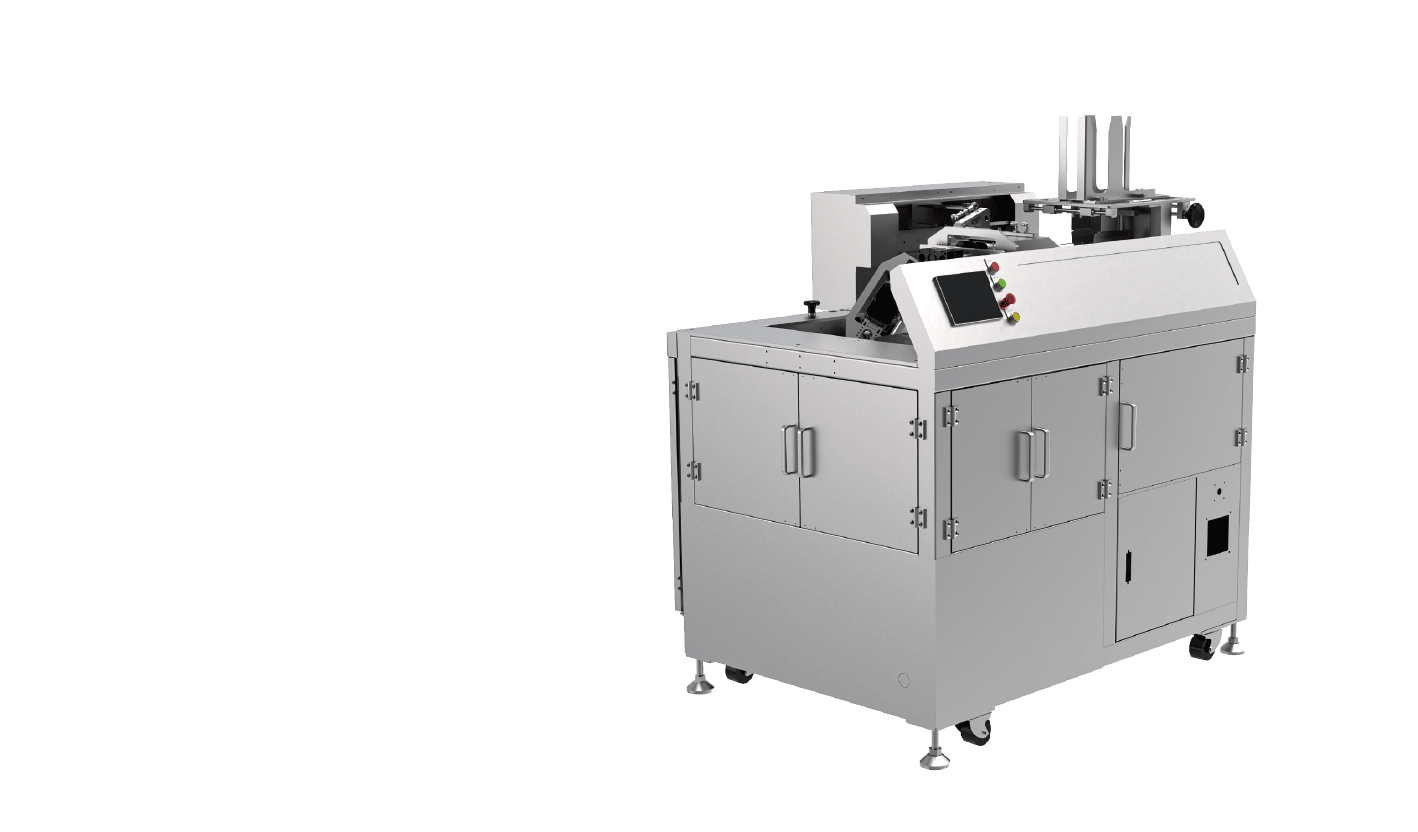
既製袋 vs フィルム成形袋
最初のアーキテクチャ選択は、袋そのものをどこから調達するかであり、コスト、柔軟性、設置面積に影響します。
既製袋インサーター
これらの機械は、製造済み袋のスタックから動作し、1 枚をピックし、(多くは吸引とエアブローで)開口し、待機するケースに挿入します。既製袋は、ラミネートや高バリアフィルム、ガゼット袋、頑丈内張りを含む広範なサイズ、フィルム種、構造で入手可能で、多様な製品やバリア要件に柔軟です。袋とケースサイズ間の段取り替えは、正しいスタックを選び機械を新フォーマットに調整する作業です。これは製品が多様な場合、バリアフィルムが指定される場合、または量が社内袋成形を正当化しない場合の一般的な選択です。
フィルム成形インサーター
これらの機械は、ロールから平らなフィルムを引き出し、ケース内またはケース上で内張り袋に成形し、シールして長さにカットし、サイクルの一部として箱に合う袋を事実上作ります。ロール材からの成形は、大量生産時に箱あたり消耗品コストを削減します——フィルムロールは、同数の既製袋より安価で、在庫から包装材料を 1 つ減らすからです。これは、ケースレンジが限られフィルム構造が単純な、大量で一貫した生産に最適です。トレードオフは柔軟性の低下と機械の複雑化であり、頻繁なフォーマット変更や特殊バリアラミネートは既製袋を好みます。
主要な機械ファミリー
標準・大型箱インサーター
一般的なバッグインサーターレンジは、食品、食材、軽化学品に使われる一般的なケースサイズをカバーし、安定速度で内張りをピック&プレースします。化学品、樹脂、鉱物、ペットフード向けの大型ケース、バルク袋、より重い内張りは、より大きな箱とより硬く重いフィルムに合わせて構築された機械へ移行し、より強力なピック&挿入機構を備えます。TD-300 袋挿入機はレンジの大型側をカバーし、バルクケースを受け入れ、挿入時に袋が折れたり引っかかったりせずに重い内張りを置くようサイジングされています。この端部での仕様決定は、最大ケース寸法と内張りサイズ、フィルムの剛性と滑り、さらに機械が装填支援も行う場合は充填済み袋の重量を確認することを意味します。
高速インサーター
大量生産ラインで、インサーターが高速計量機や充填機に追従しなければならない場合、機械は最も速度を制限する 2 つの操作——迅速なピックと確実な開口——を中心に構築されます。TD100 高速バッグインサーターはこの任務向けに作られ、高速サイクル機構と確実な袋開口を備え、高速充填機を停止させるピックミスなしに毎サイクル内張りを提示します。これらの速度ではケース供給と袋またはフィルム供給が連続的でなければならず、だからこそ高速インサーターは単独ステーションとしてではなく、ほぼ常にケース製函機や充填機と統合されます。
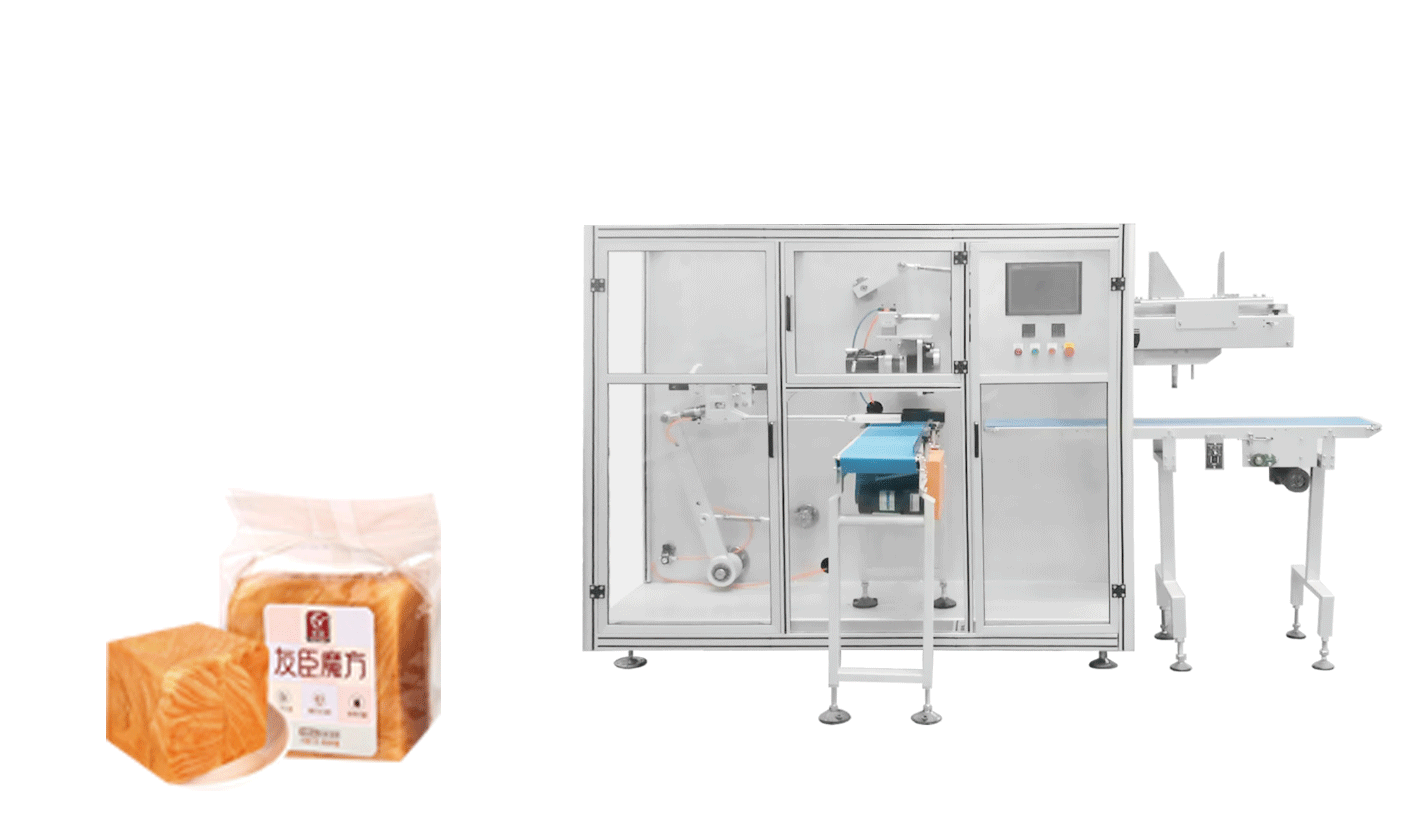
真空付き縦型インサーター
一部の製品は、ケースを閉じる前に内張り・充填済み袋から空気を除去して、かさを減らし、製品を保護し、または袋がフラップに干渉するのを防ぐ必要があります。真空付き縦型インサーターは、内張り配置と、袋を開き・充填・脱気できる縦型ステーションを組み合わせます。TD-200L 縦型バッグインサーターとその真空バージョンは、このシーケンスに適した縦向きで内張りを置き、準備の整った袋と、構成されていれば製品周囲にパックを収縮させる真空機能を提供します。このアーキテクチャは、空気除去が仕様の一部であり、縦型充填が深い横型箱への装填より容易な製品に適します。
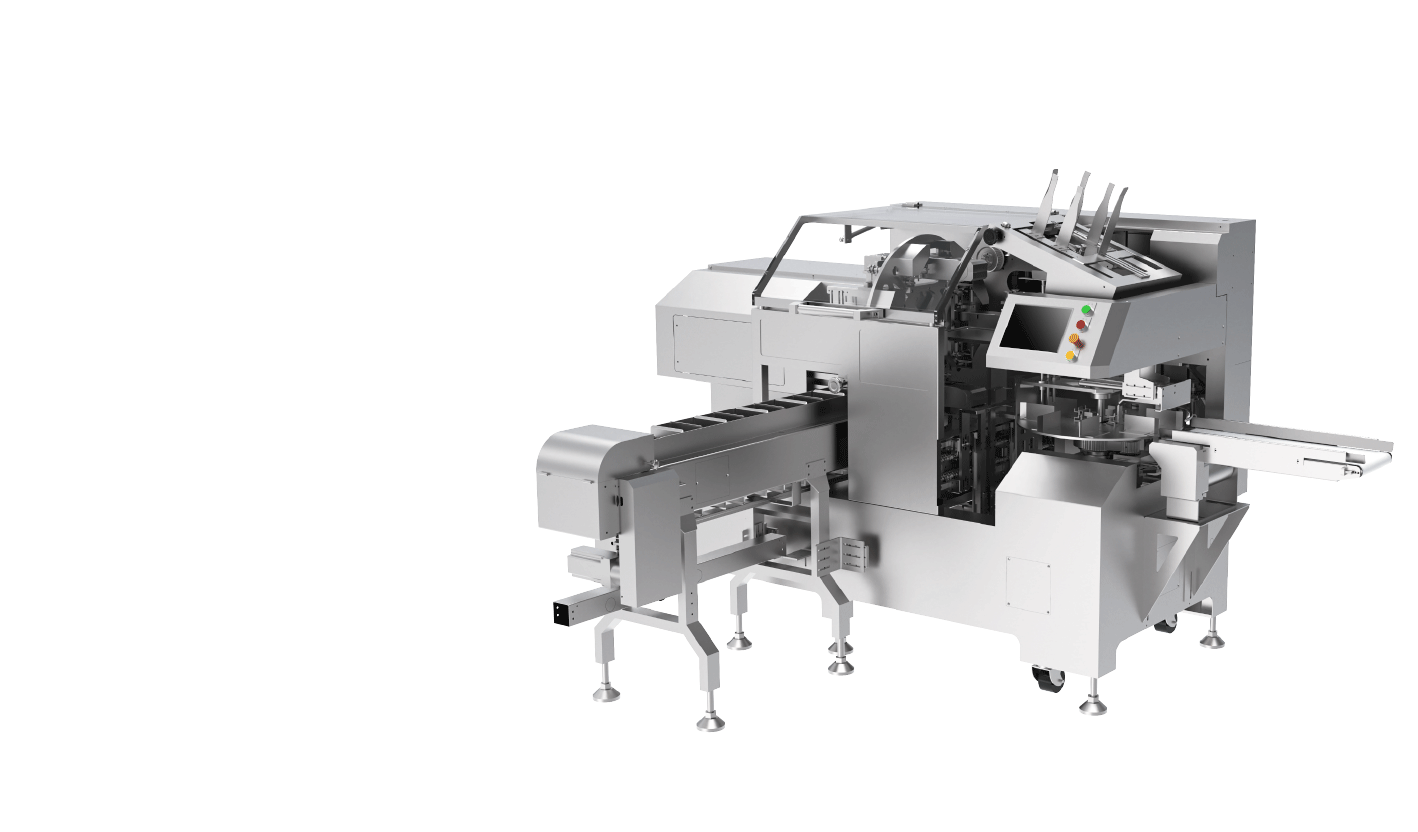
挿入・梱包複合機
同じ機械が内張りを置き製品装填を支援する場合、挿入梱包複合機が 2 つのステーションを 1 つに圧縮します。TD-200A 袋挿入梱包機は内張り配置と梱包動作を一緒に扱い、オペレーターまたはフィーダーが提示された袋に直接製品を装填するラインに適します。関連モデルは縦型・高速バリアントをカバーし、特殊インサーターは特定製品向けに作られます——例えば粽子および類似の包装食品向け TD200Z インサーターは、これらの機械が製品にどこまで合わせ込まれるかを示しています。別のカートン袋挿入ラインであるBM500A カートン袋挿入機は、ケース供給生産に適した異なるレイアウトで同じ課題に取り組み、CM500F が関連構成です。
袋とフィルムの仕様決定
インサーターの問題の多くは、機械そのものより消耗品に起因するため、袋仕様に真の注意を払う価値があります。
- ケースに対する袋サイズ。内張りは箱を内張りし縁にカフするのに十分な大きさである必要がありますが、折れ・シワ・フラップ引っかかりが生じるほど大きすぎてはいけません。袋幅、奥行き、長さはケース内部寸法と充填高さに対して設定されるべきです。
- フィルム種類と厚み。LDPE が一般的な内張りで、HDPE、LLDPE、特定製品向けラミネートまたは共押出バリアフィルムがあります。厚みは剛性に影響し、機械が袋をピック・開口する確実性を変えます。
- ガゼット。横ガゼット袋は箱形状に合わせて開き、機械が正方形に置きやすくなります。袋スタイルはサプライヤーと協議すべきです。
- シールとバリア要件。湿気、酸素、香り、油脂バリアのニーズがフィルム構造を決定し、高バリアラミネートは既製袋として供給されることが多いです。
- 滑りと帯電防止特性。添加剤が袋がスタックから分離する様子を変え、ピック確実性に直接影響します——特に非常に薄いまたは非常に滑らかなフィルムで。
実務的なアドバイスは、受入試験時にサプライヤーが在庫している都合の良いフィルムで試験するのではなく、実際の袋で機械を試験することです。工場では確実に開く内張りが、指定の厚みや添加剤で挙動が変われば、設置後のピックミスの予測可能な原因になります。食品接触については、フィルムが該当市場の要件も満たさねばならず、設備が衛生的運用を支えるべきです。食品グレード設備の GMP・CE 資料がドキュメントと設計ポイントを示しています。
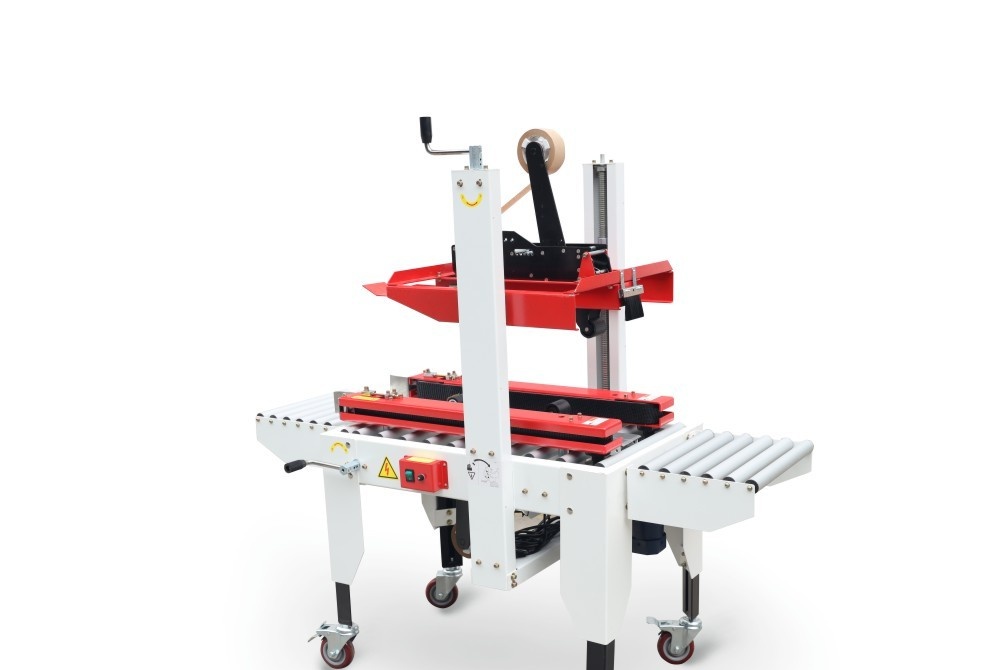
ライン残り部分との統合
最も単純なレベルでは、インサーターはオペレーターによって製函ケースが装填され、内張り箱を手動充填に渡し、シールは別機械で行われます。量が増えるとステーションがリンクされます——ケース製函機が空箱をインサーターに供給し、動力コンベヤが内張りケースを計量機やオーガー充填機の下に運び、シーラーまたは真空ステーションとケースクローザーがパックを完成させます。最上位では、シーケンス全体がケース製函・梱包・封函・パレタイズシステム型の 1 つの統合システムとして動作し、前端にバッグインサーターが追加され制御がリンクされてラインが単一速度で動作します。選択は時間あたりの箱数とフォーマット数によって駆動されるべきです——多様性が高く少量の生産には柔軟な独立機が適し、単一の大量製品は完全リンクラインを正当化します。
完成したバッグインボックスケースのパレタイジングは、どのラインと同じ下流設備を使用し、荷の安定化選択は製品重量と流通条件に依存します。パレット包装機選定ガイドは、バッグインボックスラインの後に包装を追加するお客様の出荷端部をカバーしています。
不整合を知らせる故障
- 袋のピックミスまたはダブルピック。袋がスタックから分離しない——フィルムの滑り、スタックハンドリング、ピック調整を見直し、袋厚みが機械に適合することを確認してください。
- 袋が完全に開かない。吸引またはエア開口がフィルムに適合していない——非常に薄いまたは非常に滑らかな内張りは開口システムを材料に合わせて調整する必要があります。
- 内張りが斜めに置かれるか底まで届かない。袋が箱に対して小さすぎるか挿入機構が誤調整——内張りをケース内部に合わせてサイジングし、カフを再確認してください。
- 袋がケースフラップやシールに引っかかる。内張りが大きすぎるか閉じる前に袋がタックされていない——内張り長さと閉鎖シーケンスを調整してください。
- インサーターがケース待ち。手動ケース供給が大量時に遅すぎる——動力供給部付きケース製函機をリンクしてください。
- 充填中に製品粉塵が漏れる。充填中に袋が正しくカフまたは開口していない——カフが内張りを開いたまま保持することを確認し、粉塵抽出を検討してください。
- 真空が袋を引き下げない。真空ステーションが袋または製品に不適合——受入時に実内張りで真空サイクルを検証してください。
RFQ に含めるべきもの
サプライヤーにケースと袋の詳細を一緒に渡してください:ケース寸法とレンジ、内張りスタイル、フィルム種類と厚み、袋寸法とカフ方法、製品と充填方法、必要な時間あたり箱数、真空、熱シール、ガスフラッシングがパックの一部かどうか。ケース供給と完成パックの搬出方法を明記し、代表的な箱でのサイクルタイム、フォーマット間の段取り替え手順、実際の袋を使った実証運転を求めてください。フィルムと袋の詳細を前もって尋ねるサプライヤーは消耗品を中心に設計しており、箱サイズと速度だけで見積もるサプライヤーはピックと開口のリスクをお客様に残しています。
バッグインサーターレンジは包装機械カタログ内にあり、ケースサイズ、袋材料、レイアウトが標準モデルに適合しない場合、特注包装機サービスを通じて改造・完全統合バッグインボックスラインを製作します。仕様段階で内張りと統合を正しくすることは、生産開始後に間違った袋に合わせて機械を調整するよりはるかに安価です。
青島の SunAura Packaging Machines アプリケーションエンジニアリングチームによる執筆。食品、食材、ペットフード、化学品、医薬品生産者向けにカートン袋挿入および統合バッグインボックス梱包ラインを設計・製作し、輸出市場向けに高速、縦型、真空構成を含みます。

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
プロフィールを見る ›