

食品、飲料、製薬プラント向けに包装機を購入するとき、コンプライアンスは壁に留められた証明書ではありません。それは、工場を出る前に機械に焼き込まれた一連の設計判断です——ステンレス鋼のグレード、すべての溶接の半径、すべての表面の角度、電気ボックスの保護等級、そしてそのすべてを証明するドキュメントです。GMP(適正製造基準)と CE マーキングは、欧州および輸出市場の大半の B2B バイヤーが満たさなければならない 2 つの枠組みですが、同時に最も誤解されている 2 つでもあります。SunAura Packaging Machines の設計チームは、「CE ステッカー」と適合機械を混同するバイヤーに毎月出会います。
本ガイドでは、食品グレード包装設備に GMP と CE が実際に何を要求するか、包装機械メーカーにどのドキュメントを要求すべきか、よくあるコンプライアンス失敗がどこに隠れるかを解説します。規制対象プラント向け設備を調達中なら、購買発注書に署名する前にお読みください。
「食品グレード」が機械に実際に要求するもの
食品に直接または付随的に接触する包装機は、製品安全規則だけでなく衛生設計規則の対象です。機械自体が汚染を持ち込んではなりません——塗装の剥離、腐食、製品を捕捉するデッドコーナー、パックに滴下し得る潤滑油があってはなりません。実務的には、これはすべての適合設備が共有する短いハード要件リストに置き換わります。
構造材料。製品接触面は食品グレードステンレスでなければならず、乾燥環境には一般に AISI 304、湿潤・酸性・塩分用途には AISI 316L です。非金属接触部品は FDA 適合または EU 規則 10/2011 適合の食品グレードポリマー(UHMW ポリエチレン、POM、シリコーン)でなければなりません。外面の塗装は耐チッピングで、汚染が見えるよう明色でなければなりません。白く塗装された軟鋼製の機械は、どれだけ清潔に見えても食品グレードではありません。
表面仕上げ。製品接触面は最小 Ra 0.8 マイクロメートルとし、溶接は滑らかに研磨・馴染ませ、残渣が隠れる隙間をなくします。製品ゾーン内の塗装鋳物や露出したボルトネジ山は、顧客監査で即 GMP 不合格です。
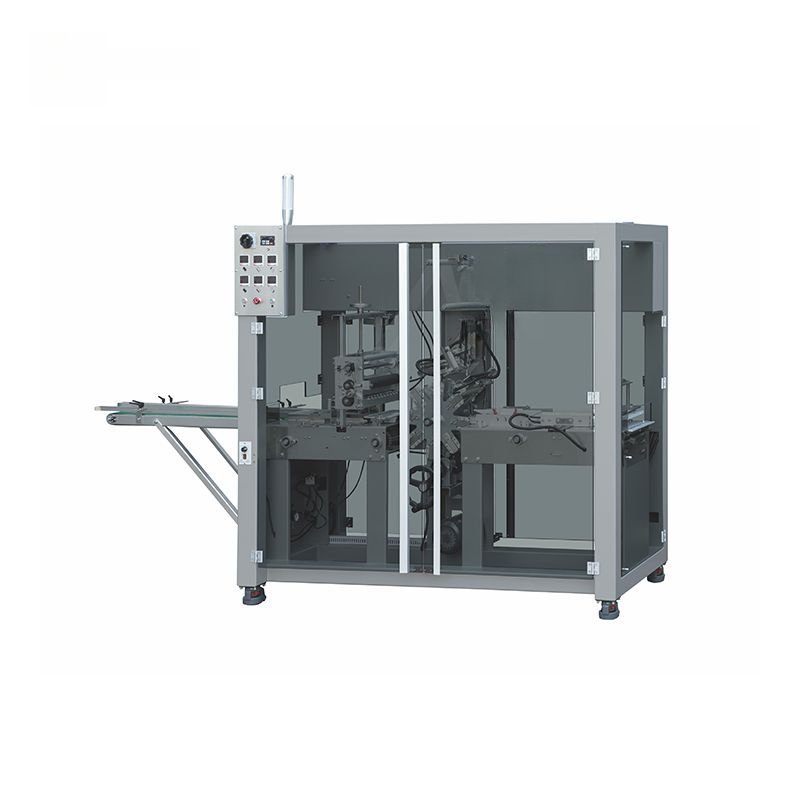
CE は EEA をカバーする点にも注意してください。英国向けには並行して UKCA マーキングが必要であり、北米の食品工場では CE ファイルに加え、現地規制当局や主要小売業者が独自の監査様式を要求すると想定してください。EU、英国、北米の 3 つすべてに対応するマスター技術ファイルを 1 つ作れば、3 回作り直すことになりません。見積もり時に仕向地市場をサプライヤーに伝えてください。1 台の機械を複数の制度に marginal なコストで文書化できることが多いです。
ラベルの背後にある規格:3-A、EHEDG、FDA、NSF
「食品グレード」は、認知された規格群を隠す shorthand です。どれが適用されるかを知れば、設計がどれだけ厳格でなければならないかが分かります。米国では、3-A 衛生規格が乳業その他の食品で使用される設備を規定し、溶接、デッドスペース、洗浄性の正確な許容差を指定します。EHEDG(欧州衛生工学設計グループ)ガイドラインは欧州版であり、輸出契約でますます引用されています。FDA 食品接触届出は製品に触れるポリマーや潤滑剤をカバーし、NSF 登録は水・液体取扱い設備によく見られます。
各規格の博士号を持つ必要はありませんが、購買仕様に適用規格を明記すべきです。規格名のない「食品グレード」で作られた機械は、サプライヤーの解釈で作られた機械です。RFQ で 3-A または EHEDG を指定することは、サプライヤーに特定の監査可能な規則群に沿った設計と文書化を強制し、自社の顧客監査に認識される参照点を与えます。迷ったら、各製品接触部品がどの規格に沿って設計されたか、そしてそれに対注記された設計図面を示せるかをサプライヤーに尋ねてください。
GMP が包装設備にどう適用されるか
GMP は食品生産者を規制するものとして議論されがちですが、購入する設備は生産者の GMP システムの一部として監査されます。お客様のそのまたお客様——または第三者監査員——がラインを歩くとき、包装設備が GMP を支えるよう設計されているか、損なうように設計されていないかをチェックしています。それは以下を意味します:
- アクセス可能な洗浄性:製品ゾーンは工具なしで、または単一のクイックディスコネクトで開放可能でなければならない。残渣は数分で濯ぎ落とせるか拭き取れるべき。
- 滞留ポイントの排除:中空フレーム、隙間のあるボルト留めプレート、平らな水平リッジは製品ゾーンで禁止。表面は最小角度(一般に 3 度)で傾斜し水が排水されるべき。
- ユーティリティ分離:潤滑油、圧縮空気オイル、電気ボックスは製品経路から物理的に分離されるべき。接触の可能性がわずかでもある箇所には食品グレード潤滑剤を。
- 制御環境:安全ガードは昆虫、粉塵、オペレーター接触を防がねばならない。インターロック安全扉は開いたときに機械を停止すべきで、単にライトを点滅させるだけではない。
- トレーサビリティ:機械は検証済み状態まで洗浄可能でなければならず、ベンダーは CIP(定置洗浄)手順と構造材料証明書を提供すべき。
製薬・健康食品包装では、基準は cGMP へ、さらに多くの場合制御システムの 21 CFR Part 11 適合へと引き上げられます。当社の製薬・化粧品向けカートニングマシン選定購買ガイドは、そのより厳しいクラスのドキュメントとバリデーション期待を扱っています。
CE マーキングが実際に要求するもの
CE マーキングは、機械が該当 EU 指令を満たすというメーカーの宣言です。包装設備ではこれはほぼ常に機械指令 2006/42/ECに加え、EMC 指令(電磁適合性)、該当する場合は低電圧指令と騒音を意味します。CE は品質シールではなく、欧州経済領域での販売が安全であるという法的宣言です。
真の CE マーク機械は以下を含む技術ファイルとともに出荷されます:
- 署名・日付入りの EU 適合宣言書(DoC)。適用指令を明記。
- 予見可能なすべての危険とそれを緩和する安全ガードを特定したリスクアセスメント(EN ISO 12100)。
- 電気回路図、空気圧・油圧図、制御システム安全機能(多くは EN ISO 13849-1 準拠)。
- 安全ガードインターロック配線、非常停止回路解析、騒音試験結果。
- メンテナンスと安全手順を含む、仕向地言語の原本取扱説明書。
バイヤーは残金支払い前に適合宣言書を要求すべきです。銘板に CE ロゴが印刷されているが DoC のない機械は CE ではなく装飾品です。SunAura Packaging Machines は、税関やエンドユーザー監査員が求めるため、輸出機械すべてに完全な技術ファイルを添付します。
制御システムとソフトウェア:隠れたコンプライアンスレイヤー
バイヤーはステンレスフレームを検査し、その中の制御盤を忘れます。規制対象プラントにとって、制御システムはコンプライアンス範囲の一部です。製薬および多くの食品安全アプリケーションでは、レシピパラメータ、バッチ記録、監査証跡を制御・保存する必要があり、電子記録・電子署名について 21 CFR Part 11 を指向します。製薬外でも、現代のサーボ包装機は速度、温度、リジェクト数をロギングし、そのデータは安全で、読み取り可能で、トレース可能でなければなりません。
実務的には、これは HMI と PLC がユーザーレベルアクセス制御、監査証跡、電子バッチ記録をサポートするか、ソフトウェアがバージョン管理され GAMP 5 方法論でバリデーション可能か、サプライヤーが自社の IQ/OQ/PQ に必要な機能記述と試験スクリプトを提供するかを尋ねることを意味します。HMI が文書化されたレシピ構造を持たないブラックボックスの機械は、フレームがどれだけ清潔に見えても、規制対象プラントでバリデーションに失敗します。現代の適合機械の背後にあるサーボアーキテクチャのより詳しい扱いについては、サーボ駆動包装機と ROI の分析を参照してください。
具体例:監査失敗のコスト
GMP 適合代替機に $6,000 節約するため、$28,000 でフローラッパーを輸入した中堅食品メーカーを考えてみましょう。最初の顧客監査で、監査員は製品ゾーンに塗装された軟鋼ガードを見つけ、適合宣言書がないことを発見しました。ラインは 3 週間停止し、交換用ステンレスガードを製作し技術ファイルを組み立てる間、待機しました。月産 $1.2 百万のラインでの生産ロス:約 $840,000。$6,000 の節約は、マージンロスの 8 衍($800,000 超)の罰金になり、さらに小売業者のサプライヤー評価も傷つきました。
コンプライアンスは購入時には安く、是正時には破壊的です。最初に仕様化し、文書化されたプレミアムを支払えば、監査は最初の訪問で通ります。
最もよく見る 5 つのコンプライアンス失敗
失敗 1:製品ゾーンに塗装軟鋼。最も一般的で、最も決定的なもの。塗装が剥げると露出した鋼が錆び、食品ライン内の錆は監査不合格です。解決策は仕様です——AISI 304/316L を書面で要求し、ミルシートを要求してください。
失敗 2:適合宣言書の欠如またはコピー。一部のサプライヤーは、間違った機械、間違った年、または指令が記載されていない汎用 DoC を出荷します。監査員は即座に却下します。シリアル番号、機械モデル、日付が一致することを確認してください。
失敗 3:水洗いエリアに非等級電気ボックス。湿潤水洗いゾーンで IP54 等級の制御盤は不合格です。湿潤エリアは最小 IP65、高圧水洗いには理想的に IP66/IP69K を必要とします。
失敗 4:騒音または安全ガードの不適合。包装ラインは日常的に 80 dB(A) を超えます。適合機械には騒音データと EN ISO 14120 に準拠した安全ガードが含まれ、後からボルト留めしたチェーンカバーではありません。
失敗 5:材料証明書の欠如。「ステンレスだから安心して」は GMP 記録ではありません。接触面の材料試験成績書(MTR)を要求してください。
バイヤーのためのコンプライアンス監査チェックリスト
| 要件 | 要求すべきドキュメント | ない場合の危険信号 |
|---|---|---|
| 食品グレード接触材料 | 304 または 316L の MTR/ミルシート | 口頭保証のみ |
| EU 機械安全 | 署名入り適合宣言書(2006/42/EC) | DoC なしの CE ロゴ |
| リスクアセスメント | EN ISO 12100 ファイル | リスクファイルが全くない |
| 電気安全 | 回路図+安全機能レポート(EN ISO 13849-1) | |
| 水洗い等級 | エンクロージャの IP 等級宣言 | 湿潤ゾーンで IP54 |
| 騒音 | 音圧試験レポート | dB 数値がどこにもない |
| 洗浄性 | CIP/衛生化マニュアル | 洗浄手順なし |
このチェックリストは設置時ではなく見積もり段階で実行してください。1 週間でドキュメントを出せないサプライヤーは、入金後にも出しません。
コンプライアンスが購買リスクでもある理由
不適合設備は書類問題ではなく、押収と操業停止のリスクです。EU 税関は有効な DoC のない機械を留置または拒否できます。エンド客は設置を拒否し支払いを留保できます。小売監査は製品発売を失敗させ、ライン再製作を強いることがあります。安価な不適合機械の節約は、国境検査または顧客監査が現れた最初の瞬間に消え去ります。
だからこそ私たちはバイヤーに、目玉価格ではなく総コンプライアンス能力を比較するよう助言します。初日から GMP に沿って作られた食品グレードカートナーは、再塗装された汎用機より高くつきますが、顧客監査に通り、10 年間水洗いに耐え、すべてのパックでブランドを守ります。食品・化粧品向け横ピロー包装機を選ぶとき、衛生設計とドキュメントは速度と少なくとも同じ重みで評価されるべきです。
SunAura Packaging Machines のコンプライアンスへの取り組み
SunAura Packaging Machines は、食品グレード・輸出機械を最初から該当指令に沿って設計します。製品接触フレームは仕様に応じ AISI 304 または 316L で作られ、溶接は研磨・馴染ませられ、エンクロージャは水洗いゾーンに合わせた等級とされ、すべての輸出出荷は署名入り適合宣言書、リスクアセスメント、電気回路図、翻訳された取扱説明書を伴います。当社の認証・特許ページは設計基準とする規格をまとめており、横型カートニングマシンとフルサーボカートナーシリーズは、フローラッパーと同じ衛生的で文書化されたプラットフォーム上に構築されています。
特定の監査向けコンプライアンスパッケージが必要なら、RFQ 段階でサプライヤーに伝えてください。1 台の機械を買う場合も完全ラインを買う場合も同じチェックリストが適用されます。適切に文書化されたラインが当社の包装ソリューションポートフォリオにどう収まるかをご覧いただくか、仕向地市場と監査規格を添えてSunAura Packaging Machines チームにご連絡ください。その規格に直接見積もります。
結論
GMP と CE はマーケティングの主張ではなく、工学とドキュメントの義務です。食品グレード包装機は、使用する鋼、溶接の半径、エンクロージャの等級、そのすべてを証明する証跡によって定義されます。まずドキュメントを買い、次に機械を買ってください。支払いを解放する前に、適合宣言書、材料証明書、リスクアセスメント、衛生化マニュアルを要求してください。そうすれば、床に届く機械は、実際に必要だった機械——洗浄可能で、安全で、監査可能で、長持ちするよう作られた機械——になります。

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
プロフィールを見る ›