

De nombreux produits en vrac ne sont pas vendus dans un carton nu mais dans un carton doublé d’une gaine plastique scellée. C’est la gaine qui assure le confinement réel, en tenant l’humidité, la poussière, les corps gras ou l’oxygène à l’écart du produit, tandis que la caisse en carton ondulé apporte la structure et la résistance à l’empilage. Ce format bag-in-box est partout dès qu’on y prête attention : fruits et légumes surgelés, fruits secs, oléagineux, céréales, farine, lait en poudre et protéines, aliments pour animaux, semences, produits chimiques, résines, minéraux, produits pharmaceutiques et composants à maintenir propres et secs. Remplir cette gaine à la main — ouvrir un sachet, le placer dans la boîte, replier les bords sur le pourtour puis charger le produit — est lent et irrégulier, et c’est exactement le type de tâche répétitive que les équipements automatiques d’insertion de gaines ont été conçus pour supprimer.
Les inséreuses de gaines en carton, aussi appelées inséreuses de sachets, doublages de boîtes ou machines bag-in-box, forment ou saisissent une gaine plastique, la placent dans une caisse montée, replient ou retournent la gaine sur les bords de la caisse et présentent une boîte doublée prête à remplir. Elles se situent en tête d’une ligne de conditionnement bag-in-box, en amont du remplissage, et sont souvent intégrées au montage des caisses, au remplissage, au scellage ou à la mise sous vide de la gaine et à la fermeture des caisses dans un système continu unique. Ce guide explique le fonctionnement du process, les différentes architectures de machines, comment en spécifier une pour votre produit et votre gaine, et les défauts qui apparaissent lorsque la machine et les matériaux sont mal assortis.
Le process bag-in-box, étape par étape
Il est utile de considérer la séquence complète avant de choisir la machine, car l’inséreuse n’en est qu’un poste.
- Montage de la caisse. Une caisse en carton ondulé vide est montée et son fond fermé, par une monteuse séparée ou dans le cadre d’une ligne intégrée.
- Insertion de la gaine. L’inséreuse saisit une gaine préformée ou en forme une à partir de film, l’ouvre et la place dans la caisse, l’embouchure étant repliée ou retournée sur les bords supérieurs pour que la gaine reste ouverte et en place.
- Filling. Le produit est chargé dans la caisse doublée, par une doseuse pondérale, une vis sans fin, une remplisseuse ou un poste manuel, la gaine contenant la poussière et les débordements.
- Fermeture de la gaine. Selon le produit, la gaine est scellée (soudure à chaud), mise sous vide pour chasser l’air, torquée et rentrée, ou simplement repliée avant fermeture des rabats de la caisse.
- Fermeture de la caisse. La caisse est fermée et scellée, produisant un emballage bag-in-box stable prêt pour la palettisation.
La décision ne porte pas simplement sur l’achat d’une inséreuse, mais sur la part de cette séquence à intégrer. Une inséreuse autonome alimentant un remplissage manuel et une fermeuse séparée convient aux petits volumes et aux produits variés ; une ligne entièrement reliée intégrant montage, insertion, remplissage, mise sous vide ou scellage et fermeture est la réponse pour les usines à gros volumes et produit unique. Les machines qui assurent en aval le montage et la fermeture des caisses sont les mêmes équipements de fin de ligne que sur toute ligne d’emballage, et leur spécification et leur intégration sont traitées dans la documentation technique sur les équipements pour environnements froids, humides et lavables, ce qui compte car beaucoup de produits bag-in-box sont surgelés ou humides.
Gaines préformées ou gaines formées à partir de film
Le premier choix d’architecture concerne l’origine de la gaine elle-même, avec des incidences sur les coûts, la souplesse et l’encombrement.
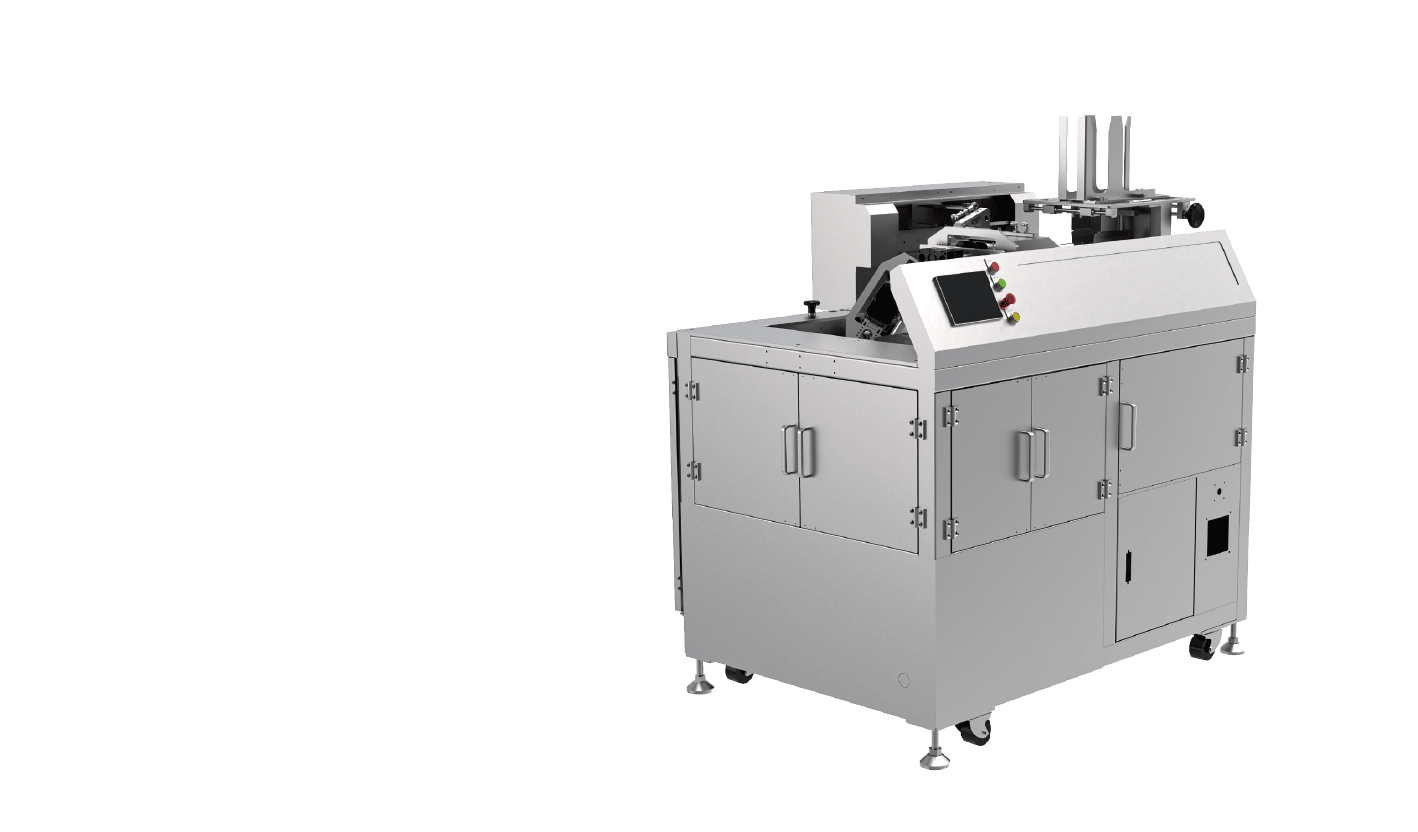
Inséreuses à gaines préformées
Ces machines travaillent à partir de piles de gaines préfabriquées, en saisissent une, l’ouvrent (souvent par aspiration et un souffle d’air) et l’insèrent dans la caisse en attente. Les gaines préformées existent dans une large gamme de tailles, de types et de structures de film, y compris des complexes et des films haute barrière, des gaines à soufflets et des doublages renforcés, ce qui rend cette approche souple pour des produits variés et des exigences de barrière. Le changement de format de gaine et de caisse se fait en sélectionnant la bonne pile et en ajustant la machine au nouveau format. C’est le choix courant lorsque les produits varient, que des films barrière sont exigés ou que les volumes ne justifient pas de former les gaines en interne.
Inséreuses formant la gaine à partir de film
Ces machines déroulent un film à plat, le forment en gaine à l’intérieur ou par-dessus la caisse, puis le soudent et le coupent à longueur, fabriquant en fait la gaine à la dimension de la boîte au cours du cycle. Le formage à partir de bobine réduit le coût de consommable par boîte à fort volume, car une bobine de film coûte moins cher que le nombre équivalent de gaines préformées, et il retire un matériau d’emballage de l’inventaire. Il convient surtout à une production à gros volume et régulière, où la gamme de caisses est limitée et la structure de film simple. La contrepartie est une moindre souplesse et une machine plus complexe ; les changements de format fréquents ou les complexes barrière spécialisés favorisent plutôt les gaines préformées.
Les principales familles de machines
Inséreuses standard et pour grandes boîtes
La gamme générale d’inséreuses couvre les tailles de caisses courantes en agroalimentaire, ingrédients et chimie légère, saisissant et plaçant les gaines à cadence régulière. Les caisses plus grandes, les big bags et les gaines lourdes pour produits chimiques, résines, minéraux et aliments pour animaux passent sur des machines construites autour de la boîte plus grande et du film plus rigide et plus lourd, avec une mécanique de prise et d’insertion plus robuste. L’inséreuse de gaines TD-300 couvre le haut de la gamme, dimensionnée pour accueillir des caisses en vrac et poser des gaines lourdes sans que la gaine ne se plie ou n’accroche à l’entrée. Spécifier à ce niveau suppose de confirmer les dimensions maximales de caisse et la taille de gaine, la rigidité et le glissant du film, et le poids d’une gaine remplie que la machine doit gérer si elle participe aussi au chargement.
Inséreuses grande cadence
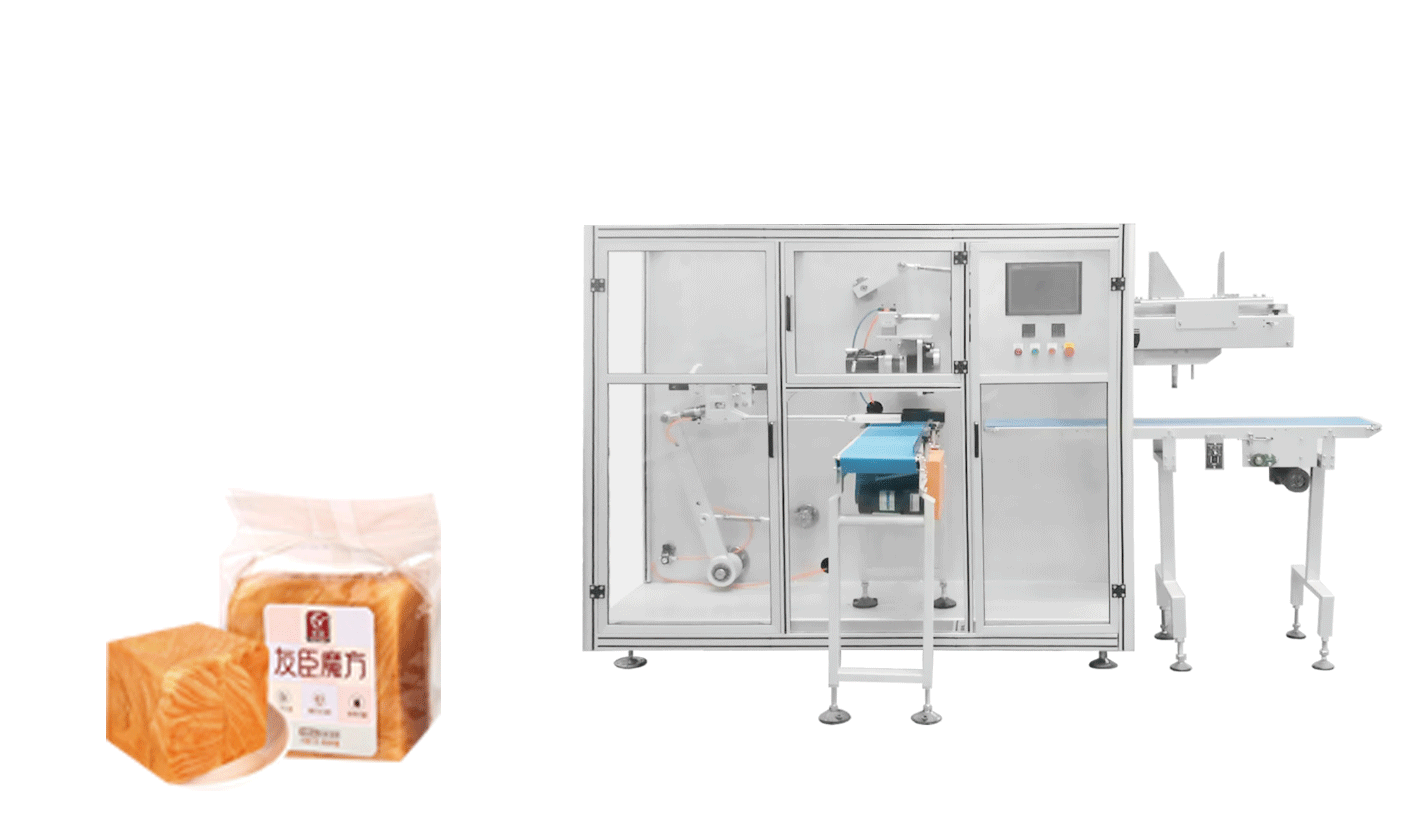
Pour les lignes à gros volumes, où l’inséreuse doit suivre une doseuse ou une remplisseuse rapide, la machine est construite autour d’une prise rapide et d’une ouverture fiable, les deux opérations qui limitent le plus souvent la cadence. L’inséreuse de gaines grande vitesse TD100 est conçue pour ce régime, avec une mécanique à cycle rapide et une ouverture positive de la gaine afin qu’une doublure soit présentée à chaque cycle, sans les prises manquées qui arrêteraient une remplisseuse rapide. À ces cadences, l’arrivée des caisses et l’approvisionnement en gaines ou en film doivent être continus, ce qui explique que les inséreuses grande cadence soient presque toujours intégrées à la monteuse de caisses et à la remplisseuse plutôt que conduites en postes isolés.
Inséreuses verticales à vide
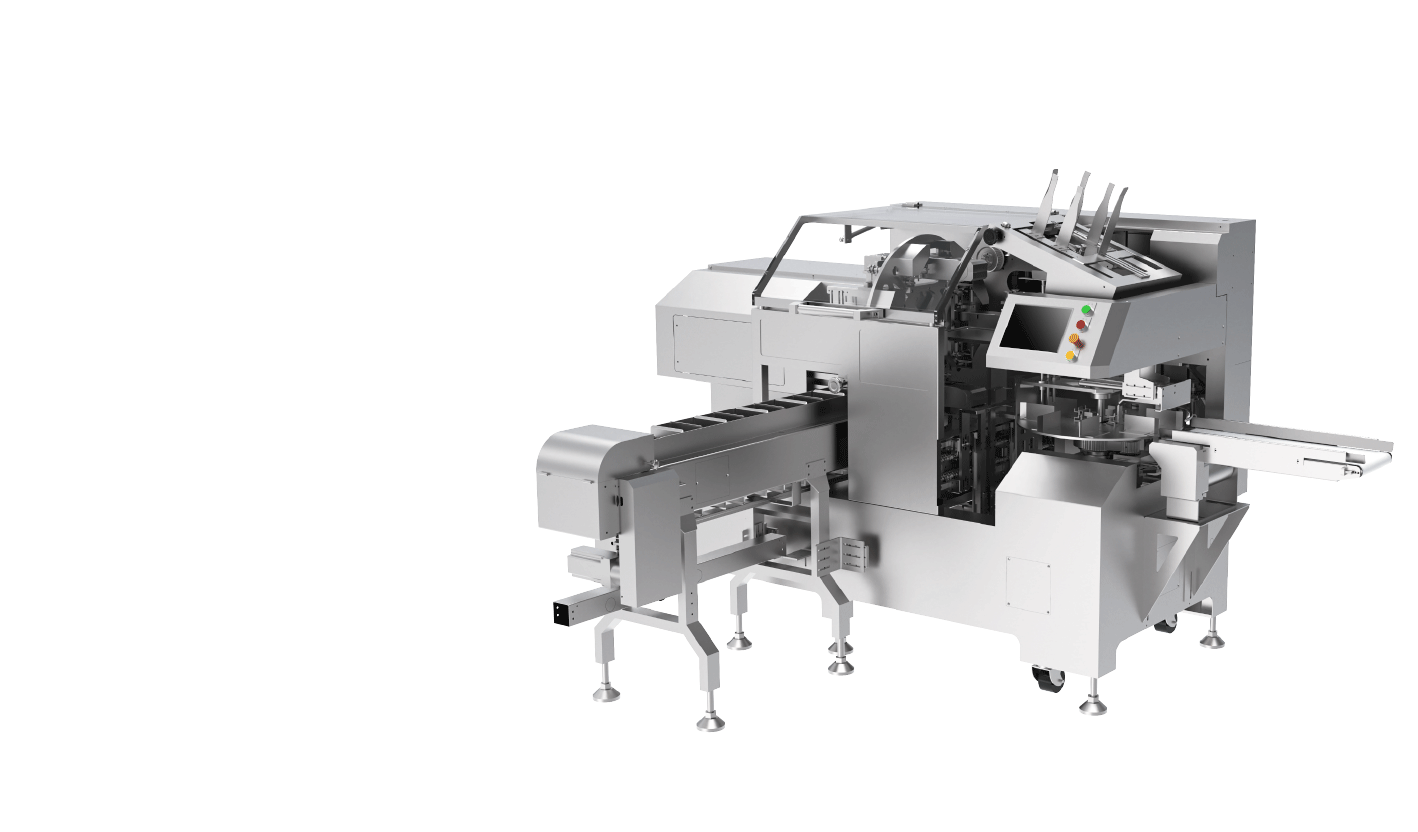
Certains produits exigent de retirer l’air de la gaine doublée et remplie avant fermeture de la caisse, pour réduire le volume, protéger le produit ou empêcher la gaine de gêner les rabats. Une inséreuse verticale à vide associe la pose de la doublure à un poste vertical où la gaine peut être ouverte, remplie puis mise sous vide. L’inséreuse de gaines verticale TD-200L et sa version sous vide posent la doublure dans une orientation verticale adaptée à cette séquence, donnant une gaine prête et, selon la configuration, la fonction de mise sous vide qui resserre l’emballage autour du produit. Cette architecture convient aux produits où le retrait de l’air fait partie de la spécification et où un remplissage vertical est plus simple que le chargement d’une boîte horizontale profonde.
Combinaisons insertion et encaissage
Lorsque la même machine place la doublure et participe au chargement du produit, une encaisseuse-inséreuse réunit deux postes en un. L’encaisseuse inséreuse de gaines TD-200A assure la pose de la doublure et l’action d’encaissage ensemble, ce qui convient aux lignes où un opérateur ou un distributeur charge directement le produit dans la gaine présentée. Des modèles apparentés couvrent des variantes verticales et grande cadence, et des inséreuses spécialisées sont conçues pour des produits particuliers, comme l’inséreuse TD200Z pour le zongzi et les aliments emballés similaires, qui montre à quel point ces machines peuvent être adaptées au produit. Une ligne inséreuse de gaines en carton distincte, l’inséreuse de gaines en carton BM500A, aborde la même tâche avec une implantation différente adaptée à une production alimentée en caisses, la CM500Fen constituant une configuration apparentée.
Spécifier la gaine et le film
Davantage de problèmes d’inséreuse remontent aux consommables qu’à la machine elle-même : la spécification de la gaine mérite donc une réelle attention.
- Taille de gaine par rapport à la caisse. La doublure doit être assez grande pour habiller la boîte et se retourner sur le bord sans être si surdimensionnée qu’elle se plie, se froisse ou accroche les rabats. La largeur, la profondeur et la longueur de la gaine doivent être établies en fonction des dimensions intérieures de la caisse et de la hauteur de remplissage.
- Type et épaisseur de film. Le PEbd est la doublure courante, le PEhd, le PEbdl et les films barrière complexes ou coextrudés convenant à certains produits. L’épaisseur influe sur la rigidité, donc sur la fiabilité avec laquelle la machine saisit et ouvre la gaine.
- Gussets. Les gaines à soufflets latéraux s’ouvrent selon le profil de la boîte et sont plus faciles à placer d’équerre par une machine ; le style de gaine doit être discuté avec le fournisseur.
- Exigences de scellage et de barrière. Les besoins de barrière à l’humidité, à l’oxygène, aux arômes ou aux corps gras déterminent la structure du film, et les complexes haute barrière sont le plus souvent fournis en gaines préformées.
- Propriétés de glissement et antistatiques. Les additifs modifient la séparation des gaines dans la pile, ce qui influe directement sur la fiabilité de la prise, en particulier pour les films très fins ou très lisses.
Le conseil pratique est de tester les gaines réelles sur la machine lors de la réception, plutôt que de conduire l’essai avec un film commode que le fournisseur a en stock. Une doublure qui s’ouvre de façon fiable en usine mais se comporte autrement avec l’épaisseur ou l’additif que vous avez spécifié est une source prévisible de prises manquées après installation. Pour le contact alimentaire, le film doit également satisfaire aux exigences du marché visé et l’équipement doit permettre une exploitation hygiénique ; la documentation sur la conformité GMP et CE des équipements de qualité alimentaire précise la documentation et les points de conception.
Intégration au reste de la ligne
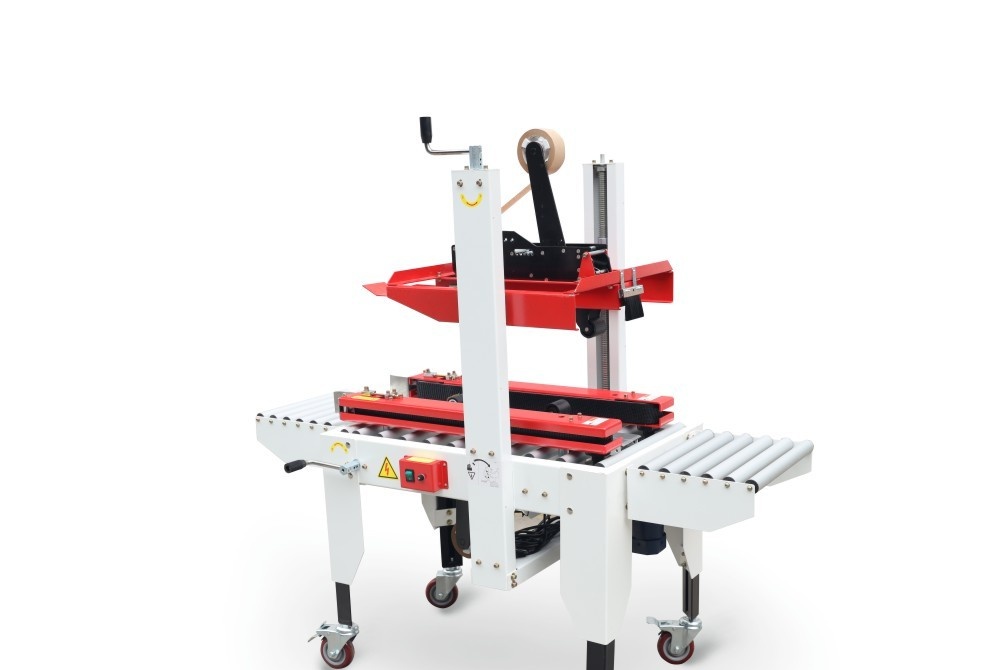
Au niveau le plus simple, une inséreuse est chargée en caisses montées par un opérateur et remet des boîtes doublées à un remplissage manuel, la fermeture étant réalisée sur une machine séparée. À mesure que les volumes augmentent, les postes se relient : une monteuse de caisses alimente l’inséreuse en boîtes vides, un convoyeur motorisé achemine les caisses doublées sous une doseuse pondérale ou une remplisseuse à vis, et une fermeuse ou un poste sous vide et une clôture de caisse complètent l’emballage. Au haut de gamme, toute la séquence tourne comme un système intégré, du type système de montage, encaissage, fermeture et palettisation des caisses, l’inséreuse de gaines étant ajoutée en tête et les contrôles reliés pour que la ligne tourne à une vitesse unique. Le choix doit être guidé par le nombre de boîtes par heure et le nombre de formats ; une production très variée et à plus faible volume est mieux servie par des machines autonomes et souples, tandis qu’un produit unique à gros volume justifie la ligne entièrement reliée.
La palettisation des caisses bag-in-box finies utilise les mêmes équipements aval que toute ligne, et le choix de stabilisation de la charge dépend du poids du produit et des conditions de distribution. Le guide de choix des enrouleuses de palettes traite de l’extrémité expédition pour les clients qui ajoutent un enroulage après une ligne bag-in-box.
Les défauts qui signalent un mauvais assortiment
- Prises de gaine manquées ou doubles. Les gaines ne se séparent pas de la pile ; vérifiez le glissant du film, la gestion de la pile et le réglage de la prise, et confirmez que l’épaisseur de gaine convient à la machine.
- Gaines qui ne s’ouvrent pas complètement. Aspiration ou souffle d’ouverture inadaptés au film ; les doublures très fines ou très lisses exigent un système d’ouverture accordé au matériau.
- Doublure posée de travers ou n’atteignant pas le fond. Gaine sous-dimensionnée pour la boîte ou mécanique d’insertion mal réglée ; dimensionnez la doublure sur l’intérieur de la caisse et recontrez le retour.
- Gaine coincée dans les rabats ou la fermeture de la caisse. Doublure surdimensionnée ou gaine non rentrée avant fermeture ; ajustez la longueur de doublure et la séquence de fermeture.
- Inséreuse en attente de caisses. Alimentation manuelle en caisses trop lente à fort volume ; reliez une monteuse de caisses à une entrée motorisée.
- Poussière de produit s’échappant au remplissage. Gaine mal retournée ou insuffisamment ouverte pendant le remplissage ; vérifiez que le retour maintient la doublure ouverte et envisagez une aspiration de poussière.
- Le vide n’attire pas la gaine vers le bas. Poste de mise sous vide inadapté à la gaine ou au produit ; vérifiez le cycle de vide sur la doublure réelle lors de la réception.
Que mettre dans la demande de devis
Transmettez au fournisseur les détails de caisse et de gaine ensemble : dimensions et plage de caisses, style de doublure, type et épaisseur de film, dimensions de gaine et mode de retour, produit et mode de remplissage, nombre de boîtes par heure requis, et si la mise sous vide, la soudure à chaud ou l’injection de gaz font partie de l’emballage. Précisez comment les caisses seront fournies et les emballages finis évacués, et demandez le temps de cycle sur une boîte représentative, la procédure de changement de format et une démonstration avec vos gaines réelles. Les fournisseurs qui demandent les détails du film et de la gaine dès le départ conçoivent autour des consommables ; ceux qui chiffrent uniquement sur la taille de boîte et la cadence vous laissent le risque lié à la prise et à l’ouverture.
La gamme d’inséreuses de gaines s’inscrit dans le catalogue de machines d’emballage, et lorsque les tailles de caisses, les matériaux de gaine ou l’implantation ne correspondent pas à un modèle standard, nous construisons des lignes bag-in-box modifiées et entièrement intégrées via le service de machine d’emballage sur mesure. Bien régler la doublure et l’intégration au stade de la spécification coûte bien moins cher que d’adapter une machine à des gaines inappropriées une fois la production lancée.
Par l’équipe d’ingénierie d’application de SunAura Packaging Machines à Qingdao. Nous concevons et construisons des inséreuses de gaines en carton et des lignes bag-in-box intégrées pour les producteurs agroalimentaires, d’ingrédients, d’aliments pour animaux, de produits chimiques et pharmaceutiques, y compris des configurations grande cadence, verticales et sous vide pour les marchés d’export.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Voir la biographie complète ›