

SunAura Packaging Machines はこのほど、インド西部に拠点を構える乳業・栄養食品メーカー様向けに、自動バッグインボックスのケース詰めラインを納入・稼働開始いたしました。本ラインは、高速カートン内袋挿入、計量・充填、袋口閉鎖、ケース封函までを一つの連続ラインに統合し、国内向け・輸出向け双方の荷姿に合わせて構成されています。現地での機械集成、お客様実粉体と実ライナーを用いた実地試運転、オペレーター教育を経て引き渡しを完了しました。従来は、箱への内袋挿入と充填がほぼ手作業で行われ、計量機やシールステーションは個別に人手で担がれ、流れとしては繋がっていない状態でした。
お客様は、粉乳、乳製品原料、栄養・プロテインブレンド、その他のバルク乾燥食品を製造されており、バッグインボックス形態で国内流通に加え、中東・南アジア・アフリカ向けにも輸出されています。取扱量と輸出向け荷姿が拡大するにつれ、手作業による内袋挿入と充填がボトルネックとなっていました。処理能力は要員とシフトに依存し、ライナーのセット状態はばらつき、充填時には粉体粉塵が漏出し、さらにケース1箱あたりの箱詰め時間が充填設備の能力を律速する要因となっていたのです。ご要望は、充填機のペースに追従して内袋を供給し、製品を密閉・清浄に保ち、袋とケースを安定的に閉じ、主要ケースフォーマットを短時間の段取り替えで扱えるライン、というものでした。
ライン構成の範囲
納入されたラインは、空ケースから封函済み製品までバッグインボックスの工程を一気通貫で流します。ライン上流でケースを製函・函底封函し、バッグ挿入ステーションへ送ります。同ステーションでは各函内にライナーを挿入し、カフ掛けを行います。内袋がセットされたケースは駆動コンベヤで計量充填ステーション下へ搬送され、ライナーへ粉体が投入されます。ライナーが粉塵やこぼれを封じ込める構造です。充填後は袋口を閉じ、必要な荷姿に応じて脱気を行ったうえでケースを封函し、パレタイジング工程へ送り出します。各ステーションは駆動コンベヤで連結され、共通の制御速度で同期運転されるため、従来ラインのようなバッチ処理や人手による中間搬送は発生しません。
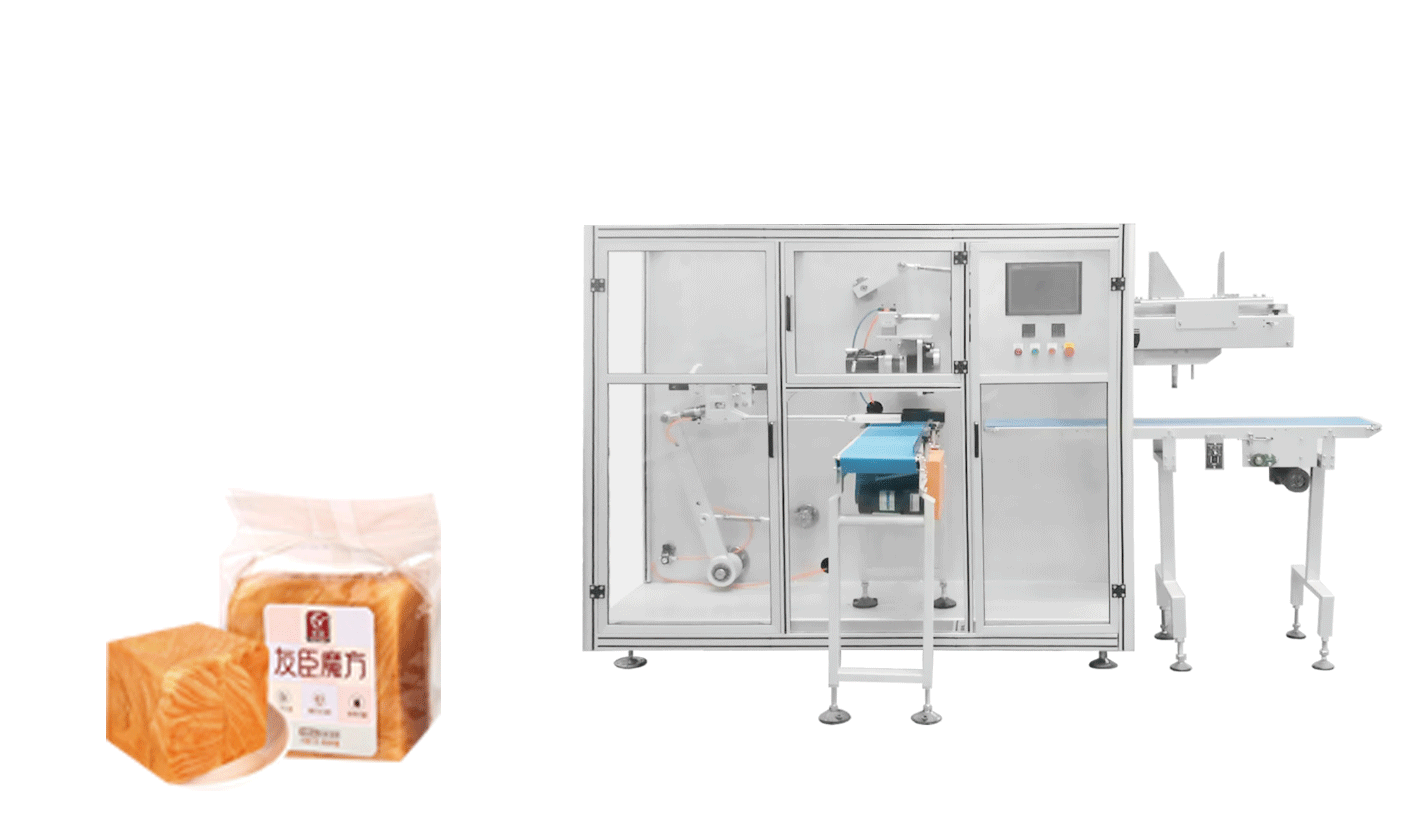
充填機に追従する高速挿入
なかでもポイントとなるのがバッグインサーターです。1サイクルごとに内袋入りケースをミスなく・曲がりなく供給しなければ、下流の計量機が停止してしまうからです。本ラインにはTD100 高速バッグインサータークラスの高速挿入機を採用し、高速ピックアップと確実な袋口開きを実現するとともに、ケース製函機・充填ステーションと一体に統合して、箱とライナーの連続供給を可能にしています。インサーターはお客様指定の既製ライナーを使用します。乳・栄養粉体の湿気対策に必要なフィルム構成を含み、充填中にライナーが開いた角の状態を保つよう、各袋をケース縁にカフ掛けします。
本ステーションのエンジニアリングでは、消耗品であるフィルムとの相性に多くの工数を割きました。粉体製品では、ライナーが確実に開き、きれいにカフ掛けできることが不可欠で、フィルム厚み、スリップ剤、ガゼット形状がピックと開口動作に影響します。SunAura Packaging Machines の技術チームは、適当な在庫フィルムではなく、お客様実際のライナーを用いて acceptance プログラムを実施し、指定厚みに合わせてピックと開口をチューニングしました。試験時のフィルムと挙動が異なる袋が、設置後のピックミスを誘発する最も分かりやすい要因だからです。
充填・防塵・袋口閉鎖
内袋がセットされたケースは計量充填ステーション下を通過し、ライナー内へ粉体が定量充填されます。充填中もライナーをカフ掛けして開いた状態に保つことで、乳・プロテイン系の乾燥粉体から発生する微粉塵を封じ込め、荷姿とケースを清潔に保つと同時に、ケースフラップ上への粉体付着による封函不良を防止します。充填後は、ケース封函の前に袋口を閉じます。かさ張り低減と製品保護のため脱気を要する荷姿には、TD-200L 縦型バッグインサーター(真空付き)クラスの縦型ステーションを配置し、ライナー内の空気を脱気して粉体周囲を締めます。単純折りたたみ、ヒートシール、真空脱気の選択は製品ごとに設定され、フォーマットごとにプログラムから呼び出せます。
ライナー挿入と充填補助を同一ステーションで行う構成が適したコンパクトなレンジでは、TD-200A バッグ挿入パッカークラスの挿入パッカーを用いてステーションを集約します。既製ライナーとフィルム製袋の選択肢、装置ファミリーの違い、袋・フィルム仕様までを含めた検討は、カートン用バッグインサーターとバッグインボックス装置の技術ガイドに整理しており、本プロジェクトでも仕様検討のベースとしました。
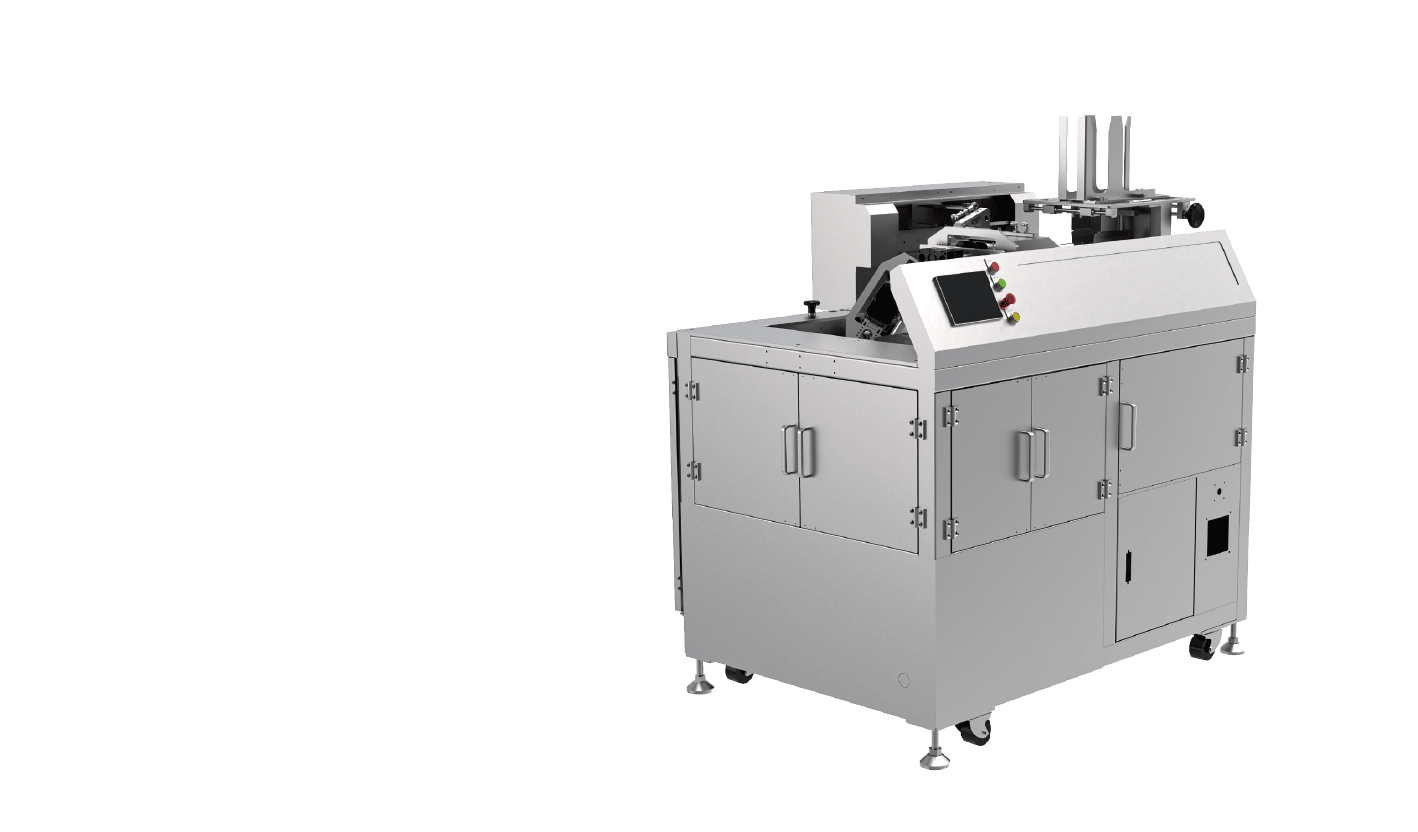
ケース封函と仕上がり製品
袋口閉鎖後はケースフラップを閉じて封函し、パレタイジング・出荷に適した安定したバッグインボックス荷姿を完成させます。封函ステーションは、乾燥しつつも粉塵の多い充填環境下で扱われたケースに対しても、安定して接着できる仕様としています。また閉函前にはライナーがフラップ上にはみ出していないことを確認し、シール部への袋噛み込みを防止します。手作業でライナーを押し込まない運用では、袋噛み込みは代表的なクレームです。完成ケースはパレタイジング工程へ送られ、国内・輸出双方の物流に耐える荷姿に整えられます。温暖多湿な気候を越えて輸送される輸出荷姿では、ライナーの防湿層とケース封函の完全性が、粉体の固結や変質を守る要になります。
食品グレード運転を見据えた設計
乳業・栄食品の生産は規制された衛生環境であり、本ラインも食品グレード仕様で構成しました。製品接触部は乾燥食品に適した材質を選定し、カバーや表面は清掃しやすく粉体残留を生じにくい構造とし、充填ステーション周りには防塵対策を施しています。フィルムはお客様の輸出市場で要求される食品接触関連の要件を満たし、ドキュメンテーションも輸出メーカーが求めるコンプライアンスと監査プロセスに対応します。衛生と封じ込めの機能を仕様段階でラインに織り込んでおくことは、監査前にカバーや集塵を後付けするよりも格段にコストが低く、国内・仕向地双方の要求に応える荷姿を最初から実現できます。
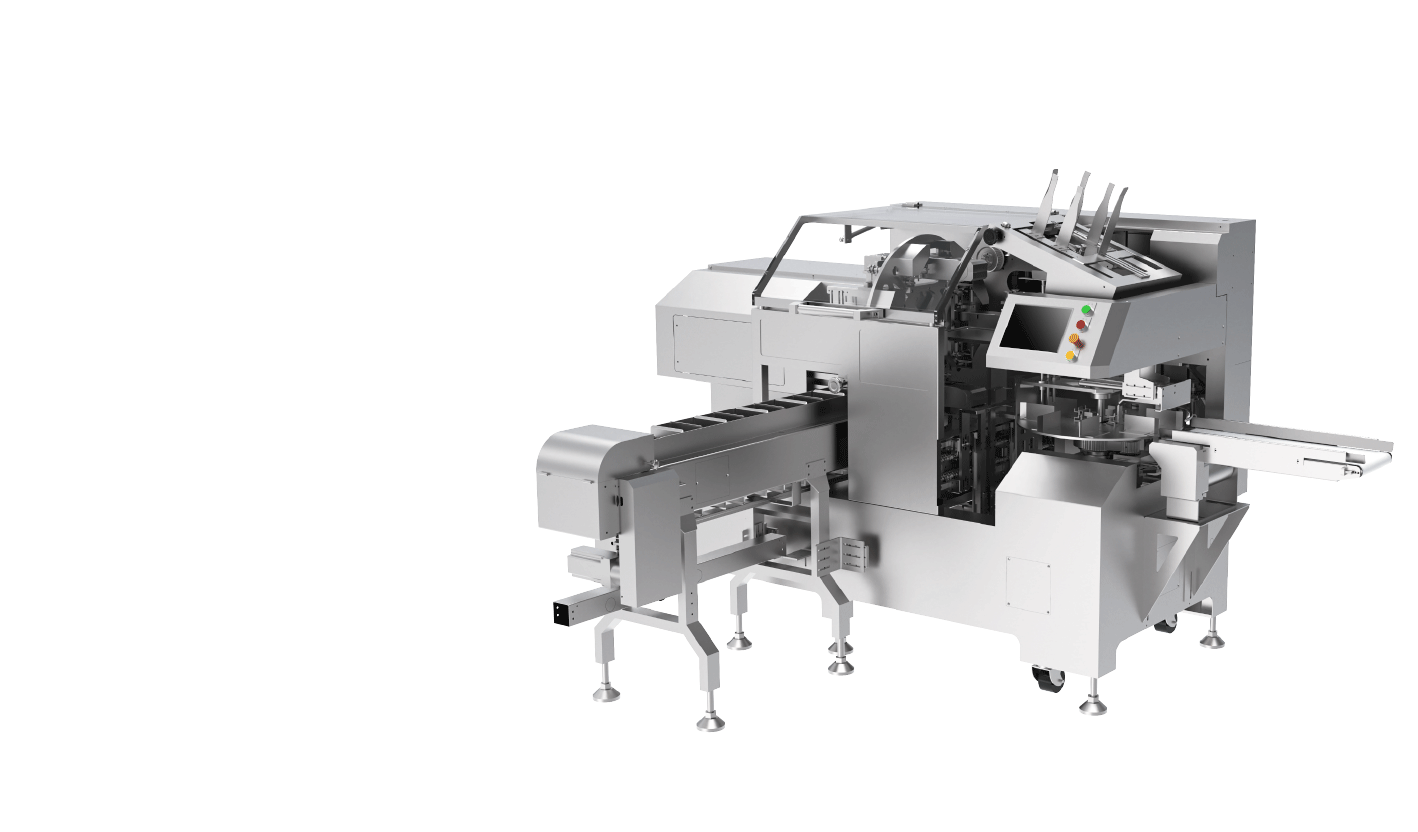
受入検査・据付・教育
出荷前には、SunAura Packaging Machines の青島工場にて FAT(工場受入試験)を実施し、お客様のケースフォーマットとライナーを用いて、充填・真空・封函シーケンスを製品ごとに検証しました。現地作業では、機械据付、既存の充填・計量設備および下流パレタイジングとの集成、実粉体による実生産試運転までを実施しています。SunAura のコミッショニングエンジニアは、フォーマットの段取り替え、ライナー装填、充填・閉鎖シーケンス、日常メンテナンス、トラブルシュートについてオペレーターと保全担当者を訓練し、予備品・保守に関するドキュメントを整備して引き渡しています。連続する複数シフトで主要全フォーマットの処理能力と荷姿品質が維持された時点で、ラインの引き渡しを完了しました。
粉体輸出における防湿・バリアの考え方
乳・栄養粉体は、湿気に対して非常に敏感です。ごく少量の水蒸気でも粉体に到達すると、固結、団子化、風味変化、最悪の場合は変質を引き起こします。温暖多湿な港を経由し、コンテナ内で数週間を過ぎる荷姿は、まさに弱いライナーから湿気を引き込む条件そのものです。そのため、袋が一次バリアであり、フィルム構成は仕向地の気候と要求賞味期間に合わせて選定します。国内短距離流通であれば通常の単層ポリエチレンで十分な場合もありますが、輸出や長期賞味の荷姿では、防湿層を含む共押しラミネート構成のライナーが選ばれることが多く、充填後にヒートシール・真空脱気してヘッドスペースエアを極力残さない仕様も一般的です。ケースはというと、機械的強度と積段性能を担う部材であり、防湿そのものを期待する部材ではありません。
だからこそインサーターと袋口閉鎖ステーションは、充填機と同じくらい重要な意味を持ちます。ライナーが斜めに挿入されたり、充填中にカフが外れたり、フラップ部で噛み込まれて穴が開いたりすれば、フィルムで選んだバリアは機能しません。袋が正しくシール・脱気されていなければ、粉体は函内の空気に晒されたままです。自動化ラインは、どの荷姿も同じライナー、同じ閉鎖シーケンス、同じケース封函で仕上げ、閉函前に袋がフラップにかかっていないことを検査します。ここで求められるのはまさに「一致性」です。バリア性能はロット内で最弱の荷姿によって決まり、手内袋作業では、その最弱をコントロールすることが不可能だからです。
フォーマットを跨ぐ処理能力と段取り替え
国内・輸出双方を手掛けるメーカー様にとって、ケースフォーマットの幅は単一品種工場よりも広く、ロットは相対的に短くなりがちです。このため、ピーク速度だけでなく、素早い段取り替え性が重視されます。本ラインはまさにこのキャンペーンパターンを前提に仕様しました。インサーター、充填、閉鎖の各ステーションは製品ごとのレシピを記憶しており、ライナー、充填重量、真空、シール設定を手でダイヤル調整する代わりにプログラムから呼び出します。物理的な段取り部品は最小限に絞り、専用ボードに保管します。文書化された段取り手順(acceptance 時に確認済み)には作業順序と初品チェックが定められており、内袋挿入→充填→封函まで完結した初品が確認されるまでラインは本解放されません。
処理能力データは、試運転での「一番良かった1分間」ではなく、主要フォーマットを跨いだ生産ブロックでの持続出力として記録しています。お客様が実際に生産計画を立てられる数値は、段取り替えや偶発停止を含んだその値だからです。運用中のラインは、現在の処理量に対して季節変動や輸出ピークを吸収する余力を持っており、内袋挿入・充填・封函が別々の手作業工程だった時代に生じていた中間仕掛かりを解消します。粉体が最終荷姿に封じられるまでの時間を短縮することは、製品を守ると同時に、充填エリア周辺のフロアスペースも解放します。
お客様が得られるもの
本案件は、粉塵を伴う人手作業だった箱詰め工程を、充填機のペースに追従して内袋を供給し、粉体を封じ込め、袋口閉鎖・ケース封函を一貫して再現できるラインへと転換するものです。乳業・栄養食品の輸出メーカーにとって、この「一致性」はコストを直接守ります。内袋挿入不良や封函不良に起因する湿気ダメージ・固結、粉塵やこぼれによるロス、手作業内袋が充填設備に課していた処理能力の頭打ち、これらをまとめて回避できます。さらに、繰り返しの多い粉塵作業を現場から切り離し、お客様にとって将来のフォーマット追加にもプログラムと軽微な機械変更で対応できる基盤を提供します。新規ラインの導入は不要です。各ステーションが連結されレシピが共有化されているため、フォーマットの運用ノウハウが熟練オペレーター個人に属する状態から解放され、シフトや人員の変化にも耐えられます。
本プロジェクトは、SunAura Packaging Machines の標準バッグインサーターとフルオーダーラインの中間に位置する、製品特化型の統合案件として典型的なものです。食品・乳業・原料・ペットフード・化学業界のお客様は、包装機器カタログで装置をご確認いただけます。挿入・充填・真空・封函を組み合わせたレイアウトについては、カスタム包装機サービスを通じて、バッグインボックス専用ラインを設計・製作しています。
SunAura Packaging Machines について
SunAura Packaging Machines は、山東省青島市に本社を置き、食品、乳業、飲料、医薬、化粧品、化学、工業業界のお客様向けに、後工程包装設備を世界各国へ提供しています。製品群には、カートン用バッグインサーターとバッグインボックスシステム、ケース製函機・封函機、カートナー、ケースパッカー、シュリンク包装機・流れ包装機、結束設備、パレットストレッチ包装機、パレタイジングロボット、さらにそれらを統合したターンキーラインが含まれます。仕様検討・FAT から据付・教育・アフターサービスまで、輸出案件を一貫して支援します。バッグインボックスラインをご計画中の乳業・栄養食品・バルク乾燥食品メーカー様は、ケース・ライナー仕様、処理能力、製品情報を添えて、アプリケーションチームまでご連絡ください。
SunAura Packaging Machines プロジェクト&コミュニケーションチームによる寄稿。本件の詳細、または類似の自動バッグインボックス包装ラインについてご相談は、青島本社のアプリケーションエンジニアリングチームまでお問い合わせください。

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
プロフィールを見る ›