

A SunAura Packaging Machines entregou e colocou em funcionamento uma linha automática de acondicionamento bag-in-box para um produtor de laticínios e produtos nutricionais a granel no oeste da Índia, reunindo inserção de sacos em caixas de cartão a alta velocidade, pesagem e enchimento, fecho dos sacos e selagem das caixas numa só linha contínua, construída à medida das embalagens de exportação e do mercado interno do cliente. A instalação, entregue após integração no local, ensaios com os pós e os sacos interiores reais do cliente e formação de operadores, substitui um processo em que as caixas eram forradas e cheias em grande parte à mão, com equipas a trabalhar em torno de dosificadores e estações de selagem que não estavam ligados num único fluxo.
O cliente produz leite em pó, ingredientes lácteos, misturas nutricionais e proteicas e outros alimentos secos a granel semelhantes, embalados em caixas bag-in-box tanto para distribuição interna como para exportação para o Médio Oriente, o Sul da Ásia e África. À medida que os volumes e a gama de exportação cresciam, a operação manual de forrar e encher tornou-se o estrangulamento: a cadência dependia da equipa e do turno, os sacos interiores ficavam mal colocados, o pó escapava durante o enchimento e o tempo de embalar cada caixa limitava a produção do equipamento de enchimento. O caderno de encargos pedia uma linha capaz de colocar os sacos ao ritmo do enchedor, manter o produto contido e limpo, fechar sacos e caixas de forma consistente e tratar os principais formatos de caixa do cliente com mudanças curtas.
O âmbito da linha
A linha instalada segue a sequência bag-in-box, da caixa vazia à embalagem selada. As caixas são formadas e seladas no fundo à cabeça da linha e entregues à estação de inserção de sacos, que coloca e rebate um saco interior dentro de cada caixa. As caixas forradas seguem depois por transportador sob a estação de pesagem e enchimento, onde o pó é doseado para dentro do saco, ficando o pó e o derrame contidos pelo saco interior. Uma vez cheios, os sacos são fechados, com extração de ar quando a embalagem o exige, e as caixas são seladas antes de seguirem para a paletização. Todas as estações estão ligadas por transportadores motorizados e trabalham a uma velocidade de comando comum, pelo que uma caixa percorre a linha sem os lotes e o manuseamento manual que dominavam a operação antiga.
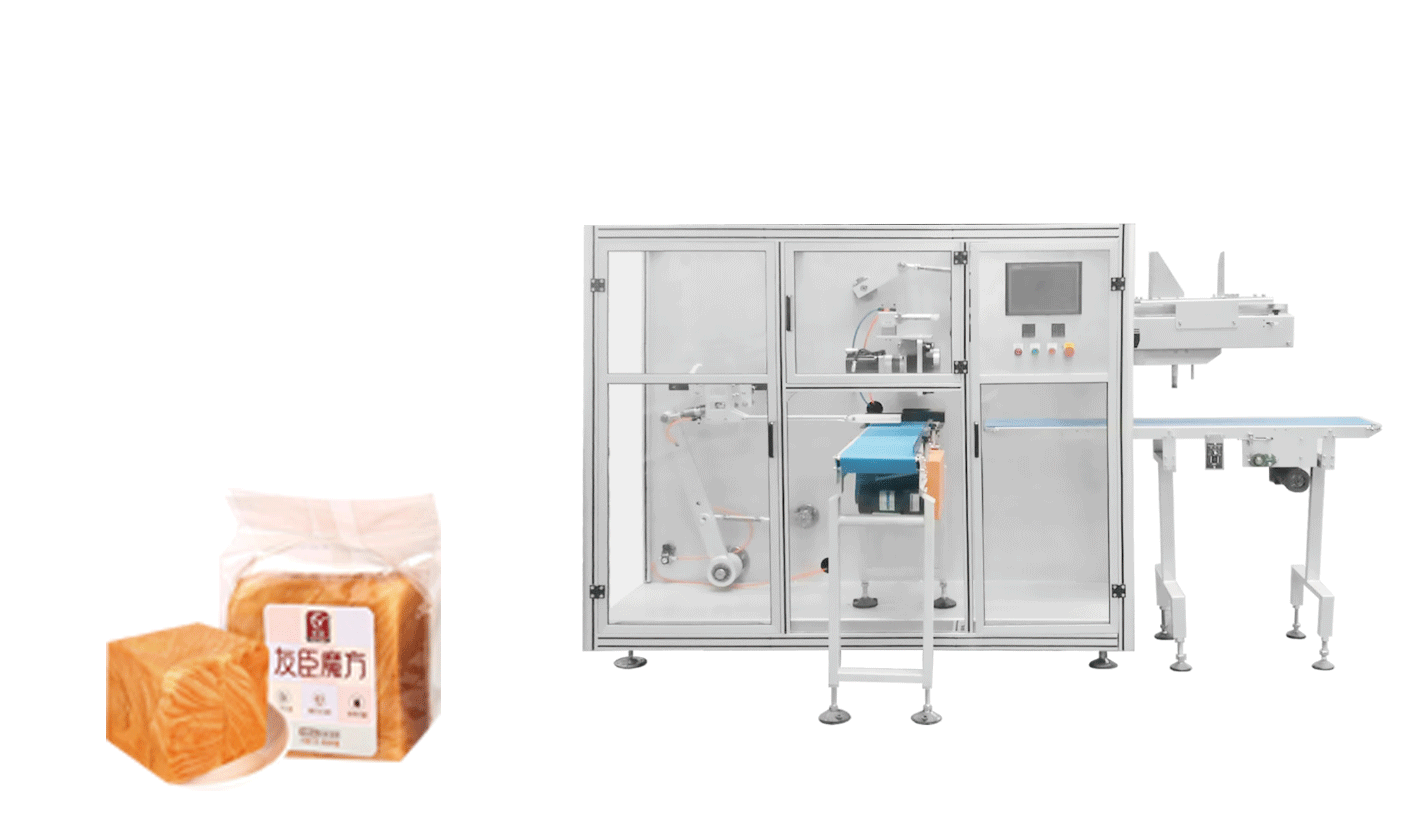
Inserção a alta velocidade para acompanhar o enchedor
A estação crítica é a inseridora de sacos, porque tem de apresentar uma caixa forrada a cada ciclo sem as falhas de recolha ou os sacos tortos que parariam o dosificador a jusante. A linha usa uma inseridora de alta velocidade da classe Inseridora de sacos de alta velocidade TD100 , construída em torno de uma recolha rápida e de uma abertura positiva do saco, com a formadora de caixas e a estação de enchimento integradas para que o fornecimento de caixas e sacos interiores seja contínuo. A inseridora trabalha com os sacos pré-formados especificados pelo cliente, que incluem a estrutura de filme necessária para proteger os pós lácteos e nutricionais da humidade, e rebate cada saco sobre o bordo da caixa para que o saco interior se mantenha aberto e esquadriado durante o enchimento.
Uma parte substancial do esforço de engenharia nesta estação foi para os consumíveis. Os produtos em pó exigem sacos interiores que abram de forma fiável e se rebatam sem defeitos, e a espessura do filme, os aditivos de deslizamento e o tipo de fole influenciam a forma como a máquina recolhe e abre cada saco. A equipa da SunAura Packaging Machines realizou o programa de aceitação com os sacos reais do cliente e não com um filme de stock conveniente, e afinou a recolha e a abertura para a espessura especificada, porque um saco que se comporte de forma diferente do filme de ensaio é a causa mais previsível de falhas de recolha após a instalação.
Enchimento, controlo de pó e fecho dos sacos
As caixas forradas passam sob a estação de pesagem e enchimento, onde o pó é doseado para dentro do saco. Manter o saco interior rebatido e aberto durante o enchimento contém o pó fino gerado por produtos lácteos e proteicos secos, o que mantém a embalagem e a caixa limpas e impede que o pó chegue às abas, onde prejudicaria a selagem. Depois do enchimento, o saco é fechado antes de a caixa ser selada; nas embalagens que precisam de extração de ar para reduzir o volume e proteger o produto, a linha usa uma estação vertical com vácuo da classe Inseridora vertical de sacos com vácuo TD-200L , que evacua o saco interior e o fecha envolvendo o pó. A escolha entre dobra simples, termosselagem e vácuo é definida por produto, com o programa recuperado para cada formato.
Nas zonas da linha em que o saco interior é colocado e a carga é apoiada, uma encaixotadora de inserção da classe Encaixotadora de inserção de sacos TD-200A classe que consolida estações nas partes mais compactas da gama. O processo completo, incluindo sacos pré-formados versus sacos formados a partir de filme, as diferentes famílias de máquinas e a especificação dos sacos e do filme, está descrito no guia técnico sobre inserção de sacos em caixas de cartão e máquinas bag-in-box, que o projeto usou como base para especificar a linha.
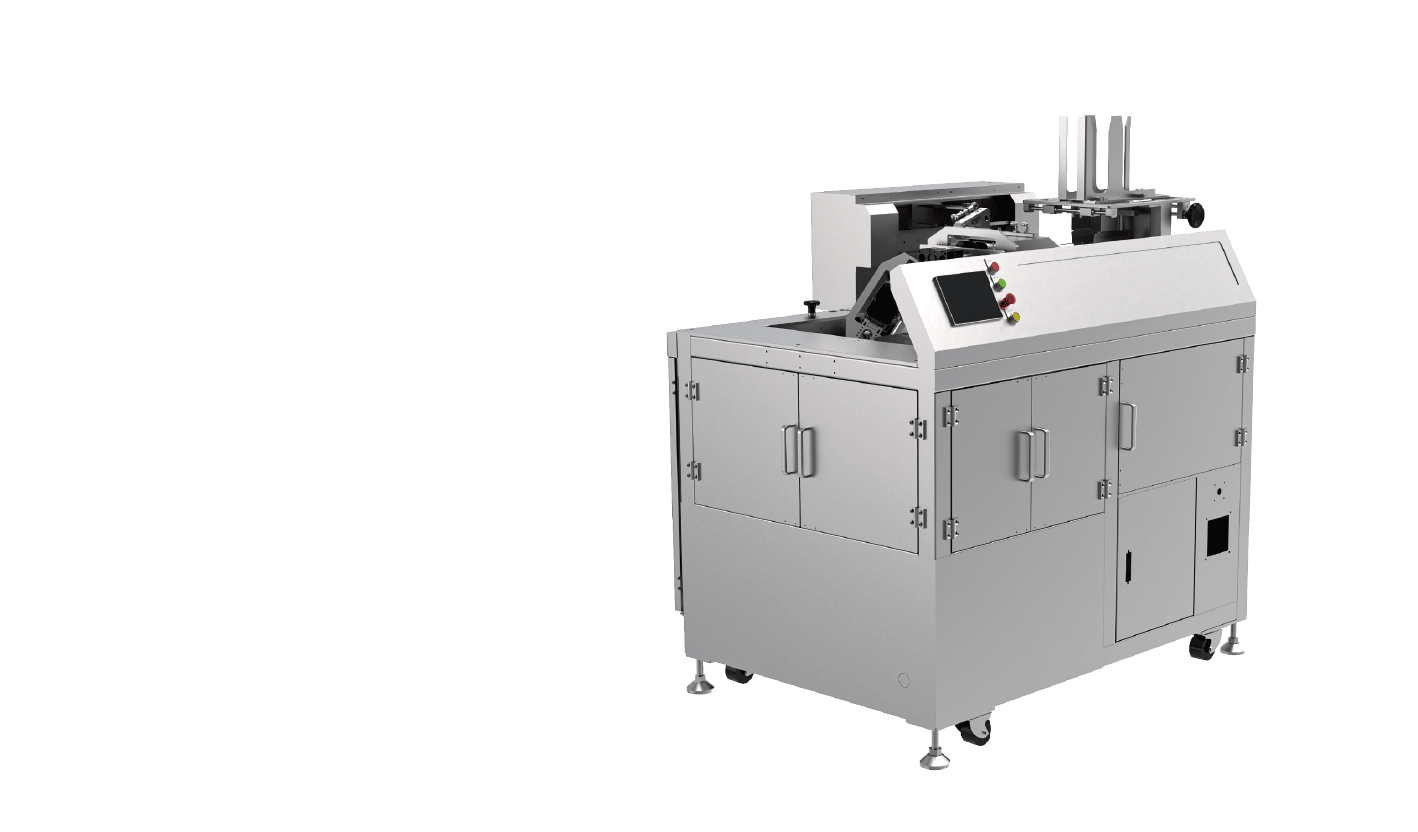
Selagem das caixas e embalagem final
Depois de o saco ser fechado, as abas da caixa são fechadas e a caixa é selada, produzindo uma embalagem bag-in-box estável, pronta para paletização e expedição. A estação de selagem foi especificada para colar de forma fiável em caixas manuseadas num ambiente de enchimento seco mas com pó, e a linha confirma que o saco interior está recolhido e afastado das abas antes de fechar, o que evita que o saco fique preso na selagem, uma falha comum quando os sacos são demasiado grandes ou não são recolhidos à mão. As caixas acabadas seguem para a paletização, com a carga estabilizada para a distribuição interna e de exportação do cliente. Nas embalagens de exportação que atravessam climas quentes e húmidos, a barreira à humidade do saco interior e a integridade da selagem da caixa são o que protege o pó de empedrar e se estragar.
Engenharia para operação de grau alimentar
A produção de laticínios e nutricionais é um ambiente regulado e higiénico, e a linha foi especificada para operação de grau alimentar, com materiais em contacto com o produto adequados a alimentos secos, proteções e superfícies que se limpam e não retêm resíduos de pó, e controlo de pó em torno da estação de enchimento. O filme cumpre os requisitos de contacto alimentar aplicáveis aos mercados do cliente e a documentação apoia o processo de conformidade e auditoria em que trabalham os fornecedores de exportação. Integrar as características higiénicas e de contenção na linha na fase de especificação é mais barato do que acrescentar proteções e extração antes de uma auditoria, e dá ao cliente uma embalagem que cumpre as expectativas do mercado interno e do mercado de destino.
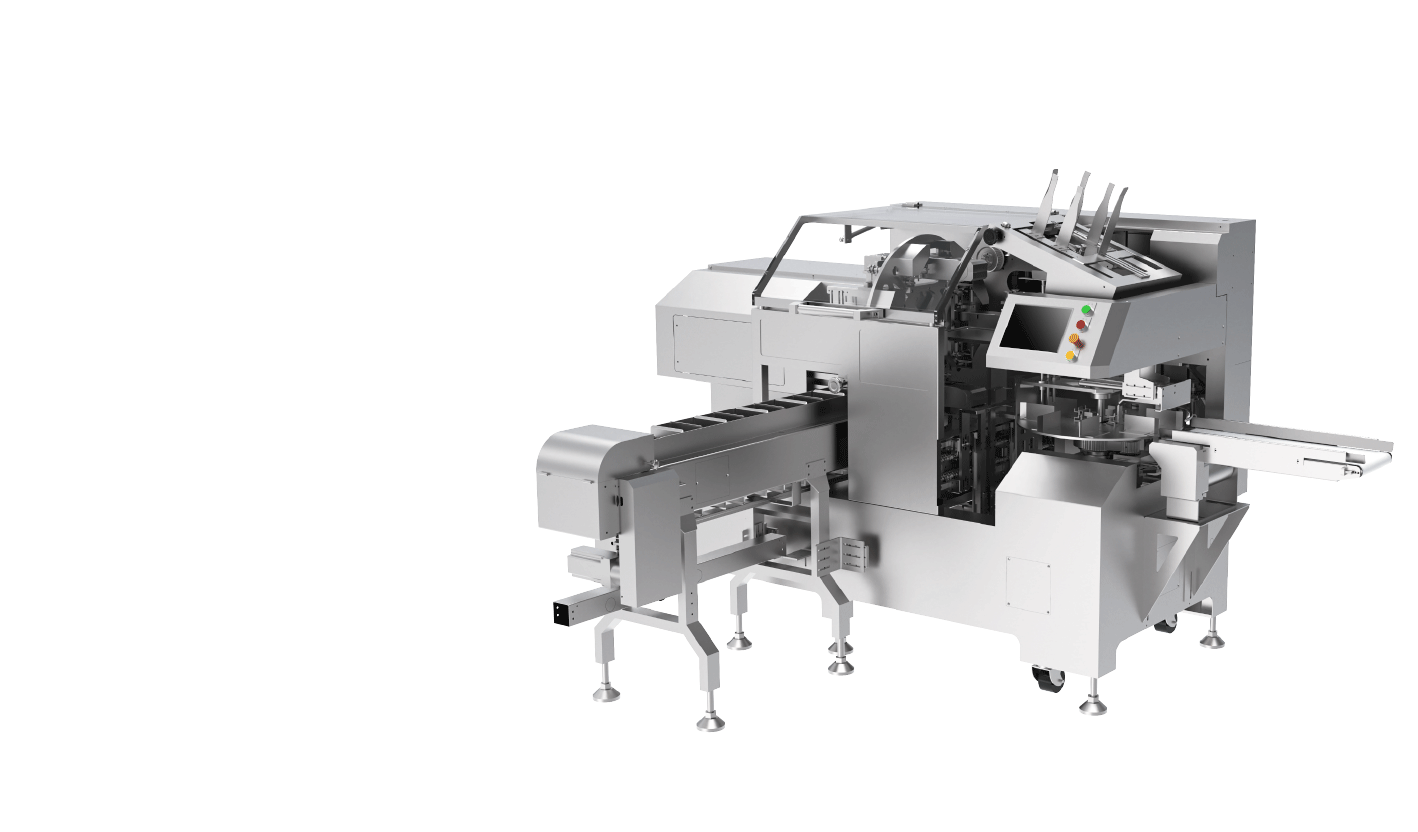
Aceitação, instalação e formação
Antes da expedição, a linha completou um programa de aceitação em fábrica nas instalações de Qingdao da SunAura Packaging Machines, executado com os formatos de caixa e os sacos interiores do cliente e com a sequência de enchimento, vácuo e selagem verificada para cada produto. No local, os trabalhos cobriram a instalação mecânica, a integração com o equipamento de enchimento e pesagem já existente e a paletização a jusante, e ensaios em condições reais de produção com o pó verdadeiro. Os engenheiros de colocação em funcionamento da SunAura Packaging Machines formaram os operadores e o pessoal de manutenção em mudança de formato, carregamento de sacos interiores, sequência de enchimento e fecho, manutenção de rotina e recuperação de avarias, e deixaram documentação sobre peças sobressalentes e manutenção. A linha foi entregue depois de manter a cadência e a qualidade da embalagem ao longo de turnos consecutivos em toda a gama de formatos.
A questão da humidade e da barreira na exportação de pós
Os pós lácteos e nutricionais não perdoam a humidade. Mesmo uma pequena quantidade de vapor de água que chegue ao produto pode causar empedramento, grumos, alterações de sabor e, no pior caso, deterioração, e uma embalagem que atravessa um porto quente e húmido ou passa semanas num contentor encontra precisamente as condições que atraem humidade através de um saco interior fraco. O saco é, por isso, a barreira principal, e a sua estrutura de filme é especificada em função do clima de destino e do prazo de validade. O polietileno monocamada corrente serve para distribuição interna curta, mas as embalagens de exportação e de maior duração usam mais frequentemente sacos interiores coextrudidos ou laminados com uma camada de barreira à humidade, por vezes com o saco termosselado após o enchimento e evacuado para que reste pouco ar no espaço de cabeça. A caixa, por contraste, dá a resistência mecânica e o desempenho de empilhamento; não se espera que impeça a entrada de humidade.
É por isto que a inseridora e a estação de fecho importam tanto como o enchedor. Um saco interior colocado torto, não rebatido durante o enchimento, ou preso e furado nas abas anula a barreira que o filme foi escolhido para dar, e um saco mal selado ou mal evacuado deixa o pó exposto ao ar dentro da caixa. A linha automática aplica o mesmo saco, a mesma sequência de fecho e a mesma selagem de caixa a cada embalagem, e verifica que o saco está afastado das abas antes de fechar. A consistência é aqui o ponto essencial: a barreira vale pelo pior saco da remessa, e o forro manual torna impossível controlar esse pior saco.
Cadência e mudança de formato entre formatos
Para um produtor que serve contas internas e de exportação, a gama de formatos de caixa é mais larga do que a de uma fábrica de marca única, e as séries podem ser mais curtas, o que valoriza mudanças rápidas em vez de apenas velocidade de pico. A linha foi especificada em torno desse padrão de campanhas. A inseridora, as estações de enchimento e de fecho guardam receitas por produto, recuperando o saco interior, o peso de enchimento, o vácuo e os parâmetros de selagem em vez de os regular à mão, e as peças de mudança física são reduzidas ao mínimo e arrumadas num painel dedicado. Um procedimento de mudança de formato documentado, confirmado na aceitação, define a sequência e a verificação da primeira embalagem boa, pelo que a linha só é libertada depois de se validar uma caixa forrada, cheia e selada.
Os valores de cadência foram registados como produção sustentada ao longo de um bloco de produção nos principais formatos, e não como o melhor minuto do ensaio, porque é esse o número com que o cliente pode planear, incluindo mudanças de formato e a paragem ocasional. Em funcionamento, a linha cobre confortavelmente os volumes atuais com margem para picos sazonais e de exportação, e elimina as filas intermédias que surgiam quando forrar, encher e selar eram passos manuais separados. Encurtar o tempo que o pó passa antes de ficar selado na embalagem final protege o produto e liberta espaço em torno da área de enchimento.
O que o cliente ganha
A instalação transforma uma operação de embalagem manual e geradora de pó numa linha repetível que coloca sacos ao ritmo do enchedor, contém o pó e fecha e sela a embalagem de forma consistente. Para um exportador de laticínios e nutricionais, essa consistência protege contra os custos que importam: danos por humidade e empedramento quando um saco interior fica mal colocado ou uma caixa mal selada, desperdício de pó e derrames, e o limite de cadência que o forro manual impõe ao equipamento de enchimento. Retira também uma tarefa repetitiva e poeirenta à equipa e dá ao cliente uma plataforma à qual se podem acrescentar novos formatos de caixa através de programas e, quando necessário, pequenas alterações, em vez de uma linha nova. Como as estações estão ligadas e as receitas guardadas, o saber de cada formato deixa de depender de um único operador experiente, o que protege o cliente quando os turnos e o pessoal mudam.
O projeto é típico do trabalho integrado e específico por produto que fica entre as inseridoras de sacos standard da SunAura Packaging Machines e as linhas totalmente à medida. Os clientes dos setores alimentar, lácteo, de ingredientes, de alimentos para animais e químico podem ver o equipamento no catálogo de máquinas de embalagem, e para layouts que combinam inserção, enchimento, vácuo e selagem, a empresa constrói linhas bag-in-box à medida através do seu serviço de máquinas de embalagem à medida serviço.
Sobre a SunAura Packaging Machines
A SunAura Packaging Machines, com sede em Qingdao, Shandong, fabrica equipamento de embalagem de fim de linha para clientes dos setores alimentar, lácteo, de bebidas, farmacêutico, cosmético, químico e industrial em todo o mundo, incluindo inseridoras de sacos em caixas e sistemas bag-in-box, formadoras e seladoras de caixas, encartuchadoras, encaixotadoras, embaladoras de retração e de fluxo, equipamento de cintagem, envolvedoras de paletes e robots de paletização, além de linhas integradas chave-na-mão. A empresa apoia os clientes de exportação desde a especificação e a aceitação em fábrica até à instalação, formação e pós-venda. Os produtores de laticínios, nutricionais e alimentos secos a granel que planeiam uma linha bag-in-box são convidados a contactar a equipa de aplicações com os seus dados de caixas e sacos interiores, cadência e produtos.
Pela equipa de projetos e comunicação da SunAura Packaging Machines. Para detalhes desta instalação ou para discutir uma linha automática de acondicionamento bag-in-box semelhante, contacte a equipa de engenharia de aplicações em Qingdao.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Ver biografia completa ›