

フォークリフトが安全に振り回せる重量を超える荷を反転させる作業は、金属加工の現場では日常的にあり、たいていは雑に行われています。コイルは横向きで届き、アンコイラーのために縦に起こさねばなりません。金型はある向きで加工され、別の向きで保管・取付けされます。完成品の下のパレットは、荷を降ろさずに差し替える必要があります。溶接は横向きで行い、据付けは縦向きです。チェーン、スリング、場当たりのフォークリフト操作に頼っている現場では、作業は遅く、制御が効かず、常に挟まれ事故の危険をはらみ、そのとき偶然ハンドルを握っている人に全面的に依存します。専用のアップエンダーまたはティルターは、この場当たりを取り除きます。本ガイドでは、能力の決め方、駆動とクランプの選び方、サイクルの算出、そして安全な組み込み方を説明します。
SunAura Packaging Machines は、3~50 t に対応する 90° アップエンダーと 180° ティルターを標準化したラインアップで供給しています。発表記事では機械そのものを扱いましたが、本稿では、コイル、金型、ダイス、重量パレット向けに仕様を決めるバイヤーが行うエンジニアリング上の判断を順に追います。
まず、荷を正しく定義する
アップエンダーは必ず荷から能力を決めます。最初の誤りは、最悪条件ではなく平均を書いてしまうことです。仕様に必要な入力は、パレットや治具を含む反転対象の最も重い単一荷、各寸法の最大外郭、荷が円筒か平板か、重心が回転軸に対してどう位置するか、そしてフォークリフト・クレーン・コンベアのいずれで出し入れするかです。コイルなら外径・内径・幅・重量、金型なら閉じた状態の寸法と重量、パレット荷なら設置面積・高さ・傾けたときに安定かどうかが必要です。
重心が効くのは、駆動が出すべきトルクが変わるためです。同じ重量でも、背が高く偏心した荷は、回転中間でコンパクトな立方体よりはるかに大きな回転モーメントを生みます。フレームと駆動は静的重量ではなく、そのモーメントに合わせて設計されます。SunAura Packaging Machines は実際の荷の写真または図面を基に、最も重い条件に対して保守的に能力を決めます。RFQ が典型値ではなく最大値を尋ねるのはこのためです。
検証済みの機種レンジを数値で
| 機種 | 角度 | 能力 | サイクル(片道) | 駆動/クランプ |
|---|---|---|---|---|
| 機械式 90° アップエンダー | 0~90°、任意位置で停止 | 最大 50 t | 30–50 s | 機械式、VFD ソフトスタート/停止 |
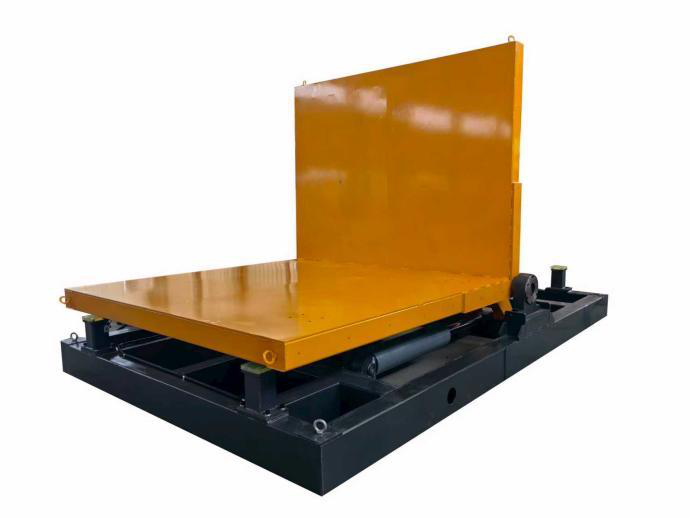
| 油圧式 90° アップエンダー | 0~90°、任意位置で停止 | 最大 50 t | 30–50 s | 油圧式、滑らかな回転 |
| 機械式 180° ティルター | 0~180°、任意位置で停止 | 最大 10 t | 60–120 s | 機械式、空圧/油圧クランプ |
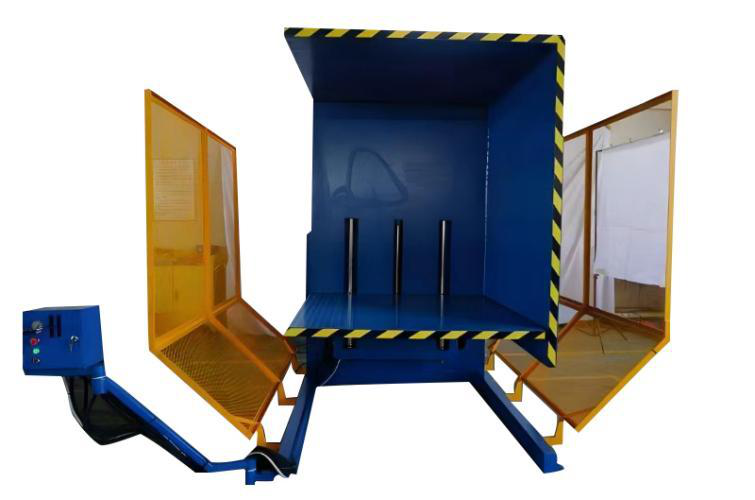
| 密閉型 180° ティルター | 0–180° | 最大 3 t | 60–120 s | 全周ガード、インターロック扉 |
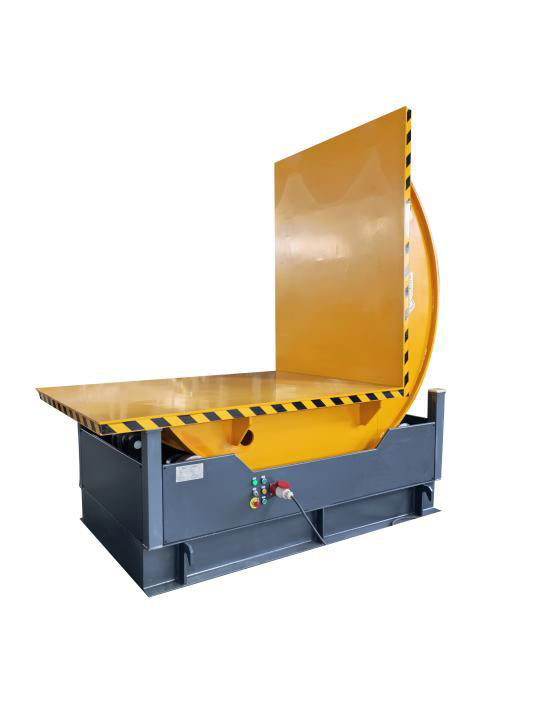
標準の 90° 機は、各辺 500~2000 mm の傾斜外郭と、直径 500~2000 mm・幅 2000 mm 以内の円筒荷を受け入れます。設備電力は荷に応じて 1~22 kW です。規格外の外郭は、お客様の図面に合わせて設計します。
機械式か油圧式か
どちらの駆動も 50 t に達し、どちらも任意の角度で停止できます。つまり選択の基準は能力ではありません。機械式アップエンダーは VFD 駆動の伝動系でソフトスタート・ソフト停止を行い、荷と歯車を衝撃から守ります。電気駆動をすでに扱っている保全体制のもとで、決まったサイクルを繰り返す生産環境に向きます。油圧式は高トルクで滑らかに回転し、反転を緩衝します。最重量荷や、油圧パワーユニットと油圧保全をすでに運用している工場に向きます。決め手はサイクルの性格と保全部門の既存能力です。油圧の経験がない工場では油圧機の保全が後回しになり、油圧中心の工場では機械式が、選択の動機だった滑らかさを失います。
クランプ:勘で決めてはならない部分
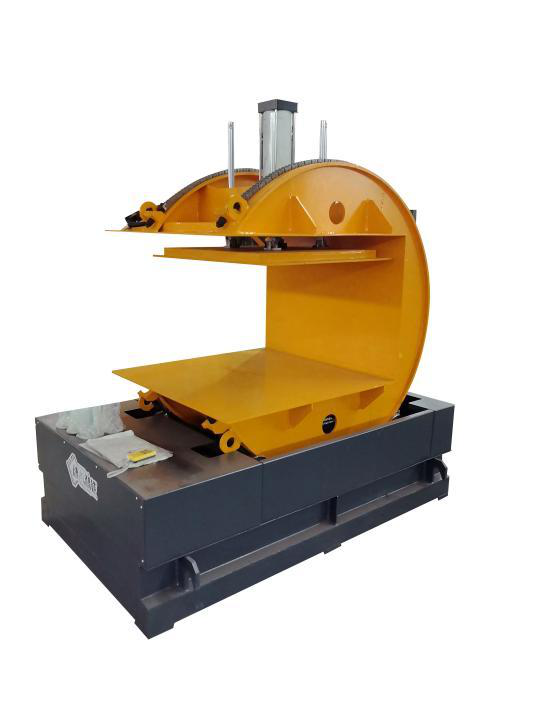
荷が動かなければじめて回転は安全になり、クランプは最も特注化される要素です。コイルはサドルに載せてプラテンへ押さえ、平板荷はテーブル間で挟むか空圧・油圧アームで保持します。パレット荷はパレットごと反転させることがあり、平台が動く前にクランプがアセンブリを確実に掴みます。180° ティルターがあえて空圧・油圧クランプを使うのは、サイクル最上部で反転した荷を他に支えるものがないためです。クランプ力と順序は回転とインターロックされ、荷が固定されるまでサイクルは開始できません。混在荷を扱う工場は調整式クランプとレシピ保存位置を指定し、専用ラインでは段取りの速い固定治具を使います。
実際のサイクルと処理能力の算出
公表サイクル(90° 機で片道 30~50 秒、180° で 60~120 秒)は回転のみを指し、実務上の処理能力には積込み、クランプ、反転、解除、取出しが含まれます。40 秒で反転したコイルでも、フォークリフトによる積込み・取出しにさらに 2 分かかれば、サイクルは 1 荷あたり 3 分近くになります。計画には回転時間ではなく、この合計値を使うべきです。ボトルネックになるのはめったに機械ではなく、荷を置くフォークリフトまたはクレーンです。そのため大量処理の工場は、専用トラックなしで荷が出入りするコンベア化された流れにアップエンダーを組み込みます。包装・搬送設備すべてに言えることですが、ラインは最良条件の数値ではなく達成可能なサイクルで計画すべきです。SunAura Packaging Machines の 実処理能力.
安全:オペレーターが離れて立つ理由
専用アップエンダーを導入する最大の根拠は、玉掛けに対する安全性の差であり、設計は短い原則に従います。荷は回転前に確実にクランプされる、オペレーターは作業区域の外から無線でサイクルを運転し、揺れる荷を手で誘導する癖を断つ、非常停止はフレームと操作盤に設ける、ソフトスタート・停止で反転端の荷の揺れを防ぐ、そして全密閉の 180° 機ではインターロック扉を加え、扉が開いていればサイクルが動かないようにします。これらの装置は試運転で検証し、保全スケジュールで試験します。インターロックを無効化すれば、機械を買って排除したはずの状態に戻ってしまうためです。ガードの考え方は、水洗い・重負荷に関する SunAura Packaging Machines の幅広い 後段ライン選定 指針と一致します。
単体設置かインライン組み込みか
アップエンダーの設置は二通りで、選択は処理量に従います。倉庫や金型工場の単体セルは一台の機械に仕え、荷をフォークリフトで運び、フレームが小さな専用区画を占めます。多品種・受注生産の工場に向く構成です。金属サービスセンターやプレス工場のインライン機は、ローラーコンベアやコイルカーの中に置かれ、連続する流れの一ステーションとして荷を反転し、アンコイラーやスリッターへ自動で送ります。SunAura Packaging Machines は、自社が供給するコンベア、コイル搬送、後段包装設備と両方を統合します。 コンベアと製品搬送のガイドに記したレイアウト原則に沿い、PLC と HMI が周辺ラインと信号をやり取りして、上流・下流のステーションが揃ったときにだけ回転が動くようにします。
具体例:鋼材サービスセンター
能力決めは具体例が最も分かりやすいものです。熱延鋼板をスリットするサービスセンターに、最大 25 t、外径 1900 mm、幅 1600 mm までのコイルが、アイ水平で届き、アイ垂直のアンコイラーへ送られます。最悪条件のコイルはサドル上でわずかに偏心し、回転中間で重心が回転軸から離れます。駆動は、コイルが平らに載っている状態ではなく、そのモーメントに合わせて設計します。滑らかな高トルク回転を求めて油圧式 90° アップエンダーを選び、プラテンとサドルは実際のコイル径に合わせて作り、回転はおおむね 40 秒です。ただし、コイルカーによる荷のセット、クランプ、反転、アンコイラーへの解除を含む全サイクルは、コイルカーが他のステーションも兼ねるため数分で計画します。機械は単体フレームではなく、ローラーコンベアとコイルカーにインラインで組み込み、PLC がカーの位置と回転をインターロックします。
同じ予算の金型工場なら、仕様はまったく異なります。単体の機械式 90° または 180° 機、混在する金型サイズ向けの調整式クランプ、無線操作、フォークリフト積込みを選びます。荷が日々変わり、コンベアで届くことがないためです。同じ重量区分で、構成は完全に別物になります。
よくある仕様ミス
SunAura Packaging Machines が引き合いで見かける失敗には、短いパターンがあります。平均荷で能力を決め、後から重い荷を反転してフレームと伝動系に過負荷をかける、重心を無視して静的重量だけで指定し、回転中間のトルクを過小に見積もる、前機種のクランプが新しい荷形に合うと思い込み、反転中に荷がずれる、処理能力を回転時間ではなく積込み・取出しを含む全サイクルで計画する、そして積込み方法を確認しないまま発注し、フォークリフトやクレーンの余地を残さない、といった具合です。いずれも仕様段階なら直せますが、製造後は高くつきます。SunAura Packaging Machines が図面を求め、フレームの見積り前にレイアウトを詰めるのはこのためです。
基礎、設置場所、保全
50 t の機械で 50 t の荷を反転させるには、それに耐える床が必要です。基礎荷重は機械の設置面積から推定せず、建物のスラブに対して確認します。フレームは平らで水平なスラブに固定し、周囲に積込み設備の余地を、インライン機ではコンベアとコイルカーの余地を確保します。保全は単純です。機械式伝動系は定期点検・給油し、VFD と PLC の盤は清潔で通風を保ち、油圧系は設けられている場合に状態と漏れを確認し、クランプ面は荷が滑らないよう整えます。非常停止、インターロック、無線操作といった安全装置は定期的に試験します。その正しい動作がオペレーターを遠ざけておくからです。他の重量設備と同じく、短い記録付きのルーチンと実用的な消耗部品の少額在庫が、シフト丸ごとを失う故障を防ぎます。SunAura Packaging Machines の 部品管理.
指針に沿った考え方です。なぜ現場は場当たり方式をやめるのか
アップエンダーを買うのは、たいてい事故の後であって前ではありません。スリングで振ったコイル、フォークの先で小突いた金型、荷が滑りながら反転したパレット、といった出来事の後です。そうなれば機械の価値は明快です。制御の効かない揺れと荷を手で誘導する癖をなくし、どの荷も同じ再現性のあるサイクルで反転し、操作を制御経由で記録し、オペレーターを作業区域の外に保ちます。製品そのものも守ります。場当たりの反転で滑ったコイルや金型は、本来使われるはずの機械に届く前に傷つき、その一度の事故の費用は機械の価格に迫ります。こうした荷を毎日扱う工場にとって、問われるのは機械を導入すべきかではなく、なぜその場当たり方式をこれほど長く許してきたか、なのです。
よくあるご質問
能力はどの程度を指定すべきですか?
パレットや治具を含む実際の最重量荷を基準に、平均荷ではなく回転中間の重心モーメントに合わせてフレームと駆動を設計してください。
機械式と油圧式、どちらですか?
どちらも 50 t に達します。決まったサイクルの繰り返しには機械式、滑らかな高トルク反転には油圧式を、保全の経験を目安にお選びください。
1 時間に何荷を反転できますか?
回転は機種により 30~120 秒ですが、全サイクルにはフォークリフトの積込み・取出しが含まれ、実務速度は一般に分あたり 1~数荷相当になります。インライン構成ならはるかに速く運転できます。
規格外の荷にも対応できますか?
はい。フレーム、クランプ、電圧、向きは図面に合わせて設計し、混在生産には調整式クランプとレシピをご用意します。
まとめ
専用アップエンダーは、場当たりで危険なフォークリフト反転を、再現性のあるサイクルに置き換えます。荷を定義してクランプし、機械式または油圧式の駆動がソフトスタート・停止で 90° または 180° 回転させ、オペレーターは作業区域から離れて無線で運転します。最重量荷とその重心から仕様を決め、適切なクランプ、現実的なサイクル、単体またはインラインの統合を選べば、コイル、金型、ダイス、パレットの搬送で人と製品の双方を守れます。しかもカタログ上の公称値ではなく、検証済みの能力で作られています。
重量荷を反転される必要がある場合は、 SunAura Packaging Machines のアプリケーションエンジニアにご相談ください 。荷の寸法、重量、向きを添えてご連絡いただくか、4 機種を 製品ハブ.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
プロフィールを見る ›