

エンドオブラインの問題の多くは、製函機やケースパッカーから始まるのではありません。パレットから始まるのです。包装機を出た荷の一角がゆるんでいたり、フィルムのテールが床を引きずっていたり、ドックに着く頃には3度傾いていたりする積荷は、上流の機械がどれほど優秀でも、返品、受入拒否、ときには安全事故を引き起こします。それでいてパレット包装機は、ラインで最後に仕様化され、最も工学的な注意が払われない機械でもあります。購入者はそれを汎用品として扱い、ターンテーブル径と価格だけを比較し、ミスマッチを調整の数か月後に発見します。
パレットをストレッチフィルムで包む機械には3つのファミリーがあり、互換性はありません。ターンテーブル式包装機は、フィルムキャリッジをマストに沿って上下させながら荷を回転させます。ロータリーアーム式包装機は、荷を静止させたまま、フィルムを搭載したアームがその周りを回転します。そしてオービタル(リング)式包装機は、フィルムを載せた水平リングが長尺や不定形の製品の周りを通過します。第4の専門グループは、円筒状のロールやコイルをラジアル(放射状)に包装します。これらを選ぶ基準は、営業担当がたまたま在庫している機械ではなく、積荷の安定性・スループット・床面積・製品の形状です。
本ガイドでは、各ファミリーの動作原理、その機械が本領を発揮する場面と失敗する場面、そして仕様書に実際に記載すべきパラメータを解説します。カタログの定格ではなく、私たちが工場で調整する実機から書いています。両者のギャップこそが、包装の問題の大半の在り処だからです。
機械ではなく、荷から始める
機種を比較する前に、あなたが包む荷の物理的事実を書き出してください。実用的な荷プロファイルには以下を含めます。
- 床面積と高さ。パレットからのはみ出しを含め、最大・最小の長さ、幅、高さをミリ単位で。パレット縁からはみ出す荷は、使えるターンテーブル径と、コーナー部にフィルムをどれだけ近付けて掛けられるかを変えます。
- 荷重と重心。重心の低い1,200 kgの瓶詰パレットと、加速で倒れかねない250 kgの軽量空カートンパレットは、全く別の挙動をします。
- 包装前の安定性。フィルムなしでもほぼ持ち上がるほど solid で噛み合った柱ですか? それともばらけた個別カートン、膨らむ袋、互いに滑り合うツルツルのシュリンク多連パックですか?
- パレットの種類。木製、プラスチック製、圧縮ボード製、金属製。二方差しか四方差しか、そして底面が平らで、ターンテーブルの上でガタつかないか。
- スループットとパターン。シフトを通じた パレット/時、ピークと平均の差、荷が連続して流れるか、バッチで溜まって待つか。
- フィルムと拘束力の要件。必要なコンテインメントフォース(拘束力)、受け入れ側が特定の巻きパターンやトップシートを要求するか、屋外面や海上コンテナに晒されるか。
私たちが再調整を依頼される機械の半数は、平均的な荷に合わせて買われ、最も大きく最も不安定な荷を扱えません。本当に損傷を起こすのはその荷です。典型的な荷ではなく、最悪条件の荷に合わせて仕様化してください。

ターンテーブル式包装機:既定解だが、明確な限界がある
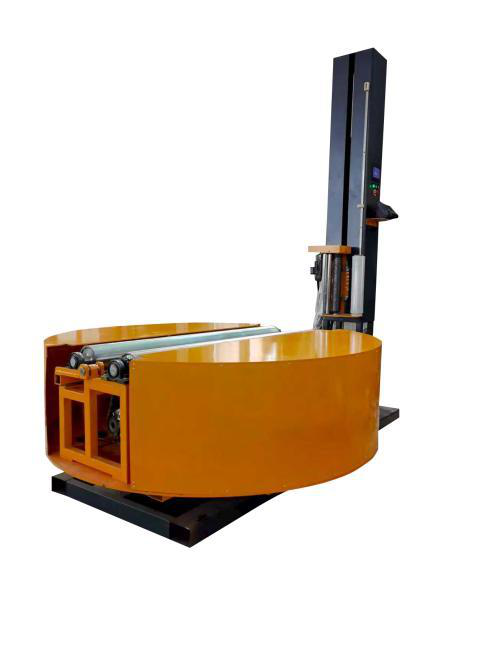
ターンテーブル式(ストレッチ式)包装機は、多くの購入者が思い描く機械です。パレットは通常直径1,500 mmまたは1,650 mmの回転平台に載り、フィルムキャリッジが固定マストを上下します。下部でフィルムをパレットに固定し、テーブルが回るとキャリッジが上昇して胴を巻き、戻りながら上部を補強巻きし、フィルムを切断してテールを押さえ込みます。
ターンテーブル式が得意な場面
ターンテーブル機は、回転に耐えられる安定した、比較的均一な荷に対する正しい既定解です。密封された乾物ケース、ほぼ正方形に積まれた袋物、バンドル製品、適度な速度での汎用パレタイジングの大半が該当します。最も安価なファミリーで、標準パレットに対し床面積が最もコンパクトで、操作と保全が最も簡単です。動力付きプリストレッチキャリッジを備えた良く調整された機械は、キャストフィルムを200〜300%に安定して延伸し、パレットあたりのフィルムコストを直接削減します。
毎時約20〜40パレットの標準荷で、インラインで巻く必要がなければ、ターンテーブル式が通常は正しい経済的選択です。当社の標準ターンテーブル式パレット包装機は、まさにこの帯を対象とし、回転速度、上下の巻き数、軽い荷を揺すらないソフトスタート駆動を調整できます。
不得手な場面
限界は、荷そのものが加速・回転・停止しなければならないことから生じます。非常に背が高く、トップヘビーで、不安定な荷は、テーブルの起動・停止で倒れたりずれたりすることがあり、スループットを稼ぐほど高い回転速度では特にそうです。極めて重い荷は過大な駆動装置とテーブルを要し、平台からはみ出す荷はマストやフレームに接触します。軽く壊れやすい製品は、初回転でフィルム張力により斜めに引っ張られることがあります。
スループットがもう一つの天井です。ターンテーブル機は静止パレットを一度に1つしか巻かず、各サイクルには、積込み、決められた回転数、荷降ろしが含まれます。速いサイクルでも実運転では毎時40〜50パレットを超えることはまれで、フォークリフトやハンドパレットトラックで位置決めする時間のため、多くの工場はカタログ値を大きく下回って運用しています。
回転が必要でも荷が不安定な場合は、トッププラテン付きターンテーブル包装機が、回転中の荷を上から押さえます。これは、空容器、発泡品、フィルム張力で持ち上がってしまうような袋物など、軽くて柔らかく分離しやすい製品に対する標準解です。プラテンはサイクル時間と高さ調整の手間を追加しますが、そのままではターンテーブルで巻けなかった多くの荷を、安定したパレットに変えます。

ロータリーアーム式包装機:荷を動かしたくない場合
ロータリーアーム機ではパレットは動きません。コラムまたは頭上フレームに取り付けられた回転アームが、フィルムキャリッジを静止した荷の周囲に旋回させます。製品を加速させるものがないため、起動時に倒れるリスクがなく、回転中に荷が自立している必要もありません。
ロータリーアームが有利な場面
ロータリーアーム式包装機が正しい選択となるのは3つの状況です。第一は安全に回転できない、非常に軽い・不安定な荷——背の高い袋、軽量発泡体、積み重ねた空カートン、重心の高い製品です。第二は非常に重い荷——数トンを繰返し回転させるのは非実用的でターンテーブル駆動を痛めます。第三は高スループット——頭上式ロータリーアーム機はパレタイジングセルやチェーンコンベヤとインラインで統合でき、フォークリフトの受け渡しなしに、パレットが割り出されるたびに包装します。インライン・ロータリーアームシステムは毎時60〜100+パレットを持続し、ターンテーブルのサイクルを大きく上回ります。
荷を静止させることは包装の再現性も高めます。フィルム張力は床に対し動かない荷に対してかかるため、コーナー部の拘束力がサイクルごとにより一定になり、小売業者が荷安定性を監査する際に重要です。当社の高速インライン・ロータリーアーム包装機はこの統合用に設計され、アーム速度とフィルム送出しがコンベヤ割出しに同期します。
不利な場面
トレードオフは床面積、構造上の要求、コストです。自立式ロータリーアームは、旋回半径内で最大パレットをかわす大きさのフレームを要し、頭上式は十分な天井高とフレーム荷重を受けられる床を必要とします。ロータリーアーム機は機構がより複雑で、同クラスのターンテーブル式より高価です。少量では元を取りにくく、1日10パレットなら使わない能力にお金を払うことになります。
購入者が見落とす細部は、静止した荷でもサイクル終わりにフィルムをシールする必要があり、高速インライン機はテール処理にオペレータではなく自動カット&ワイプ装置に頼ることです。機械に自動フィルムテール処理が含まれることを確認してください。さもないと、誰かが各パレットを手仕上げする間にスループット優位は消えます。
オービタル・リング式包装機:長く扱いにくい形状向け
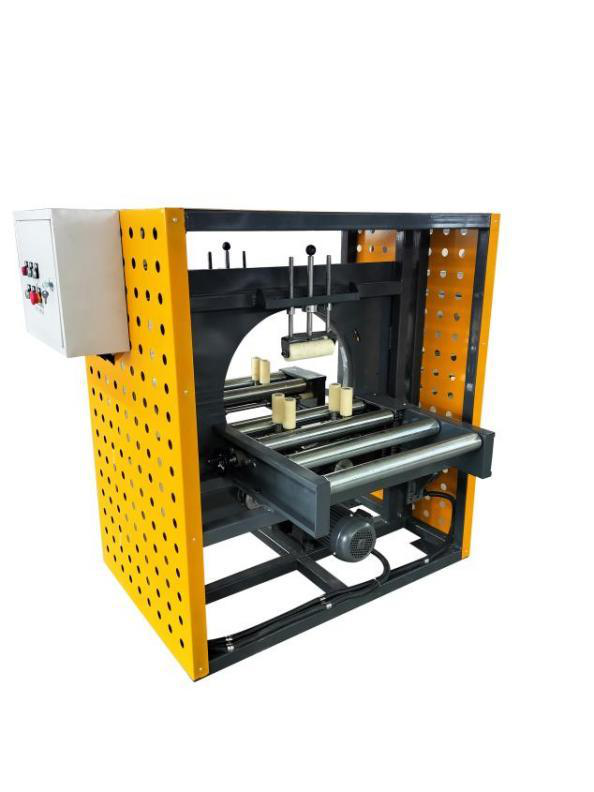
輸送のために包まれるのはパレットだけではなく、パレットに載らないものはターンテーブルもロータリーアームも包めません。水平オービタル包装機は、製品を長手方向に回転リングに通し、移動しながらストレッチフィルムまたは織バンドを周囲に掛けます。製品はリングが回る間、投入・排出コンベヤ上を進み、長手方向に連続したらせん状の包装を生成します。
これらの機械は、木材・角材、プラスチック・金属形材、パイプ・管、家具やフラットパックパネル、カーペット・繊維、ロール状断熱材、ドア、そして長すぎるか扱いにくく通常のパレットに載せられない組立部品を扱います。コンパクト水平オービタル包装機は小規模工房や短いロットに適し、より重い形材や形鋼には、補強リングとより強力なコンベヤを備えた重量用水平オービタル包装機が必要です。
オービタル作業の核心仕様はコンベヤ速度とリング速度の関係で、連続する巻きの重なり率を決めます。重なりが少なすぎると隙間ができ拘束が弱く、多すぎるとフィルムを浪費します。リング径は、不定形部分が入る際の振れも含め最も幅の広い製品をかわす必要があり、コンベヤは長尺製品を包装点でたわませず支えなければなりません。製品が連続的に動くためオービタル包装機は非常に生産的になり得ますが、汎用パレット解ではなく、ある形状の製品専用に作られます。
ロール・コイル用ラジアル包装機
紙リール、織物・不織布ロール、フィルムロール、タイヤ、線材、鋼コイルは、また別の問題を呈します。円筒面の周りに包装する必要があり、多くは紙管穴(アイ)も通し、通常のハンドリングで簡単に傷みます。専用のラジアル包装機はロールを軸周りに回し、円周にフィルムを掛け、端面をつぶさずに湿気と摩耗から守ります。紙・不織布・コンバーターのお客様にはラジアル円筒ロール包装機を、重量鋼コイルやアイスルー包装には、パレット包装機ではなくコイル・リング機を選定します。リールをターンテーブルに立てて包もうとすると、たいていゆるくシール不良のロールができ、転倒の危険もあります。
実際に性能を左右するパラメータ
どのファミリーを選んでも、荷をきちんと拘束する機械と、ただフィルムを回すだけの機械を分けるパラメータがあります。仕様書上で各々に数値を当ててください。
プリストレッチの方式と倍率
プリストレッチは、フィルムが荷に接する前に延伸し、ストレッチフィルムの弾性記憶を利用して引き締め、使用量を減らします。2本のローラを異速で回しフィルムを一定率延伸する機械式(動力式)プリストレッチは、荷の張力に頼る摩擦式やいわゆる「パワード」方式よりも、はるかに経済的で再現性があります。良いキャストフィルムでは200〜300%の倍率が一般的で、正確な値はフィルム番手に合わせるべきです。動力プリストレッチのない機械は、パレットあたりフィルムコストが高止まりする最もありふれた理由です。
単なるフィルム張力ではなく拘束力
荷をまとめているのは、単一バンドの張力ではなく、複数巻きで積み重なる拘束力(コンテインメントフォース)です。それはフィルム張力、回転数、プリストレッチ倍率で決まります。下部(荷がパレットに接する箇所)と上部に補強巻きを指定し、フィルム節約のために回転数を減らす誘惑に抗ってください。コーナーと最上層の数枚が安定荷重の大半を支えるからです。
駆動と速度制御
ソフトスタート/ストップ付きのインバータ駆動は、ターンテーブル機上の不安定な荷を守り、扱いにくいパレットでは少しの速度と安定をトレードオフできます。ロータリーアーム機やリング機では、回転体・フィルムキャリッジ・コンベヤの間の同期速度制御を確認し、スループットが変わっても重なりと張力が一定に保たれるようにしてください。
自動化と統合
包装機をフォークリフトが供給する自立ワークステーションにするか、パレタイザーからチェーンコンベヤで供給されるインライン機にするかを決めてください。インライン統合には、動力ローラまたはチェーンコンベヤ、パレット在荷センシング、自動フィルムクランプ/カット/ワイプ、上流パレタイジングセルとのハンドシェイクロジックが必要です。コストは上がりますが、実サイクル時間を支配するフォークリフトハンドリングを排除します。荷の高さが変わる場合は、自動高さ検知光電セルが、サイクルごとに手で包装高さを設定する手間をなくします。
誰も仕様化しない変数:フィルム
包装機とそのフィルムは一つのシステムであり、立派な機械も不適切なフィルムでは性能を発揮しません。キャスト製法の機械用フィルムは静かで透明性が高くスムーズに解け、多くの高速プリストレッチ作業に適します。インフレーション(ブローン)フィルムはより丈夫で突き刺しに強く、不定形で鋭い荷に向きますが、より騒がしく一般に高価です。厚さ(または現代的な指標であるネット包装性能)は、コスト削減のために単に薄くするのではなく、荷重と鋭いコーナーの数に対して選んでください。コーナーで切れる薄いフィルムは、きれいに走るやや厚手の番手よりも多くの無駄と手直しを生みます。
想定ではなく節約を数値化したいなら、パレットあたりストレッチフィルム費用の計算手法が、プリストレッチ倍率、巻き数、フィルム単価から手作業と比較可能な荷あたりコストを導きます。同記事では、破損と再包装を数に入れると、最も安いフィルムが最も安いパレットにはめったにならない理由も説明しています。まだ手で包装している工場には、パレット包装機 vs 手包装の直接比較が、実サイクル数値で人件費とフィルムのトレードオフを示します。
よくある調整上の問題とその修正
私たちが最も頻繁に修正する事柄とそのよくある原因のリストは、自社の検収チェックで役立ちます。
- 下部巻きがゆるい。下部の回転数が少なすぎるか、フィルム開始位置が高すぎる。下部巻きを追加し、最初のバンドが荷をパレット台に縛り付けていることを確認。
- コーナーでフィルムが切れる。フィルム厚さに対し張力が高すぎるか、ケースのエッジが鋭い。張力を下げ、プリストレッチローラを点検、またはより丈夫なブローンフィルムへ。
- ターンテーブル上で荷が流れる・傾く。不安定な荷に対し起動停止が急峻。回転速度を下げ、ソフトスタートを有効にし、トッププラテンを追加。それでも傾くなら、その荷はロータリーアーム向き。
- テールが床を引きずる。切り落としたテールが荷にワイプされていないか、フィルム終端が低すぎる。カット&ワイプ機能と最終巻き高さを確認。
- 最上層がつぶれる。トッププラテンの押し下げ圧が強すぎるか、フィルム張力が上に引っ張っている。プラテン圧を下げ、上部巻きの張力を下げる。
- オペレータごとに包装が変わる。巻き数と高さが手動設定。荷種ごとの保存レシピと自動高さ検知を使う。
そのまま使える判断パス
工学的詳細が最初の1回には多すぎるなら、以下のパスが多くの場合で正しいファミリーを示します。
- 製品が長尺、形材付き、その他パレット載せ不可? → 水平オービタル包装機。リールやコイルならラジアルロール包装機。
- 回転に十分安定で、毎時約40パレット未満のパレット荷? → ターンテーブル式が経済的既定解。荷が軽い・ゆるいならトッププラテンを追加。
- 荷が非常に軽い・非常に重い・不安定、または毎時約50〜60パレット超? → ロータリーアーム式を指定。スループットがコンベヤ統合を正当化するならインラインで。
- 受け入れ側が特定の拘束力、トップシート、海上輸送の風雨対策を要求? → 荷プロファイルが選んだどのファミリーにも、トップシートと追加補強巻きを加え、それを自動で掛けられる機械か確認。
実際に運転するスループットで最悪条件の荷を拘束できる最も安い機械が、正しい機械です。見積もり上の最安でなくても。100パレットに1つでも傾いたり割れたりする包装機は、1件のクレームで機械ファミリー間の価格差以上の損失を出します。
仕様書に落とし込む
仕様化の準備ができたら、荷プロファイル、最悪条件の寸法と重量、ピーク時の パレット/時、使用中または使用予定のフィルム番手、そして天井高とコンベヤ方向を含む設置レイアウトを集めてください。これらの入力があれば、必要なプリストレッチ、拘束力、自動化オプションとともに機械ファミリーはすぐに決まります。全製品群は包装機械カタログでご覧いただけます。標準モデルに合わない荷には、特注包装機械サービスで、改造機や専用包装機、統合エンドオブラインセルを製作しています。データシートを比較するよりも、荷プロファイルについの短い会話で仕様が決まることがよくあります。正解は値札ではなくパレットが決めるからです。
青島のSunAura包装機械アプリケーションエンジニアリングチームによる記事。私たちは輸出市場向けにターンテーブル式、ロータリーアーム式、オービタル式、ラジアル式の包装装置を製作・調整し、平均的なパレットではなく荷プロファイルに合わせて機械を選定しています。

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
プロフィールを見る ›