

概要。調達チームが2本の自動包装ラインを比較すると、表計算はほぼ必ず請求書ベースの価格から始まります。サプライヤーAはBより18 %安く見積もり、安い方が勝ちます。3年後、工場責任者は効率60 %で稼働し、シフトごとに2回詰まり、段取り替えに4時間かかるラインを眺めることになります。一方、外されたサプライヤーのラインはOEE 85 %を維持しています。誤りはサプライヤー選択ではなく、指標を誤って測ったことです。このガイドでは、自動包装ラインの総所有コスト(TCO)の計算方法、購入初価格が5年予算の最小項目になりがちな理由、そしてシフト、SKU、部品納期に応じてどのコスト層が最も早く積み上がるかを説明します。以下の価格・速度の幅は業界の標準的な計画レンジで、ex-works、据付・制御・運送・冶具を含みません。計画値として扱い、保証サイクルや最終価格ではありません。
執筆:Ryan Huang、Sales Application Engineer — システム構成。Ryanはラインのアプリケーション分析、見積構成、食品・化粧品・医薬品包装プロジェクトの回収分析とTCO分析を担当し、シフト体制、SKU範囲、購入者の労働構造に合わせて機械の範囲を調整します。
SunAura Packaging Machinesはターンキーの包装ラインを構築し、資本投資の全期間を通じて顧客を支援しています。食品、化粧品、医薬品のプロジェクトで同じ教訓を繰り返し見てきました。価格だけで買ったラインが所有コストで勝つことは稀です。以下の枠組みは、2つの見積もりを比較する前に全体像を見てもらうために使っているものです。
総所有コストに実際に含まれるもの
TCOは、購入から廃棄までラインが課すすべてのコストの合計です。7つの層があります。1つ目は取得で、誰もが計算します。残りの6層 — 運用、保守、停止、品質と不良、段取り替え、寿命 — は、安いラインが静かに高くなる場所です。購入価格だけの比較は第1層しか見ません。TCO比較は7層すべてを評価し、所有期間で積み上げます。
包装でこれが他の購入より重い理由は、ラインが設置されたすべてのシフトで稼働するからです。事務機器と違い、運用、労務、電力、停止のコストが毎日繰り返され、2台の機械の時間あたりの小さな差が5年で大きな金額に膨らみます。初日に高く見える機械も、これらの反復層を評価すれば容易に勝ちます。
層1:取得コスト(容易な20 %)
取得コストは多くの購入者が過大評価する部分です。機械価格、交換部品と冶具、据付と揚重、電気・空圧接続、試運転、オペレーターと保守要員の教育、さらに輸入関税、運送、税金が含まれます。上流・下流設備とラインを統合するエンジニアリング費用も含みます。特注の投入コンベア、専用の排除ステーション、バッファ集積テーブルを必要とするラインは、基本見積もりに出ない統合コストを負います。
見積もりを比較する際は、各サプライヤーにこれらの項目の詳細分解を求めてください。一方が「ターンキー」、他方が「機械のみ」と呼ぶラインは比較可能な価格ではありません。安い見積もりが安いと信じる前に、欠けた範囲をその見積もりに加え、各入札者に同じ詳細範囲表を要求して同等比較をしてください。コンベア、保護柵、据付、教育を1つの大見出し数字にまとめた見積もりは範囲の隙間を見えにくくします。項目別の見積もりはそれを露呈します。
取得には最初の交換部品キットと初期の摩耗部品一式も含まれます。提案に供給ベルト、シールジョー、ナイフ、真空吸着パッド、フィルタが含まれるか、納入後に別注になるかを確認してください。低マージンの提案では、こうした初期消耗品を外して見出し価格を抑えることがよくあります。
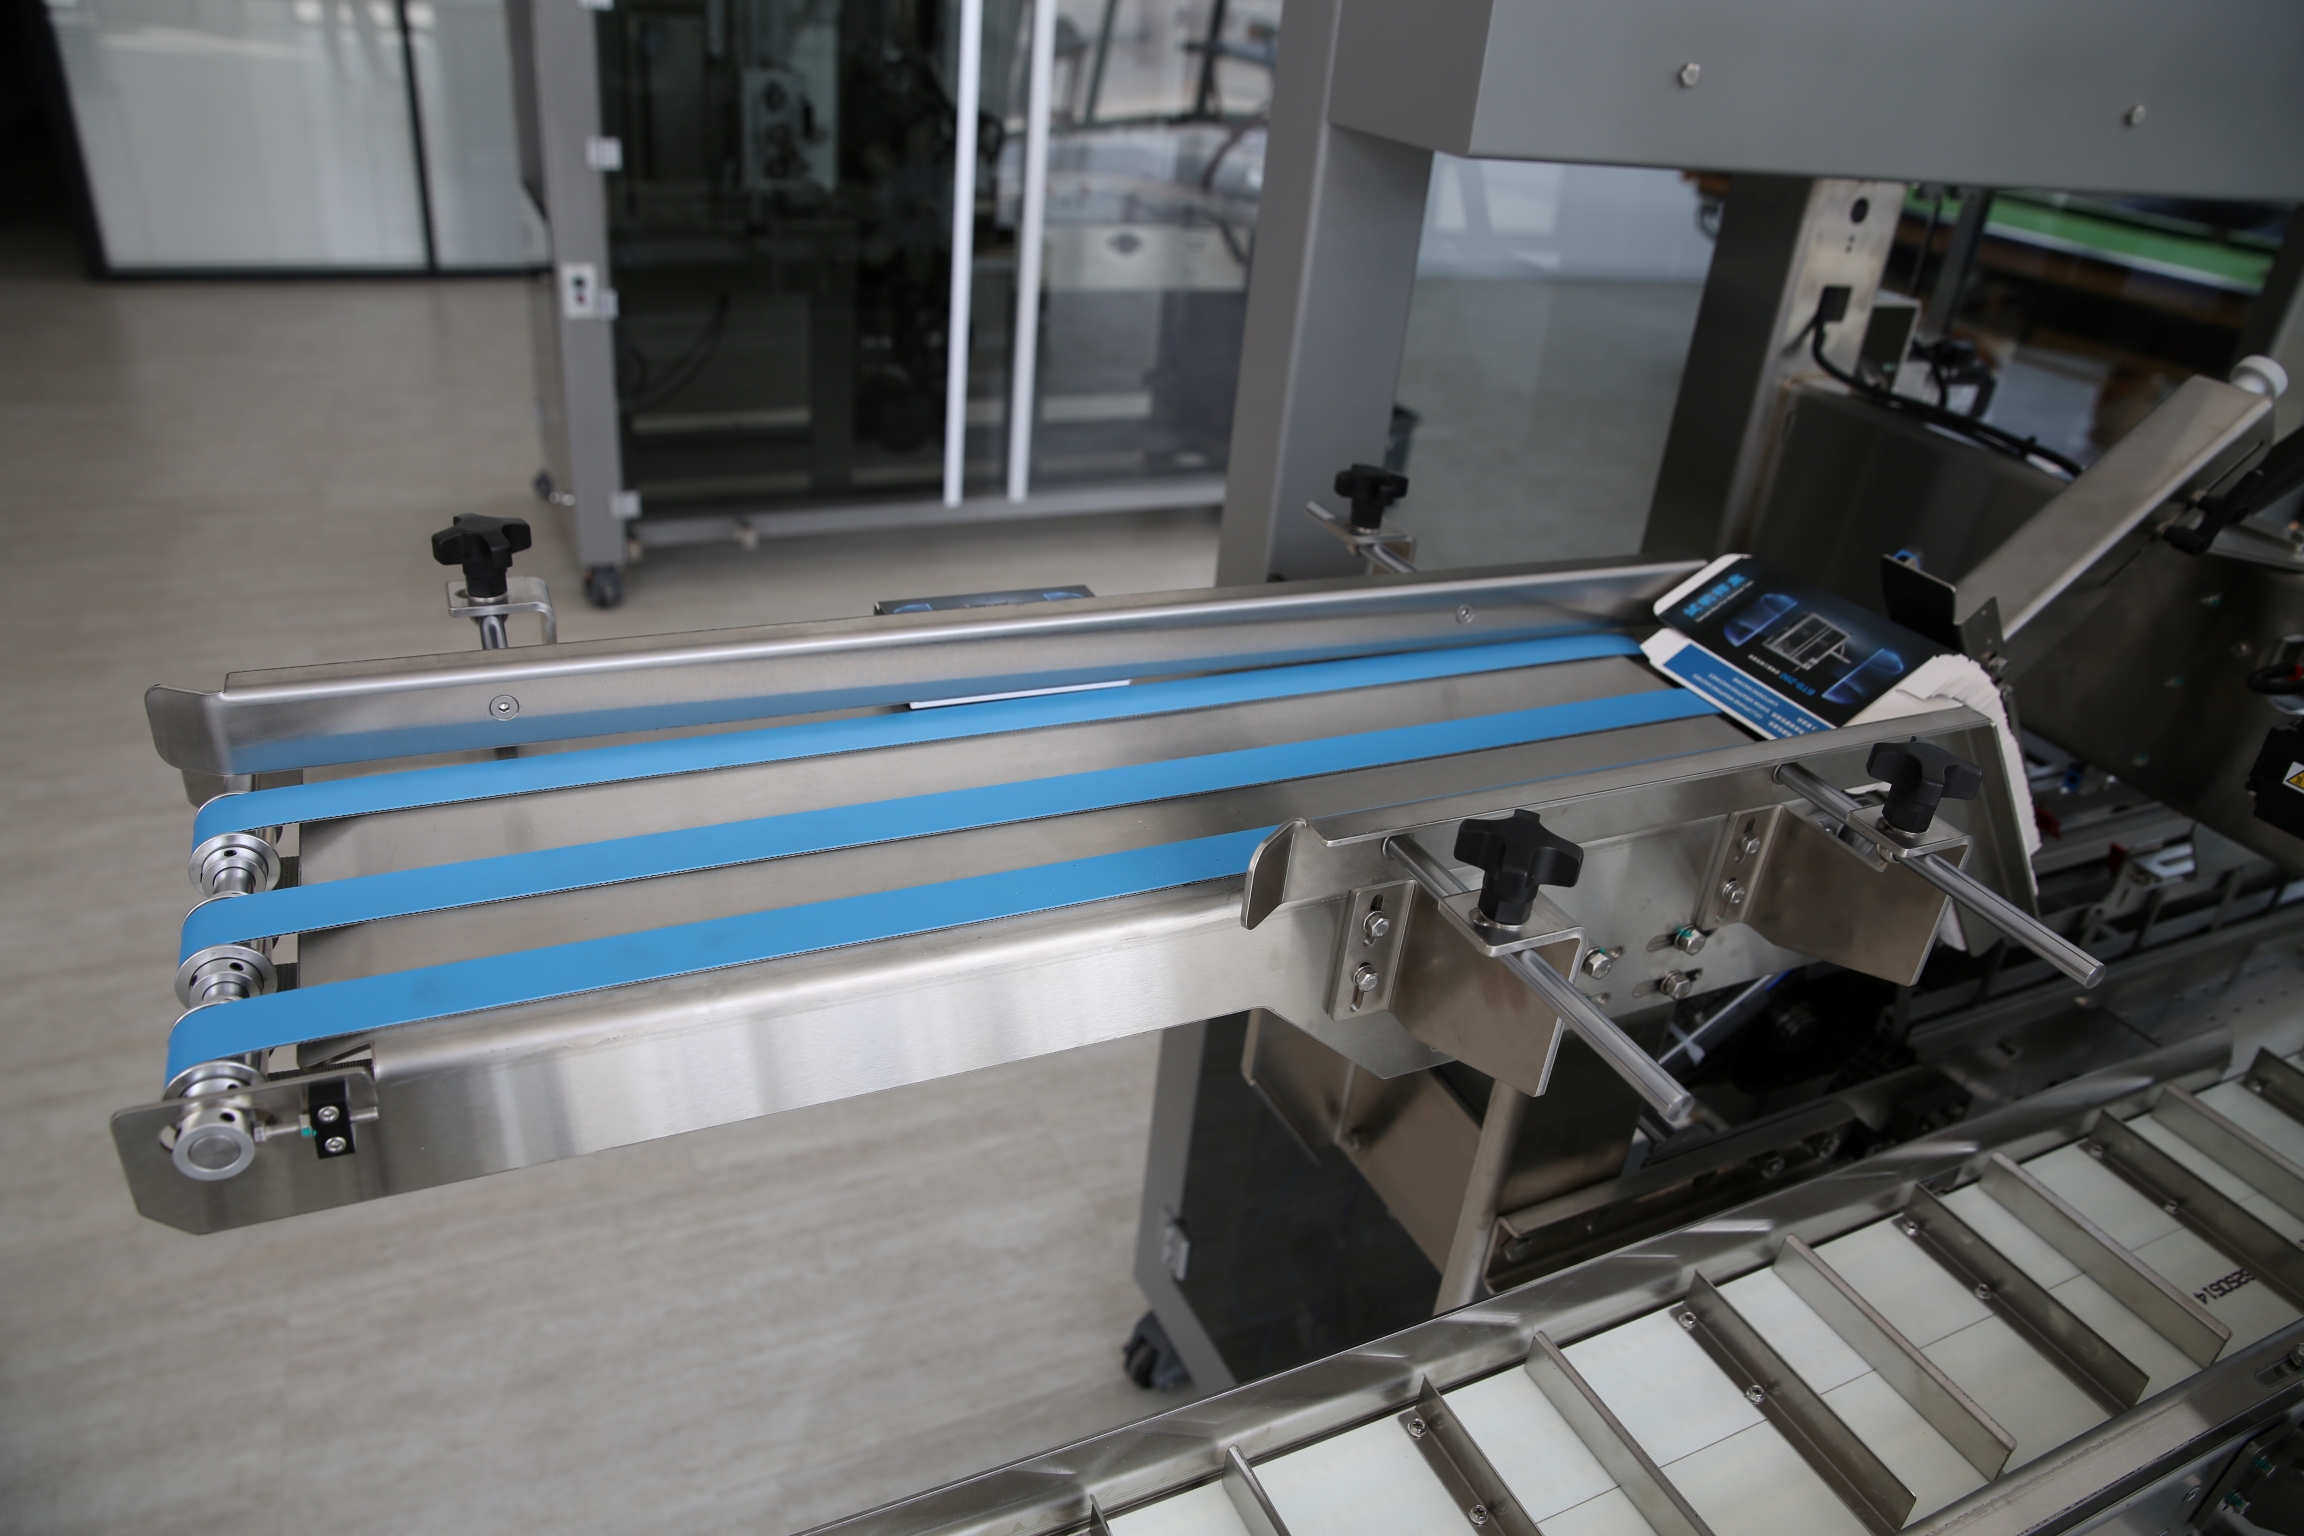
層2:運用コスト(常時の流出)
ラインが動き出すと、各シフトで資源を消費します。これらのコストは購入価格ではなく時間に比例します。そのため低効率の安い機械は、正常稼働でも毎日お金を失い続けます。
電力とユーティリティ
包装ラインはシールバー、シュリンクトンネル、駆動装置、コンプレッサーでかなりの電力を使います。断熱の悪いシュリンクトンネルや旧式で非効率な駆動バンクは、年間数千ドルの電気代になり得ます。圧縮空気はもう一つの隠れたユーティリティです。ケースのピックアンドプレース用真空発生器、プッシャーとグリッパーの空圧シリンダが継続的に空気を消費し、圧縮空気は生成、乾燥、漏れを含めると工場で最も高いユーティリティの一つです。各サプライヤーに接続容量(kW)と推定圧縮空気消費量(L/min)を求め、現地料金で評価してください。競合機より15 kW多く消費するラインは、機械寿命を通じて各シフトで実際の金額を費やします。
ユーティリティの列に隠れがちな2項目は、セル周りの空気漏れと、ラインが遊休でも通電状態の待機消費です。サーボ駆動とインバータの機械は旧来の直結機械駆動より待機消費を低く抑える傾向があり、これがサーボプラットフォームの割増しが時間で回収される理由の一つです。サーボ駆動包装機のROI分析では、待機電力とサイクルの差が運用予算にどう現れるかを扱っています。
労務
自動化は労務を減らしますが、なくしません。シフトあたりのオペレーター数、必要な技能レベル、監督負荷を数えてください。信頼性の低さから常駐技術者を必要とするラインは労務を節約していません。1人のオペレーターが2台の機械を管理できるラインこそ節約になります。ここで自己診断付きサーボ装置が割増しを回収します。フルサーボカートナークラスのような全サーボプラットフォームは、旧式の機械式同等機より少ない介入で効率を維持します。
労務TCOはオペレーターの基本給以上を算定すべきです。残業、繁忙期の臨時人員、夜勤手当、トラブル対応の監督時間、研修の回転、休暇中の代替コストを加えてください。2人のオペレーター間をきれいに引き継げるラインは、詰まるたびに専門家の再起動を要するラインより補充要員を少なく済ませます。PMMIの労働力調査は、人員確保と賃金圧力の変化に伴い工場が手作業包装から自動化へ移行する様子を追っています。PMMI 2025労働力調査と自動化シグナルの要約でこの労務背景を整理しています。
消耗品
フィルム、ケース、接着剤、ラベル、吸着パッド、ナイフは反復コストです。狭く高価なフィルム仕様を要求するライン、あるいはフィルムの3 %を不良にするラインは、寛容な機械より運用コストが高くなります。機械だけでなく、それが買わせる消耗品のカゴを比較してください。フィルム厚、カートン品質、テープ幅の幅広い範囲を受け入れる機械は購入選択肢を開いたままにします。固定仕様は毎月マージンを資材サプライヤーへ移転します。
層3:保守と部品コスト
どの機械も摩耗します。問題は予測可能性とコストです。保守TCOには3つの構成要素があります。定期予防保全、突発修理、部品在庫です。
定期保全 — 潤滑、ベルト張力、シールバー点検、センサー清掃、熱電対校正 — は労務と部品を要しますが、大故障を防ぎます。文書化され追跡しやすい保全プログラムを持つラインは、ランダムに故障するラインより稼働維持コストが低く済みます。プログラムの構築には高速包装装置の予防保全スケジュールをご覧ください。突発修理は高くつきます。サーボ駆動や制御基板の故障は数日の停止と緊急部品発送を意味し得ます。交換部品管理と停止時間ガイドでは、現地保持すべき摩耗部品とリードタイムで発注する部品を説明しています。
交換部品の納期は脚注ではなくTCO変数です。重要部品が2日で地域から発送されるサプライヤーは、部品が6週間かけて海を渡るサプライヤーより価値があります。サプライヤー評価時に最も起こりやすい10の故障の部品納期を尋ね、コミット前にSunAura Packaging Machinesについてのページでサポート体制を確認してください。制御ハードウェアとセンサーが一般品で修理可能か、それとも純正サプライヤーしか交換できない専用部品かも尋ねてください。専用制御システムは、サプライヤーがサポートを打ち切った日に閉じ込められた資産になります。
層4:停止と生産ロスのコスト(最大の隠れ数字)
予算を壊す層です。ラインが止まる一分ごとに、販売可能な製品を生産していません。停止コストはラインの時間あたり限界貢献 — 時間ベースの粗利益 — であり、売上高ではありません。ラインが時給1,200 $の粗利益を上げるなら、計画外の8時間停止は9,600 $の損失で、修理部品が50 $でも5,000 $でも関係ありません。
安いラインは故障回数が多く再起動も遅れます。シフトに2回、15分ずつ詰まるラインは1日1時間を失います。年300時間です。時給1,200 $なら年360,000 $の貢献ロスです。この項目だけで購入価格の節約をすべて上回ります。だから信頼性、MTBF、段取り替え時間がカタログ速度より重要です。カタログのピークではなく、自社製品ミックスでの実際の持続スループットを測ってください。
停止は2種類に分かれ、両方ともモデルに入ります。計画外停止は詰まり、駆動故障、シールヘッド破損です。計画停止は段取り替え、定期保全、洗浄です。前者は緊急修理コストを生み、後者は予測可能な日程で生産時間を食います。段取り替えの遅い高速機は、半時間でSKUを切り替えるやや遅い機械より毎週多くの出力を失い得ます。
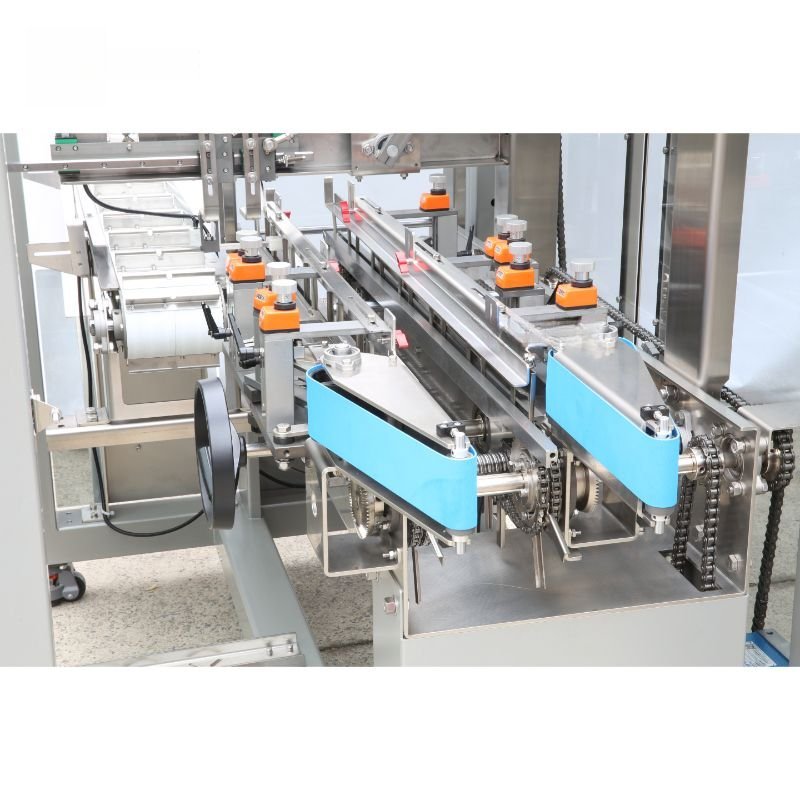
層5:品質、不良、手直しコスト
欠陥を出すラインは材料だけを浪費しません。上流で投入した労務とエネルギーも浪費します。シール不良、ラベル位置ずれ、リーフレット欠品、排除されたケースは、すべて隠れたコストを負います。ビジョンと排除を内蔵したラインは早期に欠陥を捕捉します。ないラインは顧客へ送り込み、そこでクレーム、返品、ブランド毀損へとコストが倍増します。TCO比較では予想不良率を見積もり、完成パッケージのコストに掛けてください。年間生産で出力の0.5 %を排除するラインと2.5 %を排除するラインの差は実質的な節約で、その溝はオペレーターと製品ミックスとともに広がることが多いです。
手直しは独自の労務を負います。ラインを通ったが最終検査に落ちたパッケージは、検査、再包装、廃棄のためにオペレーターを要します。この手直し労務は機械効率とは別に計上してください。ライン外で行われOEEログに出ないことが多いからです。顧客に漏れた欠陥は最も高い不良です。返品や再ラベルの出荷は製品自体に加え、運送、取扱い、信用を費やします。
層6:段取り替えと柔軟性のコスト
複数SKUを回すなら、段取り替えごとにコストが発生します。労務、最初の不良パック、ライン停止中の生産ロスです。冶具段取りで4時間の機械を週2回行うと、年400時間の段取り時間になります。レシピ駆動サーボ機が30分で切り替えるなら50時間です。差は年350時間、これも実際の限界貢献です。だからカートナーや包装機の購入判断で段取り替えが強調されます。段取り仕様が実際にどう現れるかは製薬・化粧品メーカー向けカートナー購入ガイドをご覧ください。
柔軟性には時間を通じた製品範囲も含まれます。今日の単一ケースサイズ向けに買ったラインが、明日の高いケースやまとめトレイを受け入れないことがあります。段取りを特定する際は、現在のSKUリストを超え、今後3〜5年で追加する製品を見据えてください。速いサイズ切替、工具不要の調整、レシピ呼出が、範囲拡大に応じてラインを柔軟に保つ機能です。固定冶具と手動切替点は、機械が発注されたラインに閉じ込めます。
層7:寿命、減価償却、融資
最後に、ラインがどう支払われ寿命時にどの価値を持つかを算定します。融資コスト(金利)、減価償却スケジュール、残存価値または下取り価値は、いずれもキャッシュ像に影響します。部品サポートが安定して15年持つラインは、8年でサポートを失うラインより長く安い地平で償却されます。サプライヤー比較時、その機種の部品をあとどのくらい供給し続けるか、廃番時に何が起きるかを尋ねてください。将来の部品供給がないラインは閉じ込め資産です。
残存価値は機械の標準度合いに依存します。広く採用され一般的な制御、文書化されたマニュアル、中古市場のあるプラットフォームは、特注のワンオフ構造より価値を保持します。廃棄と撤去は通常小さいですが記録すべきです。建物に組み込まれたラインは、独立セルより撤去費用が高くなり得ます。
シート作成前に必要な入力値
TCOモデルは投入数字と同じだけ良くなり、その数字の大部分はカタログではなく自社工場から得られます。見積もり依頼の前に、置換対象ラインまたは埋める能力ギャップの現行ベースラインを集めてください。現在のシフト別オペレーターとその負担コスト、残業と臨時時間、パックあたりの包装材費、現在の不良率と欠陥率、停止ラインに帰する生産ロス値を記録します。シフト体制、現行のケース・パック寸法、今後3〜5年で追加するSKUを記録してください。
サプライヤー側では、接続容量kW、圧縮空気消費、定格稼働率またはMTBF、段取り時間、部品納期、機械付属の摩耗部品リストを集めてください。提案が数字を空欄にしている箇所は、ゼロではなく開いた範囲質問として扱ってください。実際のベースラインと各入札者に同じ数字を求めて構築したモデルは、所有ギャップを明確に示します。推測で作ったモデルは、長いシートで価格比較を繰り返すだけです。
TCOモデルの構築:シンプルな5年シート
複雑なソフトは不要です。以下の行で5年シートをドル建てにしてください:
- 機械価格と冶具。
- 据付、揚重、試運転、教育。
- 運送、関税、税金。
- 年間電力 × 5。
- 年間労務増 × 5。
- 年間消耗品割増 × 5。
- 年間保守・部品 × 5。
- 予想計画外停止時間 × 限界貢献 × 5。
- 予想不良・手直し × 5。
- 予想段取り時間 × 限界貢献 × 5。
- 期間中の融資コスト。
- 引く推定残存価値。
2サプライヤーを行1ではなく、これらの行の合計で比較してください。経験上、請求書価格の高いサプライヤーが、多シフト・多SKUの多くのケースでこの比較に勝ちます。信頼性と段取り優位が積み上がるからです。同じ計算はエンドラインにも当てはまります。協働パレタイジングロボットによるパレタイジング自動化は、手作業労務コストをシフトで積み上がる予測可能な資本資産に置き換えます。エンドライン予算像はエンドライン包装ラインのコストと予算ガイド2026を、パレタイジング固有のロボット式・従来式層積機比較はパレタイザーTCO・回収ガイドをご覧ください。
信頼性が数字に現れるところ
3つの指標が信頼できるラインと脆弱なラインを分け、そのままTCO行へ対応します。稼働率は計画時間のうち実際に動いている割合です。MTBFは故障間平均時間で、機械が停止間にどれだけ動けるかを示します。段取り時間はSKU間の切替にかかる時間です。稼働率81 %・段取り30分のラインは、名前は速いが稼働率62 %・段取り4時間の機械を、ほぼすべての多シフト運用で上回ります。カタログ速度が後者で低く見えてもです。
ショールームの一般論ではなく、自社製品ミックスとSKUに紐づいた稼働率またはMTBFのコミットを各サプライヤーに求めてください。同じ製品ミックスのある参照工場訪問は、これらの数字を正直に示します。段取り、詰まり率、オペレーターのラインへの注意をフルシフトで観察してください。カタログ速度は最も楽なパッケージで測られ、現場稼働率は実日で測られます。
工場プロファイル別TCO:安い提案が実際に勝つ場合
TCOは必ずしも高い機械を優遇しません。モデルは今いる世界を教えます。直感は教えません。
低容量・単一SKU・単一シフトのラインでは、停止と段取りコストが高スループットラインほど積み上がりません。単一製品・単一シフトに合ったシンプルで信頼できる機械が正しい選択の場合があり、プレミアムサーボプラットフォームは回収しないことがあります。ここで安い提案が勝てるのは、それでも信頼でき修理可能な場合に限ります。脆弱な安物は低容量でも負けます。計画外の1日停止でも貢献を費やすからです。
多シフト・多SKU・複数ケースサイズ・定期段取りのラインでは、反復層が支配します。労務、停止、段取り、不良はすべて時間とSKU切替で比例し、稼働率が高く段取りの速い機械が5年比較を楽に勝つことが多いです。このプロファイルこそ、2入札者の請求書価格ギャップが所有コストで逆転しやすい領域です。
安い機械が高くなる理由
パターンは一貫しています。低価格ラインは購入者の見えないところで削ります。振動し摩耗の早い薄いフレーム、遅い切替の機械式駆動、診断のない制御システム、保証後に消えるスリムなサプライヤーです。初日は悪くありません。1年後に摩耗が現れ、2年後に制御が旧式化し、3年後にサポートが消えます。このラインのTCOは低い請求書ではなく停止と特注修理が支配します。SunAura Packaging Machinesの立場は意図的に控えめです。診断サーボと部品サポートを備えた信頼できるラインを作り、購入者が見出し価格ではなく実効率で比較できるようにします。包装ソリューションと製品一式は、長寿命を通じて効率を維持する仕様です。
購入プロセスでTCOを使う方法
3つの実践が結果を変えます。1つ目、製品ミックスとSKUに紐づいた効率とMTBFのコミットを各サプライヤーの提案に要求してください。2つ目、同製品の参照設備を訪問し、段取り、詰まり、オペレーター負荷を観察しながら1シフト見てください。3つ目、価値工学の対話をしてください。最初に壊れるもの、アップグレードするもの、除外するものを各サプライヤーに尋ねてください。正直に答えるサプライヤーが、次の10年ラインを支える可能性が高いです。ラインが既存設備を置換または拡張するなら、統合コストがモデルから漏れないよう既存ラインへの新包装機械の統合の指針もご覧ください。
実践的TCO例:2入札者、1製品
枠組みを具体化するため、中堅の化粧品受託包装業者が、セラムチューブライン向けにカートナーとフローラッパーの2ラインを選ぶ場面を考えます。入札者Aは120,000 $、Bは145,000 $と見積もりました。価格だけならAの勝ちです。次に5年・2シフトの地平で所有前提を重ねます。
入札者Aのラインは効率62 %、Bは81 %を維持し、Aは電力・圧縮空気で年9,000 $多く、週に段取り2時間追加、部品納期4週間です。金額換算すると、貢献1,100 $/時のラインで19ポイントの効率差は年約83,000 $、追加段取り時間が年18,000 $、ユーティリティ割増しが年9,000 $です。合わせて年110,000 $超、5年で550,000 $超で、計画外緊急修理と不良を算定する前の数字です。入札者Bの25,000 $割増しは最初の半年で回収され、所有地平で半百万ドルを節約します。これが価格だけのシートが隠す溝です。
教訓は高ければ必ず良いというものではありません。運用で比例する層を機械だけでなく評価すべきだというものです。低容量・単一SKU・単一シフトのラインは、停止と段取りコストが積み上がらないため、実際に安い提案を優先することがあります。TCOモデルは今いる世界を教えます。直感は教えません。
よくあるTCOの誤りと回避法
3つの誤りが、他で丁寧なTCO作業を無効にします。1つ目、停止評価に限界貢献ではなく売上高を使うこと。3,000 $の売上でも粗利益800 $のラインは停止時の価値が800 $/時です。売上で評価すると停止コストを過大評価し、サプライヤー順位を誤らせ得ます。2つ目、学習曲線と試運転期間を無視すること。新しいラインは初日に目標効率で動くことは稀です。3〜6か月の立ち上がり勾配をモデルに入れてください。この遅れはどのサプライヤーにも当たりますが、弱いところに強く当たります。3つ目、廃棄と寿命を忘れること。交換不能な専用制御のラインは寿命半ばでサポートを失います。控えめな残存価値と部品サポート低下の段差を入れてください。SunAura Packaging Machinesのラインは、この段差を長寿命で平らにするため、修理可能な一般制御ハードを使っています。
4つ目の誤りは、一方の提案をTCO数学で比較し、他方を請求書価格のままにすることです。両提案とも同じ7層を通さなければなりません。そうでなければ練習は価格比較の名前を変えるだけです。5つ目は節約が初日に来ると仮定することです。労務と不良の節約は、オペレーターがラインに慣れレシピが安定するにつれ伸びるため、強い提案でも初年度は保守的に割り引いてください。
参考文献と背景出典
本ガイドの労務、自動化、市場背景は、購入者が直接確認できる業界調査と標準資料に基づきます:
- PMMI市場調査と包装業界調査 — 二次包装、労働力、自動化動向。
- Statistaの産業・包装自動化装置データ — 装置採用とセグメント成長の背景。
- ISO機械安全規格の概要 — ライン範囲比較時に参照する安全と保護の基礎。
- OSHAの包装と材料取扱いガイダンス — 手作業、保護柵、作業場安全の背景。
本ガイドの価格・生産数字は計画レンジで、ex-works、据付・制御・運送・冶具を含みません。自社TCOはサンプル数字ではなく現地の労務、ユーティリティ、材料料金を使ってください。
よくある質問
いいえ。停止と段取りが積み上がらない低容量・単一SKU・単一シフトのラインでは、安い提案が勝つことがあります。多シフト・多SKUのラインでは、信頼性、停止、段取り、不良を5年モデルで評価するとプレミアム機が勝つことが多いです。決定前に両提案を同じTCO層で通してください。
高スループットラインでは、計画外停止と遅い段取りによる生産ロスが支配的になることが多いです。部品コストではなく時間あたり限界貢献で評価されるからです。次いで労務と消耗品が来ます。購入初価格は多シフト5年比較で最も小さい層になるのが普通です。
時間あたり売上高ではなく粗利益(限界貢献)を使ってください。3,000 $の売上で粗利益800 $のラインは停止時800 $/時の価値です。この貢献レートを所有期間の予想計画外停止時間と計画段取り時間に適用してください。
最も起こりやすい故障10件の納期、摩耗部品が一般品か専用部品か、最初の部品キットの内容、機種廃番後も部品供給が続く期間を尋ねてください。故障でラインが止まったとき、地域在庫と修理可能な一般制御は低い基本価格より重要です。
5年が包装装置の標準計画地平で、保証、点検、交換の典型サイクルに合います。長寿命のエンドラインセルには、頑丈な機械と早期にサポートを失う安価機を比べるため7〜10年像が役立ちます。どちらも控えめな残存価値と部品サポート低下段差を入れてください。
総所有コストは学術的な練習ではありません。それは自力で回収する投資と、何年も静かにマージンを流出させる投資の差です。請求書ではなく寿命全体を評価し、重要な層のモデル化をSunAura Packaging Machinesにご支援させてください。製品、速度、シフト体制を添えてお問い合わせページから技術チームにご連絡いただければ、TCOベースの推奨をお返しします。

Ryan translates customer product, package and production data into a machine configuration and quotation: package format review, throughput estimation, machine type selection, optional equipment, spare parts, lead time and payback calculations. His articles help overseas buyers prepare a complete application brief and understand how configuration choices change price and output.
プロフィールを見る ›