

En resumen. Cuando un equipo de compras compara dos líneas de envasado automáticas, la hoja de cálculo casi siempre empieza por el precio de factura. El proveedor A ofrece un 18 % menos que el B, y gana la opción más barata. Tres años después, el responsable de planta observa una línea que trabaja al 60 % de eficiencia, se atasca dos veces por turno y necesita un cambio de formato de cuatro horas, mientras la línea del proveedor descartado mantiene un OEE del 85 %. El error no fue la elección del proveedor; fue medir el número equivocado. Esta guía explica cómo calcular el coste total de propiedad (TCO) de las líneas de envasado automáticas, por qué el precio inicial de la máquina suele ser la partida más pequeña de un presupuesto a cinco años y qué capas de coste se acumulan más rápido entre turnos, SKU y plazos de repuestos. Los rangos de precio y velocidad siguientes son intervalos de planificación típicos del sector, franco fábrica y antes de instalación, controles, transporte y utillaje; trátelos como cifras de planificación, no como ciclos de trabajo cotizados ni precios finales.
Por Ryan Huang, Sales Application Engineer — configuración de sistemas. Ryan revisa las aplicaciones de línea, configura presupuestos y realiza análisis de amortización y TCO para proyectos de envasado alimentario, cosmético y farmacéutico, adaptando el alcance de la máquina al modelo de turnos, la gama de SKU y la estructura de mano de obra del comprador.
SunAura Packaging Machines construye líneas de envasado llave en mano y acompaña a sus clientes durante las inversiones, y hemos visto la misma lección repetirse en proyectos alimentarios, cosméticos y farmacéuticos. Una línea comprada solo por el precio casi nunca gana en coste de propiedad. El marco siguiente es el que usamos para ayudar a los compradores a ver el panorama completo antes de comparar dos ofertas.
Qué incluye realmente el coste total de propiedad
El TCO es la suma de todos los costes que la línea impone a lo largo de su vida útil, desde la compra hasta el desecho. Tiene siete capas. La primera es la adquisición, que todo el mundo cuantifica. Las siguientes seis —explotación, mantenimiento, paradas, calidad y merma, cambio de formato y fin de vida— son donde las líneas baratas se vuelven caras en silencio. Una comparación por precio de compra solo mira la capa uno; una comparación TCO cuantifica las siete y las acumula sobre el horizonte de propiedad.
La razón por la que esto pesa más en el envasado que en otras compras es que una línea funciona en cada turno en que está instalada. A diferencia de un equipo de oficina, sus costes de explotación, mano de obra, energía y parada se repiten cada día, y cualquier pequeña diferencia por hora entre dos máquinas se multiplica en una cifra grande a cinco años. Una máquina que parece cara el primer día puede ganar con facilidad una vez que se cuantifican esas capas recurrentes.
Capa 1: coste de adquisición (el 20 % fácil)
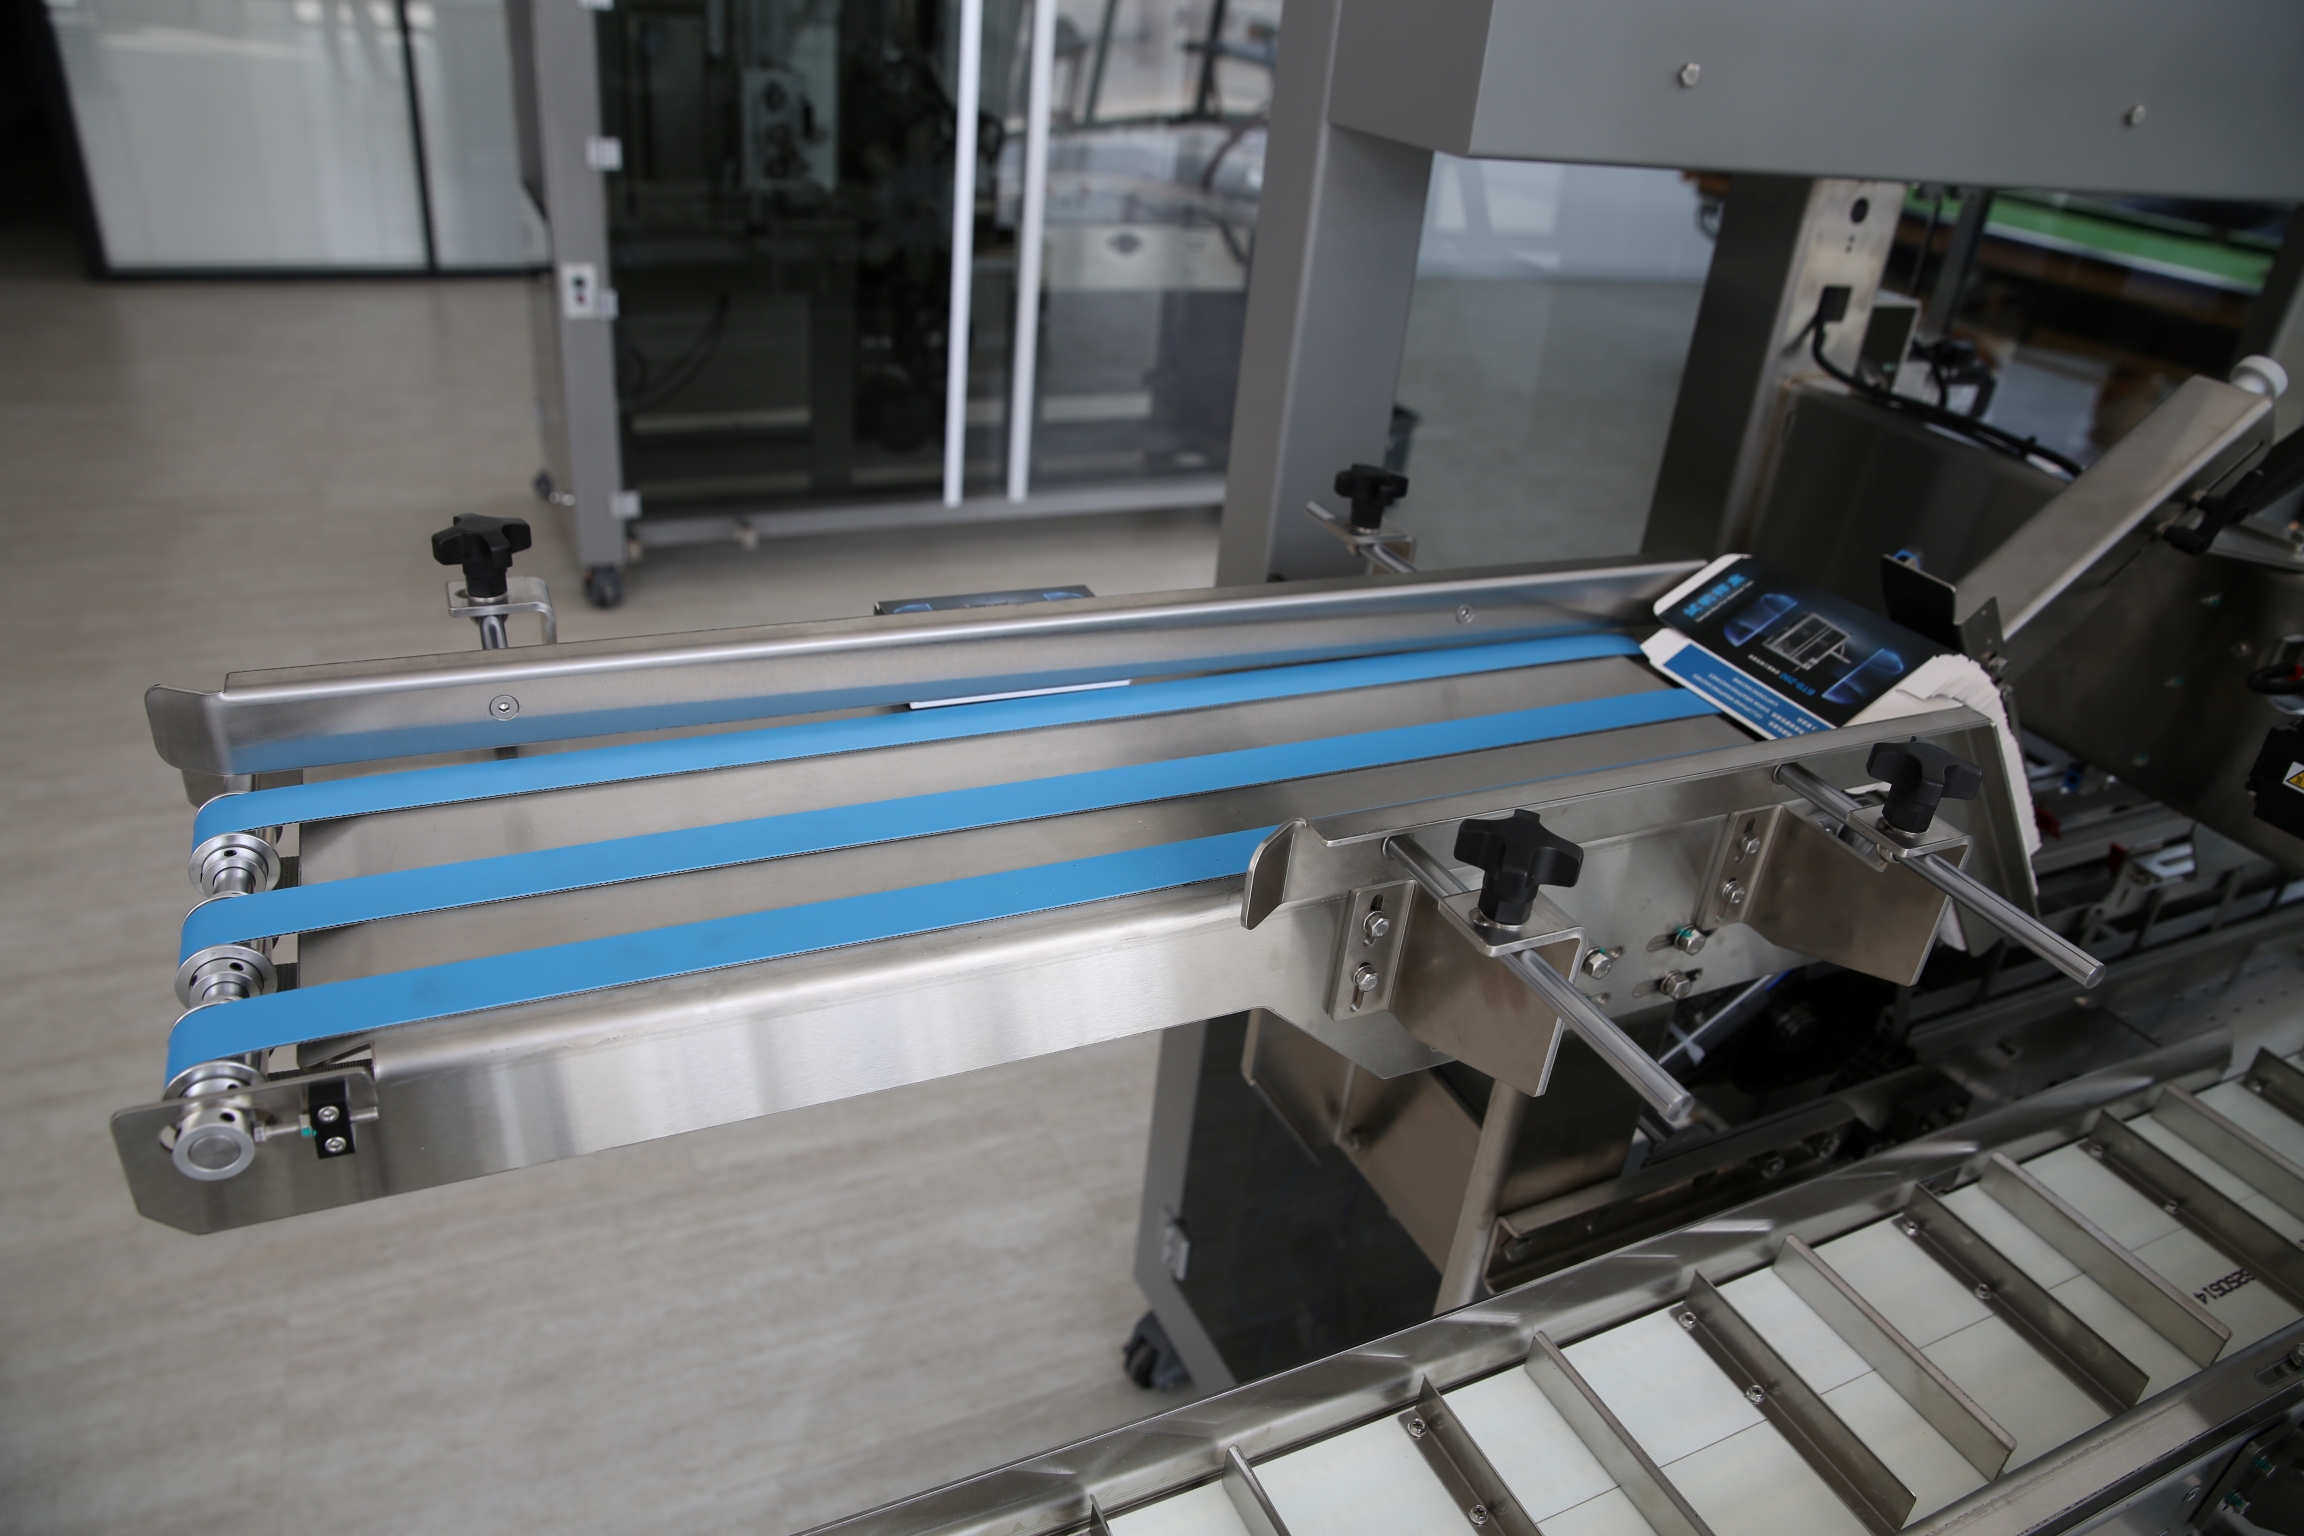
El coste de adquisición es lo que la mayoría de compradores sobreponderan. Incluye el precio de la máquina, los recambios de cambio y el utillaje, la instalación y el izaje, las conexiones eléctricas y neumáticas, la puesta en marcha, la formación de operadores y mantenimiento, así como aranceles, flete e impuestos eventuales. Incluye también el coste de ingeniería de integración de la línea con los equipos de arriba y de abajo. Una línea que necesita una banda de alimentación a medida, una estación de rechazo especial o una mesa de acumulación con buffer lleva un coste de integración que la oferta base no muestra.
Al comparar ofertas, exija a cada proveedor que detalle estos puntos. Una línea cotizada «llave en mano» por un proveedor y «solo máquina» por otro no son precios comparables. Añada el alcance que falta a la oferta más barata antes de creer que lo es, y exija la misma hoja de alcance detallado a cada licitador para una comparación entre equivalentes. Una oferta que agrupa bandas, protecciones, instalación y formación en un único número de cabecera dificulta ver dónde están las lagunas de alcance; una oferta por partidas las deja al descubierto.
La adquisición cubre también el primer kit de repuestos y el primer juego de piezas de desgaste. Compruebe si la propuesta incluye cintas de alimentación, mordazas de sellado, cuchillas, ventosas y filtros, o si se piden por separado tras la entrega. En una oferta de margen estrecho, estos primeros consumibles suelen eliminarse para mantener bajo el precio de cabecera.
Capa 2: coste de explotación (el drenaje constante)
Cuando la línea arranca, consume recursos en cada turno. Estos costes escalan con las horas, no con el precio de compra, por eso una máquina barata con mala eficiencia gasta dinero cada día incluso cuando funciona con normalidad.
Energía y servicios
Las líneas de envasado consumen una potencia considerable —barras de sellado, túneles de termosellado, accionamientos y compresores—. Un túnel de termosellado mal aislado o un banco de accionamientos sobredimensionado e ineficiente puede costar miles de dólares al año en electricidad. El aire comprimido es otro servicio oculto: los generadores de vacío para el pick-and-place de cajas y los cilindros neumáticos para empujadores y abrazaderas consumen aire de forma continua, y el aire comprimido es uno de los servicios más caros de una planta si se cuentan generación, secado y fugas. Pida a cada proveedor la potencia conectada (kW) y el consumo estimado de aire comprimido (L/min), y cuantifíquelos a sus tarifas locales. Una línea que consume 15 kW más que un competidor cuesta dinero real en cada turno, en todos los turnos, durante la vida útil de la máquina.
Dos partidas suelen esconderse en la columna de servicios: las fugas de aire alrededor de la célula y el consumo en espera cuando la línea está ociosa pero alimentada. Las máquinas con accionamiento servo e inversor suelen mantener un consumo de espera más bajo que los antiguos accionamientos directos mecánicos, que es una de las razones por las que el sobrecoste de una plataforma servo se amortiza con el tiempo. Nuestro análisis del ROI de máquinas de envasado con accionamiento servo explica cómo aparece esa diferencia de energía en espera y de ciclo en el presupuesto de explotación.
Mano de obra
La automatización reduce la mano de obra, pero no la elimina. Cuente los operadores por turno, el nivel de cualificación requerido y la carga de supervisión. Una línea que necesita un técnico dedicado en planta por ser poco fiable no está ahorrando mano de obra. Sí lo está una línea que un solo operador puede gestionar sobre dos máquinas. Aquí es donde el equipo servo autodiagnóstico amortiza su sobrecoste; una plataforma totalmente servo, como la clase de encartonadora todo servo, mantiene la eficiencia con menos intervenciones que los equivalentes mecánicos antiguos.
El TCO de mano de obra debe contar más que el salario base del operador. Sume horas extra, mano de obra temporal en temporada alta, primas de turno de noche, tiempo de supervisión dedicado a resolver averías, rotación de formación y el coste de cubrir a un operador ausente por permiso. Una línea que traspasa limpiamente entre dos operadores necesita menos refuerzos que otra que requiere un especialista para reiniciar tras cada atasco. Las encuestas de plantilla de PMMI siguen cómo las plantas pasan del envasado manual a la automatización a medida que cambian la disponibilidad de personal y la presión salarial; nuestro resumen de la encuesta de plantilla PMMI 2025 y la señal de automatización enmarca ese contexto laboral.
Consumibles
Película, cajas, cola, etiquetas, ventosas y cuchillas son costes recurrentes. Una línea que exige una especificación de película estrecha y cara, o que desperdicia un 3 % de película en merma, tiene un coste de explotación más alto que una máquina tolerante. Compare no solo la máquina, sino la cesta de consumibles que le obliga a comprar. Una máquina que admite una gama más amplia de grosores de película, calidades de cartón y anchuras de cinta mantiene abiertas sus opciones de compra; una especificación bloqueada transfiere cada mes margen de su planta a un proveedor de materiales.
Capa 3: coste de mantenimiento y repuestos
Toda máquina se desgasta. La pregunta es con qué previsibilidad y qué gasto. El TCO de mantenimiento tiene tres componentes: mantenimiento preventivo programado, reparaciones no planificadas y detención de repuestos.
El mantenimiento programado —lubricación, tensado de cintas, inspección de barras de sellado, limpieza de sensores, calibración de termopares— cuesta mano de obra y piezas, pero evita la catástrofe. Una línea con un programa de mantenimiento documentado y fácil de seguir cuesta menos de mantener en marcha que una que falla al azar. Lea nuestro calendario de mantenimiento preventivo para equipos de envasado de alta velocidad para construir ese programa. Las reparaciones no planificadas son más caras: un accionamiento servo o una placa de control averiados pueden significar días de parada y un envío urgente de repuestos. La guía de gestión de repuestos y paradas explica qué piezas de desgaste mantener en local y cuáles pedir a plazo.
El plazo de repuestos es una variable del TCO, no una nota al pie. Un proveedor cuyas piezas críticas salen en dos días desde su región vale más que otro cuyos repuestos cruzan un océano en seis semanas. Al evaluar proveedores, pregunte el plazo de repuestos de los diez fallos más probables, y revise la presencia de soporte del proveedor en la página sobre SunAura Packaging Machines antes de comprometerse. Pregunte también si el hardware de control y los sensores son piezas estándar reparables o componentes propietarios que solo el proveedor original puede sustituir. Un sistema de control propietario se convierte en un activo varado el día en que el proveedor deja de darle soporte.
Capa 4: coste de parada y producción perdida (el mayor número oculto)
Es la capa que destruye los presupuestos. Cada minuto que una línea está parada, no está produciendo producto vendible. El coste de parada equivale al margen de contribución horario de la línea —beneficio bruto por hora, no ingresos—. Si su línea genera 1.200 $ de beneficio bruto por hora, una parada imprevista de ocho horas cuesta 9.600 $, independientemente de si la pieza de reparación costó 50 $ o 5.000 $.
Las líneas baratas fallan más a menudo y tardan más en reiniciar. Una línea que se atasca dos veces por turno durante quince minutos pierde una hora entera al día —300 horas al año—. A 1.200 $ la hora, son 360.000 $ al año en contribución perdida. Esa sola partida eclipsa cualquier ahorro en el precio de compra. Por eso la fiabilidad, el tiempo medio entre fallos (MTBF) y el tiempo de cambio de formato importan más que la velocidad de placa: mida el rendimiento real y sostenido bajo su propia mezcla de productos, no el pico del folleto.
La parada se divide en dos tipos, y ambos pertenecen al modelo. La parada no planificada es el atasco, el accionamiento fallido, la cabeza de sellado rota. La parada planificada es cambio de formato, mantenimiento programado y limpieza. La primera genera un coste de reparación de emergencia; la segunda consume horas de producción en un calendario previsible. Una máquina de alta velocidad que cambia despacio de formato puede perder cada semana más salida que una máquina algo más lenta que rota SKU en media hora.
Capa 5: coste de calidad, merma y reproceso
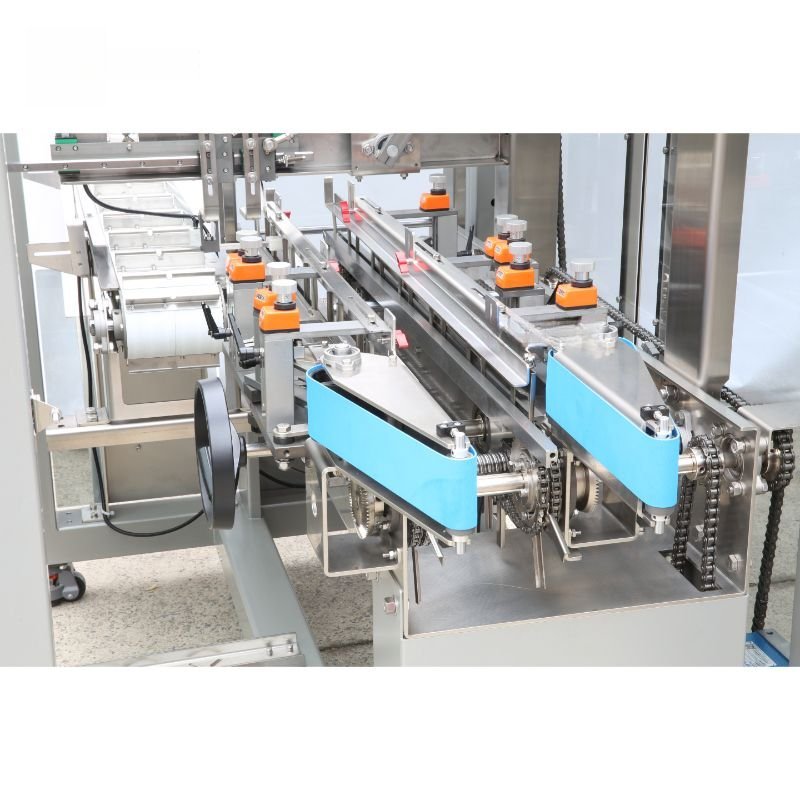
Una línea que produce defectos no solo desperdicia material; desperdicia la mano de obra y la energía ya invertidas arriba. Envases mal sellados, etiquetas descentradas, prospectos faltantes y cajas rechazadas llevan todos un coste oculto. Una línea con visión integrada y rechazo detecta los defectos pronto; una sin ellos los envía a los clientes, donde el coste se multiplica en reclamaciones, devoluciones y daño de marca. Al comparar el TCO, estime la tasa de defectos esperada y multiplíquela por el coste de un envase acabado. Una línea que rechaza el 0,5 % de la salida frente al 2,5 % en un año de producción es un ahorro apreciable, y esa brecha suele crecer con los operadores y la mezcla de productos.
El reproceso lleva su propia mano de obra: un envase que pasa la línea pero suspende una revisión final sigue necesitando un operador que lo inspeccione, reempaquete o descarte. Cuente esa mano de obra de reproceso aparte de la eficiencia de máquina, porque a menudo ocurre fuera de línea y no aparece en el registro OEE. Los defectos que escapan a los clientes son la merma más cara de todas: un envío devuelto o reetiquetado cuesta flete, manipulación y buena voluntad además del producto mismo.
Capa 6: coste de cambio de formato y flexibilidad
Si maneja varios SKU, cada cambio de formato es un coste: mano de obra, merma de los primeros envases defectuosos y producción perdida mientras la línea está parada. Una máquina con cambio de formato por utillaje de cuatro horas, realizado dos veces por semana, cuesta 400 horas al año en tiempo de cambio. Una máquina servo guiada por recetas que cambia en 30 minutos cuesta 50 horas. La diferencia son 350 horas al año —otra vez, margen de contribución real—. Por eso las decisiones de compra de encartonadoras y envoltoradoras insisten tanto en el cambio de formato; consulte nuestra guía de compra de encartonadoras para fabricantes farmacéuticos y cosméticos para ver cómo la especificación de cambio se traduce en la práctica.
La flexibilidad cubre también la gama de productos a lo largo del tiempo. Una línea comprada para el tamaño de caja único de hoy puede no admitir la caja más alta o la bandeja agrupada de mañana. Al especificar el cambio de formato, mire más allá de la lista actual de SKU hacia los productos que espera añadir en los próximos tres a cinco años. El cambio rápido de tamaño, los ajustes sin herramientas y el recuerdo de recetas son las funciones que mantienen una línea flexible a medida que crece la gama; el utillaje fijo y los puntos de cambio ajustados a mano le bloquean en la línea para la que se pidió la máquina.
Capa 7: fin de vida, depreciación y financiación
Por último, contemple cómo se paga la línea y cuánto vale al final. El coste de financiación (intereses), el plan de depreciación y el valor residual o de retasa influyen todos en la vista de tesorería. Una línea que dura 15 años con soporte de repuestos estable se deprecia sobre un horizonte más largo y barato que una línea que deja de tener soporte a los ocho años. Al comparar proveedores, pregunte cuánto tiempo seguirán suministrando repuestos para un modelo de máquina —y qué ocurre cuando lo descontinúen—. Una línea sin futuro suministro de repuestos es un activo varado.
El valor residual depende de lo estandarizada que sea la máquina. Una plataforma ampliamente adoptada, con controles comunes, manuales documentados y mercado de ocasión, conserva mejor el valor que una construcción única a medida. El desecho y la desactivación suelen ser pequeños, pero deben anotarse; una línea integrada en el edificio puede costar más de retirar que una célula independiente.
Los datos que necesita antes de construir la hoja de cálculo
Un modelo TCO es tan bueno como los números que se le introducen, y la mayoría de esos números vienen de su propia planta más que del folleto del proveedor. Antes de pedir ofertas a los proveedores, tome la línea de base actual de la línea que reemplaza o de la laguna de capacidad que cubre. Anote los operadores actuales por turno y su coste cargado, las horas extra y de mano de obra temporal, el gasto en materiales de envasado por envase, la tasa actual de merma y defectos, y la cifra de producción perdida que asignaría a una línea parada. Anote el modelo de turnos, los tamaños de caja y envase actuales, y los SKU que espera añadir en los próximos tres a cinco años.
En el lado del proveedor, recoja la potencia conectada en kW, el consumo de aire comprimido, la disponibilidad o MTBF cotizados, el tiempo de cambio de formato, los plazos de repuestos y la lista de piezas de desgaste suministradas con la máquina. Cuando una propuesta deja un número en blanco, trátelo como una cuestión de alcance abierta y no como un cero. Un modelo construido sobre su línea de base real y las mismas cifras solicitadas a cada licitador muestra claramente la brecha de propiedad; un modelo construido sobre suposiciones repite la comparación solo de precio en una hoja más larga.
Construir el modelo TCO: una hoja sencilla a cinco años
No necesita software complejo. Construya una hoja a cinco años con estas filas, en dólares:
- Precio de la máquina y utillaje.
- Instalación, izaje, puesta en marcha, formación.
- Flete, aranceles, impuestos.
- Energía anual × 5.
- Incremento anual de mano de obra × 5.
- Sobrecoste anual de consumibles × 5.
- Mantenimiento y repuestos anuales × 5.
- Horas de parada no planificada previstas × margen de contribución × 5.
- Merma y reproceso previstos × 5.
- Horas de cambio de formato previstas × margen de contribución × 5.
- Coste de financiación en el periodo.
- Menos el valor residual estimado.
Compare dos proveedores sobre el total de estas filas, no sobre la fila 1. En nuestra experiencia, el proveedor con el precio de factura más alto gana esta comparación en la mayoría de casos multiturno y multi-SKU, porque las ventajas de fiabilidad y cambio se acumulan. La misma lógica se aplica al final de línea: automatizar el paletizado con un robot colaborativo de paletizado sustituye el coste de mano de obra manual por un activo de capital previsible que se acumula por turnos. Para la vista de presupuesto de final de línea, consulte la guía de coste y presupuesto de líneas de envasado de final de línea 2026, y para el paletizado en concreto, la comparación entre máquinas robóticas y convencionales de capas en la guía TCO y amortización de paletizadores.
Cómo aparece la fiabilidad en los números
Tres métricas separan una línea fiable de una frágil, y se mapean directamente sobre las filas del TCO. La disponibilidad es la parte del tiempo programado en que la línea está realmente funcionando. El MTBF, tiempo medio entre fallos, indica cuánto tiempo funciona la máquina entre paradas. El tiempo de cambio de formato indica cuánto se tarda en pasar de un SKU al siguiente. Una línea con un 81 % de disponibilidad y cambio de 30 minutos supera a una máquina de nombre más rápido con un 62 % de disponibilidad y cambio de cuatro horas en casi cualquier operación multiturno, incluso cuando la velocidad de folleto parece menor en la segunda máquina.
Pida a cada proveedor un compromiso de disponibilidad o MTBF ligado a su mezcla de productos y SKU, no una cifra genérica de sala de exposición. Una visita de referencia a una planta con la misma mezcla de productos muestra estas cifras con honestidad: observe el cambio de formato, la tasa de atascos y la atención que los operadores dedican a la línea durante un turno completo. La velocidad de ficha técnica se mide sobre el envase más fácil; la disponibilidad en planta se mide en el día real.
TCO según el perfil de planta: cuando la oferta más barata gana de verdad
El TCO no siempre favorece a la máquina cara. El modelo le dice en qué mundo está, la intuición no.
En una línea de bajo volumen, SKU único, un turno, los costes de parada y cambio nunca se acumulan como en una línea de alto rendimiento. Una máquina simple y fiable que encaja con el producto y el turno únicos puede ser la decisión correcta, y una plataforma servo premium puede no amortizarse. La oferta barata gana aquí solo si sigue siendo fiable y reparable; una máquina barata frágil pierde incluso a bajo volumen, porque un solo día de parada imprevista sigue costando contribución.
En una línea multiturno, multi-SKU, con varios tamaños de caja y cambios regulares, dominan las capas recurrentes. Mano de obra, parada, cambio y merma escalan todos con horas y cambios de SKU, y la máquina con mejor disponibilidad y cambio más rápido suele ganar con holgura la comparación a cinco años. Este es el perfil en el que la brecha de precio de factura entre dos licitadores es más probable que la invierta el coste de propiedad.
Por qué las máquinas baratas se vuelven caras
El patrón es constante. Una línea de bajo precio normalmente recorta donde el comprador no ve: bastidores más delgados que vibran y se desgastan rápido, accionamientos mecánicos en vez de servo que cambian despacio, sistemas de control sin diagnóstico, y un proveedor delgado que desaparece tras la garantía. El primer día la línea parece estar bien. Tras un año aparece el desgaste; tras dos, el sistema de control está obsoleto; tras tres, el soporte ha desaparecido. El TCO de esa línea lo dominan la parada y las reparaciones a medida, no su bajo precio de factura. La posición de SunAura Packaging Machines es deliberadamente sobria: construir líneas fiables, con diagnóstico servo y soporte de repuestos, y dejar que los compradores comparen por eficiencia real en lugar de por precio de cabecera. Nuestras soluciones de envasado y toda la gama de productos están especificadas para mantener la eficiencia durante una larga vida útil.
Cómo usar el TCO en el proceso de compras
Tres prácticas cambian el resultado. Primero, exija a cada proveedor un compromiso de eficiencia y MTBF en la oferta, ligado a su mezcla de productos y SKU. Segundo, visite una instalación de referencia con el mismo producto y obsérvela funcionando un turno —observe el cambio de formato, los atascos y la carga de trabajo de los operadores—. Tercero, mantenga una conversación de ingeniería de valor: pregunte a cada proveedor qué se rompería primero, qué actualizaría y qué dejaría fuera. El proveedor que responde con honestidad es el que probablemente sostendrá la línea durante la próxima década. Si la línea reemplaza o amplía una instalación existente, lea también nuestra guía sobre la integración de maquinaria de envasado nueva en líneas existentes, para que el coste de integración no quede fuera del modelo.
Ejemplo TCO práctico: dos licitadores, un producto
Para concretar el marco, imagine un envasador contratista cosmético de tamaño medio que elige entre dos líneas de encartonadora más flow-wrapper para una línea de tubos de sérum. El licitador A oferta 120.000 $; el B oferta 145.000 $. Solo por precio gana A. Ahora superponga los supuestos de propiedad sobre un horizonte de cinco años, dos turnos.
La línea del licitador A mantiene un 62 % de eficiencia frente al 81 % de B, cuesta 9.000 $ más al año en energía y aire comprimido, necesita dos horas de cambio extra a la semana y tiene un plazo de repuestos de cuatro semanas. Convertido a dinero: la brecha de eficiencia de 19 puntos en una línea con 1.100 $ de contribución horaria vale unos 83.000 $ al año; el tiempo de cambio extra otros 18.000 $ al año; la penalización de servicios 9.000 $ al año. En conjunto, más de 110.000 $ al año, o más de 550.000 $ en cinco años —antes de contar reparaciones de emergencia imprevistas y merma—. El sobrecoste de 25.000 $ del licitador B se amortiza en los primeros seis meses y ahorra medio millón de dólares en el horizonte de propiedad. Esta es la brecha que oculta una hoja solo de precio.
La lección no es que lo caro siempre sea mejor. Es que debe cuantificar las capas que escalan con la explotación, no solo la máquina. Una línea de bajo volumen, SKU único, un turno puede favorecer realmente la oferta más barata, porque los costes de parada y cambio nunca se acumulan. El modelo TCO le dice en qué mundo está; la intuición no.
Errores TCO habituales que conviene evitar
Tres errores invalidan un trabajo TCO por lo demás cuidado. Primero, usar los ingresos en lugar del margen de contribución al valorar la parada. Una línea que genera 3.000 $ de ingresos por hora pero solo 800 $ de beneficio bruto vale 800 $ la hora parada; valorarla por ingresos sobrestima el coste de parada y puede malclasificar a los proveedores. Segundo, ignorar la curva de aprendizaje y el periodo de puesta en marcha. Una línea nueva rara vez trabaja a la eficiencia objetivo el primer día; incorpore una rampa de tres a seis meses al modelo, porque ese lastre afecta a todos los proveedores, pero golpea más fuerte a los débiles. Tercero, olvidar el desecho y el fin de vida. Una línea con controles propietarios no sustituibles deja de tener soporte a mitad de vida; contemple un valor residual conservador y un escalón de caída del soporte de repuestos. Las líneas de SunAura Packaging Machines usan hardware de control estándar y reparable precisamente para allanar ese escalón durante una larga vida útil.
Un cuarto error es comparar una oferta con la matemática TCO mientras la otra se queda en el precio de factura. Ambas propuestas deben pasar por las mismas siete capas; de lo contrario, el ejercicio solo renombra una comparación de precio. Un quinto es suponer que el ahorro llega el primer día. Los ahorros de mano de obra y merma suben a medida que los operadores aprenden la línea y las recetas se estabilizan, así que descuente el primer año de forma conservadora incluso en una propuesta sólida.
Referencias y fuentes de contexto
El contexto de mano de obra, automatización y mercado de esta guía se apoya en encuestas sectoriales y fuentes normativas que los compradores pueden verificar directamente:
- Investigación de mercado PMMI y encuestas del sector del envasado —envasado secundario, plantilla y tendencias de automatización—.
- Datos de Statista sobre equipos de automatización industrial y de envasado —contexto de adopción de equipos y crecimiento de segmentos—.
- Resumen de normas de seguridad de máquinas ISO —base de seguridad y protecciones referida al comparar el alcance de línea—.
- Orientación OSHA de envasado y manipulación de materiales —contexto de manipulación manual, protecciones y seguridad de puesto de trabajo—.
Las cifras de precio y rendimiento de esta guía son rangos de planificación, franco fábrica y antes de instalación, controles, transporte y utillaje. Su propio TCO debe usar las tarifas locales de mano de obra, servicios y materiales en lugar de los números de ejemplo.
Preguntas frecuentes
No. La oferta más barata puede ganar en una línea de bajo volumen, SKU único, un turno, donde la parada y el cambio no se acumulan. En líneas multiturno y multi-SKU, la máquina premium suele ganar una vez que fiabilidad, parada, cambio y merma se cuantifican en el modelo a cinco años. Pase ambas ofertas por las mismas capas TCO antes de decidir.
En líneas de alto rendimiento, suele dominar la producción perdida por parada imprevista y cambio lento, porque se valora al margen de contribución horario y no al coste de pieza. Le siguen mano de obra y consumibles. El precio inicial de la máquina suele ser la capa más pequeña en una comparación multiturno a cinco años.
Use el beneficio bruto (margen de contribución) por hora, no los ingresos por hora. Una línea que aporta 3.000 $ de ingresos pero 800 $ de beneficio bruto por hora cuesta 800 $ la hora parada. Aplique esa tasa a las horas de parada no planificada y cambio planificado previstas durante el periodo de propiedad.
Pregunte el plazo de los diez fallos más probables, si las piezas de desgaste son estándar o propietarias, qué incluye el primer kit de repuestos y durante cuánto tiempo se suministrarán los repuestos tras discontinuar el modelo. El stock regional y los controles estándar reparables pesan más que un precio base bajo una vez que una avería detiene la línea.
Cinco años es el horizonte de planificación estándar para equipos de envasado, acorde con los ciclos típicos de garantía, revisión y sustitución. Para células de final de línea de larga vida, una visión de siete a diez años ayuda a comparar una máquina robusta con otra más barata que pierde pronto el soporte. Incluya en ambas un valor residual conservador y un escalón de caída del soporte de repuestos.
El coste total de propiedad no es un ejercicio académico. Es la diferencia entre una inversión que se justifica y otra que gasta margen en silencio durante años. Cuantifique toda la vida, no la factura, y deje que SunAura Packaging Machines le ayude a modelar las capas que importan: contacte con nuestro equipo de ingeniería a través de la página de contacto con su producto, velocidad y modelo de turnos para una recomendación basada en el TCO.

Ryan translates customer product, package and production data into a machine configuration and quotation: package format review, throughput estimation, machine type selection, optional equipment, spare parts, lead time and payback calculations. His articles help overseas buyers prepare a complete application brief and understand how configuration choices change price and output.
Ver biografía completa ›