

Turning a load that weighs more than a forklift can safely swing is a daily event in metalworking plants, and it is usually done badly. Coils arrive on the flat and must stand for the uncoiler; moulds are machined in one orientation and stored or mounted in another; pallets under finished goods have to be exchanged without setting the load down; fabrications are welded horizontally and installed vertically. Where plants rely on chains, slings and an improvised forklift manoeuvre, the operation is slow, uncontrolled and a standing crush risk, and it depends entirely on whoever happens to be driving. A purpose-built upender or tilter removes the improvisation, and this guide explains how to size one, choose the drive and clamping, calculate the cycle and integrate it safely.
SunAura Packaging Machines fornisce una gamma standardizzata di raddrizzatori a 90° e ribaltatori a 180° da tre a cinquanta tonnellate; il comunicato di lancio ha presentato le macchine, mentre questo articolo affronta le decisioni tecniche che un acquirente prende quando le specifica per coil, stampi, attrezzature e pallet pesanti.
Primo passo: definire correttamente il carico
Every upender is sized from the load, and the first mistake is describing an average rather than the worst case. The specification inputs are the heaviest single load to be turned including its pallet or fixture, the largest envelope in each dimension, whether the load is cylindrical or flat, how its centre of gravity sits relative to the rotation axis, and how it will be placed and removed — forklift, crane or conveyor. A coil specification needs the outside diameter, inside diameter, width and weight; a mould needs its closed dimensions and weight; a pallet load needs the footprint, height and whether it is stable when tilted.
Il baricentro conta perché modifica la coppia che l’azionamento deve erogare: un carico alto e fuori asse genera a metà rotazione un momento molto maggiore di un cubo compatto di pari peso, e telaio e azionamento si dimensionano su quel momento, non sul peso statico. SunAura Packaging Machines parte da fotografie o disegni dei carichi reali e dimensiona in modo prudente sul caso più gravoso: per questo la richiesta di offerta chiede il carico massimo e non quello tipico.
La gamma verificata, in numeri
| Macchina | Angolo | Portata | Ciclo (una via) | Azionamento / bloccaggio |
|---|---|---|---|---|
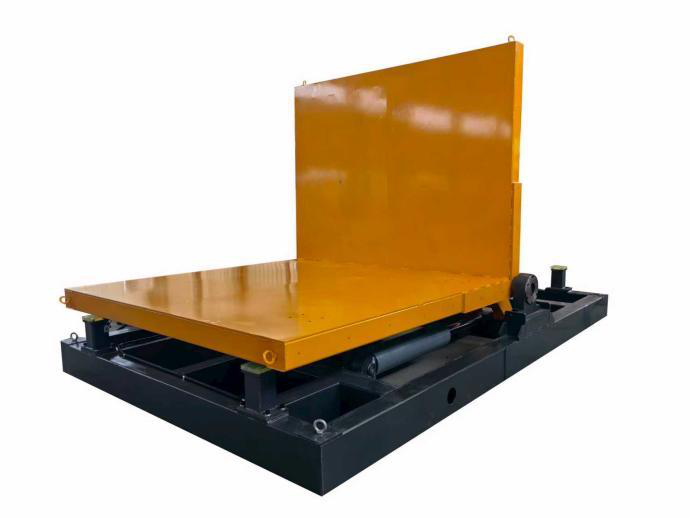
| Raddrizzatore meccanico a 90° | 0–90°, arresto in qualunque punto | fino a 50 t | 30–50 s | Meccanico, soft start/stop con inverter |
| Raddrizzatore idraulico a 90° | 0–90°, arresto in qualunque punto | fino a 50 t | 30–50 s | Idraulico, rotazione fluida |
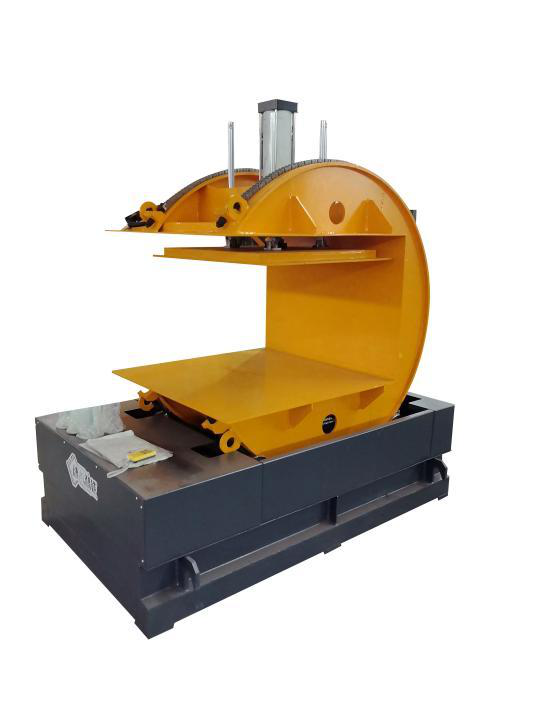
| Ribaltatore meccanico a 180° | 0–180°, arresto in qualunque punto | fino a 10 t | 60–120 s | Meccanico, bloccaggio pneumatico/idraulico |
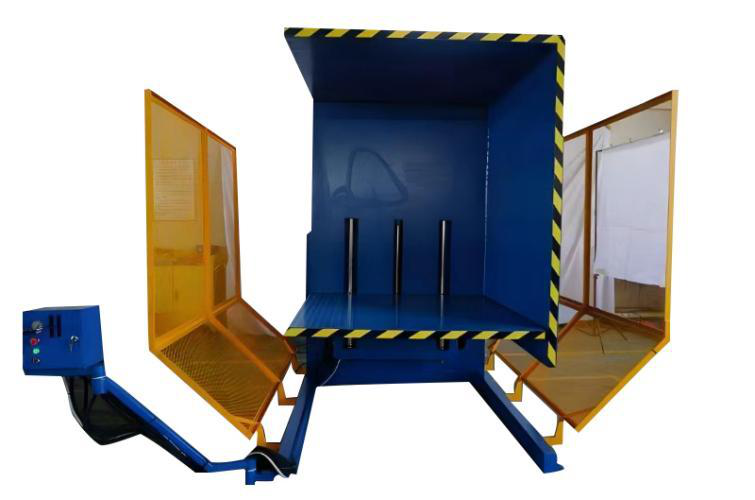
| Ribaltatore carterizzato a 180° | 0–180° | fino a 3 t | 60–120 s | Completamente protetto, portelli con interblocco |
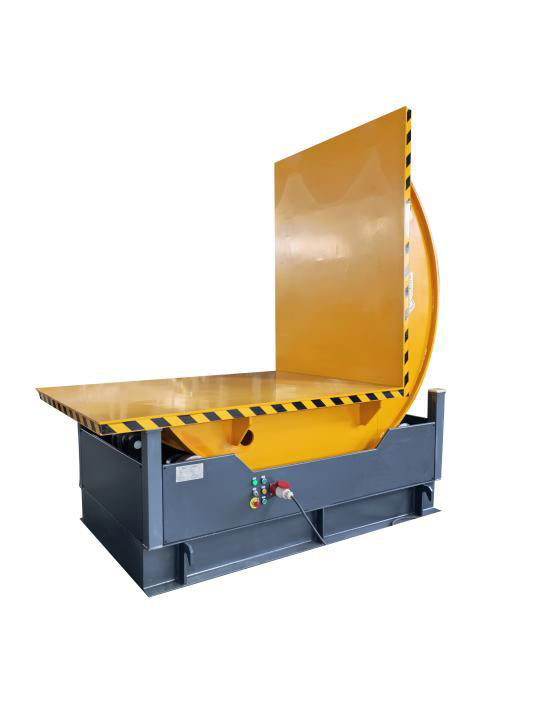
Le macchine standard a 90° accettano ingombri inclinabili di 500–2000 mm per lato e carichi cilindrici da 500–2000 mm di diametro con larghezza del nastro entro 2000 mm, con potenza installata da 1 a 22 kW secondo il carico; gli ingombri fuori standard si progettano sui disegni del cliente.
Azionamento meccanico o idraulico
Entrambi gli azionamenti arrivano a cinquanta tonnellate e si fermano a qualsiasi angolo: la scelta non riguarda quindi la portata. I raddrizzatori meccanici usano una trasmissione con inverter e soft start/soft stop, che protegge carico e ingranaggi dagli urti, e si adattano a cicli definiti e ripetitivi in ambienti produttivi dove la manutenzione lavora già con azionamenti elettrici. I raddrizzatori idraulici ruotano in modo fluido con coppia elevata e attutiscono la rotazione, e si adattano ai carichi più pesanti e agli stabilimenti che hanno già centraline e manutenzione idraulica. Decidono il profilo di ciclo e le competenze già presenti in manutenzione: una macchina idraulica in uno stabilimento senza esperienza idraulica viene assistita con riluttanza, mentre una macchina meccanica in un’officina idraulica perde la fluidità che aveva motivato la scelta.
Bloccaggio: il particolare che non si può improvvisare
La rotazione è sicura solo se il carico non può muoversi, e il bloccaggio è il componente che viene personalizzato più spesso. I coil poggiano su selle e vengono trattenuti contro la piastra; i carichi piatti si serrano tra i piani o vengono trattenuti da bracci pneumatici o idraulici; i carichi pallettizzati possono ruotare con il pallet, con il bloccaggio che afferra in modo positivo il gruppo prima che la piattaforma si muova. I ribaltatori a 180° usano il bloccaggio pneumatico o idraulico proprio perché un carico capovolto nel punto più alto del ciclo non è trattenuto da nient’altro, e forza e sequenza di serraggio sono interbloccate con la rotazione, così un ciclo non può iniziare finché il carico non è assicurato. Gli stabilimenti che trattano carichi misti richiedono bloccaggi regolabili e posizioni memorizzate in ricetta, mentre le linee dedicate usano attrezzature fisse, più rapide da caricare.
Calcolare il ciclo reale e la capacità produttiva
Il ciclo dichiarato — 30–50 secondi per via sulle macchine a 90°, 60–120 secondi sui 180° — copre solo la rotazione, mentre la capacità produttiva reale comprende carico, serraggio, rotazione, rilascio e uscita. Un coil ruotato in quaranta secondi ma caricato e prelevato con carrello elevatore in altri due minuti dà un ciclo vicino ai tre minuti per carico, e la pianificazione deve usare questo dato completo, non il tempo di rotazione. Raramente il collo di bottiglia è la macchina: lo sono il carrello elevatore o la gru che posiziona il carico, e per questo gli stabilimenti ad alto volume integrano il raddrizzatore in un flusso a nastri in cui i carichi entrano ed escono senza un mezzo dedicato. Come per ogni macchina di imballaggio e movimentazione, la linea va pianificata su cicli raggiungibili e non su valori ottimistici, secondo il metodo illustrato nella guida di SunAura Packaging Machines alla capacità produttiva reale.
Sicurezza: perché l’operatore resta fuori dall’area
The entire justification for a purpose-built upender is the safety difference versus rigging, and the design follows a short set of principles. The load is positively clamped before rotation; the operator runs the cycle wirelessly from outside the working area, which removes the habit of guiding a swinging load by hand; emergency stops are fitted at the frame and controls; soft start and stop prevent the load swinging at the ends of the turn; and the fully enclosed 180° machine adds interlocked doors so a cycle cannot run with a door open. These devices are verified at commissioning and tested on a maintenance schedule, because a bypassed interlock returns the operation to the condition the machine was bought to eliminate. The guarding logic matches the washdown and heavy-duty guidance in SunAura Packaging Machines’ wider scelta della fine linea .
Versione autonoma o integrazione in linea
I raddrizzatori si installano in due configurazioni, e la scelta segue i volumi. Le celle autonome in magazzini e officine servono una singola macchina, con i carichi portati dal carrello elevatore e il telaio che occupa una piccola area dedicata: è la soluzione per officine conto terzi e produzioni miste. Le macchine in linea nei centri servizi metalli e negli stabilimenti di stampaggio si inseriscono in nastri a rulli o carrelli portacoil, ruotando i carichi come una stazione di un flusso continuo e alimentando automaticamente svolgitori o cesoie longitudinali. SunAura Packaging Machines integra entrambe con i nastri, la movimentazione coil e le macchine di fine linea che fornisce, seguendo i principi di layout della sua guida a nastri trasportatori e movimentazione del prodotto, e PLC e HMI scambiano segnali con la linea circostante, così la rotazione parte solo quando le stazioni a monte e a valle sono pronte.
Un esempio concreto: un centro servizi acciaio
Il dimensionamento è più chiaro con un caso reale. Un centro servizi che taglia acciaio laminato a caldo riceve coil fino a venticinque tonnellate, diametro esterno 1900 mm, larghezza fino a 1600 mm, che arrivano con l’occhio in orizzontale e alimentano uno svolgibobine con l’occhio in verticale. Il coil nel caso peggiore appoggia leggermente fuori asse sulla sella, spostando il baricentro rispetto all’asse di rotazione a metà giro, e l’azionamento si dimensiona su quel momento, non sul coil semplicemente appoggiato in piano. Si sceglie un raddrizzatore idraulico a 90° per la rotazione fluida ad alta coppia, piastra e sella si costruiscono sui diametri reali dei coil e la rotazione dura circa quaranta secondi; il ciclo completo però, compresi posizionamento del carico con il carrello portacoil, serraggio, rotazione e rilascio nello svolgitore, si pianifica su alcuni minuti, perché il carrello serve anche altre stazioni. La macchina è integrata in linea con nastri a rulli e carrelli portacoil anziché come telaio autonomo, e il PLC interblocca la rotazione con la posizione del carrello.
Un’officina stampi con lo stesso budget specificherebbe in modo diverso: una macchina meccanica a 90° o 180° autonoma, bloccaggi regolabili per stampi di misure diverse, comando wireless e carico con carrello elevatore, perché i suoi carichi cambiano ogni giorno e non arrivano mai su un nastro. Stessa classe di peso, configurazione del tutto diversa.
Errori di specifica frequenti
The failures SunAura Packaging Machines sees in enquiries follow a short pattern. Buyers size to the average load and then turn a heavier one, overloading the frame and drivetrain; they ignore the centre of gravity and specify by static weight alone, under-sizing the torque at mid-rotation; they assume a clamp from a previous machine suits a new load shape, which is how loads shift during inversion; they plan throughput on the rotation time rather than the complete loading and removal cycle; and they order a machine without confirming how it will be loaded, leaving no room for the forklift or crane. Each is fixed in the specification stage and expensive after manufacture, which is why SunAura Packaging Machines requests drawings and works the layout before quoting a frame.
Fondazioni, sito e manutenzione
Una macchina da cinquanta tonnellate che ruota un carico da cinquanta tonnellate richiede un pavimento che lo regga, e il carico sulle fondazioni si verifica sulla soletta dell’edificio invece di dedurlo dall’ingombro della macchina. Il telaio è ancorato a una soletta piana e in bolla, con spazio attorno per le attrezzature di carico e, sulle macchine in linea, per nastri e carrelli portacoil. La manutenzione è semplice: le trasmissioni meccaniche si ispezionano e lubrificano secondo piano, i quadri inverter e PLC si tengono puliti e ventilati, gli impianti idraulici si controllano per stato e perdite dove presenti e le superfici di bloccaggio si mantengono in ordine, così il carico non può scivolare. I dispositivi di sicurezza — funghi di emergenza, interblocchi, comandi wireless — si collaudano periodicamente, perché è il loro funzionamento corretto a tenere l’operatore fuori dall’area. Come per ogni attrezzatura pesante, una breve routine documentata e una piccola scorta dei ricambi soggetti a usura evitano i guasti che costano un turno, secondo le indicazioni di SunAura Packaging Machines sulla gestione dei ricambi.
Perché gli stabilimenti abbandonano i metodi improvvisati
Gli stabilimenti comprano di solito un raddrizzatore dopo un incidente, non prima: un coil oscillato sulle cinghie, uno stampo spinto con le forche del carrello, un pallet girato con il carico che scivola. Il valore della macchina diventa allora evidente. Elimina l’oscillazione incontrollata e l’abitudine di guidare i carichi a mano, ruota ogni carico con lo stesso ciclo ripetibile, registra l’operazione tramite i controlli e tiene l’operatore lontano dall’area di lavoro. Protegge anche il prodotto: un coil o uno stampo che scivola durante una rotazione improvvisata si danneggia prima di arrivare alla macchina per cui era stato acquistato, e il costo di un solo incidente si avvicina al prezzo della macchina. Per gli stabilimenti che trattano ogni giorno questi carichi la domanda raramente è se la macchina sia giustificata, ma perché il metodo improvvisato sia stato tollerato così a lungo.
Domande frequenti
Quale portata devo indicare?
Il vostro carico reale più pesante, pallet o attrezzatura compresi, con telaio e azionamento dimensionati sul momento del baricentro a metà rotazione e non sul carico medio.
Azionamento meccanico o idraulico?
Entrambi arrivano a cinquanta tonnellate; scegliete il meccanico per cicli ripetitivi definiti e l’idraulico per una rotazione fluida ad alta coppia, guidati dall’esperienza della vostra manutenzione.
Quanti carichi all’ora posso ruotare?
La rotazione richiede 30–120 secondi secondo il modello, ma il ciclo completo comprende carico e prelievo con carrello elevatore, che di solito fissano la cadenza pratica a un equivalente tra uno e più carichi al minuto; le configurazioni in linea sono molto più rapide.
Si possono gestire carichi fuori standard?
Sì. Telai, bloccaggi, tensione e orientamento si progettano sui vostri disegni, con bloccaggi regolabili e ricette per la produzione mista.
Conclusioni
Un raddrizzatore progettato allo scopo sostituisce una rotazione improvvisata e pericolosa con carrello elevatore con un ciclo ripetibile: il carico viene definito e bloccato, l’azionamento meccanico o idraulico lo ruota di novanta o centottanta gradi con soft start e stop, e l’operatore comanda la macchina in wireless restando fuori dall’area di lavoro. Specificate a partire dal carico più pesante e dal suo baricentro, con il bloccaggio giusto, un ciclo realistico e integrazione autonoma o in linea, queste macchine proteggono persone e prodotto nella movimentazione di coil, stampi, attrezzature e pallet, e sono costruite su capacità verificate anziché su promesse di catalogo.
Se dovete ruotare carichi pesanti, contattate gli ingegneri applicativi di SunAura Packaging Machines con dimensioni, pesi e orientamento dei vostri carichi, oppure consultate le quattro macchine nel catalogo prodotti.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Vedi biografia completa ›