

La maggior parte delle domande che gli acquirenti pongono prima di ordinare una linea di confezionamento riguardano la macchina stessa: la sua velocità, il suo cambio formato, il suo prezzo. Le domande che tendono a essere poste due settimane prima della consegna sono diverse e più urgenti — dove viene collocata, a cosa si collega, e perché il compressore dell’aria va in allarme ogni pomeriggio? Un numero sorprendente di installazioni perde la sua prima settimana per problemi di utenze che erano conoscibili mesi prima: una formatrice di cartoni affamata di aria compressa che cicla debolmente e si inceppa, una reggiatrice alimentata da un circuito che non può sopportare il carico del suo riscaldatore, un avvolgitore per pallet collocato dove nessun carrello elevatore può raggiungerlo. In SunAura Packaging Machines forniamo un documento di requisiti di sito con ogni linea, e i progetti che vengono messi in servizio più rapidamente sono quelli in cui l’aria, l’alimentazione e il pavimento della fabbrica sono stati preparati prima dell’arrivo delle casse.
Questa guida illustra le utenze e le condizioni del sito di cui un sistema di confezionamento di fine linea ha effettivamente bisogno. Tratteremo l’aria compressa — quanta, quanto pulita e asciutta, e perché la pressione alla macchina conta più della pressione al compressore; l’alimentazione elettrica in termini di tensione, fasi e circuiti; il carico del pavimento, la livella e lo spazio richiesto attorno alle macchine; e le condizioni ambientali che influenzano sia le apparecchiature sia i prodotti. Entreremo nel merito di come totalizzare i carichi su una linea multi-macchina, cosa verificare in sito, e la breve checklist che previene i comuni ritardi della prima settimana. Se state pianificando una linea o preparando una fabbrica per una, le sezioni seguenti seguono la stessa logica che i nostri ingegneri applicativi usano quando esaminano l’impianto di un cliente.
Aria compressa: l’utenza più spesso sottodimensionata
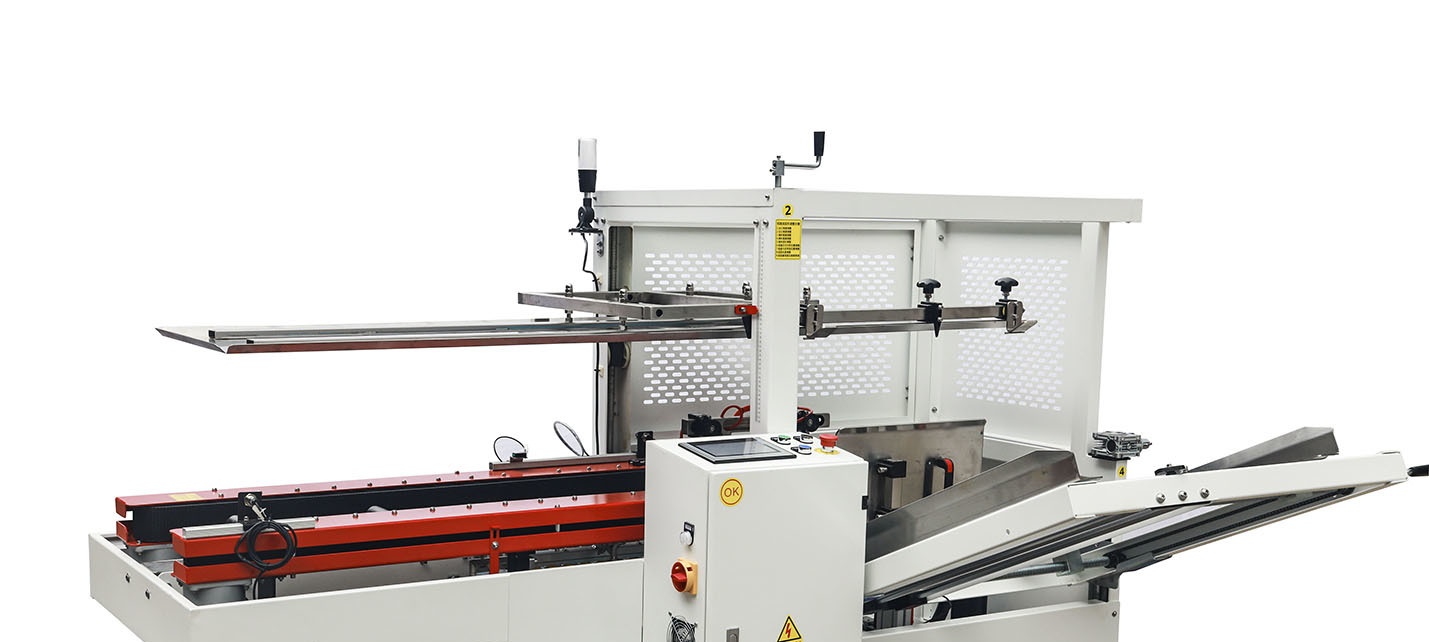
Molte macchine per il confezionamento si affidano all’aria compressa per gli stessi movimenti che un essere umano farebbe altrimenti: le formatrici di cartoni pneumatiche usano cilindri per prelevare i fondi dal magazzino e piegare i lembi, le sigillatrici azionano le teste del nastro e i lembi, gli incartonatori e i deviatori usano l’aria per muovere e scartare il prodotto, e le stazioni di soffiaggio rimuovono i detriti. L’assunzione conveniente è che la fabbrica abbia già l’aria, quindi non serve specificare altro. Il problema è che “abbiamo un compressore” non vi dice nulla sul fatto che l’aria raggiunga la nuova macchina alla pressione e portata di cui ha bisogno mentre il resto dello stabilimento attinge dallo stesso sistema. L’aria è anche l’utenza più sprecona nella maggior parte degli stabilimenti — perdite e sovrapressurizzazione consumano silenziosamente una grande quantità di elettricità — quindi un sistema dimensionato, regolato e mantenuto correttamente protegge sia le prestazioni sia la bolletta elettrica.
Pressione e portata non sono la stessa cosa
Le macchine pneumatiche specificano una pressione di lavoro, comunemente nell’intervallo di 0,5–0,7 MPa (circa 70–100 psi), e un consumo d’aria, di solito espresso in litri al minuto o piedi cubi al minuto a una pressione dichiarata. La pressione è la forza disponibile; la portata è il volume che il sistema può erogare mentre i cilindri ciclando. Una linea può mostrare una pressione statica corretta a vuoto eppure collassare sotto carico quando diversi cilindri entrano in funzione insieme, perché il compressore, l’essiccatore o la tubazione non possono erogare la portata, e la pressione alla macchina scende a ciclo in corso. Questo produce esattamente i sintomi che vengono diagnosticati erroneamente come guasti della macchina: cartoni semi-formati, lembi non spinti a sede, sigillatura debole e scarti intermittenti. Il requisito è quindi specificato alla macchina, in condizioni di funzionamento, con il resto dello stabilimento che attinge aria come fa normalmente.
Quando il totale viene sommato, il compressore dovrebbe avere un margine sul consumo combinato — una regola empirica comune è dimensionarlo con circa il 20–30% di capacità di riserva, e tenere conto delle perdite, che nei sistemi più vecchi possono rappresentare una quota sostanziale della domanda. Far funzionare un compressore a pieno regime al massimo è sia inefficiente sia non lascia spazio per il ciclo occasionale ad alta domanda, mentre un compressore sovradimensionato che cicla on-off è spregevole in un modo diverso. La risposta corretta viene dal totalizzare i dati delle macchine piuttosto che acquistare in base a un numero di catalogo, motivo per cui SunAura Packaging Machines fornisce i dati di consumo per ogni macchina nella linea.
Aria asciutta, pulita e regolata
La qualità dell’aria conta quanto la quantità. L’aria compressa trasporta vapore acqueo che condensa nella tubazione, specialmente nei climi umidi, e l’aria non trattata e bagnata corrode i cilindri, rovina le guarnizioni e introduce umidità nei prodotti e negli imballaggi — lo stesso problema di condensa che affrontiamo nella nostra guida alla protezione degli imballaggi per esportazione. Un essiccatore a refrigerazione o a gel, una filtrazione adeguata e scarichi di condensa erogano aria asciutta; un’unità filtro-regolatore-lubrificatore a ogni macchina imposta la pressione locale e protegge i componenti pneumatici. Le macchine alimentate con aria bagnata e non regolata si guastano in modo prevedibile e si usurano più rapidamente, e la posizione in garanzia su tali guasti è tanto limitata quanto la causa è prevenibile. Negli stabilimenti freddi, l’acqua nelle linee può anche gelare, il che è parte del motivo per cui la preparazione dell’aria viene dimensionata con attenzione per gli ambienti freddi e di lavaggio.
Tubazioni e derivazioni
Il sistema di distribuzione è l’ultimo punto in cui la capacità viene persa. Tubi troppo stretti, tratte lunghe con molti raccordi e flessibili sottodimensionati creano tutti caduta di pressione; un anello principale attorno allo stabilimento eroga l’aria in modo più uniforme di una singola tratta a fondo cieco. Ogni macchina necessita di una derivazione dedicata con una valvola di intercettazione, un regolatore e, dove la macchina lo richiede, lubrificazione, affinché possa essere isolata e sottoposta a manutenzione senza influenzare le apparecchiature vicine. Questi sono costi minori in fase di installazione e grossi inconvenienti quando aggiunti dopo, motivo per cui il layout viene pianificato insieme alle posizioni delle macchine piuttosto che improvvisato dal manutentore.

Alimentazione elettrica: tensione, fasi e circuiti
Le macchine per il confezionamento sono prevalentemente elettriche, con motori, azionamenti, riscaldamenti e controlli, e l’alimentazione deve corrispondere esattamente alla specifica della macchina — le apparecchiature elettriche non sono indulgenti verso le supposizioni. I parametri chiave sono tensione, numero di fasi, frequenza e il sistema di messa a terra di protezione. Le macchine industriali funzionano comunemente su alimentazioni trifasi, come 380–415 V a 50 Hz o 460–480 V a 60 Hz, mentre le macchine più piccole e i circuiti di controllo possono funzionare su monofase; la macchina è costruita per l’alimentazione indicata nell’ordine, motivo per cui i clienti confermano la tensione della loro fabbrica prima della produzione. Una macchina costruita per una frequenza o tensione non può semplicemente essere collegata a un’altra, e i trasformatori o le regolazioni VFD, dove possibili, sono meglio pianificati che improvvisati.
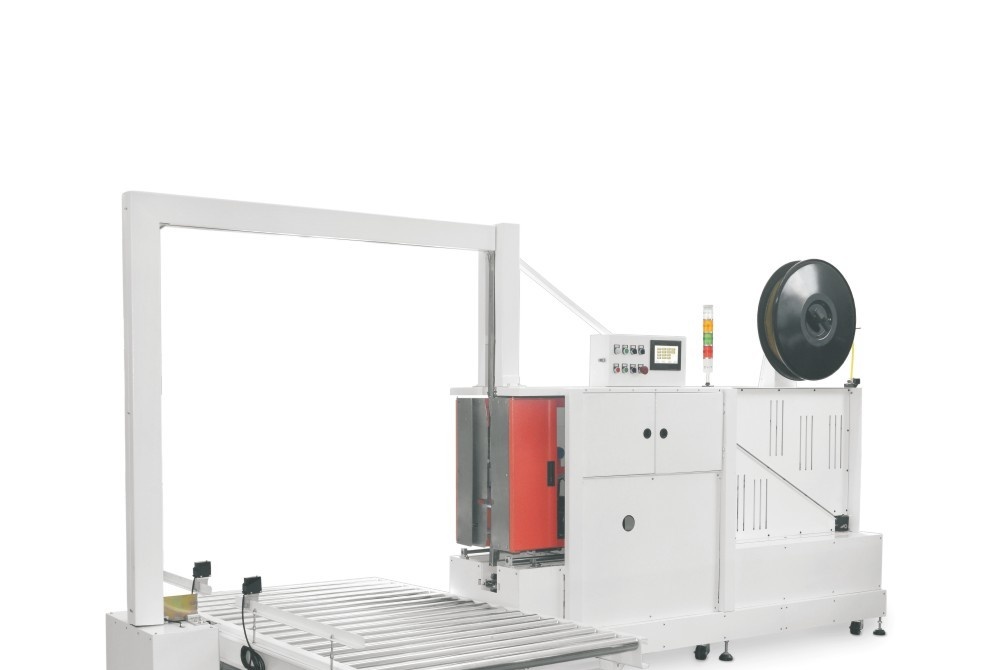
Ogni macchina o gruppo di macchine necessita di circuiti dimensionati per la sua corrente a pieno carico, con la protezione da sovraccarico e cortocircuito corretta, e le macchine con riscaldatori — reggiatrici, tunnel di termoretrazione e sistemi hot-melt — richiedono particolare attenzione perché il loro carico di riscaldamento è elevato. Mettere diverse di queste macchine su un unico circuito marginale causa interventi fastidiosi dell’interruttore proprio quando la linea funziona più intensamente. Lo schema elettrico della macchina indica il carico affinché l’elettricista del cliente possa pianificare la distribuzione; isolatori o interruttori di sezionamento a ogni macchina consentono manutenzione sicura e blocco meccanico, un requisito in ogni regime di sicurezza serio. Anche i controlli e i circuiti di sicurezza devono essere rispettati: protezioni, arresti di emergenza e interblocchi sono cablati a norma e non devono essere bypassati per risparmiare tempo.
Pavimento, livella e spazio macchina
Il pavimento della fabbrica sopporta l’attrezzatura e tutto ciò che viene stoccato su di esso, e deve essere piano, solido e sufficientemente forte. Le macchine pesanti — pallettizzatori, celle robotizzate, tunnel di termoretrazione e trasportatori di accumulo carichi — impongono carichi puntuali che richiedono un pavimento in calcestruzzo di spessore e qualità adeguati; i pavimenti che si crepano o assestano sotto una macchina creano problemi di allineamento molto difficili da correggere. Le macchine devono anche essere installate in piano e, dove si uniscono, a altezze corrispondenti, affinché cartoni e prodotti si trasferiscano in modo pulito; le saldature a spessore e l’ancoraggio fanno parte dell’installazione, non una finitura opzionale. Gli avvolgitori a piattorotante e le celle robotizzate in particolare necessitano di una base piana e stabile per funzionare con precisione.
Lo spazio attorno alle macchine viene regolarmente sottostimato. Un layout necessita di spazio non solo per l’ingombro dell’attrezzatura ma per il lavoro degli operatori, per l’apertura di protezioni e sportelli, per il rifornimento di magazzini di fondi di cartoni e materiali di consumo, e — criticamente — per l’accesso alla manutenzione e per carrelli elevatori o transpallets che consegnano materiale e rimuovono i pallet finiti. Il clearance sopra le macchine e ai pannelli di controllo, lo spazio per estrarre una testa di sigillatura o un rotolo di film, e i corridoi abbastanza larghi per i pallet carichi appartengono tutti al layout. Le linee che sembrano più compatte sulla carta sono spesso quelle che non possono essere sottoposte a manutenzione o rifornite in modo efficiente una volta installate.

Condizioni ambientali e considerazioni sul prodotto
L’attrezzatura è dimensionata per un ambiente, e gli estremi di temperatura, umidità e polvere influenzano sia le macchine sia i prodotti che le attraversano. Gli spazi caldi e non ventilati riducono la vita utile dei controlli e dei motori e possono far sì che film e adesivi si comportino in modo inconsistente; le condizioni umide e polverose richiedono involucri e tenute adeguate; le aree fredde e di lavaggio necessitano di macchine costruite per loro fin dall’inizio. L’illuminazione sulla linea dovrebbe consentire agli operatori di ispezionare i pacchi e leggere i controlli, e il layout dovrebbe tenere conto del drenaggio dove avviene la pulizia a umido. Per prodotti e film sensibili al calore, conta anche la posizione dei tunnel di calore rispetto alle altre macchine e agli operatori. Queste condizioni vengono esaminate in fase di specifica perché cambiano come la macchina è costruita, non semplicemente dove è collocata.

Totalizzare una linea multi-macchina
Per una linea completa — formatrice, incartonatore, sigillatrice, reggiatrice, avvolgitore e pallettizzatore con i loro trasportatori — le utenze vengono sommate piuttosto che trattate macchina per macchina. Il consumo d’aria di tutte le stazioni viene totalizzato con margine; i carichi elettrici vengono allocati su circuiti dimensionati adeguatamente; i carichi del pavimento vengono verificati nei punti più pesanti; e i servizi vengono instradati per corrispondere al layout finale. SunAura Packaging Machines fornisce queste informazioni nella documentazione dei requisiti di sito e, per i progetti chiavi in mano, esamina in anticipo l’impianto e il layout del cliente. Dove il compressore o l’alimentazione esistente è marginale, è molto più economico potenziarlo prima dell’installazione piuttosto che scoprire la limitazione durante la messa in servizio, quando ogni giorno di ritardo è produzione persa.
Checklist di preparazione del sito
- Confermate la pressione e il consumo d’aria di ogni macchina; totalizzateli e dimensionate il compressore con margine.
- Fornite aria asciutta, filtrata e regolata con una derivazione dedicata, valvola e FRL a ogni macchina.
- Verificate tensione, fasi e frequenza dell’alimentazione prima che la macchina venga costruita su ordine.
- Allocare circuiti per la corrente a pieno carico, specialmente per riscaldatori e tunnel, con isolatori locali.
- Controllate spessore, qualità e livella del pavimento; ancorate e saldate a spessore le macchine come richiesto.
- Riservate spazio per l’operazione, le protezioni, la manutenzione, i materiali di consumo e il movimento dei carrelli elevatori.
- Esaminate temperatura ambiente, umidità, polvere, illuminazione e drenaggio per l’ambiente effettivo.
- Instradate e testate le utenze prima della consegna affinché la linea possa essere messa in servizio all’arrivo.
Domande frequenti
Come faccio a sapere se il mio compressore è abbastanza grande?
Sommate i dati di consumo d’aria di tutte le macchine alla loro pressione dichiarata, tenete conto delle perdite e di un margine di circa il 20–30%, e verificate la pressione alle macchine mentre la linea e lo stabilimento sono in funzione. La pressione statica a vuoto non è evidenza di capacità adeguata.
Ogni macchina necessita del proprio regolatore d’aria?
Ogni macchina dovrebbe avere una derivazione dedicata con una valvola di intercettazione e un filtro-regolatore, con lubrificazione dove la macchina lo richiede. Questo imposta la pressione locale corretta e protegge i componenti pneumatici dall’aria bagnata o sporca.
Quale tensione dovrei comunicare al produttore?
La tensione effettiva, il numero di fasi e la frequenza nel punto di installazione — ad esempio 400 V trifase 50 Hz o 480 V trifase 60 Hz. La macchina è costruita per quell’alimentazione, quindi deve essere confermata prima della produzione.
Quanto spazio richiede una linea oltre all’ingombro della macchina?
Spazio per operatori e protezioni, per il rifornimento di fondi e film, per l’accesso alla manutenzione e per i carrelli elevatori che muovono i pallet, più i corridoi di sicurezza pertinenti. Questi spazi fanno parte del layout piuttosto che spazio da tagliare.
Le utenze possono essere aggiunte dopo l’arrivo delle macchine?
Possono, ma farlo ritarda la messa in servizio e spesso costa di più. Preparare aria, alimentazione e lavori di pavimento prima della consegna è la raccomandazione standard per un’installazione rapida e senza problemi.
Conclusione
Una linea di confezionamento funziona come specificato solo quando le condizioni del sito corrispondono ai suoi requisiti: aria compressa erogata alla pressione e portata corrette, asciutta e regolata; circuiti elettrici abbinati a tensione, fasi e corrente a pieno carico; un pavimento piano e sufficientemente forte; e lo spazio e le condizioni ambientali di cui le macchine e i prodotti hanno bisogno. Totalizzare questi carichi sull’intera linea e prepararli prima della consegna rimuove i problemi che più comunemente consumano la prima settimana di un’installazione. Dimensionate tempestivamente e verificate in sito, le utenze diventano invisibili — il che, per le utenze, è esattamente l’obiettivo.
Se state pianificando una linea di confezionamento e volete confermare i requisiti di aria, alimentazione e pavimento per il vostro impianto, SunAura Packaging Machines fornisce la documentazione del sito e, per i progetti chiavi in mano, una revisione preventiva dell’impianto. Contattate i nostri ingegneri applicativi con i dettagli dell’alimentazione della vostra fabbrica e la linea target, oppure esplorate le macchine nell’hub prodotti, incluse le formatrici di cartoni pneumatiche e l’intera gamma di apparecchiature di fine linea.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Vedi biografia completa ›