

SunAura Packaging Machines ha presentato questa settimana una cella robotizzata modulare per l’inserimento in cartone e la pallettizzazione, sviluppata per le condizioni di SKU misti e cambi formato frequenti tipiche del moderno fulfilment e-commerce e del conto terzi. Il nuovo modulo abbina una stazione robotizzata di cartoning, un robot collaborativo di pallettizzazione opzionale e le macchine formatrici e sigillatrici che li circondano, tutte su un unico sistema di controllo: la cella si può quindi ordinare come soluzione di fine linea completa oppure aggiungere per fasi a una linea esistente.
Il lancio riflette un cambiamento che gli ingegneri applicativi di SunAura Packaging Machines osservano su tutto il mercato: linee che un tempo trattavano un solo prodotto in un solo formato di cartone oggi gestiscono decine di SKU in un turno, e l’economia del cartoning ad automazione rigida — progettato su misura per una scatola e una disposizione di prodotto — salta quando i cambi formato diventano frequenti. Le celle robotizzate rinunciano a una parte della velocità di punta dell’automazione fissa in cambio della possibilità di cambiare prodotto e schema di confezionamento selezionando una ricetta: un vantaggio decisivo per le operazioni di fulfilment, dove il profilo degli ordini cambia ogni giorno.
Come è disposta la cella
Una configurazione tipica parte a monte con una formatrice di cartoni che apre e incolla sul fondo cartoni RSC e li presenta alla stazione di inserimento. I prodotti arrivano su nastro — singolarizzati e orientati, oppure raggruppati in file — e il robot li preleva e li depone nel cartone in attesa secondo uno schema programmato. Il cartone pieno passa poi a una sigillatrice superiore e, se necessario, a una reggiatrice, prima di raggiungere la stazione di pallettizzazione. Qui un robot collaborativo compone il pallet strato per strato, disponendo i cartoni secondo uno schema studiato per stabilità e incastro, e il pallet finito esce verso l’avvolgimento o la reggiatura. Ogni fase è una macchina standard SunAura Packaging Machines, ma sono integrate attorno a segnali condivisi invece di funzionare come isole indipendenti.
La stazione robotizzata di inserimento in cartone è a sua volta una cella protetta con trasportatori integrati, che delimita l’area di lavoro del robot mentre cartoni e prodotti entrano ed escono in modo controllato. Il robot di cartoning ZX-500R ne è l’esempio: un robot compatto a due assi, adatto a deporre prodotti nei cartoni alle velocità richieste dalle linee di fulfilment e alimentari, con cambi formato gestiti attraverso schemi memorizzati anziché con l’attrezzaggio meccanico.

Pallettizzazione collaborativa a fine linea
La fase di pallettizzazione si basa su robot collaborativi progettati appositamente per il lavoro ripetitivo di impilamento dei cartoni, un compito fisicamente gravoso, difficile da coprire su tre turni e causa frequente di infortuni e turnover nei centri di distribuzione. Le soluzioni di pallettizzazione SunAura Packaging Machines, tra cui i robot collaborativi WP-40 e i WP-50 robot collaborativi di pallettizzazionecombinano un braccio robotico con una base mobile e un’attrezzatura di presa configurabile, adatta a cartoni di diverse dimensioni; poiché lo schema di pallet è una ricetta, passare da un formato all’altro — o cambiare il numero di cartoni per strato — è solo questione di selezione, non di ricostruzione della macchina.
, abbinano un braccio robotico a una base mobile e a un’attrezzatura di presa configurabile adatta a cartoni di diverse dimensioni; poiché lo schema di pallet è una ricetta, passare da un formato all’altro — o cambiare il numero di cartoni per strato — è solo questione di selezione, non di ricostruzione della macchina.

Perché le linee con SKU misti premiano la robotica
L’operatività collaborativa cambia il calcolo di sicurezza e di ingombro rispetto ai robot di pallettizzazione tradizionali, che di norma sono recintati in una cella ampia. Un cobot correttamente dimensionato può lavorare fianco a fianco con gli operatori in uno spazio più ridotto, il che è ideale per gli stabilimenti che inseriscono l’automazione in layout esistenti invece di progettare una linea ex novo. L’azienda sottolinea che collaborativo non significa protezioni opzionali — ogni installazione viene valutata sulle velocità, sui carichi e sul raggio d’azione effettivi — ma consente una cella più compatta e flessibile di quanto offra l’automazione fissa.
L’argomento a favore del cartoning robotizzato è più forte dove la varietà di prodotto è alta. Una cartonatrice fissa, progettata su un prodotto e uno schema di carico, lavora quella configurazione in modo molto efficiente ma richiede parti di cambio meccaniche e regolazioni qualificate per qualsiasi altra cosa, e il costo di fermo macchina cresce con il numero di cambi giornalieri. Un robot, al contrario, conserva in centralina decine di schemi e passa rapidamente dall’uno all’altro; i nuovi prodotti si aggiungono insegnando o programmando uno schema, senza ordinare nuovo hardware. Per il fulfilment e-commerce, la logistica conto terzi e le aziende stagionali — dove il mix è ampio e cambia con promozioni e commesse — questa flessibilità è il fattore decisivo.
La robotica si adatta anche alle linee destinate a crescere. Una cella modulare può partire dal solo cartoning e aggiungere la pallettizzazione in seguito, oppure iniziare con un numero limitato di prodotti ed estendersi man mano che la libreria di schemi del robot si arricchisce. Questo approccio per fasi riduce l’impegno iniziale e lascia che l’automazione segua il business, invece di pretendere che l’intero sistema si giustifichi il primo giorno. Per le linee ad alto volume e prodotto singolo l’automazione fissa può ancora offrire la migliore capacità di punta; per tutto ciò che è variabile, la cella robotizzata è l’investimento più durevole.
Integrazione con formatura, sigillatura e reggiatura Un robot vale quanto il flusso di cartoni e prodotti che lo circonda: per questo SunAura Packaging Machines ordina il modulo come sistema. A monte, una formatrice affidabile — come la formatrice di cartoni robotizzata AIS400 o una formatrice servo dimensionata sulla cadenza richiesta — deve fornire cartoni già formati senza diventare il collo di bottiglia. A valle, sigillatura ed eventuale reggiatura devono accettare i cartoni pieni alla produzione della cella, e la pallettizzazione deve tenere il passo perché i cartoni finiti non si accumulino bloccando la linea. Il completo sistema di formatura, cartoning, sigillatura e pallettizzazione
dimostra come queste fasi si bilanciano quando sono specificate insieme.
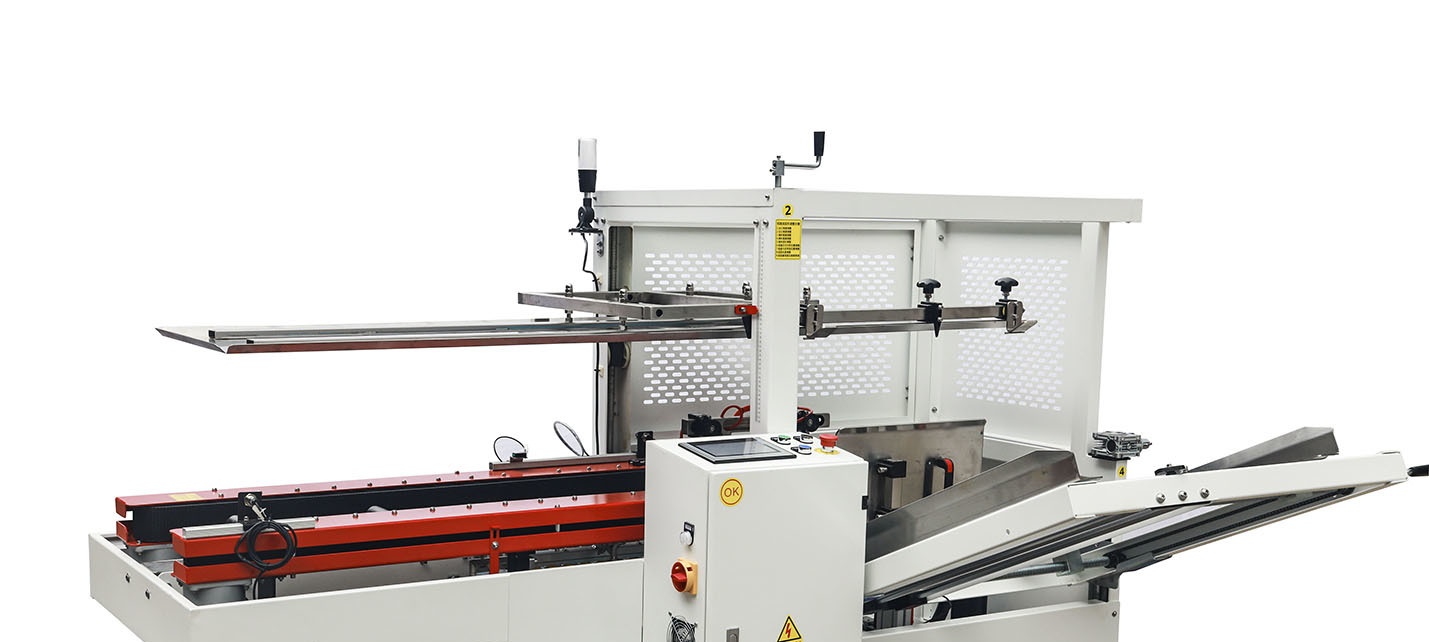
La formatura automatica e l’incollaggio inferiore riforniscono di cartoni formati la stazione robotizzata di cartoning.
Il dimensionamento di una cella robotizzata si riduce a tre numeri: la cadenza di cartoni che la linea deve sostenere, la portata che il robot movimenta a ogni prelievo (un prodotto, una fila o uno strato intero) e le dimensioni di cartoni e pallet che definiscono raggio d’azione e schema. Il cartoning robotizzato può essere configurato per prelevare singoli prodotti, per una deposizione delicata, oppure gruppi, per una maggiore capacità produttiva; il robot di pallettizzazione si sceglie in base al peso dei cartoni, all’altezza del pallet e ai cartoni al minuto richiesti. Come per le altre macchine di fine linea, SunAura Packaging Machines consiglia di dimensionare sulla cadenza operativa realistica — con un margine di riduzione per cambi formato, rifornimenti e arresti — anziché sul dato di punta della macchina. L’obiettivo è una cella che sostiene la produzione prevista per turno senza lavorare di continuo al limite.
Capacità produttiva, portata e scelta del dimensionamento
Il dimensionamento di una cella robotizzata si riduce a tre numeri: la cadenza di cartoni che la linea deve sostenere, la portata che il robot movimenta a ogni prelievo (un prodotto, una fila o uno strato intero) e le dimensioni di cartoni e pallet che definiscono raggio d’azione e schema. Il cartoning robotizzato può essere configurato per prelevare singoli prodotti, per una deposizione delicata, oppure gruppi, per una maggiore capacità produttiva; il robot di pallettizzazione si sceglie in base al peso dei cartoni, all’altezza del pallet e ai cartoni al minuto richiesti. Come per le altre macchine di fine linea, SunAura Packaging Machines consiglia di dimensionare sulla cadenza operativa realistica — con un margine di riduzione per cambi formato, rifornimenti e arresti — anziché sul dato di punta della macchina. L’obiettivo è una cella che sostiene la produzione prevista per turno senza lavorare di continuo al limite.
Manodopera, sicurezza e modello operativo
Il motivo più costante che i clienti citano per automatizzare cartoning e pallettizzazione è la manodopera: mansioni ripetitive, fisicamente pesanti e sempre più difficili da coprire in modo affidabile, il cui costo lungo la vita dell’impianto è rilevante rispetto a una macchina che lavora su ogni turno. L’automazione migliora anche la ripetibilità: i cartoni vengono confezionati e pallettizzati sempre allo stesso modo, riducendo i danni in transito e i relativi reclami. La sicurezza è progettata dentro la cella con protezioni, interblocchi, operatività collaborativa valutata e zone libere per le attività che richiedono ancora una persona, come il rifornimento dei materiali di consumo e la rimozione dei pallet finiti. Per SunAura Packaging Machines tutto questo fa parte della specifica, non è un’aggiunta successiva all’installazione.
Affidabilità e manutenzione in una cella robotizzata
Chi passa dalla movimentazione manuale alla robotica a volte si aspetta una macchina esente da manutenzione; una cella robotizzata va invece intesa come una macchina affidabile con una routine di manutenzione breve e prevedibile, non come una macchina senza manutenzione. Il robot in sé ha pochi punti di usura rispetto ai trasportatori e alle macchine di fine linea che lo circondano; la manutenzione concreta si concentra sui componenti che movimentano il prodotto: cinghie e rulli, l’attrezzatura di presa che afferra cartoni o prodotti, i sensori che confermano la posizione e le sigillatrici e reggiatrici a valle. Tenere questi elementi sotto controllo e avere a magazzino i ricambi soggetti a usura è ciò che protegge la disponibilità che ha giustificato la cella.
L’attrezzatura di presa merita un’attenzione particolare, perché è la parte che tocca il prodotto e quindi la più sensibile a un cambio di ciò che la linea lavora. Le pinze a vuoto si adattano a cartoni e prodotti lisci e relativamente piatti; le pinze meccaniche o su misura a forme irregolari, superfici porose o carichi più pesanti. Specificare un’attrezzatura che copra la gamma prevista di prodotti — e verificare che un nuovo prodotto sia gestibile con quella esistente o con un cambio rapido — evita il caso in cui un robot installato per la flessibilità non riesca ad afferrare il prodotto successivo vinto dal cliente. SunAura Packaging Machines convalida la presa su cartoni e prodotti reali durante le prove e la messa in servizio, invece di darla per buona dai disegni.
Dall’ordine alla linea in funzione: la messa in servizio
Il percorso verso una cella robotizzata funzionante segue una sequenza nota, e conoscerla aiuta il committente a pianificare le interruzioni. Definiti prodotto e gamma di cartoni, la cella viene progettata e costruita, poi collaudata in fabbrica — meglio se con i cartoni e i prodotti reali del cliente, o con campioni rappresentativi — così da dimostrare schemi di carico, presa e bilanciamento della linea prima della spedizione. In stabilimento le macchine vengono posizionate e collegate, provate a vuoto e poi messe in servizio con prodotto reale, formando operatori e manutentori. Le linee che prendono sul serio il collaudo di accettazione tendono ad avviarsi più rapidamente in campo, perché i problemi che sarebbero emersi nella sede del cliente sono già stati individuati e risolti in quella del costruttore.
Negli stabilimenti esistenti il progetto viene spesso calendarizzato intorno alla produzione, installando la cella e avviandola per fasi per evitare una lunga fermata. È qui che il design modulare ripaga: formatura e cartoning possono entrare in servizio mentre la pallettizzazione resta manuale, e il pallettizzatore collaborativo si aggiunge e si collauda prima di ritirare la fase manuale. Il risultato è una transizione che lo stabilimento può assorbire, anziché un passaggio unico con tutti i suoi rischi.
Domande frequenti sulle celle di cartoning robotizzate
Come si aggiunge un nuovo prodotto o un nuovo formato di cartone?
Una cella robotizzata sarà abbastanza veloce per la mia linea?
Si può installare la cella per fasi?
Per il fulfilment con SKU misti e per la maggior parte delle linee alimentari e di beni di consumo, una confezionatrice robotizzata correttamente dimensionata sostiene la cadenza richiesta, soprattutto se configurata per prelevare gruppi anziché singoli pezzi. La produzione molto veloce di un solo prodotto può premiare l’automazione fissa; il confronto decisivo è la cadenza sostenuta sul vostro mix reale, non un dato di punta su un solo SKU.
Come si aggiunge un nuovo prodotto o un nuovo formato di cartone?
I nuovi schemi di carico e di pallet si aggiungono in centralina e il robot li esegue senza nuove parti meccaniche. Il cambio di formato dei cartoni sfrutta le regolazioni standard di formatrice e sigillatrice. È il vantaggio principale rispetto all’automazione fissa sulle linee con varietà di prodotto in crescita.
Conclusione
Si può installare la cella per fasi?
Se la vostra linea lavora SKU misti, cambi formato frequenti o pallet che oggi sono composti a mano, SunAura Packaging Machines può studiare una cella robotizzata sulle vostre dimensioni di cartone, sui pesi dei prodotti e sui cartoni al minuto previsti. Sì. Il modulo è studiato per essere aggiunto per fasi — per esempio automatizzando prima il cartoning e poi la pallettizzazione — il che distribuisce l’investimento e consente a ogni fase di dimostrare il proprio ritorno. Pianificare subito il layout completo, anche quando si costruisce per fasi, garantisce che trasportatori e controlli ospitino le aggiunte successive. Quanto spazio serve a un pallettizzatore collaborativo? Molto meno di un robot tradizionale recintato, anche se l’ingombro esatto dipende dal raggio d’azione, dall’altezza del pallet e dai requisiti di sicurezza valutati. SunAura Packaging Machines studia la cella in funzione dello spazio disponibile e del sistema di trasferimento pallet, compresi i siti che la integrano in linee esistenti.Conclusione Per il fulfilment e-commerce, il conto terzi e ogni linea in cui la varietà di prodotto e la frequenza dei cambi definiscono l’attività, una cella robotizzata modulare offre la flessibilità che l’automazione fissa non ha. Integrando cartoning robotizzato, pallettizzazione collaborativa e fasi di formatura, sigillatura e reggiatura attorno a un controllo condiviso, SunAura Packaging Machines realizza una cella che cambia con il mix di prodotto, sostiene una capacità produttiva realistica e libera dai lavori più difficili da coprire a fine linea. Specificata come sistema e costruita per fasi quando è il caso, è un percorso di automazione che resta utile man mano che la gamma cresce. Se la vostra linea lavora SKU misti, cambi formato frequenti o pallet che oggi sono composti a mano, SunAura Packaging Machines può studiare una cella robotizzata sulle vostre dimensioni di cartone, sui pesi dei prodotti e sui cartoni al minuto previsti.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Vedi biografia completa ›