

SunAura Packaging Machines ha presentado esta semana una célula modular de encajonado y paletizado robótico diseñada para las condiciones de muchos SKU y cambio de formato rápido propias del fulfilment de e-commerce moderno y del envasado por contrato. El nuevo módulo combina una estación de encajonado robótica, un robot paletizador colaborativo opcional y el equipo de formación y sellado de cajas que los rodea, todos compartiendo un mismo sistema de control, de modo que la célula puede especificarse como una solución de fin de línea completa o añadirse por etapas a una línea existente.
El lanzamiento refleja un cambio que los ingenieros de aplicaciones de SunAura Packaging Machines observan en todo el mercado: las líneas que antes manejaban un solo producto en un solo formato de caja ahora manejan decenas de SKU por turno, y la economía del encajonado de automatización rígida —diseñado para una caja y un patrón de producto— se desmorona cuando los cambios de formato se vuelven frecuentes. Las células robóticas renuncian a una parte de la velocidad punta de la automatización fija a cambio de poder cambiar de producto y de patrón de envasado seleccionando una receta, lo que las hace más adecuadas para operaciones de fulfilment donde los perfiles de pedido cambian a diario.
Cómo se organiza la célula
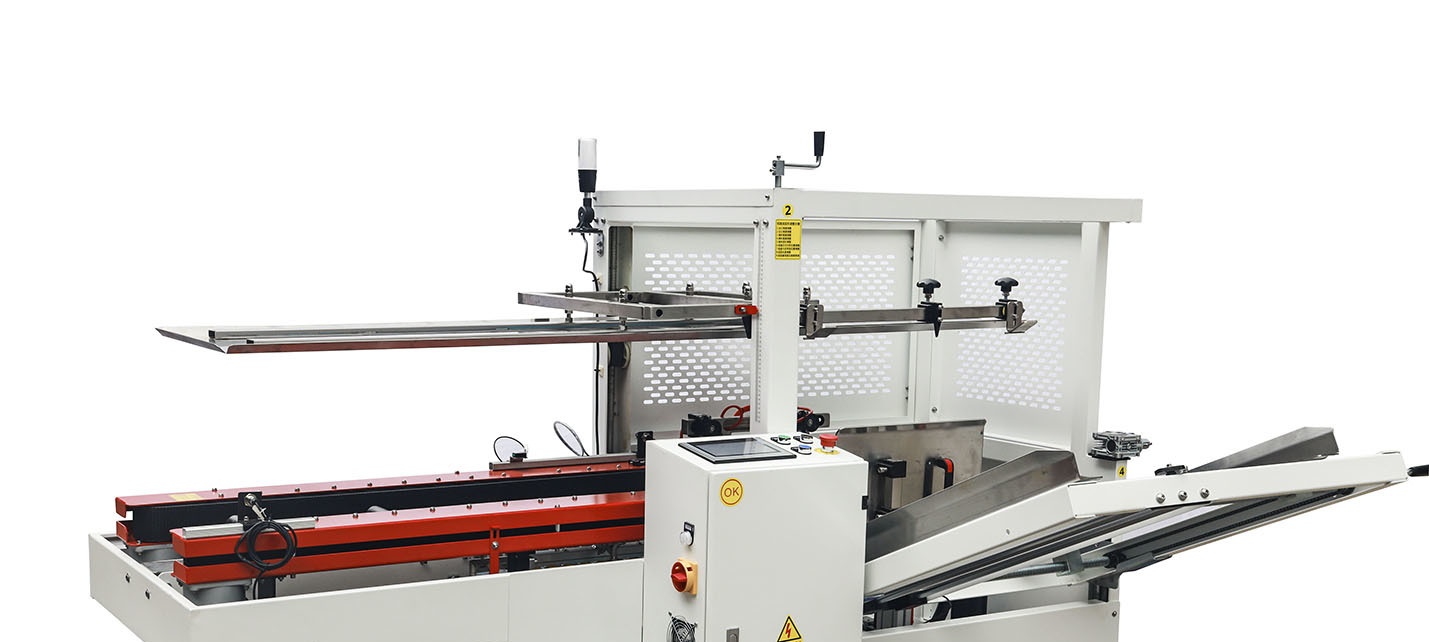
Una configuración típica comienza aguas arriba con una formadora de cajas que forma y sella por el fondo cajas RSC y las presenta a la estación de encajonado. Los productos llegan por un transportador —individualizados y orientados, o agrupados en filas— y un robot los toma y los coloca en la caja en espera según un patrón programado. La caja llena pasa después a una selladora superior y, cuando se requiere, a una flejadora, antes de llegar a la estación de paletizado. Allí un robot colaborativo construye el palé capa a capa, colocando las cajas en un patrón definido para lograr estabilidad y encaje mutuo, y el palé terminado se libera para su envoltura o flejado. Cada etapa es una máquina estándar de SunAura Packaging Machines, pero se integran en torno a señales compartidas en lugar de funcionar como islas independientes.
La propia estación de encajonado robótica se construye como célula protegida con transportadores integrados, lo que da al robot una envolvente de trabajo definida mientras cajas y productos entran y salen de forma controlada. La encajonadora robótica ZX-500R representa este enfoque: un robot de encajonado compacto de dos ejes, adecuado para colocar productos en cajas a las velocidades que exigen las líneas de fulfilment y de alimentación, con un cambio de formato gestionado mediante patrones memorizados en lugar de reajustes mecánicos.

Paletizado colaborativo al final de la línea
La etapa de paletizado utiliza robots colaborativos construidos específicamente para el trabajo repetitivo de apilar cajas, una tarea físicamente exigente, difícil de cubrir con personal en tres turnos y fuente habitual de bajas y rotación en los centros de distribución. Las opciones de paletizado de SunAura Packaging Machines, incluidos los WP-40 and robots paletizadores colaborativos WP-50, combinan un brazo robótico con una base móvil y herramientas de extremo configurables, adecuadas para cajas de distintos tamaños. Como el patrón de palé es una receta, pasar de un tamaño de caja a otro —o ajustar el número de cajas por capa— es cuestión de seleccionar, no de reconstruir la máquina.
El funcionamiento colaborativo cambia el cálculo de seguridad y de superficie ocupada respecto a los robots paletizadores tradicionales, que suelen vallarse en una gran célula. Un cobot bien especificado puede trabajar junto a los operarios en una superficie menor, lo que conviene a las instalaciones que integran automatización en distribuciones existentes en lugar de diseñar una línea desde cero. La empresa subraya que colaborativo no significa que la protección sea opcional —cada instalación se evalúa según las velocidades, cargas y alcances reales—, pero sí permite una célula más compacta y flexible que la que ofrece la automatización fija.

Por qué las líneas con muchos SKU favorecen la robótica
El argumento a favor del encajonado robótico es más sólido cuando la variedad de producto es alta. Una encajonadora fija, diseñada en torno a un producto y un patrón de envasado, ejecuta esa configuración con gran eficiencia, pero requiere piezas mecánicas de cambio y ajustes especializados para cualquier otra cosa, y el coste del tiempo de parada crece con el número de cambios de formato diarios. Un robot, en cambio, guarda muchos patrones en su controlador y puede alternar entre ellos con rapidez; los productos nuevos se añaden enseñando o programando un nuevo patrón en lugar de pedir nuevos componentes. Para el fulfilment de e-commerce, la logística de terceros y las empresas de temporada —donde la mezcla de productos es amplia y cambia con las promociones y los contratos— esa flexibilidad es el factor decisivo.
La robótica también conviene a las líneas que se espera que evolucionen. Una célula modular puede empezar por el encajonado y añadir el paletizado más adelante, o arrancar con un conjunto limitado de productos y ampliarse a medida que crece la biblioteca de patrones del robot. Este enfoque por etapas reduce el compromiso inicial y permite que la automatización siga al negocio en lugar de exigir que el sistema completo se justifique desde el primer día. Para las líneas de gran volumen con un solo producto, la automatización fija puede seguir ofreciendo la mejor cadencia punta; para todo lo variable, la célula robótica es la inversión más duradera.
Integración con formación, sellado y flejado
Un robot rinde solo en la medida del flujo de cajas y productos que lo rodea, y por eso SunAura Packaging Machines especifica el módulo como un sistema. Aguas arriba, una formadora fiable —como la formadora de cajas robótica AIS400 o una formadora por servomotor ajustada a la cadencia de cajas requerida— debe suministrar cajas formadas sin convertirse en el cuello de botella. Aguas abajo, el sellado y el flejado deben aceptar las cajas llenas a la salida de la célula, y el paletizado debe mantener el ritmo para que las cajas terminadas no se acumulen ni bloqueen la línea. El sistema completo de formación, encajonado, sellado y paletizado de cajas demuestra cómo se equilibran estas etapas cuando se especifican en conjunto.
La integración de control importa tanto como la distribución mecánica. Las señales compartidas hacen que la estación de encajonado se detenga cuando una caja no está lista, que la selladora y la flejadora avancen en secuencia y que el paletizador avise cuando una capa o un palé está completo; una única interfaz HMI muestra el estado de la célula en lugar de obligar a los operarios a gestionar máquinas independientes. Los compradores que atornillan máquinas separadas a posteriori descubren con frecuencia velocidades y enlaces de señalización desajustados que una célula unificada evita desde el principio.
Cadencia, carga útil y decisión de dimensionamiento
Dimensionar una célula robótica depende de tres cifras: la cadencia de cajas que la línea debe sostener, la carga útil que el robot manipula en cada recogida (un producto, una fila o una capa completa) y las dimensiones de caja y palé que definen el alcance y el patrón. El encajonado robótico puede configurarse para tomar productos individuales y colocarlos con delicadeza, o para tomar grupos y lograr mayor cadencia, y el robot paletizador se selecciona según el peso de la caja, la altura del palé y las cajas por minuto requeridas. Como con el resto de equipos de fin de línea, SunAura Packaging Machines recomienda dimensionar según la cadencia de explotación realista —con un margen de minoración por cambios de formato, reposición de consumibles y paradas— y no según la cifra punta de la máquina. El objetivo es una célula que sostenga la producción planificada del turno sin trabajar continuamente al límite.
Personal, seguridad y modelo operativo
La razón más constante que dan los clientes para automatizar el encajonado y el paletizado es el personal: son trabajos repetitivos, físicamente duros y cada vez más difíciles de cubrir con fiabilidad, y su coste a lo largo de la vida del equipo es considerable frente a una máquina que trabaja todos los turnos. La automatización también mejora la consistencia: las cajas se encajan y paletizan igual cada vez, lo que reduce los daños en tránsito y las reclamaciones que de ellos derivan. La seguridad se integra en la célula mediante protecciones, enclavamientos, un funcionamiento colaborativo evaluado y zonas delimitadas para las tareas que aún requieren una persona, como suministrar consumibles y retirar palés terminados. SunAura Packaging Machines trata estos aspectos como parte de la especificación y no como añadidos posteriores a la instalación.
Fiabilidad y mantenimiento en una célula robótica
Los compradores que pasan de la manipulación manual a la robótica a veces esperan una máquina sin mantenimiento, pero conviene entender una célula robótica como una máquina fiable con una rutina de mantenimiento breve y previsible más que como una sin rutina alguna. El propio robot tiene pocos puntos de desgaste comparado con los transportadores y las máquinas de fin de línea que lo rodean; el mantenimiento práctico se concentra en los componentes que mueven el producto: correas y rodillos, las herramientas de extremo que agarran cajas o productos, los sensores que confirman la posición y las máquinas de sellado y flejado aguas abajo. Mantener esos elementos inspeccionados y disponer de las piezas de desgaste habituales es lo que protege la disponibilidad que justificó la célula.
Las herramientas de extremo merecen especial atención, porque son la parte que entra en contacto con el producto y, por tanto, la más afectada por un cambio en lo que maneja la línea. Las herramientas de vacío convienen a cajas y productos lisos y relativamente planos; las mecánicas o a medida, a formas irregulares, superficies porosas o cargas más pesadas. Especificar herramientas que cubran el rango de producto previsto —y confirmar que un producto nuevo puede manejarse con la herramienta existente o con un cambio rápido— evita la situación de un robot instalado por su flexibilidad que no puede agarrar el siguiente producto que gana el cliente. SunAura Packaging Machines valida el agarre con cajas y productos reales durante la prueba y la puesta en marcha, en lugar de darlo por hecho a partir de planos.
Del pedido a la línea en marcha: la visión de la puesta en marcha
El camino hacia una célula robótica en funcionamiento sigue una secuencia conocida, y entenderla ayuda a los compradores a planificar la interrupción. Una vez acordada la gama de productos y cajas, la célula se diseña y se construye, y después se prueba en fábrica —idealmente con las cajas y productos reales del cliente, o con muestras representativas— para que los patrones de envasado, el agarre y el equilibrado de la línea queden demostrados antes del envío. En obra, las máquinas se posicionan y se conectan, se prueban en vacío y luego se ponen en marcha con producto real mientras se forma a los operarios y al personal de mantenimiento. Las líneas que se toman en serio esta aceptación en fábrica suelen ponerse en marcha antes en planta, porque los problemas que de otro modo aparecerían en la fábrica del cliente ya se han detectado y resuelto en la del fabricante.
En instalaciones existentes, el proyecto suele programarse en torno a la producción, con la célula instalada y conectada por etapas para evitar una parada larga. Aquí es donde el diseño modular demuestra su valor: la formación y el encajonado pueden ponerse en marcha mientras continúa el paletizado manual, y el paletizador colaborativo se añade y se prueba antes de retirar el paso manual. El resultado es una transición que la planta puede absorber, en lugar de un único corte con todos sus riesgos.
Preguntas habituales sobre las células de encajonado robótico
¿Será una célula robótica lo bastante rápida para mi línea?
Para el fulfilment con muchos SKU y para la mayoría de líneas de alimentación y bienes de consumo, una encajonadora robótica bien dimensionada sostiene la cadencia de cajas requerida, sobre todo si se configura para tomar grupos en lugar de unidades sueltas. La producción de un solo producto a muy alta velocidad puede favorecer la automatización fija; la comparación decisiva es la cadencia sostenida con su mezcla real de productos, no la cifra punta de un SKU.
¿Cómo añado un producto o un tamaño de caja nuevos?
Los nuevos patrones de envasado y paletizado se añaden en el controlador y el robot los ejecuta sin piezas mecánicas nuevas. Los cambios de tamaño de caja utilizan los ajustes estándar de la formadora y de la selladora. Esta es la ventaja esencial frente a la automatización fija en líneas con variedad de producto creciente.
¿Puedo instalar la célula por etapas?
Sí. El módulo está diseñado para añadirse por fases —por ejemplo, automatizar primero el encajonado y el paletizado después—, lo que reparte la inversión y permite que cada etapa demuestre su retorno. Planificar la distribución completa desde el principio, aunque se construya por etapas, garantiza que los transportadores y los controles admitan las ampliaciones posteriores.
¿Cuánto espacio necesita un paletizador colaborativo?
Bastante menos que un robot convencional vallado, aunque la superficie exacta depende del alcance, la altura del palé y los requisitos de seguridad evaluados. SunAura Packaging Machines distribuye la célula en función del espacio disponible y del método de traslado de palés, también en instalaciones que se integran en líneas existentes.
Conclusion
Para el fulfilment de e-commerce, el envasado por contrato y cualquier línea donde la variedad de producto y la frecuencia de cambio de formato definen la operación, una célula robótica modular ofrece la flexibilidad que la automatización fija no puede. Al integrar el encajonado robótico, el paletizado colaborativo y las etapas de formación, sellado y flejado en torno a un sistema de control compartido, SunAura Packaging Machines entrega una célula que cambia con la mezcla de productos, sostiene una cadencia realista y elimina los puestos más difíciles de cubrir al final de la línea. Especificada como sistema y construida por etapas cuando así conviene al negocio, ofrece una ruta de automatización que sigue siendo útil a medida que crece la gama de productos.
Si su línea maneja SKU mixtos, cambios de formato frecuentes o palés que hoy se construyen a mano, SunAura Packaging Machines puede distribuir una célula robótica según sus tamaños de caja, pesos de producto y cajas objetivo por minuto. Contacte con el equipo de aplicaciones con su gama actual y prevista, o consulte los equipos en el centro de productos, incluido el sistema de embalaje automatizado para almacén y toda la gama de formadoras y encajonadoras robóticas.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Ver biografía completa ›