

SunAura Packaging Machines a présenté cette semaine une cellule modulaire robotisée d’encaissage et de palettisation conçue pour les conditions de références multiples et de changements de format fréquents qui caractérisent l’exécution e-commerce moderne et le conditionnement à façon. Le nouveau module associe un poste d’encaissage robotisé, un robot palettiseur collaboratif en option et les équipements de montage et de fermeture de caisses qui l’encadrent, tous partageant un système de contrôle commun : la cellule peut ainsi être spécifiée comme une solution de fin de ligne complète ou ajoutée par étapes à une ligne existante.
Ce lancement reflète un basculement que les ingénieurs d’application de SunAura Packaging Machines observent sur le marché : les lignes qui traitaient autrefois un seul produit dans un seul format de caisse traitent désormais des dizaines de références par poste, et l’économie d’un encaissage rigide — conçu pour une seule boîte et un seul motif de produit — s’effondre dès que les changements de format se multiplient. Les cellules robotisées échangent un peu de la cadence de pointe de l’automatisation fixe contre la capacité de changer de produit et de schéma de conditionnement par simple sélection de recette, ce qui les rend mieux adaptées aux activités de préparation de commandes dont les profils de commandes changent chaque jour.
Comment la cellule est organisée
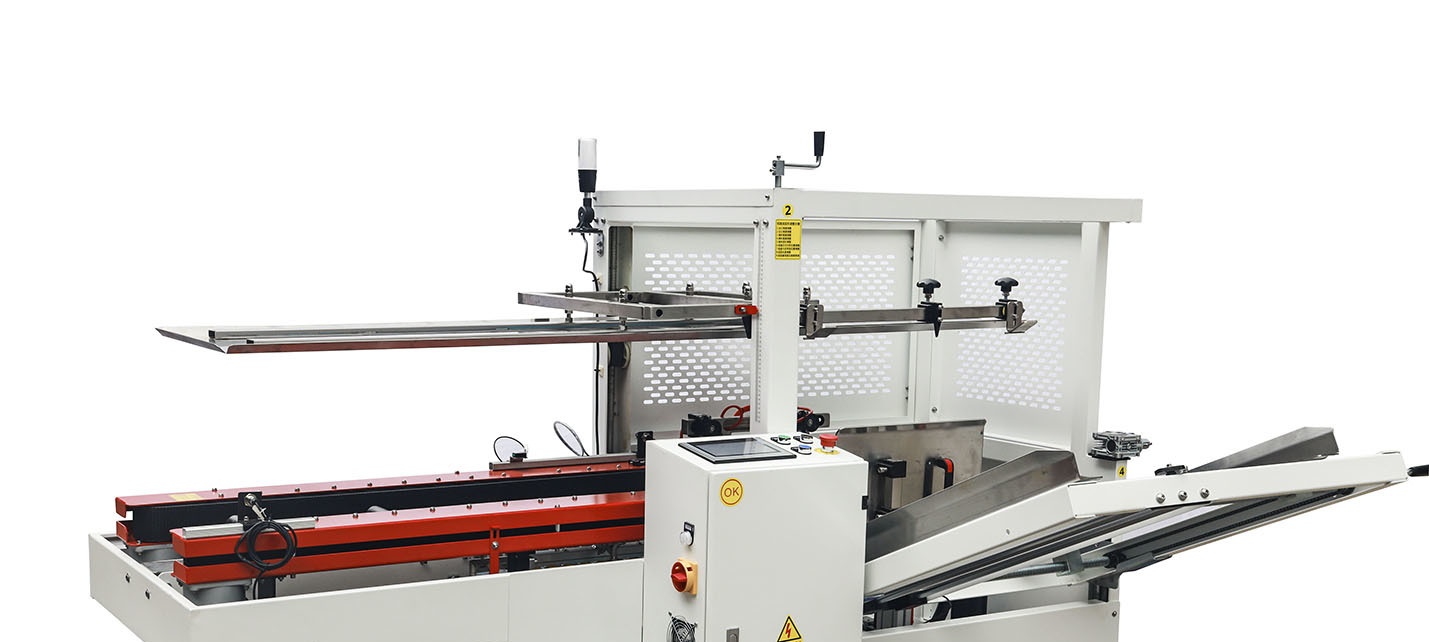
Une configuration type commence en amont par une monteuse de caisses qui forme et ferme le fond de caisses RSC et les présente au poste d’encaissage. Les produits arrivent sur un convoyeur — individualisés et orientés, ou groupés en rangées — et un robot les saisit et les place dans la caisse en attente selon un schéma programmé. La caisse remplie passe ensuite vers une fermeuse de dessus et, si nécessaire, une cercleuse, avant d’atteindre le poste de palettisation. Là, un robot collaboratif construit la palette couche par couche, en disposant les caisses selon un motif choisi pour la stabilité et l’imbrication, et la palette terminée est libérée pour l’enroulage ou le cerclage. Chaque étape correspond à une machine standard SunAura Packaging Machines, mais elles sont intégrées autour de signaux partagés au lieu de fonctionner en îlots indépendants.
Le poste d’encaissage robotisé est lui-même conçu comme une cellule protégée avec convoyeurs intégrés, offrant au robot une enveloppe de travail définie tandis que caisses et produits entrent et sortent de façon maîtrisée. L’encaisseuse robotisée ZX-500R illustre cette approche : un robot compact à deux axes adapté au placement de produits dans des caisses aux cadences qu’exigent les lignes e-commerce et alimentaires, le changement de format étant géré par des schémas mémorisés plutôt que par un rééquipement mécanique.

La palettisation collaborative en bout de ligne
L’étape de palettisation fait appel à des robots collaboratifs conçus spécifiquement pour le travail répétitif d’empilage des caisses, une tâche physiquement exigeante, difficile à pourvoir sur trois postes et source fréquente de troubles musculo-squelettiques et de rotation du personnel dans les centres de distribution. Les solutions de palettisation de SunAura Packaging Machines, dont les WP-40 and robots palettiseurs collaboratifs WP-50, associent un bras robotisé à une base mobile et à un outillage de poignet configurable adapté aux caisses de différentes tailles. Le schéma de palettisation étant une recette, passer d’une taille de caisse à une autre — ou modifier le nombre de caisses par couche — relève de la sélection plutôt que de la reconstruction de la machine.
Le fonctionnement collaboratif modifie le calcul de sécurité et d’encombrement par rapport aux robots palettiseurs traditionnels, généralement enfermés dans une grande cellule grillagée. Un cobot correctement dimensionné peut travailler aux côtés d’opérateurs dans un encombrement plus réduit, ce qui convient aux sites qui intègrent l’automatisation dans des implantations existantes plutôt qu’à ceux qui conçoivent une ligne neuve. L’entreprise souligne que « collaboratif » ne signifie pas que les protections sont facultatives — chaque installation est évaluée selon les vitesses, charges et portées réelles — mais cela permet une cellule plus compacte et plus souple que l’automatisation fixe.

Pourquoi les lignes à références multiples privilégient la robotique
L’argument en faveur de l’encaissage robotisé est le plus fort lorsque la variété des produits est élevée. Une encaisseuse fixe, conçue autour d’un produit et d’un schéma, exécute cette configuration très efficacement, mais exige des pièces de format mécaniques et des réglages qualifiés pour tout autre produit, et le coût des arrêts augmente avec le nombre de changements de format quotidiens. Un robot, à l’inverse, stocke de nombreux schémas dans son contrôleur et peut passer rapidement de l’un à l’autre ; les nouveaux produits s’ajoutent en enseignant ou programmant un nouveau schéma plutôt qu’en commandant du matériel. Pour la préparation de commandes e-commerce, la logistique tierce et les activités saisonnières — où le mix produits est large et évolue au gré des promotions et des contrats —, cette souplesse est le facteur décisif.
La robotique convient également aux lignes appelées à évoluer. Une cellule modulaire peut démarrer par l’encaissage et ajouter la palettisation plus tard, ou commencer avec un nombre limité de produits et s’étendre à mesure que la bibliothèque de schémas du robot s’enrichit. Cette approche par étapes réduit l’engagement initial et permet à l’automatisation de suivre l’activité sans devoir justifier le système complet dès le premier jour. Pour les lignes à produit unique et gros volumes, l’automatisation fixe peut encore offrir la meilleure cadence de pointe ; pour tout ce qui est variable, la cellule robotisée est l’investissement le plus durable.
Intégration au montage, à la fermeture et au cerclage
Un robot ne performe qu’à hauteur du flux de caisses et de produits qui l’entoure, c’est pourquoi SunAura Packaging Machines spécifie le module comme un système. En amont, une monteuse fiable — comme l’monteuse de caisses robotisée AIS400 ou une monteuse à servo adaptée à la cadence de caisses requise — doit fournir des caisses formées sans devenir le goulot d’étranglement. En aval, la fermeture et le cerclage éventuel doivent accepter les caisses remplies à la cadence de la cellule, et la palettisation doit suivre le rythme pour que les caisses finies ne s’accumulent pas et ne bloquent pas la ligne. Le système complet de montage, encaissage, fermeture et palettisation des caisses montre comment ces étapes s’équilibrent lorsqu’elles sont spécifiées ensemble.
L’intégration des contrôles compte autant que l’implantation mécanique. Des signaux partagés permettent au poste d’encaissage d’attendre qu’une caisse soit prête, à la fermeuse et à la cercleuse d’avancer en séquence, et au palettiseur de signaler qu’une couche ou une palette est terminée ; une interface opérateur unique présente l’état de la cellule au lieu d’obliger les opérateurs à gérer des machines indépendantes. Les acheteurs qui assemblent des machines séparées après coup découvrent souvent des vitesses et des signaux de dialogue incompatibles que la cellule unifiée évite dès le départ.
Cadence, charge et décision de dimensionnement
Le dimensionnement d’une cellule robotisée repose sur trois chiffres : la cadence de caisses que la ligne doit soutenir, la charge que le robot traite à chaque prise (un produit, une rangée ou une couche complète) et les dimensions de caisse et de palette qui définissent la portée et le schéma. L’encaissage robotisé peut être configuré pour saisir des produits individuels en vue d’un placement délicat ou des groupes pour une cadence plus élevée, et le robot palettiseur est choisi en fonction du poids des caisses, de la hauteur de palette et du nombre de caisses par minute requis. Comme pour les autres équipements de fin de ligne, SunAura Packaging Machines recommande de dimensionner sur la cadence d’exploitation réaliste — avec une marge de déclassement pour les changements de format, les réapprovisionnements et les arrêts — plutôt que sur la valeur de pointe de la machine. L’objectif est une cellule qui soutient la production prévue sans tourner en permanence à sa limite.
Main-d’œuvre, sécurité et modèle d’exploitation
La raison la plus constante que donnent les clients pour automatiser l’encaissage et la palettisation est la main-d’œuvre : ces tâches sont répétitives, physiquement pénibles et de plus en plus difficiles à pourvoir de façon fiable, et leur coût sur la durée de vie de l’équipement est important face à une machine qui travaille à chaque poste. L’automatisation améliore aussi la régularité — les caisses sont encaissées et palettisées de la même façon à chaque fois, ce qui réduit les avaries de transport et les réclamations qui s’ensuivent. La sécurité est intégrée dès la conception de la cellule par les protecteurs, les interverrouillages, un fonctionnement collaboratif évalué et des zones clairement définies pour les tâches qui exigent encore une personne, comme l’approvisionnement en consommables et l’évacuation des palettes finies. SunAura Packaging Machines traite ces éléments comme partie intégrante de la spécification, et non comme des ajouts faits après installation.
Fiabilité et maintenance d’une cellule robotisée
Les acheteurs passant de la manutention manuelle à la robotique s’attendent parfois à une machine sans maintenance, mais une cellule robotisée se comprend mieux comme une machine fiable assortie d’une routine de maintenance courte et prévisible que comme une machine sans routine du tout. Le robot lui-même présente peu de points d’usure au regard des convoyeurs et des machines de fin de ligne qui l’entourent ; la maintenance pratique se concentre sur les composants qui déplacent les produits — courroies et rouleaux, outillage de poignet qui saisit les caisses ou produits, capteurs de position, et machines de fermeture et de cerclage en aval. L’inspection régulière de ces éléments et la détention des pièces d’usure courantes sont ce qui protège la disponibilité qui a justifié la cellule.
L’outillage de poignet mérite une attention particulière, car c’est la partie qui entre en contact avec le produit et donc la plus affectée par un changement de ce que la ligne traite. L’outillage à vide convient aux caisses et produits lisses et relativement plats ; l’outillage mécanique ou sur mesure convient aux formes irrégulières, aux surfaces poreuses ou aux charges plus lourdes. Spécifier un outillage couvrant la gamme de produits prévue — et vérifier que tout nouveau produit peut être traité avec l’outillage existant ou par changement rapide — évite la situation où un robot installé pour sa souplesse ne peut pas saisir le prochain produit remporté par le client. SunAura Packaging Machines valide la prise sur des caisses et produits réels lors des essais et de la mise en service, plutôt que de la déduire de plans.
De la commande à la ligne en production : la vision de la mise en service
Le parcours vers une cellule robotisée opérationnelle suit une séquence classique dont la compréhension aide les acheteurs à anticiper les perturbations. Une fois la gamme de produits et de caisses validée, la cellule est conçue et construite, puis testée en usine — idéalement avec les caisses et produits réels du client, ou des échantillons représentatifs — afin que schémas d’encaissage, prise et équilibrage de la ligne soient démontrés avant expédition. Sur site, les machines sont positionnées et raccordées, testées à vide, puis mises en service avec du produit réel tandis que les opérateurs et le personnel de maintenance sont formés. Les lignes qui prennent au sérieux cette réception en usine se mettent en service plus vite, parce que les problèmes qui apparaîtraient autrement chez le client ont déjà été trouvés et résolus chez le constructeur.
Pour les sites existants, le projet est souvent planifié autour de la production, la cellule étant installée et mise en ligne par étapes afin d’éviter un long arrêt. C’est là que la conception modulaire montre son intérêt : le montage et l’encaissage peuvent être mis en service pendant que la palettisation manuelle continue, puis le palettiseur collaboratif ajouté et validé avant retrait de l’opération manuelle. Le résultat est une transition que l’usine peut absorber, plutôt qu’un basculement unique avec tous ses risques.
Questions fréquentes sur les cellules d’encaissage robotisées
Une cellule robotisée sera-t-elle assez rapide pour ma ligne ?
Pour la préparation de commandes à références multiples et la plupart des lignes alimentaires et de biens de consommation, une encaisseuse robotisée correctement dimensionnée soutient la cadence de caisses requise, en particulier lorsqu’elle est configurée pour saisir des groupes plutôt que des pièces isolées. La production à produit unique et très grande vitesse peut préférer l’automatisation fixe ; la comparaison décisive porte sur la cadence soutenue sur votre mix réel, et non sur une valeur de pointe sur une référence.
Comment ajouter un nouveau produit ou une nouvelle taille de caisse ?
Les nouveaux schémas d’encaissage et de palettisation sont ajoutés dans le contrôleur et le robot les exécute sans nouvelles pièces mécaniques. Les changements de taille de caisse utilisent les réglages standards de la monteuse et de la fermeuse. C’est là l’avantage fondamental face à l’automatisation fixe sur les lignes à variété croissante.
Puis-je installer la cellule par étapes ?
Oui. Le module est conçu pour être ajouté par étapes — par exemple, automatiser d’abord l’encaissage et palettiser ensuite —, ce qui étale l’investissement et permet à chaque étape de prouver son retour. Planifier l’implantation complète dès le départ, même en construction par étapes, garantit que convoyeurs et contrôles accueilleront les ajouts ultérieurs.
Quel espace nécessite un palettiseur collaboratif ?
Nettement moins qu’un robot conventionnel grillagé, bien que l’encombrement exact dépende de la portée, de la hauteur de palette et des exigences de sécurité évaluées. SunAura Packaging Machines conçoit l’implantation de la cellule autour de l’espace disponible et du mode de transfert des palettes, y compris pour les sites qui l’intègrent à des lignes existantes.
Conclusion
Pour la préparation de commandes e-commerce, le conditionnement à façon et toute ligne où la variété des produits et la fréquence des changements de format définissent l’activité, une cellule robotisée modulaire offre une souplesse que l’automatisation fixe ne peut atteindre. En intégrant encaissage robotisé, palettisation collaborative et étapes de montage, fermeture et cerclage autour d’un système de contrôle partagé, SunAura Packaging Machines livre une cellule qui évolue avec le mix produits, soutient une cadence réaliste et supprime les tâches les plus difficiles à pourvoir en fin de ligne. Spécifiée comme un système et construite par étapes lorsque cela convient à l’activité, elle constitue une trajectoire d’automatisation qui reste utile à mesure que la gamme s’élargit.
Si votre ligne traite des références multiples, des changements de format fréquents ou des palettes encore construites à la main, SunAura Packaging Machines peut concevoir une cellule robotisée selon vos tailles de caisses, vos poids de produits et votre cadence de caisses par minute cible. Contactez l’équipe applications en nous indiquant votre gamme actuelle et prévue, ou explorez les équipements dans notre espace produits, notamment le système d’emballage automatisé d’entrepôt et toute la gamme de monteuses et d’encaisseuses robotisées.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Voir la biographie complète ›