

La plupart des questions que les acheteurs posent avant de commander une ligne d’emballage portent sur la machine elle-même : sa vitesse, son changement de format, son prix. Les questions qui surgissent typiquement deux semaines avant la livraison sont différentes et plus urgentes — où la machine se pose, sur quoi elle se branche, et pourquoi le compresseur d’air disjoncte-t-il chaque après-midi ? Un nombre surprenant d’installations perdent leur première semaine à cause de problèmes de fluides et utilités qui auraient pu être identifiés des mois plus tôt : une formeuse de caisses privée d’air comprimé qui cycle mollement et coince, une cercleuse alimentée depuis un circuit ne supportant pas sa charge de chauffe, une filmeuse de palettes placée là où aucun chariot élévateur ne peut l’atteindre. Chez SunAura Packaging Machines, nous fournissons un document de spécifications site avec chaque ligne, et les projets qui se mettent en service le plus vite sont ceux où l’air, l’alimentation électrique et le sol de l’usine ont été préparés avant l’arrivée des caisses.
Ce guide passe en revue les utilités et conditions de site dont un système d’emballage de fin de ligne a réellement besoin. Nous aborderons l’air comprimé — combien, à quel degré de propreté et de séchage, et pourquoi la pression à la machine importe plus que la pression au compresseur ; l’alimentation électrique en termes de tension, phases et circuits ; la charge au sol, la planéité et l’espace requis autour des machines ; ainsi que les conditions ambiantes qui affectent à la fois équipements et produits. Nous verrons comment totaliser les charges sur une ligne multi-machines, quoi vérifier sur site, et la courte checklist qui évite les retards courants de la première semaine. Si vous planifiez une ligne ou préparez une usine pour en accueillir une, les sections ci-dessous suivent la même logique que celle qu’utilisent nos ingénieurs applications lorsqu’ils examinent l’installation d’un client.
Air comprimé : l’utilité la plus souvent sous-dimensionnée
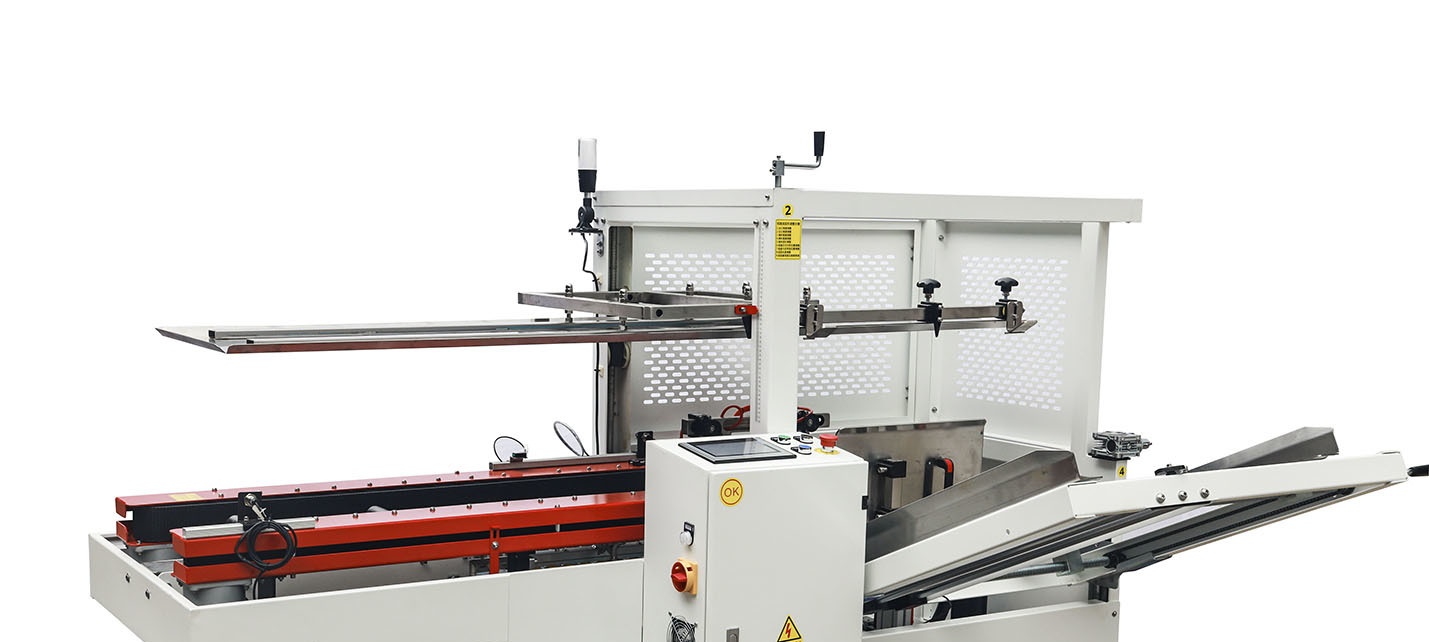
De nombreuses machines d’emballage reposent sur l’air comprimé pour les mêmes gestes qu’un opérateur ferait autrement : les formeuses pneumatiques de caisses utilisent des vérins pour tirer les cartons plats du magasin et replier les rabats, les fermeuses actionnent les têtes de bande et les rabats, les encartonneuses et systèmes de tri utilisent l’air pour déplacer et évacuer les produits, et les postes de soufflage évacuent les débris. L’hypothèse commode est que l’usine dispose déjà d’air, et que rien de plus n’est à spécifier. Le problème est que « nous avons un compresseur » ne vous dit rien sur le fait que l’air parvienne à la nouvelle machine à la pression et au débit dont elle a besoin pendant que le reste de l’usine puise dans le même réseau. L’air est aussi l’utilité la plus gaspilleuse dans la plupart des usines — fuites et surpression consomment discrètement une grande quantité d’électricité — de sorte qu’un système correctement dimensionné, régulé et entretenu protège à la fois les performances et la facture énergétique.
Pression et débit ne sont pas la même chose
Les machines pneumatiques spécifient une pression de service, généralement de l’ordre de 0,5 à 0,7 MPa (environ 70 à 100 psi), et une consommation d’air, exprimée en litres par minute ou pieds cubes par minute à une pression donnée. La pression est la force disponible ; le débit est le volume que le système peut fournir pendant que les vérins cyclent. Une ligne peut afficher une pression statique correcte à vide, puis s’effondrer en charge lorsque plusieurs vérins se déclenchent ensemble, parce que le compresseur, le sécheur ou la tuyauterie ne peut fournir le débit, et que la pression à la machine chute en milieu de cycle. Cela produit exactement les symptômes que l’on diagnostique à tort comme des pannes machine : caisses à peine formées, rabats pas poussés à fond, fermeture molle et évacuations intermittentes. L’exigence est donc spécifiée à la machine, en conditions de fonctionnement, le reste de l’usine puisant l’air comme il le fait normalement.
Lorsque le total est additionné, le compresseur doit disposer d’une marge sur la consommation combinée — une règle empirique courante consiste à le dimensionner avec environ 20 à 30 % de capacité de réserve, et à tenir compte des fuites, qui sur des systèmes anciens peuvent représenter une part substantielle de la demande. Faire tourner un compresseur à fond à son maximum est à la fois inefficient et ne laisse aucune place aux cycles occasionnels à forte demande, tandis qu’un compresseur surdimensionné qui cycle par à-coups gaspille autrement. La bonne réponse vient du total des chiffres des machines plutôt que d’un achat sur une valeur catalogue, raison pour laquelle SunAura Packaging Machines fournit les données de consommation de chaque machine de la ligne.
Air sec, propre et régulé
La qualité de l’air importe autant que la quantité. L’air comprimé transporte de la vapeur d’eau qui se condense dans la tuyauterie, surtout en climat humide, et un air humide non traité corrode les vérins, détruit les joints et introduit de l’humidité dans les produits et l’emballage — le même problème de condensation que nous traitons dans notre guide de protection de l’emballage d’export. Un sécheur à réfrigération ou par adsorption, une filtration adaptée et purges déboucheurs fournissent un air sec ; une unité filtre-régulateur-lubrificateur (FRL) à chaque machine fixe la pression locale et protège les composants pneumatiques. Les machines alimentées en air humide et non régulé tombent en panne de manière prévisible et s’usent plus vite, et la position de la garantie sur telles pannes est aussi limitée que la cause est évitable. Dans les installations froides, l’eau dans les canalisations peut aussi geler, ce qui est l’une des raisons pour lesquelles la préparation d’air est spécifiée avec soin pour les environnements froids et de lavage.
Tuyauterie et piquages
Le système de distribution est le dernier endroit où la capacité se perd. Des tuyaux trop étroits, de longs parcours avec de nombreux raccords et des flexibles sous-dimensionnés créent tous une perte de charge ; un anneau principal autour de l’usine distribue l’air plus uniformément qu’un simple parcours en bout de ligne. Chaque machine nécessite un piquage dédié avec vanne d’isolement, régulateur et, si la machine l’exige, lubrification, afin de pouvoir l’isoler et la dépanner sans affecter les équipements voisins. Ce sont des coûts mineurs à l’installation et des inconvénients majeurs lorsqu’on les ajoute après coup, raison pour laquelle le plan est étudié avec les positions des machines plutôt qu’improvisé par le technicien de maintenance.

Alimentation électrique : tension, phases et circuits
Les machines d’emballage sont principalement électriques, avec moteurs, variateurs, résistances de chauffe et commandes, et l’alimentation doit correspondre exactement à la spécification de la machine — le matériel électrique ne pardonne pas les hypothèses. Les paramètres clés sont la tension, le nombre de phases, la fréquence et le régime de terre de protection. Les machines industrielles fonctionnent généralement sur alimentation triphasée, comme 380 à 415 V en 50 Hz ou 460 à 480 V en 60 Hz, tandis que les petites machines et circuits de commande peuvent fonctionner en monophasé ; la machine est construite pour l’alimentation indiquée sur le bon de commande, raison pour laquelle les clients confirment la tension de leur usine avant fabrication. Une machine construite pour une fréquence ou une tension donnée ne peut pas simplement être branchée sur une autre, et les transformateurs ou réglages de variateur, lorsque c’est possible, se planifient mieux qu’ils ne s’improvisent.
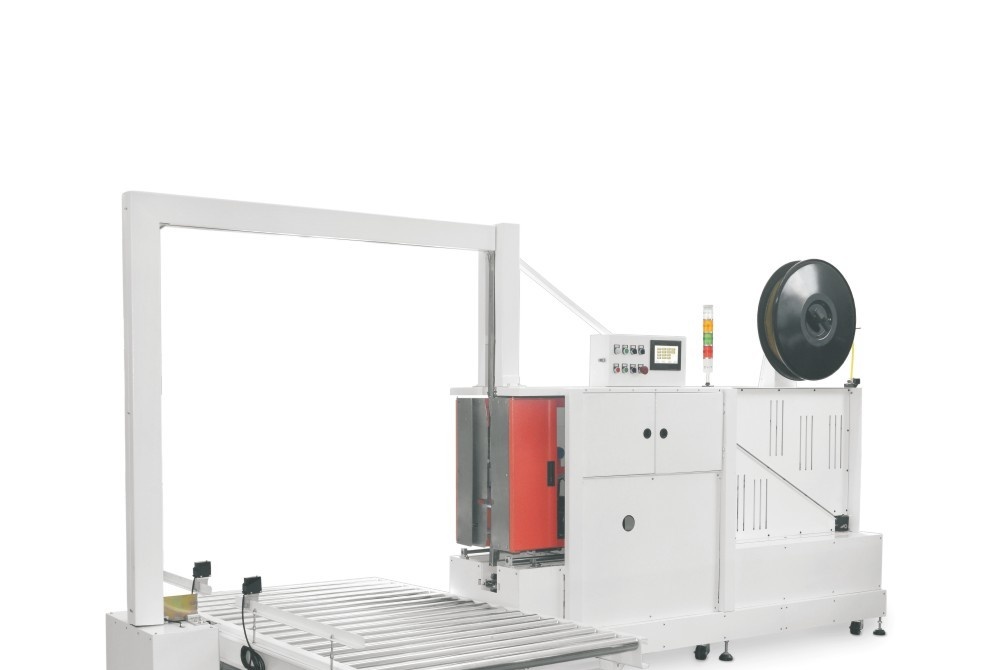
Chaque machine ou groupe de machines nécessite des circuits dimensionnés pour son courant à pleine charge, avec la protection contre les surcharges et courts-circuits adaptée, et les machines avec chauffe — cercleuses, tunnels de rétraction et systèmes de colle thermofusable — appellent une attention particulière car leur charge de chauffe est élevée. Placer plusieurs telles machines sur un même circuit marginal provoque des déclenchements intempestifs précisément quand la ligne tourne le plus fort. Le schéma électrique de la machine indique la charge afin que l’électricien du client puisse planifier la distribution ; des interrupteurs sectionneurs à chaque machine permettent la maintenance en sécurité et le consignage, une exigence de tout régime de sécurité sérieux. Les commandes et circuits de sécurité doivent aussi être respectés : protections, arrêts d’urgence et interverrouillages sont câblés selon les normes et ne doivent pas être contournés pour gagner du temps.
Sol, planéité et espace machine
Le sol de l’usine supporte l’équipement et tout ce qui y est stocké, et il doit être plat, sain et suffisamment résistant. Les machines lourdes — palettiseurs, cellules robotiques, tunnels de rétraction et convoyeurs d’accumulation chargés — imposent des charges ponctuelles qui nécessitent un sol en béton d’épaisseur et de qualité adéquates ; des sols qui se fissurent ou s’affaissent sous une machine créent des problèmes d’alignement très difficiles à corriger. Les machines doivent aussi être mises à niveau et, là où elles se rejoignent, à des hauteurs concordantes, afin que caisses et produits transitent proprement ; les cales et l’ancrage font partie de l’installation, et non d’une finition optionnelle. Les filmeuses à plateau tournant et cellules robotiques en particulier nécessitent une base plane et stable pour fonctionner avec précision.
L’espace autour des machines est régulièrement sous-estimé. Un plan nécessite de la place non seulement pour l’empreinte de l’équipement, mais pour que les opérateurs travaillent, que les protections et portes s’ouvrent, que les magasins de cartons plats et consommables soient réalimentés, et — point critique — pour l’accès maintenance et pour les chariots élévateurs ou transpalettes qui livrent la matière et évacuent les palettes finies. Les dégagements au-dessus des machines et aux tableaux de commande, l’espace pour extraire une tête de scellage ou un rouleau de film, et des allées assez larges pour les palettes chargées appartiennent toutes au plan. Les lignes qui paraissent les plus compactes sur le papier sont souvent celles qui ne peuvent être entretenues ou approvisionnées efficacement une fois installées.

Conditions ambiantes et considérations produit
L’équipement est spécifié pour un environnement, et les extrêmes de température, d’humidité et de poussière affectent à la fois les machines et les produits qui les traversent. Les espaces chauds et non ventilés réduisent la durée de vie des commandes et moteurs et peuvent rendre films et adhésifs inconstants ; les environnements humides et poussiéreux exigent des coffrets et étanchéité adaptés ; les zones froides et de lavage nécessitent des machines conçues pour elles dès le départ. L’éclairage de la ligne doit permettre aux opérateurs d’inspecter les conditionnements et de lire les commandes, et le plan doit tenir compte de l’évacuation des eaux là où le nettoyage humide a lieu. Pour les produits et films sensibles à la chaleur, la position des tunnels thermiques par rapport aux autres machines et aux opérateurs importe aussi. Ces conditions sont examinées dès la phase de spécification car elles changent la façon dont la machine est construite, et non seulement son emplacement.

Totaliser une ligne multi-machines
Pour une ligne complète — formeuse, encartonneuse, fermeuse, cercleuse, filmeuse et palettiseur avec leurs convoyeurs — les utilités sont additionnées plutôt que traitées machine par machine. La consommation d’air de tous les postes est totalisée avec marge ; les charges électriques sont réparties sur des circuits correctement dimensionnés ; les charges au sol sont vérifiées aux points les plus lourds ; et les fluides sont routés pour correspondre au plan final. SunAura Packaging Machines fournit ces informations dans la documentation des exigences site et, pour les projets clé en main, examine à l’avance l’installation et le plan du client. Lorsque le compresseur ou l’alimentation existants sont marginaux, il est bien moins coûteux de les mettre à niveau avant l’installation que de découvrir la limitation pendant la mise en service, où chaque jour de retard est de la production perdue.
Checklist de préparation site
- Confirmer la pression et la consommation d’air de chaque machine ; les totaliser et dimensionner le compresseur avec marge.
- Fournir un air sec, filtré et régulé avec un piquage dédié, vanne et FRL à chaque machine.
- Vérifier tension d’alimentation, phases et fréquence avant la construction de la machine sur commande.
- Répartir les circuits selon le courant à pleine charge, surtout pour chauffer et tunnels, avec sectionneurs locaux.
- Vérifier épaisseur du sol, qualité et planéité ; ancrer et caler les machines selon les besoins.
- Réserver l’espace pour l’opération, les protections, la maintenance, les consommables et la circulation des chariots.
- Examiner température ambiante, humidité, poussière, éclairage et évacuation des eaux de l’environnement réel.
- Router et tester les utilités avant la livraison afin que la ligne puisse être mise en service dès l’arrivée.
Foire aux questions
Comment savoir si mon compresseur est assez gros ?
Additionnez les chiffres de consommation d’air de toutes les machines à leur pression indiquée, tenez compte des fuites et d’une marge d’environ 20 à 30 %, et vérifiez la pression aux machines pendant que la ligne et l’usine tournent. La pression statique à vide n’est pas la preuve d’une capacité suffisante.
Chaque machine a-t-elle besoin de son propre régulateur d’air ?
Chaque machine doit avoir un piquage dédié avec vanne d’isolement et un filtre-régulateur, avec lubrification là où la machine l’exige. Cela fixe la pression locale correcte et protège les composants pneumatiques de l’air humide ou sale.
Quelle tension dois-je indiquer au fabricant ?
La tension réelle, le nombre de phases et la fréquence au point d’installation — par exemple 400 V triphasé 50 Hz ou 480 V triphasé 60 Hz. La machine est construite pour cette alimentation, elle doit donc être confirmée avant fabrication.
De quel espace une ligne a-t-elle besoin au-delà de l’empreinte des machines ?
De la place pour les opérateurs et les protections, pour realimenter les cartons plats et le film, pour l’accès maintenance et pour les chariots déplaçant les palettes, plus les allées de sécurité correspondantes. Ces dégagements font partie du plan plutôt que d’un espace à rogner.
Les utilités peuvent-elles être ajoutées après l’arrivée des machines ?
Elles le peuvent, mais cela retarde la mise en service et coûte souvent plus cher. Préparer l’air, l’électricité et les travaux au sol avant la livraison est la recommandation standard pour une installation rapide et sans encombres.
Conclusion
Une ligne d’emballage ne performe selon les spécifications que lorsque les conditions de site correspondent à ses exigences : air comprimé fourni à la bonne pression et au bon débit, sec et régulé ; circuits électriques adaptés à la tension, aux phases et au courant à pleine charge ; un sol plan et suffisamment résistant ; ainsi que l’espace et les conditions ambiantes dont les machines et produits ont besoin. Totaliser ces charges sur toute la ligne et les préparer avant la livraison supprime les problèmes qui consomment le plus souvent la première semaine d’une installation. Spécifiées tôt et vérifiées sur site, les utilités deviennent invisibles — ce qui, pour des utilités, est exactement le but recherché.
Si vous planifiez une ligne d’emballage et souhaitez confirmer les exigences en air, électricité et sol pour votre installation, SunAura Packaging Machines fournit la documentation site et, pour les projets clé en main, un examen préalable de l’installation. Contactez nos ingénieurs applications avec les détails de l’alimentation de votre usine et la ligne visée, ou découvrez les machines dans le hub produits, y compris les formeuses pneumatiques de caisses et la gamme complète d’équipements de fin de ligne.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Voir la biographie complète ›