

SunAura Packaging Machines a livré et mis en service une ligne automatique d’encaissage bag-in-box pour un producteur de produits laitiers et de nutrition en vrac de l’ouest de l’Inde. Elle réunit en une seule ligne continue l’insertion de gaines dans les cartons à grande vitesse, le pesage et le remplissage, la fermeture des sachets et la fermeture des caisses, le tout conçu autour des formats d’export et de marché intérieur du client. L’installation, remise après intégration sur site, essais avec les poudres et les gaines réelles du client et formation des opérateurs, remplace un processus où les cartons étaient garnis puis remplis en grande partie à la main, avec des équipes travaillant autour de peseuses et de postes de fermeture qui n’étaient pas reliés en un flux unique.
Le client produit du lait en poudre, des ingrédients laitiers, des mélanges nutritionnels et protéinés et d’autres denrées sèches en vrac du même type, conditionnés en cartons bag-in-box destinés à la distribution intérieure comme à l’export vers le Moyen-Orient, l’Asie du Sud et l’Afrique. À mesure que les volumes et la gamme export se développaient, le garnissage et le remplissage manuels sont devenus le goulot d’étranglement : la cadence dépendait de l’équipe et du poste, les gaines étaient posées de façon irrégulière, de la poudre s’échappait sous forme de poussière au remplissage, et le temps de conditionnement de chaque caisse limitait la production de l’équipement de remplissage. Le cahier des charges demandait une ligne capable de poser les gaines au rythme de la remplisseuse, de contenir le produit et de le tenir propre, de fermer sachets et caisses de manière régulière, et de traiter les principaux formats de caisses du client avec des changements de format courts.
Le périmètre de la ligne
La ligne installée suit la séquence bag-in-box, de la caisse vide au pack fermé. Les caisses sont formées et fermées en fond en tête de ligne, puis amenées au poste d’insertion des gaines, qui place et retourne une gaine à l’intérieur de chaque caisse. Les caisses garnies passent ensuite sous le poste de pesage et de remplissage, où la poudre est chargée dans le sachet, la gaine retenant poussières et débordements. Une fois remplis, les sachets sont fermés — l’air étant évacué lorsque le pack l’exige — et les caisses sont fermées avant la palettisation. Chaque poste est relié par des convoyeurs motorisés et fonctionne à une vitesse de consigne commune, si bien qu’une caisse progresse dans la ligne sans les lots et les manutentions manuelles qui dominaient l’ancienne organisation.
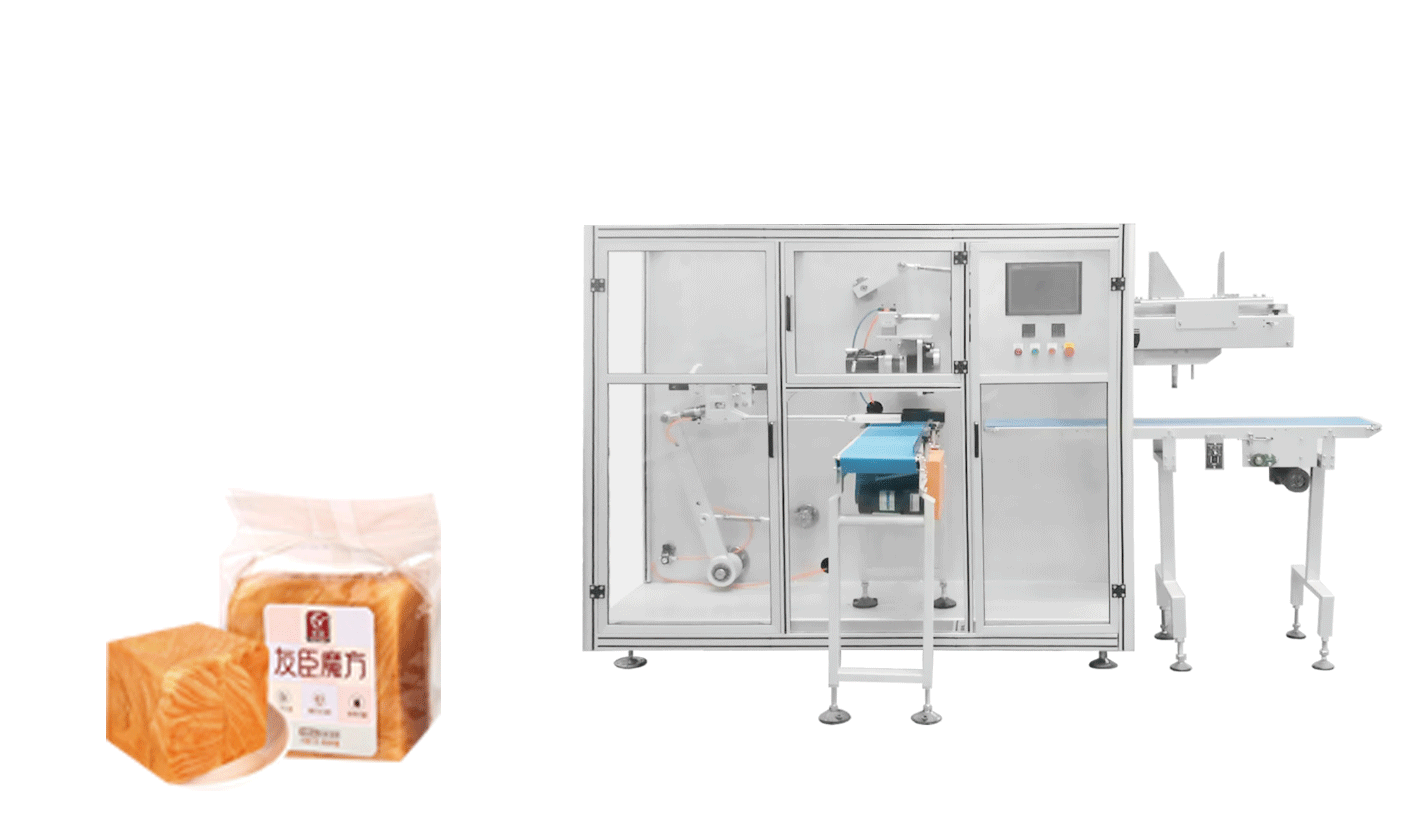
Une insertion à grande vitesse pour tenir le rythme de la remplisseuse
Le poste critique est l’inséreuse de gaines, car elle doit présenter une caisse garnie à chaque cycle, sans ces prises manquées ou de travers qui arrêteraient la peseuse en aval. La ligne met en œuvre une inséreuse grande vitesse de la classe inséreuse de gaines grande vitesse TD100, construite autour d’une prise rapide et d’une ouverture positive du sachet, la formeuse de caisses et le poste de remplissage étant intégrés pour que l’approvisionnement en cartons et en gaines soit continu. L’inséreuse travaille avec les gaines préformées spécifiées par le client, dont la structure de film assure la protection des poudres laitières et nutritionnelles contre l’humidité ; elle retourne chaque gaine sur le bord de la caisse pour qu’elle reste ouverte et d’aplomb pendant le remplissage.
Une large part du travail d’ingénierie sur ce poste a porté sur les consommables. Les produits en poudre exigent des gaines qui s’ouvrent de façon fiable et se retournent proprement, et l’épaisseur du film, les additifs de glissement et le type de soufflet influent tous sur la façon dont la machine prend et ouvre chaque sachet. L’équipe de SunAura Packaging Machines a conduit la réception sur les gaines réelles du client plutôt que sur un film de stock commode, et a réglé la prise et l’ouverture sur l’épaisseur spécifiée : une gaine qui se comporte autrement que le film d’essai est la cause la plus prévisible de prises manquées après installation.
Remplissage, maîtrise des poussières et fermeture des sachets
Les caisses garnies passent sous le poste de pesage et de remplissage, où la poudre est dosée dans le sachet. Le maintien de la gaine retournée et ouverte pendant le remplissage confine la poussière fine que génèrent les produits laitiers et protéinés secs : le pack et la caisse restent propres, et la poudre n’atteint pas les rabats où elle perturberait la fermeture. Après remplissage, le sachet est fermé avant la caisse ; pour les packs qui demandent l’évacuation de l’air afin de réduire le volume et de protéger le produit, la ligne utilise un poste vertical à aspiration de la classe inséreuse verticale de gaines avec aspiration TD-200L, qui fait le vide dans la gaine et la referme autour de la poudre. Le choix entre simple pliage, soudure à chaud et aspiration est défini produit par produit, le programme étant rappelé pour chaque format.
Là où la ligne place la gaine et accompagne en même temps le chargement, une encaisseuse inséreuse de la classe encaisseuse inséreuse de gaines TD-200A regroupe les postes sur les parties les plus compactes de la gamme. L’ensemble du processus — gaines préformées ou formées à partir de film, différentes familles de machines, spécification des sachets et du film — est décrit dans le guide technique des machines d’insertion de gaines en carton et bag-in-box, sur lequel le projet s’est appuyé pour spécifier la ligne.
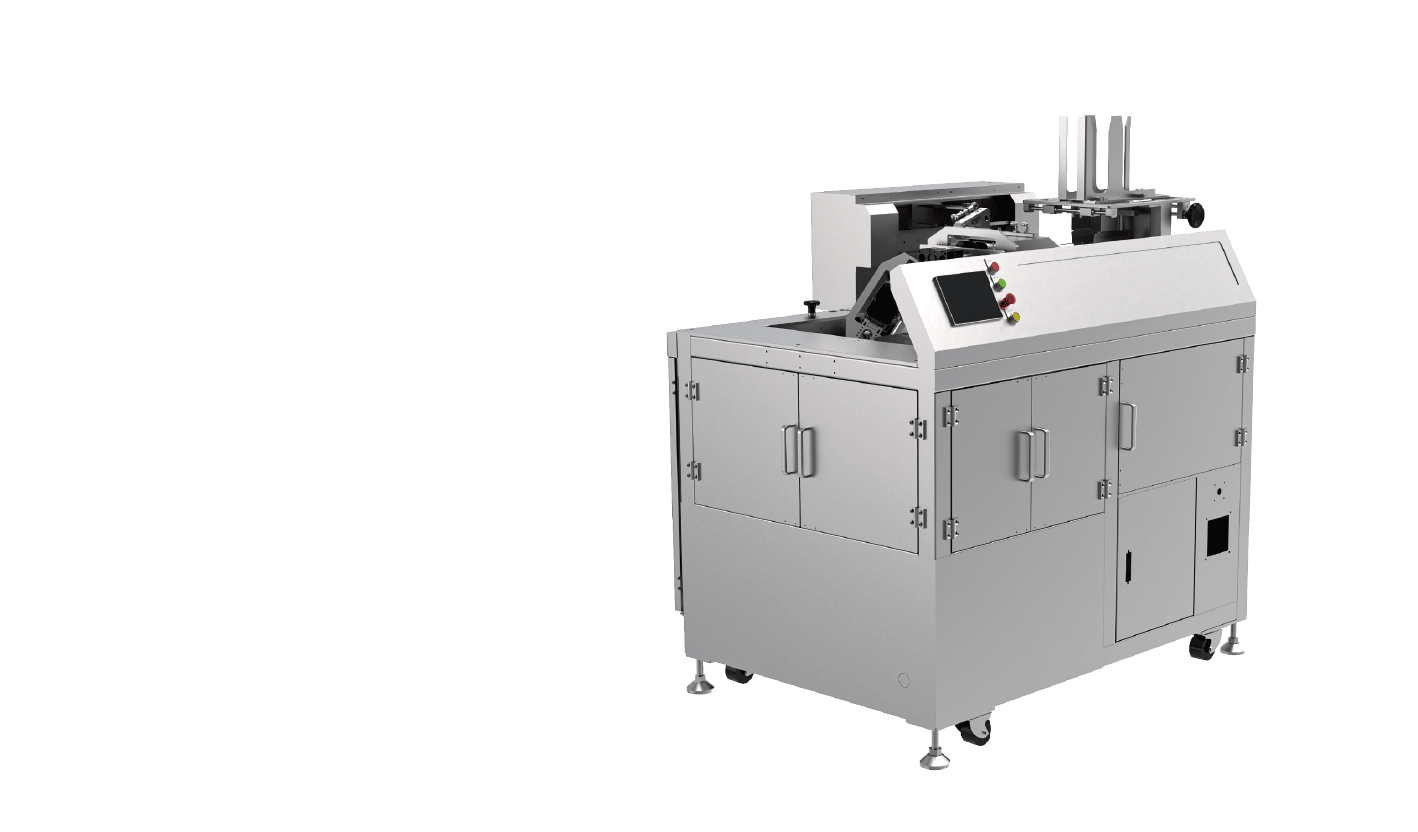
Fermeture des caisses et pack fini
Une fois le sachet fermé, les rabats de la caisse sont rabattus et le carton est fermé, ce qui produit un pack bag-in-box stable, prêt pour la palettisation et l’expédition. Le poste de fermeture est spécifié pour coller de façon fiable sur des caisses manipulées dans une ambiance de remplissage sèche mais poussiéreuse, et la ligne vérifie que la gaine est rentrée et dégagée des rabats avant fermeture : le sachet ne peut ainsi se prendre dans la fermeture, un défaut fréquent lorsque les gaines sont surdimensionnées ou ne sont pas rentrées à la main. Les caisses finies passent ensuite à la palettisation, la charge étant stabilisée pour la distribution intérieure et export du client. Pour les packs export qui traversent des climats chauds et humides, c’est la barrière anti-humidité de la gaine et l’intégrité de la fermeture de caisse qui protègent la poudre du mottage et de l’altération.
Une conception pour un fonctionnement en ambiance alimentaire
La production laitière et nutritionnelle est un environnement hygiénique et réglementé ; la ligne a donc été spécifiée pour un fonctionnement de qualité alimentaire, avec des matériaux au contact du produit adaptés aux denrées sèches, des protecteurs et des surfaces nettoyables qui ne retiennent pas les résidus de poudre, et une maîtrise des poussières autour du poste de remplissage. Le film satisfait aux exigences de contact alimentaire applicables aux marchés du client, et la documentation accompagne la démarche de conformité et d’audit dans laquelle travaillent les fournisseurs export. Intégrer les fonctions d’hygiène et de confinement dès la spécification coûte moins cher que d’ajouter protecteurs et aspiration avant un audit, et cela donne au client un pack conforme aux attentes du marché intérieur comme des marchés de destination.
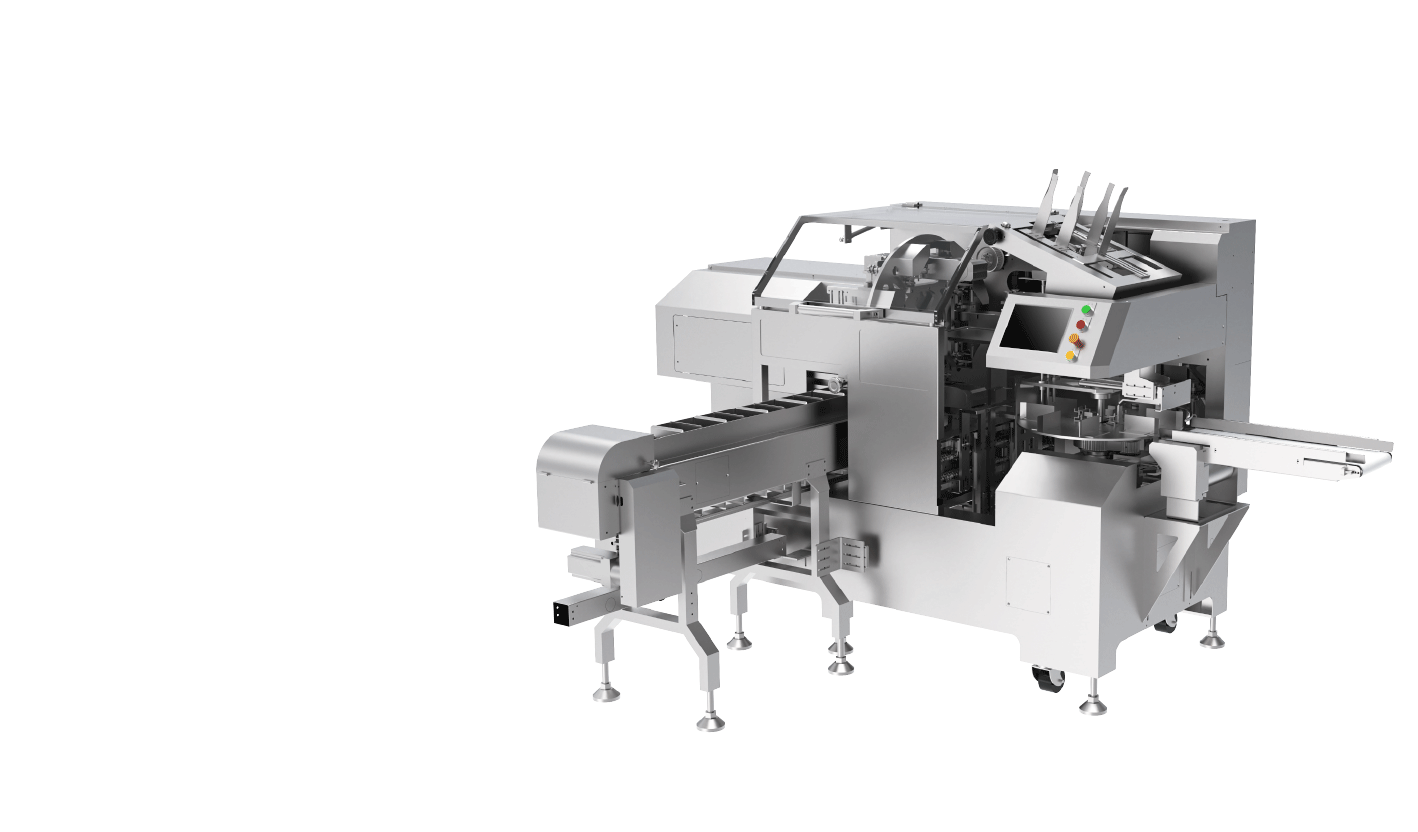
Réception, installation et formation
Avant expédition, la ligne a suivi un programme de réception dans l’usine de Qingdao de SunAura Packaging Machines, exécuté sur les formats de caisses et les gaines du client, avec vérification de la séquence de remplissage, d’aspiration et de fermeture pour chaque produit. Sur site, les travaux ont couvert le montage mécanique, l’intégration avec les équipements de remplissage et de pesage existants du client ainsi qu’avec la palettisation en aval, puis des essais en conditions réelles avec la poudre effective. Les ingénieurs de mise en service de SunAura Packaging Machines ont formé les opérateurs et les équipes de maintenance au changement de format, au chargement des gaines, à la séquence de remplissage et de fermeture, à l’entretien courant et au dépannage, et ont laissé une documentation couvrant les pièces de rechange et la maintenance. La ligne a été remise après avoir tenu sa cadence et sa qualité de pack sur des postes consécutifs et sur toute la plage de formats.
La question de l’humidité et de la barrière pour l’export de poudres
Les poudres laitières et nutritionnelles ne pardonnent rien à l’humidité. Même une faible quantité de vapeur d’eau atteignant le produit peut provoquer mottage, grumeaux, altération du goût et, dans le pire des cas, dégradation ; un pack qui traverse un port chaud et humide ou passe des semaines en conteneur rencontre exactement les conditions qui font migrer l’humidité à travers une gaine faible. Le sachet constitue donc la barrière principale, et sa structure de film est spécifiée selon le climat de destination et la durée de conservation. Un polyéthylène monocouche ordinaire suffit à une distribution intérieure courte, mais les packs export et longue conservation utilisent plus souvent des gaines coextrudées ou complexes avec une couche barrière, parfois soudées à chaud et mises sous vide après remplissage pour qu’il reste peu d’air en tête. La caisse, elle, apporte la résistance mécanique et la tenue à l’empilage ; on ne compte pas sur elle pour arrêter l’humidité.
C’est pourquoi l’inséreuse et le poste de fermeture comptent autant que la remplisseuse. Une gaine posée de travers, non retournée pendant le remplissage, ou prise et percée au niveau des rabats annule la barrière que le film devait assurer, et un sachet mal soudé ou non mis sous vide laisse la poudre exposée à l’air présent dans le carton. La ligne automatique applique la même gaine, la même séquence de fermeture et la même fermeture de caisse à chaque pack, et vérifie que le sachet est dégagé des rabats avant de fermer. La régularité est ici l’essentiel : la barrière ne vaut que par le pack le plus faible de l’expédition, et le garnissage manuel rend précisément ce pack impossible à maîtriser.
Cadence et changement de format
Pour un producteur qui sert à la fois le marché intérieur et l’export, la plage de formats de caisses est plus large que celle d’une usine mono-marque et les séries peuvent être plus courtes, ce qui valorise le changement de format rapide autant, sinon plus, que la vitesse de pointe. La ligne a été spécifiée autour de ce schéma de campagnes. Les postes d’insertion, de remplissage et de fermeture enregistrent des recettes par produit : gaine, poids de remplissage, aspiration et réglages de soudure sont rappelés au lieu d’être réglés à la main, et les pièces de format physiques sont réduites au minimum et rangées sur un tableau dédié. Une procédure de changement documentée, validée en réception, fixe la séquence et le contrôle du premier bon pack : la ligne n’est libérée qu’après vérification d’une caisse garnie, remplie et fermée.
Les chiffres de cadence ont été relevés comme production soutenue sur un bloc de production et sur les principaux formats, et non comme la meilleure minute de l’essai, car c’est la valeur sur laquelle le client peut planifier, changements de format et arrêts occasionnels compris. En exploitation, la ligne couvre confortablement les volumes actuels avec une marge pour les pics saisonniers et export, et elle supprime les files intermédiaires qu’engendraient le garnissage, le remplissage et la fermeture réalisés en étapes manuelles séparées. Réduire le temps pendant lequel la poudre reste exposée avant d’être enfermée dans son pack fini protège à la fois le produit et libère de la surface au sol autour de la zone de remplissage.
Ce que le client y gagne
L’installation transforme une opération manuelle et poussiéreuse en une ligne répétable qui pose les gaines au rythme de la remplisseuse, confine la poudre et ferme le pack de façon régulière. Pour un exportateur de produits laitiers et de nutrition, cette régularité protège des coûts qui comptent vraiment : dégâts d’humidité et mottage lorsqu’une gaine est mal posée ou une caisse mal fermée, pertes de poudre par poussière et débordement, et limite de cadence que le garnissage manuel impose à l’équipement de remplissage. Elle retire aussi une tâche répétitive et poussiéreuse aux équipes et donne au client une plateforme sur laquelle de nouveaux formats de caisses peuvent être ajoutés par programmes et, au besoin, par des adaptations limitées plutôt que par une nouvelle ligne. Les postes étant reliés et les recettes enregistrées, le savoir-faire de chaque format ne dépend plus d’un seul opérateur expérimenté, ce qui protège le client au fil des rotations et des changements de personnel.
Le projet est représentatif du travail intégré et spécifique au produit qui se situe entre les inséreuses de gaines standard de SunAura Packaging Machines et les lignes entièrement sur mesure. Les clients des secteurs alimentaire, laitier, des ingrédients, de l’alimentation animale et de la chimie peuvent découvrir les équipements dans le catalogue de machines d’emballage, et pour les implantations qui combinent insertion, remplissage, aspiration et fermeture, l’entreprise construit des lignes bag-in-box sur mesure via ses machines d’emballage sur mesure service.
À propos de SunAura Packaging Machines
SunAura Packaging Machines, dont le siège est à Qingdao, dans le Shandong, fabrique des équipements de fin de ligne pour les industries alimentaire, laitière, des boissons, pharmaceutique, cosmétique, chimique et industrielle dans le monde entier : inséreuses de gaines en carton et systèmes bag-in-box, formeuses et fermeuses de caisses, étuyeuses, encaisseuses, machines de fardelage et de flow-pack, matériel de cerclage, enrouleuses de palettes et robots palettiseurs, ainsi que des lignes clé en main intégrées. L’entreprise accompagne les clients export de la spécification et de la réception en usine jusqu’à l’installation, la formation et le service après-vente. Les producteurs de produits laitiers, de nutrition et de denrées sèches en vrac qui préparent une ligne bag-in-box sont invités à contacter l’équipe applications avec leurs formats de caisses, leurs gaines, leur cadence et leurs produits.
Par l’équipe projets et communication de SunAura Packaging Machines. Pour connaître le détail de cette installation ou discuter d’une ligne bag-in-box automatisée similaire, contactez l’équipe d’ingénierie applications à Qingdao.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Voir la biographie complète ›