

Une fois le produit étuyé ou ensaché, il faut que quelqu’un — ou quelque chose — place ces unités dans les caisses d’expédition. Cette étape, l’encaissage, est souvent là où des lignes de conditionnement primaire performantes perdent de la cadence, parce qu’elle est fréquemment laissée manuelle ou dimensionnée avec une architecture de machine inadaptée. Choisir entre une encaisseuse à chargement par le haut, une encaisseuse latérale et une cellule d’encaissage robotisée est une décision qui influe sur la cadence, le temps de changement de format, l’encombrement au sol et la plage de produits qu’une machine peut traiter. Les ingénieurs qui recherchent « types d’encaisseuses », « encaisseuse top load vs side load » ou « machine d’encaissage robotisée » cherchent en général à faire correspondre une machine à une gamme de produits variée et à une implantation contrainte.
Ce guide compare les trois grandes architectures d’encaissage, explique à quels produits chacune convient et montre comment SunAura Packaging Machines aborde la sélection dans le cadre d’une fin de ligne intégrée. Il s’adresse aux équipes de production et d’ingénierie qui doivent justifier une configuration précise.

Les trois architectures définies
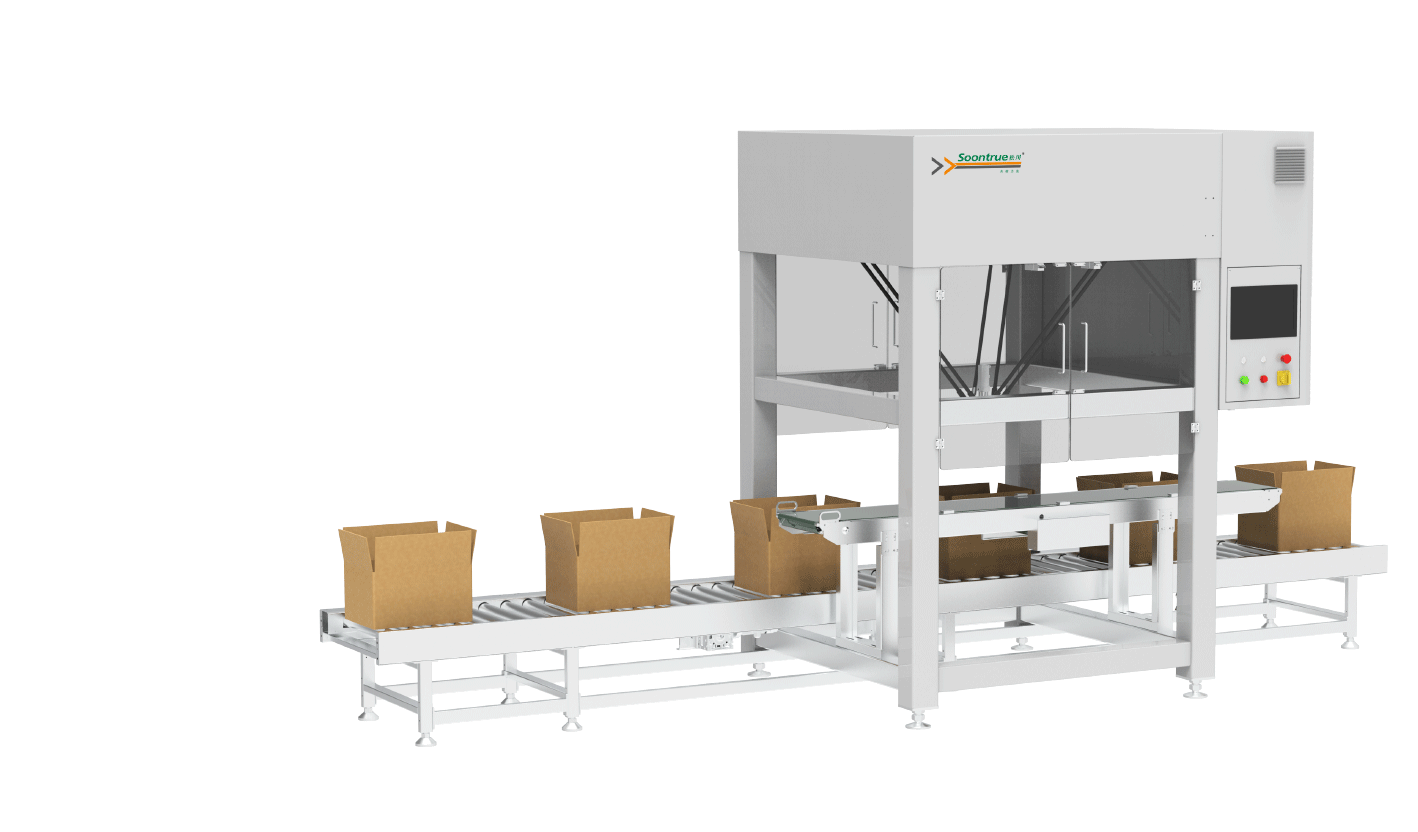
Encaisseuses à chargement par le haut montent ou présentent une caisse ouverte sous un poste de chargement, regroupent les produits selon la disposition requise, puis les abaissent ou les poussent verticalement dans la caisse. Encaisseuses latérales (ou horizontales) constituent un groupement et le poussent horizontalement par le flanc ouvert de la caisse, qui est ensuite pliée et fermée. Encaisseuses robotisées utilisent un robot delta, articulé ou portique équipé d’un préhenseur adapté pour saisir des produits groupés ou individuels et les placer dans la caisse, en combinant souvent regroupement et chargement en un seul mouvement. Les frontières se recoupent — beaucoup de machines top-load modernes utilisent un axe de chargement robotisé —, mais l’orientation de la charge et la façon dont le produit est manutentionné restent les distinctions utiles.
L’orientation du produit est le point de départ
La question la plus importante est de savoir comment le produit supporte d’être déplacé. Les étuis debout, les bouteilles et les boîtes rigides qui doivent rester verticaux conviennent à une machine top-load, car ils sont regroupés debout puis abaissés verticalement. Les sachets souples, les doypacks, les barres sous film et les étuis plats ou couchés peuvent être regroupés horizontalement et chargés latéralement avec efficacité. Les produits délicats — viennoiseries moelleuses, cosmétiques décorés, snacks aérés — profitent d’un préhenseur robotisé qui saisit en douceur et évite la compression d’une poussette. Définir l’orientation, la rigidité et la fragilité de votre produit avant de comparer les machines élimine la plupart des mauvais choix.
SunAura Packaging Machines teste toujours des échantillons réels, y compris les plus souples et les plus irréguliers, car une machine qui traite le produit moyen mais échoue sur l’échantillon le plus fragile finit par être conduite à la main.
Cadence et nature du regroupement
La cadence d’encaissage dépend moins du mécanisme de chargement que de la rapidité avec laquelle les produits peuvent être regroupés dans la disposition exacte de la caisse. Les encaisseuses latérales à mouvement continu et les robots delta rapides excellent avec des produits uniformes et à gros volumes, comme les barres et sachets, où le regroupement s’écoule sans interruption. Les encaisseuses robotisées articulées et les encaisseuses top-load à servo tournent un peu plus lentement par cycle mais couvrent une plage plus large avec peu de pièces de format, et peuvent réaliser plusieurs schémas de conditionnement. À cadence moyenne — la majorité des lignes —, la souplesse d’une encaisseuse robotisée à servo vaut généralement mieux qu’un léger écart de cadence de pointe, car elle continue de tourner pendant les changements de produit au lieu de s’arrêter pour des réglages mécaniques.
Changement de format et coût de la variété
C’est ici que les architectures divergent le plus nettement en coût d’exploitation réel. Une encaisseuse latérale ou top-load mécanique classique repose sur des pièces de format — guides, godets, poussettes — pour changer de taille de produit, ce qui prend du temps et immobilise du capital dans des jeux de pièces pour chaque référence. Une encaisseuse robotisée à réglage servo et à préhenseur couvrant une plage de tailles passe de l’une à l’autre essentiellement par sélection de recette, sans pièce dédiée pour de nombreux produits. Pour les activités à promotions fréquentes ou à catalogue étendu, l’approche robotisée supprime à la fois l’arrêt de changement de format et le risque de perdre ou d’endommager des pièces de format. Si la gamme est étroite et stable, une machine mécanique plus simple peut être le choix le plus économique.
Montage, chargement et fermeture comme un seul système
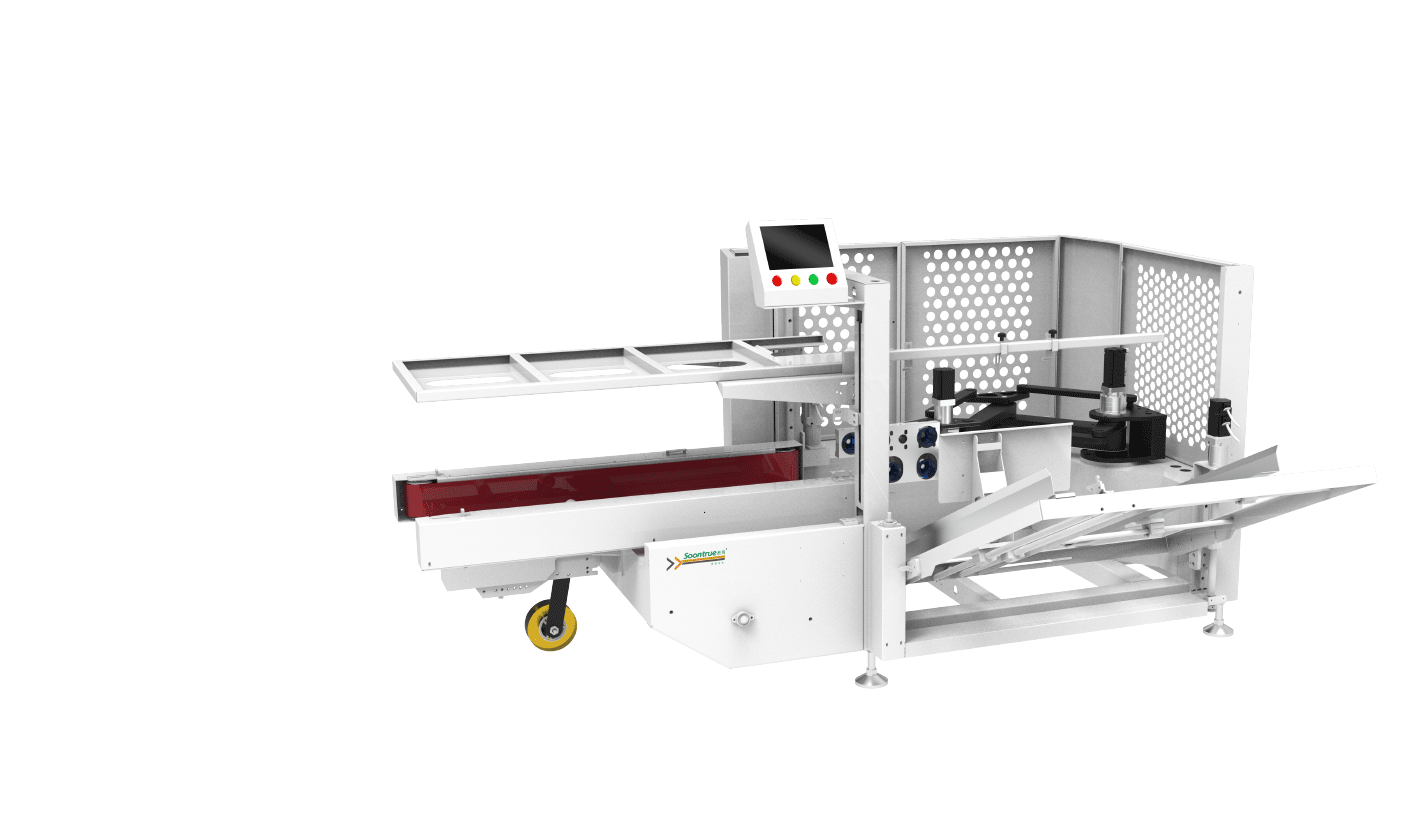
L’encaisseuse n’est qu’une étape. Les caisses vides doivent être montées et fermées en fond, les produits chargés, puis la caisse pleine fermée et scellée en haut. Acheter ces étapes comme un système connecté — une monteuse de caisses robotisée alimentant l’encaisseuse, elle-même desservant une fermeuse de cartons — garantit que les signaux dialogue fonctionnent et évite la situation classique où trois machines achetées séparément ne réussissent pas à suivre le même rythme. SunAura Packaging Machines traite le montage, l’encaissage et la fermeture comme une ligne équilibrée dimensionnée autour d’une seule cadence réelle, afin qu’aucun poste ne devienne un goulot d’étranglement permanent.
Encombrement au sol et implantation
Les encaisseuses latérales sont en général plus longues, car le regroupement et le chargement horizontal se déploient en ligne droite, tandis que les cellules top-load et robotisées sont plus compactes verticalement et peuvent être organisées autour du convoyeur disponible. Les robots delta se montent en hauteur et libèrent l’espace au sol en dessous, ce qui convient aux lignes où les mètres carrés sont comptés. Réintégrer l’encaissage dans un atelier existant favorise souvent une cellule top-load robotisée compacte qui peut recevoir les produits du convoyeur existant et les évacuer vers une fermeuse déjà en place. Les contraintes d’implantation doivent être recensées tôt, idéalement avec un plan à l’échelle, afin que l’architecture retenue s’intègre vraiment plutôt que d’imposer un reroutage coûteux.
Manutention douce et produits haut de gamme
Pour les produits haut de gamme et fragiles, la méthode de chargement est une question de qualité autant que d’efficacité. Le chargement par poussée peut marquer les étuis décorés, écraser les viennoiseries moelleuses ou déstabiliser les bouteilles, générant des reprises et des réclamations clients. Un robot équipé d’un préhenseur souple et d’accélérations maîtrisées dépose les produits sans choc et peut même poser des intercalaires ou des séparateurs entre les rangées. Si votre produit se vend par sa présentation, le coût d’une manutention douce se justifie facilement face à un faible taux d’unités abîmées, et il vaut la peine de prescrire des capteurs de rejet et de regroupement pour que seules des dispositions complètes et correctes soient encaissées.
Niveau d’automatisation et trajectoire de montée en charge
Toutes les activités n’ont pas besoin d’une ligne entièrement automatique dès le premier jour. Une trajectoire raisonnable pour une marque en croissance consiste à automatiser l’étape la plus répétitive et la plus limitante — souvent le montage ou le chargement — tout en conservant ailleurs un poste manuel court et bien conçu, puis à ajouter le module suivant à mesure que les volumes augmentent. Les cellules robotisées modulaires le permettent parce qu’elles peuvent être dimensionnées avec de la réserve de capacité et raccordées ultérieurement à d’autres entrées. L’objectif est une ligne adaptée au volume actuel sans surinvestissement, mais qui n’aura pas à être remplacée lorsque la production augmentera.
| Architecture | Produits adaptés | Strength | Point de vigilance |
|---|---|---|---|
| Encaisseuse top-load | Étuis debout, bouteilles, boîtes rigides | Maintient les produits verticaux ; compacte | Nécessite une caisse ouverte présentée en dessous |
| Encaisseuse latérale | Sachets, barres, doypacks plats | Cadence continue élevée | Encombrement plus long ; pièces de format |
| Encaisseuse robotisée | Gammes mixtes, délicates et variées | Douce, changement de format rapide, souple | Pointe légèrement inférieure à une machine rapide dédiée |
Exemple de cadence : équilibrer une ligne type
Prenons une ligne qui produit des étuis arrivant à 40 par minute depuis le conditionnement primaire et encaissés à 12 par caisse. L’encaisseuse doit donc traiter un peu plus de trois caisses par minute, tandis que la monteuse en amont doit fournir ces caisses et la fermeuse en aval les fermer au même rythme. Si un poste est dimensionné sur la pointe des autres sans accumulation, un arrêt momentané se propage immédiatement et la production réelle sur le poste tombe bien en dessous de la valeur nominale. Ajouter quelques caisses d’accumulation avant et après l’encaisseuse découple ces micro-arrêts et permet à chaque machine de tourner à sa cadence stable. La cadence réelle de la ligne est alors fixée par l’opération réellement la plus lente plutôt que par chaque petite interruption — généralement un gain significatif de caisses expédiées par poste même si aucune machine n’a été accélérée individuellement.
Anticiper la main-d’œuvre pendant la transition
Automatiser l’encaissage modifie le rôle des personnes sur la ligne plutôt que de simplement supprimer un poste. Les opérateurs d’encaissage manuel, qui connaissent les produits et les modes de panne, sont souvent les mieux placés pour devenir opérateurs de cellule, responsables de l’approvisionnement matière, du changement de format, des contrôles qualité et du premier niveau de diagnostic. Planifier ce redéploiement avant l’installation — y compris la formation pendant la phase de réception en usine — rend la transition plus fluide et préserve le savoir-faire opérationnel qui fait tourner une ligne variée. Il vaut la peine de présenter l’automatisation à l’équipe comme la suppression d’une manutention répétitive et une valorisation du poste, la machine gérant la cadence et l’opérateur les jugements et les exceptions.
Contrôles, inspection et données
Les encaisseuses à servo offrent plus que de la souplesse. Elles produisent un mouvement répétable, réduisent l’usure mécanique et fournissent des données sur les cycles, les arrêts et les groupements rejetés, utiles à la maintenance et au calcul du TRS. L’ajout d’une vérification du nombre de caisses, d’un contrôle code-barres ou par vision garantit que le bon produit va dans la bonne caisse au bon nombre — un exigence de plus en plus courante chez les grands distributeurs. Lors de la spécification d’une cellule, définissez dès le départ l’inspection et le reporting nécessaires, car intégrer vision et collecte de données à la conception coûte bien moins cher qu’une reprise après installation.
Questions fréquentes
Quelle encaisseuse convient le mieux aux sachets souples ?
Les sachets plats sont généralement regroupés et chargés latéralement à grande vitesse, ou saisis par un robot delta ; les doypacks debout conviennent à une cellule top-load. C’est l’orientation de votre produit qui tranche.
Les encaisseuses robotisées demandent-elles des pièces de format pour chaque référence ?
De nombreuses plages de tailles sont couvertes par le réglage servo et un préhenseur commun, avec un changement de format par recette. Seuls les produits de forme inhabituelle peuvent nécessiter un outillage spécifique.
Une encaisseuse peut-elle alimenter ma fermeuse existante ?
Oui, à condition que la hauteur de sortie et l’espacement des caisses correspondent. Une ligne monteuse–encaisseuse–fermeuse connectée est l’organisation la plus fiable.
Comment protéger les produits fragiles pendant le chargement ?
Choisissez une cellule robotisée à préhenseur souple et mouvement maîtrisé, et ajoutez des capteurs de regroupement et, si besoin, des intercalaires pour éviter le choc du chargement par poussée.
Développement durable et emballages prêts à vendre
Les distributeurs demandent de plus en plus des caisses prêtes à vendre qui s’ouvrent proprement et vont directement en rayon, et une réduction globale des emballages secondaires. L’encaisseuse influe sur les deux : une machine qui place les produits avec précision permet des caisses conçues avec moins de matière et sans séparateurs internes, et le chargement robotisé gère les caisses plus légères et les dispositions lâches qu’imposent les conceptions durables. Il existe une tension technique, car des caisses plus fines et moins de séparateurs pardonnent moins à l’encaissage, et c’est précisément là qu’un mouvement robotisé maîtrisé surpasse une poussée rigide. Si vos clients publient des exigences de caisse prête à vendre ou de réduction d’emballage, transmettez-les à l’étape de conception ; l’encaisseuse, le design de la caisse et le regroupement pourront alors être développés ensemble plutôt que de demander à la machine de traiter une caisse pour laquelle elle n’a jamais été dimensionnée.
Erreurs courantes de dimensionnement d’un encaissage
Plusieurs erreurs reviennent d’un projet à l’autre. La première est de dimensionner d’après la cadence nominale du produit plutôt que sur la cadence réellement soutenue par la ligne après arrêts et changements de format, ce qui laisse l’encaisseuse surdimensionnée ou sous-alimentée. La deuxième est d’ignorer le produit le plus souple, le moins rempli ou le plus récent d’une promotion, qui ne pourra alors pas être traité automatiquement. La troisième est de traiter montage, encaissage et fermeture comme des achats indépendants qui ne s’équilibrent pas, créant un goulot d’étranglement permanent au poste le plus lent. Une quatrième, moins évidente, est d’omettre les convoyeurs d’accumulation, de sorte qu’un arrêt court en amont bloque immédiatement l’encaisseuse et qu’un arrêt en aval la met en attente. Prévoir une accumulation modeste et dimensionner chaque poste sur une seule cadence réelle élimine la plupart de ces problèmes.
Ce qu’il faut fournir à un fournisseur pour un devis exact
Pour spécifier correctement une encaisseuse, rassemblez les dimensions et poids des produits sur toute la gamme, les dimensions de caisses et les schémas de conditionnement, le nombre de caisses par minute requis et l’orientation que les produits doivent conserver. Ajoutez des échantillons des produits les plus délicats et les plus irréguliers, le matériau du film ou du carton, le détail des exigences de caisse prête à vendre, et un plan à l’échelle précis de l’espace disponible avec les sens d’entrée et de sortie. Avec ces informations, un fournisseur peut confirmer l’architecture, déterminer si des pièces de format sont nécessaires et tester vos échantillons avant fabrication. Établir un devis à partir d’une seule photo ou d’une référence de modèle est le point de départ des incompatibilités ; une courte phase de test d’échantillons représente une assurance peu coûteuse contre une cellule qui ne traite pas la gamme réelle.
Équipements recommandés
- Polyvalence top-load : l’encaisseuse robotisée à deux axes ;
- Petits produits à grande vitesse : le poste d’encaissage spider ;
- Alimentation amont : la monteuse de caisses robotisée à servo.
SunAura Packaging Machines peut définir l’architecture d’encaissage adaptée à partir de vos échantillons de produits, dimensions de caisses et cadence cible, en l’intégrant au montage et à la fermeture. Contactez notre équipe, ou parcourez les équipements associés dans notre espace produits.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Voir la biographie complète ›