

Una envasadora vertical de formado, llenado y sellado es la máquina que hay detrás de la mayoría de los productos en bolsa de un supermercado: snacks y confitería, cereales, legumbres, arroz, pasta, frutos secos, café, verduras congeladas, snacks para mascotas, polvos, kits de ferretería y gránulos químicos. Una VFFS toma film plano de un rollo, lo conforma en tubo alrededor de un collar de formado, lo sella en vertical, dosifica el producto en la bolsa a través del tubo de formado y después sella y corta el transversal: forma, llena y sella una bolsa tras otra sin que nadie la toque. SunAura Packaging Machines suministra envasadoras VFFS servo en una amplia gama de tamaños de bolsa y velocidades, y esta guía explica cómo funcionan, cómo se especifican y cómo un comprador elige la adecuada para un producto, un sistema de dosificación y un film.
Si hoy envasa a mano, compra bolsas preformadas o su máquina actual limita la línea, las secciones siguientes abordan la mecánica de la máquina, las opciones de dosificación que determinan la precisión, los formatos de bolsa y films disponibles, la cadencia que puede esperar de forma realista y las preguntas que conviene responder antes de encargar una envasadora vertical.
Cómo funciona realmente una envasadora VFFS
La secuencia se repite en cada bolsa y conviene entenderla porque cada etapa fija una especificación. El film plano se extrae de un rollo con correas de arrastre accionadas por servomotor, pasa por un codificador de fechas y se conforma alrededor de un collar y un hombro de formado, que lo pliegan en tubo. Las mordazas de sellado vertical recorren el solape de forma continua o intermitente para formar el sellado trasero o de aleta. El producto cae por el tubo de formado desde el sistema de dosificación situado encima. Las mordazas horizontales se cierran después para hacer el sellado transversal —que sella a la vez la parte superior de una bolsa y la inferior de la siguiente— y una cuchilla corta la bolsa terminada. La bolsa llena cae a un transportador de salida para el control de peso, el encajonado o el estuchado.
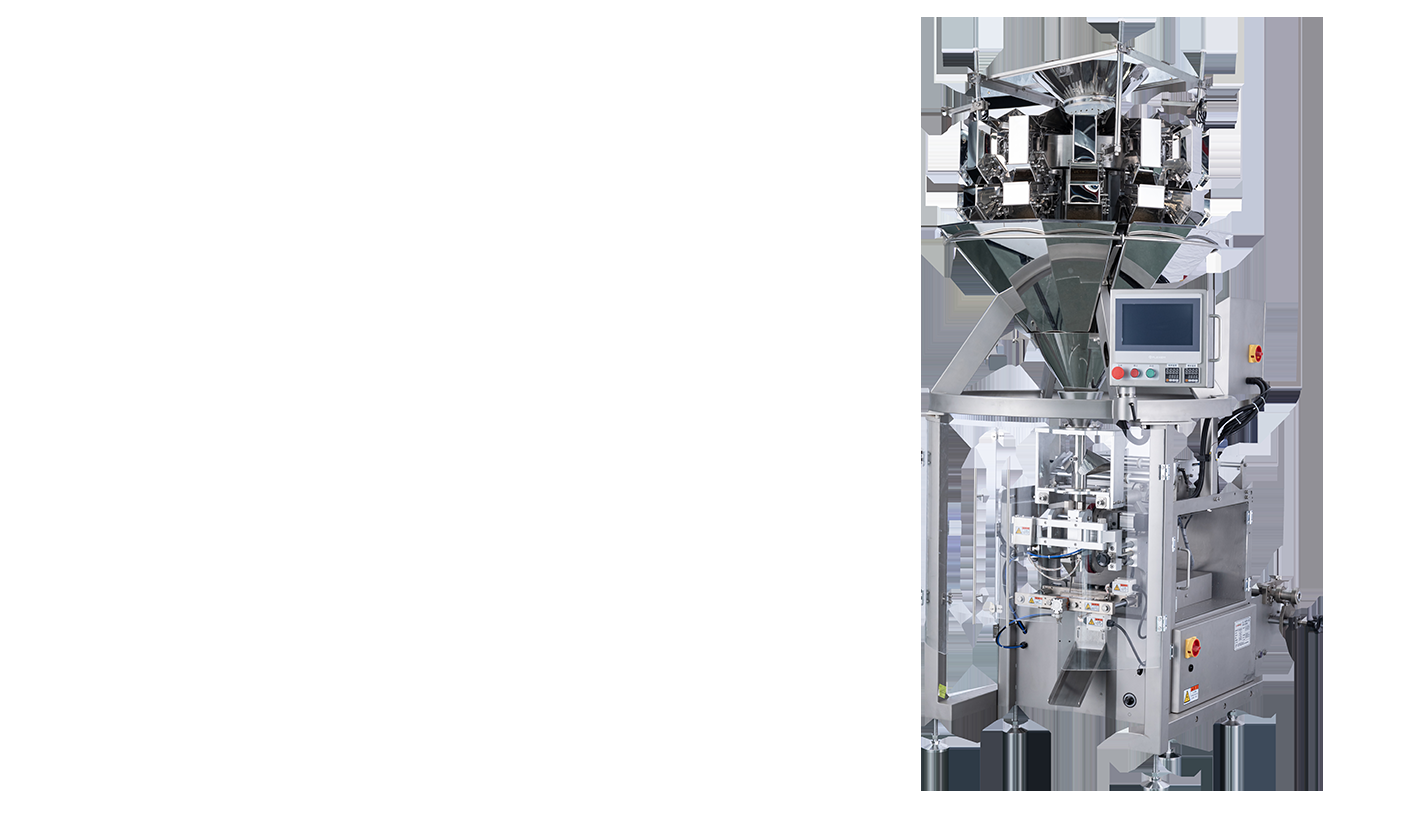
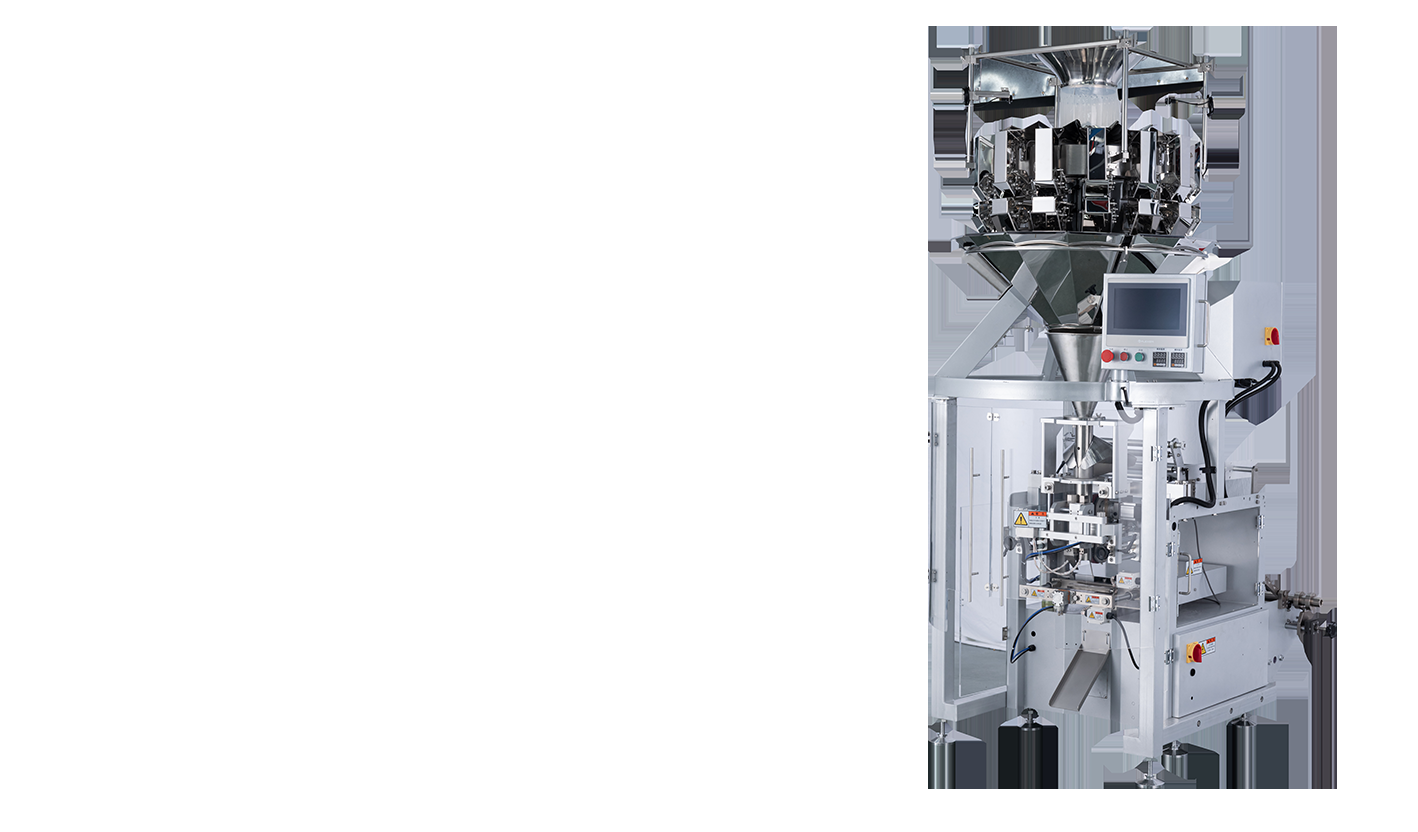
En las máquinas intermitentes el film se detiene mientras se cierran las mordazas transversales; en las continuas de alta velocidad, las mordazas viajan con el film. Los ejes servo controlan el arrastre del film, el movimiento de las mordazas y a menudo el sellado, y el número de ejes servo es una de las diferencias entre las máquinas de entrada y las de mayor prestación. La envasadora VFFS ZL-180WZ utiliza control por servo, pantalla táctil y memorización de recetas, y produce de 20 a 100 bolsas por minuto, mientras que la versión de cuatro ejes ZL-180WZHZL-180WZH alcanza las 20–150 bolsas por minuto en plantas que necesitan cambios de formato y marcha más rápidos.
Las especificaciones verificadas, en cifras
SunAura Packaging Machines publica cifras verificadas en fábrica y no los mejores números de catálogo, y las dos máquinas delimitan la gama:
| Specification | ZL-180WZ | ZL-180WZH |
|---|---|---|
| Velocidad de envasado | 20–100 bolsas/min | 20–150 bolsas/min |
| Ancho de film | 100–320 mm | 100–320 mm |
| Longitud de bolsa | 50–190 mm | 50–190 mm |
| Ancho de bolsa | 40–150 mm | 40–150 mm |
| Potencia instalada | 3,91 kW | 4,66 kW |
| Peso neto | 220 kg | 340 kg |
| Dimensiones (L×An×Al) | 1320×965×1109 mm | |
| Alimentación eléctrica | 220 V, 50 Hz | |
| Ejes servo | Servo-controlled | 4 ejes servo |
Los tamaños de bolsa mayores y las velocidades más altas utilizan bastidores y tubos de formado correspondientemente mayores, especificados a partir de las dimensiones reales de la bolsa. Como en todos los equipos de SunAura Packaging Machines, los valores pueden adaptarse a la aplicación, pero la cadencia realista —y no la cifra máxima del catálogo— es la que debe usarse en la planificación, un punto que se trata en la guía para calcular la cadencia real de los equipos..
Dosificación: la decisión que determina la sobredosificación
La VFFS forma la bolsa, pero el sistema de dosificación situado encima decide cuánto producto entra, y en la precisión de dosificación se gana o se pierde el margen. Tres métodos cubren la mayoría de los productos y se montan en una plataforma o pórtico sobre el tubo de formado.
- Dosificadores volumétricos de cazoletas miden por volumen y son adecuados para gránulos uniformes y de flujo libre como arroz, azúcar, sal, semillas y legumbres; son económicos y rápidos, pero menos precisos cuando la densidad aparente varía.
- Pesadoras multicabezal combinan varias tolvas pesadas para alcanzar un peso objetivo con una precisión excepcional y son adecuadas para productos irregulares, caros o frágiles —snacks, frutos secos, confitería, congelados—; reducen drásticamente la sobredosificación y son el estándar en la alimentación de marca.
- Dosificadores de tornillo sinfín dosifican polvos y productos finos como harina, especias, café, leche en polvo y polvos químicos, con las vueltas del tornillo fijando la dosis.
Los dosificadores de líquidos y pastas manejan salsas y líquidos, y los sistemas de conteo manejan comprimidos y ferretería. La elección depende de la forma, el valor y la variación de peso del producto: un dosificador de cazoletas económico en un producto cuya densidad cambia acabará dosificando de menos y no pasará los controles de pesos y medidas, o dosificando de más y regalando producto, mientras que una pesadora multicabezal en un cereal básico puede costar más de lo que aporta en precisión. SunAura Packaging Machines confirma el método de dosificación con el producto real del cliente y la sobredosificación objetivo durante la especificación.
Formatos de bolsa y qué necesita cada uno
Las envasadoras VFFS producen una familia de estilos de bolsa, y el formato afecta a los accesorios de la máquina. Las bolsas tipo almohada —la bolsa sencilla con sellado trasero que se usa en la mayoría de snacks y cereales— solo necesitan el collar y las mordazas estándar. Las bolsas con fuelle lateral añaden fuelles para productos que deben mantenerse de pie o que llenan la bolsa por completo. Las bolsas doypack, de sellado cuádruple y de fondo plano necesitan accesorios especiales de formado y sellado, a veces con movimientos servo adicionales, y los aplicadores de cierre zip o de cremallera añaden reapertura. Las troqueladoras de ranura euro y de ojal son adecuadas para ferretería de retail y confitería, y los accesorios de inyección de gas introducen nitrógeno para alargar la vida útil de snacks y café desplazando el oxígeno.
Cada accesorio se especifica por adelantado: una máquina encargada para bolsas tipo almohada no puede hacer doypacks más adelante sin las piezas de formado y las estaciones de sellado correspondientes, así que la gama de formatos prevista durante la vida de la máquina debe figurar en la solicitud de cotización. El propio collar de formado es específico de cada producto y se cambia con el ancho de bolsa, y los fabricantes que trabajan muchos anchos mantienen un juego de collares y piezas de cambio, con un tiempo de cambio que depende de lo bien preparadas que estén esas piezas y recetas.
Elección de film y sellado
Las máquinas trabajan una amplia gama de films termosellables —PP, CPP, OPP, PET, PE, laminados y estructuras monocapa—, y el film se elige por las necesidades de barrera del producto, su temperatura de sellado y su aspecto, no por preferencia de la máquina. Los films para snacks son laminados metalizados o impresos por barrera y atractivo en estantería; los films para congelados resisten el frío y el pinzamiento; las bolsas de polvo usan sellados fuertes para resistir el producto fino en la costura; y las estructuras monomaterial reciclables sustituyen cada vez más a los laminados multimaterial, siempre que se reconfirmen las temperaturas de sellado y los ajustes de mordaza para el nuevo film.
Las zonas de temperatura independientes en las mordazas de sellado mantienen la costura constante en series largas y entre cambios de film, y el registro por fotocélula sigue el film impreso para que el corte caiga sobre el diseño y no a través de él. La orientación de compatibilidad para los materiales más recientes sigue la misma lógica que la guía de compatibilidad de films biodegradables: la máquina debe confirmarse frente al film concreto, y no darse por supuesta a partir de su tipo general.
Integración con el resto de la línea
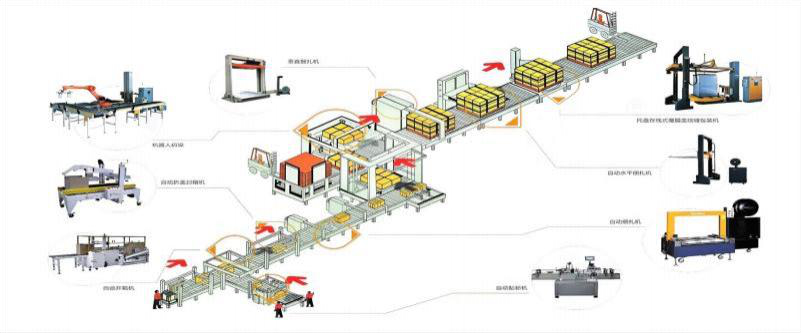
Una VFFS rara vez trabaja sola, y los equipos aguas arriba y aguas abajo deciden su rendimiento. Aguas arriba, el producto debe llegar a la pesadora o al dosificador de forma constante —a menudo mediante transportadores de cangilones, de banda o inclinados—, porque un sistema de dosificación falto de producto no puede mantener la precisión. Aguas abajo, las bolsas llenas pasan por verificadoras de peso y detectores de metales y después al encajonado, el estuchado o la agrupación retractilada, y las velocidades deben equilibrarse con acumulación para que una pausa aguas abajo no detenga la VFFS y desperdicie producto a medio llenar. Los principios son los mismos que los de la guía de SunAura Packaging Machines sobre transportadores y sistemas de manipulación de producto: igualar las cadencias de las estaciones, amortiguar las pausas breves y alimentar con un paso fijo.
Requisitos de instalación y cambio de formato
Las envasadoras VFFS son relativamente compactas —las máquinas ZL ocupan aproximadamente 1,3 × 1,0 m de planta—, pero la plataforma de dosificación situada encima necesita altura, y la pesadora multicabezal con su pórtico puede elevar la línea a tres metros o más, por lo que conviene comprobar pronto la altura del techo y el acceso a la entreplanta. La potencia es modesta, 220 V en los bastidores más pequeños, y se necesita aire comprimido donde haya componentes neumáticos. En plantas multi-SKU, el cambio de formato merece la misma atención que la velocidad: el film, el collar de formado, las mordazas, los parámetros de dosificación y el código de fechas cambian con el producto, y almacenarlos como recetas —como hacen ambas máquinas ZL— convierte un ajuste variable y dependiente de la pericia en uno repetible, la disciplina que se describe en el manual SMED para reducir el tiempo de cambio de formato..
Un ejemplo práctico de selección
La especificación se entiende mejor con un caso concreto. Imagine un fabricante de especias que envasa cúrcuma molida en bolsas impresas de 200 g y 500 g, con un producto por la mañana y otro por la tarde. Como el producto es un polvo fino, un dosificador de tornillo sinfín dosifica por vueltas y no por cazoletas, y como la marca vende por exactitud de peso, el dosificador se ajusta para mantener el mínimo legal sin sobredosificación visible. La bolsa es tipo almohada con laminado impreso, así que la máquina necesita registro por fotocélula y temperaturas de sellado independientes; con 200 g la línea trabaja cerca del límite superior del rango de la ZL-180WZ, mientras que la bolsa de 500 g, mayor y más lenta de dosificar, queda muy por debajo. Aguas abajo, las bolsas pasan por una verificadora de peso y se encajonan a mano o con una encajonadora pequeña, con acumulación que retiene las bolsas durante los cambios de caja.
Ese mismo fabricante, si se plantease envasar frutos secos tostados, necesitaría otra configuración —una pesadora multicabezal para piezas irregulares, inyección de nitrógeno para la vida útil y un film laminado metalizado— aunque la bolsa parezca similar. Por eso SunAura Packaging Machines pide los productos y las muestras reales y no una fotografía de la bolsa: lo que decide la línea es la dosificación y el tratamiento del gas, no la forma de la bolsa.
Mantenimiento y piezas sometidas a desgaste
Una VFFS es una máquina relativamente sencilla y su fiabilidad depende de una rutina breve. Los puntos de desgaste prácticos son las correas de arrastre que sujetan el film, las mordazas de sellado y sus superficies de PTFE, la cuchilla de corte y el collar de formado, que puede rayarse con el film o por una manipulación descuidada. Se inspeccionan según un plan, se mantienen limpias de producto y se sustituyen cuando aparece el desgaste, y las piezas habituales son económicas y conviene tenerlas en stock. El sistema de dosificación tiene su propia rutina —las tolvas y células de carga en una multicabezal, el tornillo sinfín y las juntas en un dosificador de polvo— y la acumulación de producto se limpia a diario, porque es la causa habitual de una precisión que se desvía. La HMI y los accionamientos servo apenas necesitan nada más que un armario limpio y ventilado. Como en otros equipos de SunAura Packaging Machines, un plan documentado y un pequeño stock de piezas evitan las averías cortas que cuestan un turno, siguiendo las recomendaciones sobre gestión de repuestos..
Preguntas frecuentes
¿A qué velocidad trabajará con mi producto?
El rango nominal es de 20–100 o 20–150 bolsas por minuto, pero la velocidad real la fijan el sistema de dosificación, el tamaño de bolsa y el film; los productos frágiles o de pesaje lento trabajan por debajo de la velocidad máxima de la máquina, y la línea debe planificarse sobre esa cifra.
¿Qué sistema de dosificación debo elegir?
Cazoletas volumétricas para gránulos uniformes de bajo valor; pesadoras multicabezal para productos irregulares o caros en los que la sobredosificación importa; tornillo sinfín para polvos. SunAura Packaging Machines lo confirma con su producto y su precisión objetivo.
¿Puede una sola máquina fabricar varios estilos de bolsa?
Puede trabajar distintos anchos y longitudes con piezas de formado y recetas, pero los estilos doypack, con fuelle, con cierre zip y de fondo plano necesitan los accesorios correspondientes, que conviene encargar junto con la máquina.
¿Puede trabajar films reciclables o biodegradables?
Puede trabajar la mayoría de las estructuras monomaterial termosellables y compostables certificadas, siempre que los ajustes de sellado se confirmen para el film concreto y se prueben antes de la producción.
¿Qué necesita la nave?
Suelo plano, altura de techo suficiente para el pórtico de dosificación, suministro de 220 V y aire comprimido cuando se requiera, además de acceso para los rollos de film y para la limpieza.
Conclusion
Una envasadora vertical de formado, llenado y sellado convierte film plano y producto suelto en bolsas terminadas en un ciclo continuo, con el bastidor de la máquina fijando el tamaño de bolsa y la velocidad, el sistema de dosificación fijando la precisión y la sobredosificación, y los accesorios de formado fijando los estilos de bolsa disponibles. Especificadas con la pesadora, las cazoletas o el tornillo sinfín adecuados, los films correctos y una línea de encajonado equilibrada aguas abajo, las envasadoras VFFS servo sustituyen el envasado manual lento y las bolsas preformadas por una producción constante y de bajo coste, apta tanto para alimentación de marca como para productos básicos, polvos y ferretería.
Si envasa productos y quiere una VFFS ajustada a su pack y a su cadencia, contacte con los ingenieros de aplicaciones de SunAura Packaging Machines con las dimensiones de su bolsa, muestras de producto y cadencia objetivo, o revise las máquinas en el centro de productos, incluidas la ZL-180WZ y la ZL-180WZH y toda la gama de equipos de pesaje y de fin de línea.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Ver biografía completa ›