

Eine vertikale Schlauchbeutelmaschine (VFFS) ist das Arbeitstier hinter den meisten abgepackten Produkten im Supermarktregal: Snacks und Süßwaren, Getreide, Hülsenfrüchte, Reis, Nudeln, Nüsse, Kaffee, TK-Gemüse, Heimtier-Leckerlis, Pulver, Beschläge-Sets und chemische Granulate. Eine VFFS zieht Flachfolie von einer Rolle, formt sie um einen Formgeber herum zum Schlauch, siegelt vertikal, dosiert Produkt in den Beutel durch das Formrohr und siegelt und schneidet dann die Quernaht – Beutel für Beutel, ohne dass eine Person eingreift. SunAura Packaging Machines liefert servogesteuerte VFFS-Maschinen in einem Bereich von Beutelgrößen und Geschwindigkeiten, und dieser Leitfaden erklärt, wie sie funktionieren, wie sie spezifiziert werden und wie ein Käufer eine Maschine auf Produkt, Dosiersystem und Folie abstimmt.
Wenn Sie heute noch von Hand abfüllen, vorgefertigte Beutel beziehen oder feststellen, dass Ihre bestehende Maschine die Linie beschränkt, behandeln die nachfolgenden Abschnitte die Mechanik der Maschine, die Dosieroptionen, die über die Genauigkeit entscheiden, die Beutelformate und Folien, den realistisch zu erwartenden Durchsatz und die Fragen, die Sie vor der Bestellung einer vertikalen Verpackungsmaschine beantworten sollten.
Wie eine VFFS-Maschine tatsächlich funktioniert
Der Ablauf wiederholt sich für jeden Beutel und ist Worth understanding, weil jede Stufe eine Spezifikation vorgibt. Flachfolie wird von der Rolle durch servogesteuerte Zugbänder abgezogen, läuft über einen Datumscodierer und wird um einen Formgeber mit Schulter gefaltet, der sie zum Schlauch formt. Vertikale Siegelbacken laufen kontinuierlich oder intermittierend entlang der Überlappung, um die Rücken- oder Finnaht zu erzeugen. Produkt wird durch das Formrohr vom Dosiersystem darüber gegeben. Horizontale Backen schließen dann, um die Quernaht zu erzeugen – die gleichzeitig die Oberseite eines Beutels und die Unterseite des nächsten siegelt – und ein Messer schneidet den fertigen Beutel frei. Der gefüllte Beutel fällt auf einen Auslaufband zur Kontrollwaage, zum Case Packing oder zur Kartonierung.
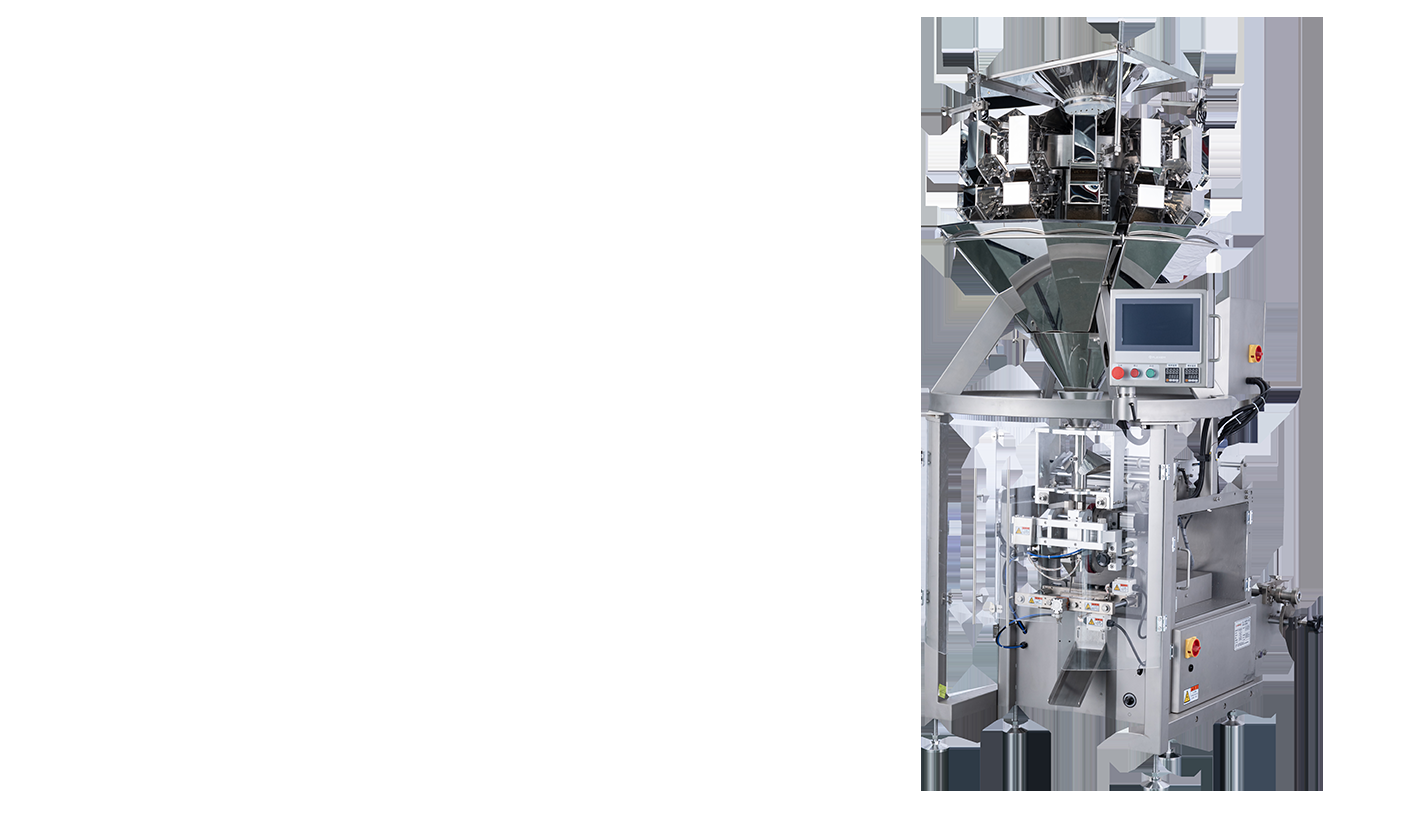
Bei intermittierenden Maschinen stoppt die Folie, während die Quernahtbacken schließen; bei kontinuierlichen Hochgeschwindigkeitsmaschinen laufen die Backen mit der Folie mit. Servoachsen steuern den Folienabzug, die Backenbewegung und häufig die Siegelung, und die Anzahl der Servoachsen ist einer der Unterschiede zwischen Einstiegs- und höherleistungsfähigen Maschinen. Die ZL-180WZ VFFS-Maschine verwendet Servosteuerung mit Touch-HMI und Rezepturspeicherung und läuft 20–100 Beutel pro Minute, während die vierachsige ZL-180WZH 20–150 Beutel pro Minute erreicht – für Werke, die schnelleren Wechsel und Lauf benötigen.
Die geprüften Spezifikationen in Zahlen
SunAura Packaging Machines veröffentlicht werksprüfgeprüfte Werte statt Best-Katalog-Zahlen, und die beiden Maschinen bilden den Rahmen:
| Spezifikation | ZL-180WZ | ZL-180WZH |
|---|---|---|
| Verpackungsgeschwindigkeit | 20–100 Beutel/min | 20–150 Beutel/min |
| Folienbreite | 100–320 mm | 100–320 mm |
| Beutellänge | 50–190 mm | 50–190 mm |
| Beutelbreite | 40–150 mm | 40–150 mm |
| Installierte Leistung | 3,91 kW | 4,66 kW |
| Nettogewicht | 220 kg | 340 kg |
| Abmessungen (L×B×H) | 1320×965×1109 mm | |
| Stromversorgung | 220 V, 50 Hz | |
| Servoachsen | Servogesteuert | 4 Servoachsen |
Größere Beutelgrößen und höhere Geschwindigkeiten verwenden entsprechend größere Gestelle und Formrohre, die anhand der tatsächlichen Beutelabmessungen spezifiziert werden. Wie bei allen Geräten von SunAura Packaging Machines können die Werte an die Anwendung angepasst werden, aber der realistische Durchsatz – nicht die obere Katalogzahl – sollte in der Planung verwendet werden, ein Punkt, der im Leitfaden zur Berechnung des echten Gerätedurchsatzes behandelt wird.
Dosierung: Die Entscheidung, die über die Mehrgabe entscheidet
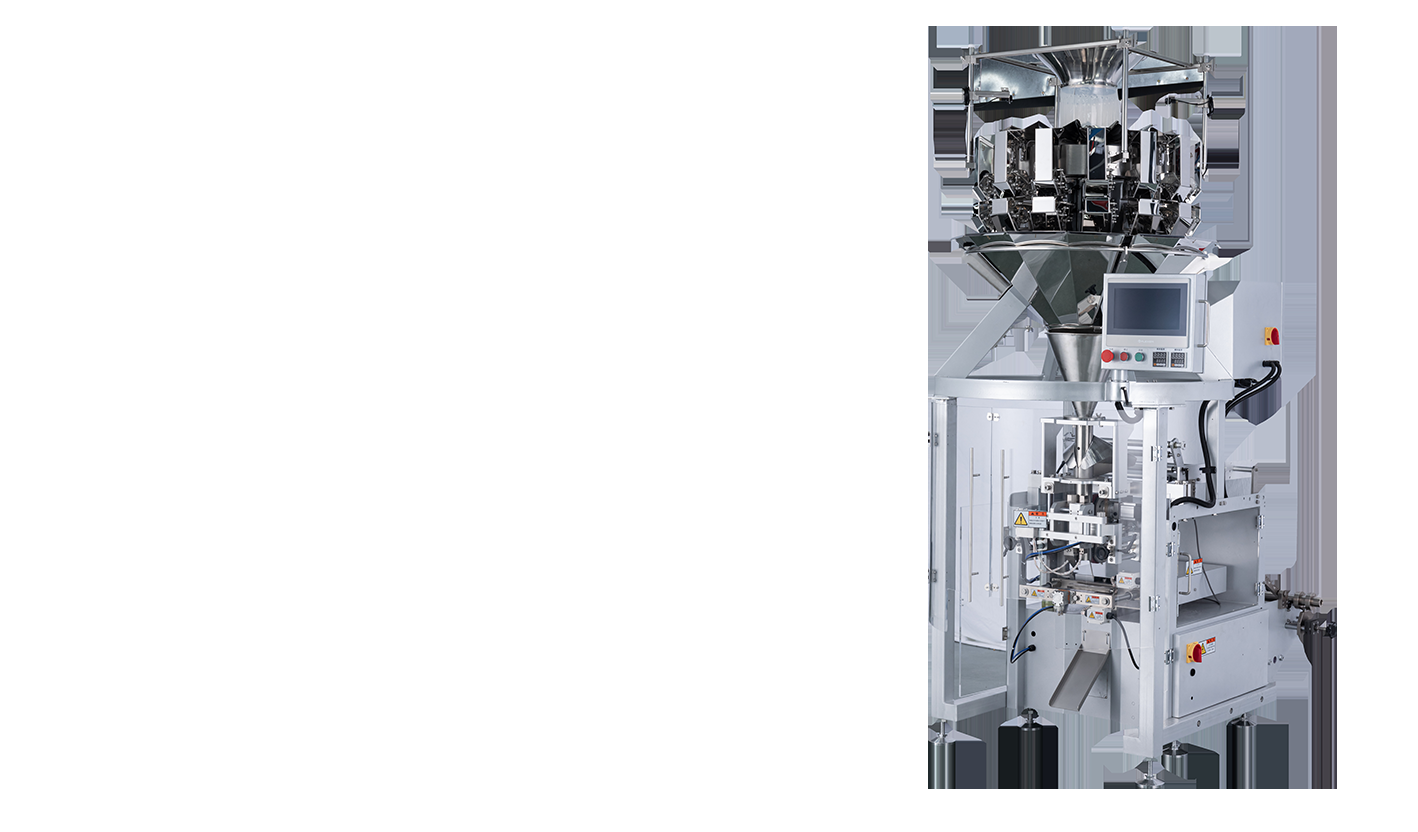
Die VFFS formt den Beutel, aber das Dosiersystem darüber entscheidet, wie viel Produkt hineingeht – und die Dosiergenauigkeit ist, wo Profit gemacht oder verloren wird. Drei Verfahren decken die meisten Produkte ab, und sie werden auf einer Plattform oder einem Portal über dem Formrohr montiert.
- Volumetrische Dosierbecher messen nach Volumen und eignen sich für gleichmäßige, frei fließende Granulate wie Reis, Zucker, Salz, Saaten und Hülsenfrüchte; sie sind kostengünstig und schnell, aber weniger genau, wenn das Schüttgewicht variiert.
- Mehrkopfwaagen kombinieren mehrere gewogene Behälter, um ein Zielgewicht mit außergewöhnlicher Genauigkeit zu treffen – und eignen sich für unregelmäßige, teure oder empfindliche Produkte: Snacks, Nüsse, Süßwaren, TK-Produkte; sie reduzieren die Mehrgabe drastisch und sind der Standard für Markenlebensmittel.
- Schneckendosierer dosieren Pulver und feine Produkte wie Mehl, Gewürze, Kaffee, Milchpulver und chemische Pulver, wobei die Schneckenumdrehungen die Dosis bestimmen.
Flüssigkeits- und Pastendosierer verarbeiten Saucen und Flüssigkeiten, und Zählsysteme verarbeiten Tabletten und Beschläge. Die Wahl folgt der Form, dem Wert und der Gewichtsvarianz des Produkts: ein billiger Becherdosierer bei einem Produkt, dessen Dichte schwankt, wird entweder unterfüllen und Eichprüfungen nicht bestehen oder überfüllen und Produkt verschenken; während eine Mehrkopfwaage bei einem Massengetreide mehr kosten kann, als die Genauigkeit wert ist. SunAura Packaging Machines bestätigt das Dosierverfahren anhand des tatsächlichen Produkts und der Zielmehrgabe des Kunden bei der Spezifikation.
Beutelformate und was jeweils benötigt wird
VFFS-Maschinen produzieren eine Familie von Beutelstilen, und das Format beeinflusst das Zubehör der Maschine. Kissenbeutel – der einfache rückwärtsgesiegelte Beutel für die meisten Snacks und Getreide – benötigen nur den Standardformgeber und die Backen. Seitenfaltenbeutel fügen seitliche Falten für Produkte hinzu, die stehen oder den Beutel vollständig füllen. Standbodenbeutel, Viersiegelbeutel und Flachbodenbeutel benötigen spezielle Form- und Siegelaufsätze, manchmal mit zusätzlichen Servobewegungen, und Reißverschluss- oder Schieberapplizierer fügen Wiederverschließbarkeit hinzu. Euro-Loch- und Aufhängeloch-Stanzer eignen sich für Einzelhandels-Beschläge und Süßwaren, und Gas-Spülaufsätze injizieren Stickstoff, um die Haltbarkeit von Snacks und Kaffee zu verlängern, indem Sauerstoff verdrängt wird.
Jeder Aufsatz wird im Vorfeld spezifiziert: eine Maschine, die für Kissenbeutel bestellt wird, kann später nicht einfach Standbodenbeutel herstellen, ohne die Formteile und Siegelstationen – daher gehört die Palette der Formate, die über die Lebensdauer der Maschine geplant sind, in die Anfrage. Der Formgeber selbst ist produktspezifisch und wird mit der Beutelbreite gewechselt, und Hersteller, die viele Breiten fahren, halten einen Satz Formgeber und Wechselteile vor, wobei die Wechselzeit davon abhängt, wie gut diese Teile und Rezepte vorbereitet sind.
Folienwahl und Siegelung
Die Maschinen verarbeiten eine breite Palette heißsiegelfähiger Folien – PP, CPP, OPP, PET, PE, Laminate und Einschichtstrukturen – und die Folie wird nach den Barriereanforderungen, der SiegelTemperatur und dem Aussehen des Produkts gewählt, nicht nach der Präferenz der Maschine. Snack-Folien sind metallisierte oder bedruckten Laminate für Barriere und Regalwirkung; TK-Folien vertragen Kälte und widerstehen Einstichen; Pulverbeutel verwenden starke Siegel, um feine Produktpartikel in der Naht zu widerstehen; und recyclebare Mono-Materialstrukturen ersetzen zunehmend Mehrmaterial-Laminate – vorausgesetzt, die SiegelTemperaturen und Backeneinstellungen werden für die neue Folie neu bestätigt.
Unabhängige Temperaturzonen an den Siegelbacken halten die Nähte über lange Läufe und bei Folienwechseln gleichmäßig, und eine Folienblendensteuerung verfolgt die bedruckte Folie, sodass der Schnitt auf dem Motiv landet – nicht durch es hindurch. Die Kompatibilitätsanleitung für neuere Materialien folgt derselben Logik wie der Leitfaden zur Kompatibilität mit biologisch abbaubarer Folie: die Maschine muss gegen die spezifische Folie bestätigt werden, nicht aus ihrem allgemeinen Typ angenommen.
Integration mit dem Rest der Linie
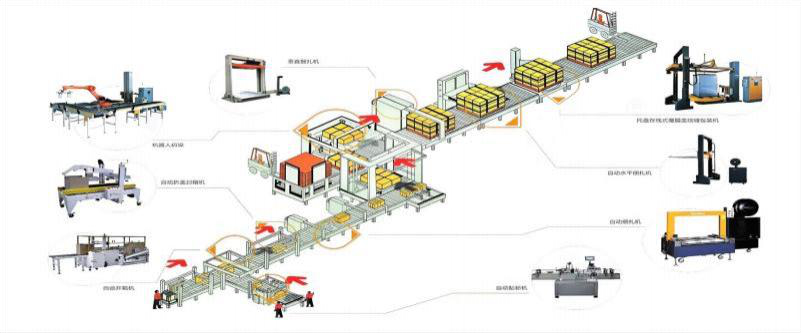
Eine VFFS arbeitet selten allein, und die vorgelagerte und nachgelagerte Ausrüstung entscheidet darüber, wie sie sich verhält. Vorgelagert muss Produkt gleichmäßig zur Waage oder zum Dosierer geliefert werden – häufig über Eimer-, Gurt- oder Schrägförderer –, weil ein Dosiersystem, das an Produkt verhungert, die Genauigkeit nicht halten kann. Nachgelagert passieren gefüllte Beutel Kontrollwaagen und Metalldetektoren, dann gehen sie in Case Packing, Kartonierung oder Schrumpfbündelung, und die Geschwindigkeiten müssen mit Pufferung abgestimmt sein, sodass ein nachgelagerter Halt die VFFS nicht stoppt und Produkt mitten im Füllvorgang verschwendet. Die Prinzipien sind dieselben wie in SunAura Packaging Machines’ Leitfaden zu Förderern und Produkt-Handhabungssystemen: Stationäraten abgleichen, kurze Pufferpausen puffern und mit festem Takt zuführen.
Standortanforderungen und Wechsel
VFFS-Maschinen sind relativ kompakt – die ZL-Maschinen belegen etwa 1,3 × 1,0 m Hallenfläche –, aber die Dosierplattform darüber benötigt Höhe, und die Mehrkopfwaage plus Portal kann die Linie auf drei Meter oder mehr anheben, daher werden Deckenhöhe und Zwischengeschosszugang früh geprüft. Der Strombedarf ist mit 220 V für die kleineren Gestelle moderat, und Druckluft wird benötigt, wo pneumatische Komponenten verbaut sind. Für Multi-SKU-Werke verdient der Wechsel dieselbe Aufmerksamkeit wie die Geschwindigkeit: Folie, Formgeber, Backen, Dosierparameter und Datumscode ändern sich alle mit dem Produkt, und das Speichern dieser Werte als Rezepte – wie beide ZL-Maschinen es tun – macht einen qualifizierten, variablen Aufbau zu einem wiederholbaren, die Disziplin, die im SMED-Playbook zur Reduzierung der Wechselzeit beschrieben wird.
Ein praktisches Auswahlbeispiel
Die Spezifikation wird mit einem konkreten Fall am klarsten. Stellen Sie sich einen Gewürzhersteller vor, der gemahlenen Kurkuma in 200 g- und 500 g-Druckbeutel abfüllt, morgens ein Produkt und nachmittags ein anderes verarbeitet. Weil das Produkt ein feines Pulver ist, dosiert ein Schneckendosierer nach Umdrehungen statt Bechern, und weil die Marke auf Gewichtsgenauigkeit verkauft, wird der Dosierer so eingestellt, dass er das gesetzliche Minimum ohne sichtbare Überfüllung hält. Der Beutel ist ein Kissenbeutel mit einem bedruckten Laminat, daher benötigt die Maschine eine Folienblendensteuerung und unabhängige SiegelTemperaturen; bei 200 g läuft die Linie nahe dem oberen Ende des ZL-180WZ-Bereichs, während der 500 g-Beutel – größer und langsamer zu dosieren – deutlich darunter läuft. Nachgelagert passieren Beutel eine Kontrollwaage und werden von Hand oder einem kleinen Case Packer in Kartons verpackt, wobei Pufferung Beutel während Kartonwechseln hält.
Derselbe Hersteller, der über geröstete Nüsse nachdenkt, bräuchte eine andere Konfiguration – eine Mehrkopfwaage für unregelmäßige Stücke, Stickstoffspülung für die Haltbarkeit und ein metallisiertes Laminat – obwohl der Beutel ähnlich aussieht. Deshalb fragt SunAura Packaging Machines nach den tatsächlichen Produkten und Mustern statt nach einem Beutelfoto: die Dosierung und Gasbehandlung, nicht die Beutelform, entscheiden über die Linie.
Wartung und die verschleißenden Teile
Eine VFFS ist eine relativ einfache Maschine, und ihre Zuverlässigkeit folgt einer kurzen Routine. Die praktischen Verschleißpunkte sind die Zugbänder, die die Folie greifen, die Siegelbacken und ihre Teflon-Oberflächen, das Schneidmesser und der Formgeber, der durch Folie oder falsche Handhabung verkratzt werden kann. Diese werden nach einem Plan inspiziert, sauber von Produkt gehalten und bei Verschleiß ersetzt – wobei die gängigen Teile kostengünstig und vorrätig sind. Das Dosiersystem hat seine eigene Routine – Waagbehälter und Wägezellen an einer Mehrkopfwaage, die Schnecke und Dichtungen an einem Pulverdosiermesser –, und Produktablagerungen werden täglich gereinigt, weil sie die übliche Ursache für driftende Genauigkeit sind. Die HMI und Servoantriebe benötigen wenig mehr als einen sauberen, belüfteten Schaltschrank. Wie bei anderen Geräten von SunAura Packaging Machines verhindert ein dokumentierter Plan und ein kleiner Teilevorrat die Kurzausfälle, die eine Schicht kosten – nach der Anleitung zum Ersatzteilmanagement.
Häufig gestellte Fragen
Wie schnell läuft sie mit meinem Produkt?
Der Nennbereich liegt bei 20–100 oder 20–150 Beuteln pro Minute, aber die tatsächliche Rate wird durch das Dosiersystem, die Beutelgröße und die Folie bestimmt; empfindliche oder langsam gewogene Produkte laufen unter der Höchstgeschwindigkeit der Maschine, und die Linie sollte auf dieser Zahl geplant werden.
Welches Dosiersystem soll ich wählen?
Volumetrische Becher für gleichmäßige, niedrigwertige Granulate; Mehrkopfwaagen für unregelmäßige oder teure Produkte, bei denen die Mehrgabe zählt; Schnecken für Pulver. SunAura Packaging Machines bestätigt dies anhand Ihres Produkts und Ihrer Zielgenauigkeit.
Kann eine Maschine mehrere Beutelstile herstellen?
Sie kann verschiedene Breiten und Längen mit Formteilen und Rezepturen laufen lassen, aber Standboden-, Seitenfalten-, Reißverschluss- und Flachbodenstile benötigen die passenden Aufsätze, die mit der Maschine bestellt werden sollten.
Kann sie recyclebare oder biologisch abbaubare Folien verarbeiten?
Die meisten heißsiegelfähigen Mono-Material- und zertifiziert kompostierbaren Strukturen können verarbeitet werden, vorausgesetzt, die Siegeleinstellungen werden für die spezifische Folie bestätigt und vor der Produktion getestet.
Was benötige ich im Gebäude?
Ebenerdigen Hallenboden, ausreichende Deckenhöhe für das Dosierportal, eine 220 V-Versorgung und Druckluft wo erforderlich, plus Zugang für Folienrollen und Reinigung.
Fazit
Eine vertikale Schlauchbeutelmaschine verwandelt Flachfolie und loses Produkt in einem kontinuierlichen Zyklus in fertige Beutel – wobei das Maschinengehäuse die Beutelgröße und -geschwindigkeit, das Dosiersystem die Genauigkeit und Mehrgabe und die Formaufsätze die verfügbaren Beutelstile bestimmen. Spezifiziert mit der richtigen Waage, dem Becher oder der Schnecke, den korrekten Folien und einer balancierten nachgelagerten Case-Packing-Linie, ersetzen servogesteuerte VFFS-Maschinen langsames manuelles Abfüllen und vorgefertigte Beutel durch gleichmäßige, kostengünstige Produktion – geeignet für Markenlebensmittel, Massenprodukte, Pulver und Beschläge gleichermaßen.
Wenn Sie Produkte abfüllen und eine VFFS passend zu Ihrem Beutel und Ihrer Rate wünschen, kontaktieren Sie die Anwendungstechniker von SunAura Packaging Machines mit Ihren Beutelabmessungen, Produktmustern und dem Zieldurchsatz – oder besuchen Sie die Maschinen im Produkt-Hub, einschließlich der ZL-180WZ und ZL-180WZH und der gesamten Palette an Wiege- und End-of-Line-Geräten.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Vollständiges Profil ›