

Una vez que el producto está encartonado o embolsado, alguien —o algo— tiene que meter esos envases en cajas de expedición. Ese paso, el encajonado, es donde muchas líneas de embalaje primario que por lo demás son eficientes pierden velocidad, porque con frecuencia se deja en manual o se especifica con una arquitectura de máquina equivocada. Elegir entre una encajonadora de carga superior, una encajonadora de carga lateral y una célula de encajonado robótica es una decisión que afecta a la cadencia, al cambio de formato, a la superficie ocupada y al rango de productos que una sola máquina puede manejar. Los ingenieros que buscan «tipos de encajonadora», «encajonadora de carga superior frente a lateral» o «máquina de encajonado robótica» suelen intentar ajustar una máquina a una gama de productos variada y a una distribución condicionada.
Esta guía compara las tres arquitecturas principales de encajonado, explica qué productos se adaptan a cada una y muestra cómo SunAura Packaging Machines enfoca la selección como parte de un fin de línea integrado. Está dirigida a equipos de producción e ingeniería que necesitan justificar una configuración concreta.

Las tres arquitecturas, definidas
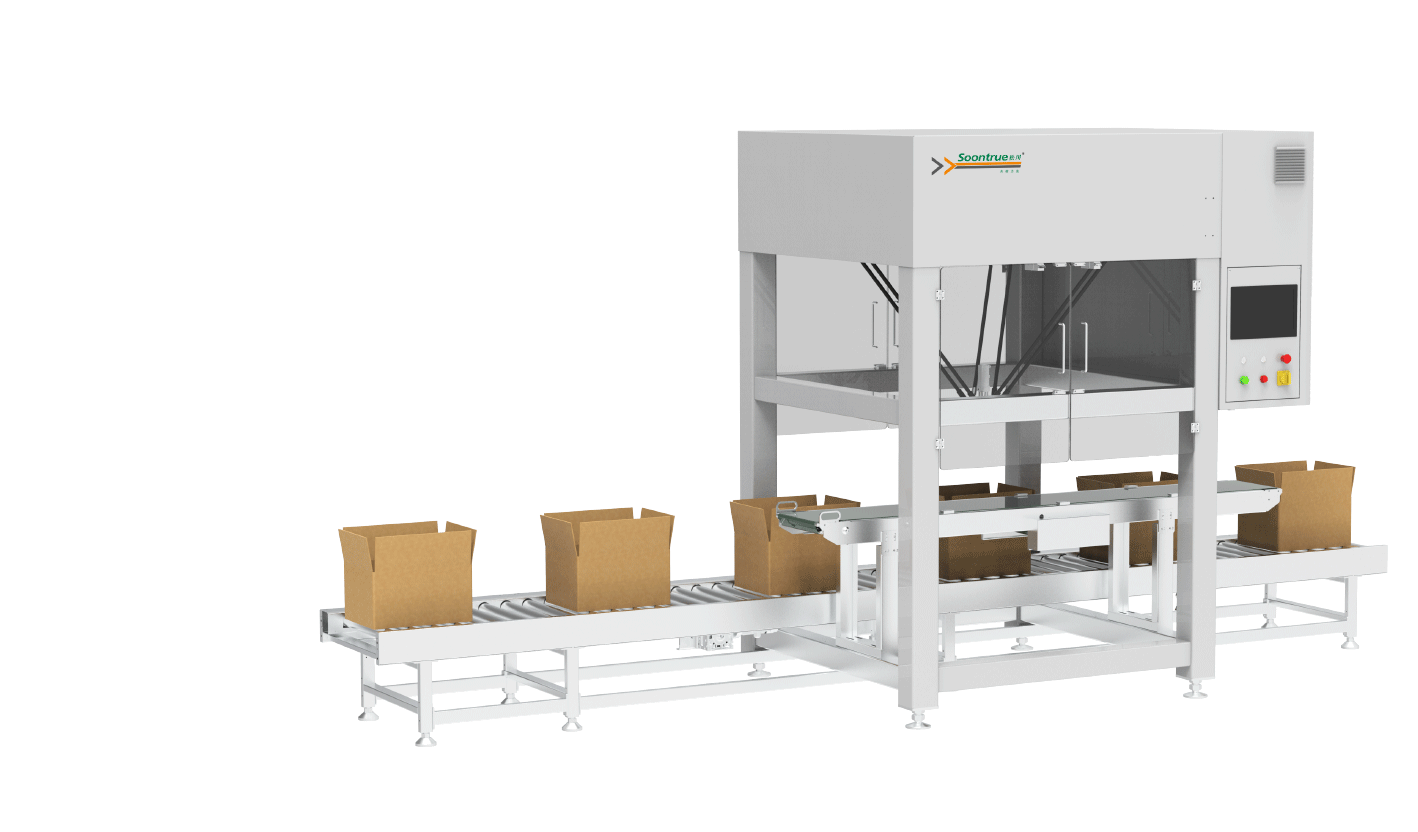
Encajonadoras de carga superior forman una caja abierta o la sitúan bajo una estación de carga, agrupan los productos en la disposición requerida y los bajan o empujan verticalmente dentro de la caja. Encajonadoras de carga lateral (u horizontal) forman una agrupación y la empujan horizontalmente por el costado abierto de una caja, que después se pliega y se sella. Encajonadoras robóticas utilizan un robot delta, articulado o pórtico con una pinza a medida para tomar productos agrupados o individuales y colocarlos en la caja, a menudo combinando agrupado y carga en un solo movimiento. Las fronteras se solapan —muchas máquinas de carga superior modernas usan un eje de carga robotizado—, pero la orientación de la carga y la forma de manipular el producto siguen siendo las distinciones útiles.
La orientación del producto es el punto de partida
La pregunta más importante es cómo tolera el producto que lo muevan. Los cartones de pie, las botellas y las cajas rígidas que deben mantenerse verticales encajan con una máquina de carga superior, porque se agrupan de pie y se bajan en línea recta. Las bolsitas, los sobres, las barritas envueltas en flow pack y los cartones planos que se apoyan de canto o tumbados se pueden agrupar en horizontal y cargar de lado con eficacia. Los productos delicados —bollería tierna, cosmética decorada, snacks con aire— se benefician de una pinza robótica que los tome con suavidad y evite la compresión de una barra empujadora. Definir la orientación, la rigidez y la fragilidad del producto antes de comparar máquinas elimina la mayoría de las elecciones equivocadas.
En SunAura Packaging Machines siempre probamos muestras reales, incluidas las más blandas y las más irregulares, porque una máquina que maneja el producto medio pero falla con la muestra más débil es la que acaba funcionando en manual.
Velocidad y naturaleza del agrupado
La cadencia de encajonado depende menos del mecanismo de carga que de la rapidez con que los productos pueden agruparse en la disposición exacta de la caja. Las encajonadoras de carga lateral de movimiento continuo y los robots delta de alta velocidad destacan con productos uniformes y de gran volumen, como barritas de aperitivo y sobres, donde el agrupado fluye sin interrupciones. Las encajonadoras robóticas articuladas y las de carga superior por servomotor trabajan algo más despacio por ciclo, pero cubren una gama más amplia con pocas piezas de cambio y pueden aplicar varios patrones de envasado. A velocidad media —la mayoría de las líneas— la flexibilidad de una encajonadora robótica por servomotor suele valer más que una pequeña diferencia de cadencia punta, porque sigue funcionando durante los cambios de producto en lugar de detenerse para un ajuste mecánico.
Cambio de formato y coste de la variedad
Aquí es donde las arquitecturas divergen con mayor nitidez en coste real de explotación. Una encajonadora de carga lateral convencional o una de carga superior mecánica depende de piezas de cambio —guías, tolvas, empujadores— para cambiar de tamaño de producto, lo que lleva tiempo y inmoviliza capital en juegos de piezas para cada SKU. Una encajonadora robótica con ajuste por servomotor y una pinza que cubre un rango de tamaños cambia de formato en gran medida mediante la selección de una receta, sin piezas dedicadas para muchos productos. En operaciones con promociones frecuentes o un catálogo amplio, el enfoque robótico elimina tanto el tiempo de parada por cambio de formato como el riesgo de perder o dañar las piezas de cambio. Si la gama es estrecha y estable, una máquina mecánica más simple puede ser la opción más económica.
Formación, carga y sellado de cajas como un solo sistema
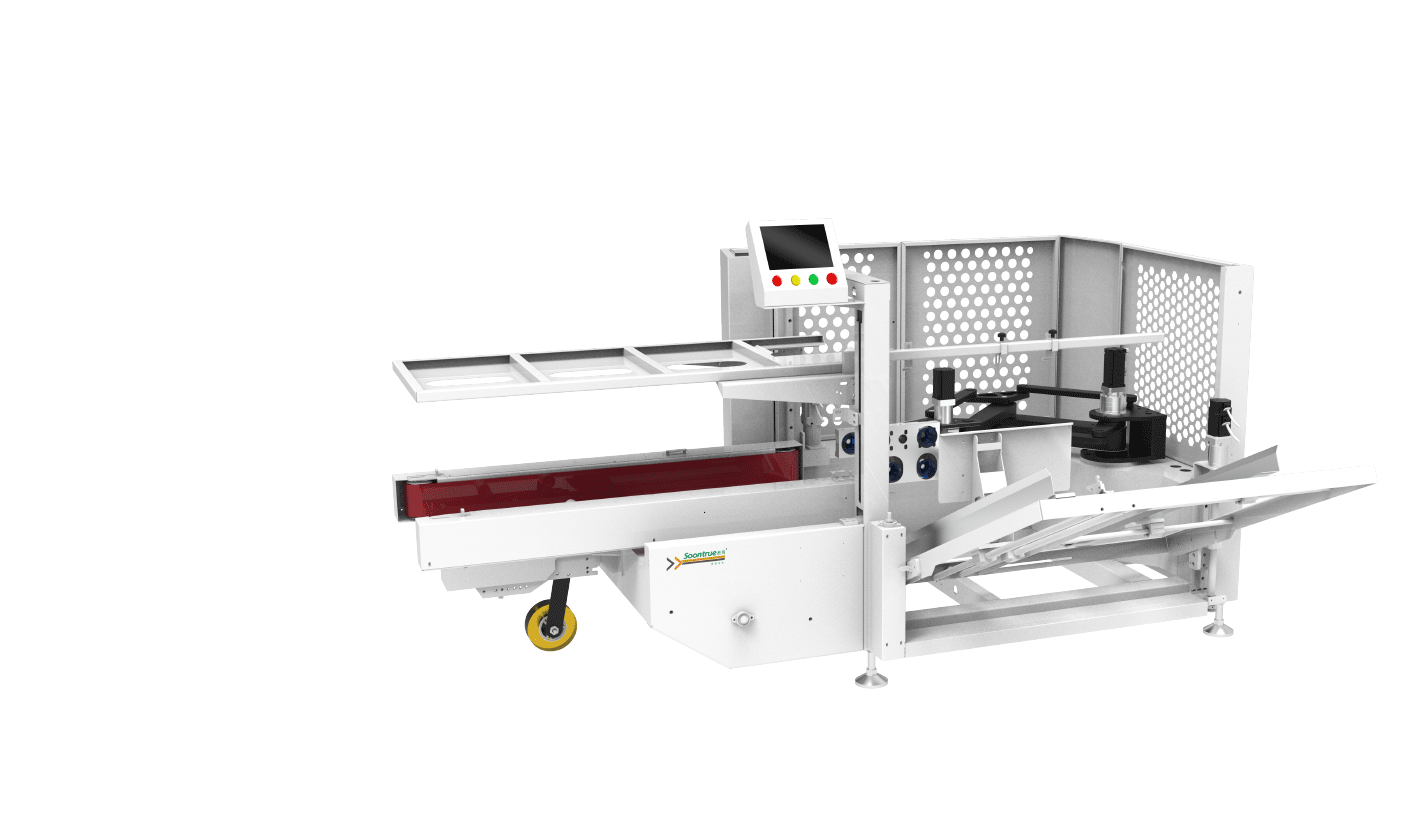
La encajonadora es solo una etapa. Las cajas vacías deben formarse y sellarse por el fondo, hay que cargar los productos y la caja llena debe cerrarse y sellarse por la parte superior. Comprar todo esto como un sistema conectado —una formadora de cajas robótica que alimenta a la encajonadora, que a su vez alimenta una selladora de cajas— garantiza que los enlaces de señalización funcionen y evita la situación habitual en la que tres máquinas compradas por separado no logran mantener el ritmo entre sí. SunAura Packaging Machines trata la formación, el encajonado y el sellado como una línea equilibrada dimensionada en torno a una única cadencia real, de modo que ninguna estación se convierta en un cuello de botella permanente.
Superficie ocupada y distribución
Las encajonadoras de carga lateral suelen ser más largas, porque el agrupado y la carga horizontal se extienden en línea recta, mientras que las de carga superior y las células robóticas son más compactas en vertical y pueden disponerse alrededor del transportador disponible. Los robots delta se montan en alto y liberan el espacio de suelo debajo, lo que conviene a líneas con metros cuadrados limitados. Integrar el encajonado en una nave existente suele favorecer una célula compacta y robótica de carga superior que pueda recibir producto del transportador existente y descargar hacia una selladora ya instalada. Las limitaciones de distribución deben recogerse pronto, idealmente con un plano a escala, para que la arquitectura elegida encaje de verdad en lugar de obligar a costosas reordenaciones.
Manipulación cuidadosa y productos premium
Con los productos premium y frágiles, el método de carga es una cuestión de calidad tanto como de eficiencia. La carga por empuje puede rozar los cartones decorados, aplastar bollería tierna o desestabilizar botellas, generando retrabajo y reclamaciones de clientes. Un robot con pinza blanda y aceleración controlada coloca los productos sin impacto e incluso puede intercalar hojas separadoras o separadores entre filas. Si su producto se vende por su presentación, el coste de una manipulación cuidadosa se justifica con facilidad frente a un porcentaje mínimo de unidades dañadas, y merece la pena especificar sensores de rechazo y de agrupado para que solo se carguen disposiciones completas y correctas.
Nivel de automatización y ruta de escalado
No toda operación necesita una línea totalmente automática desde el primer día. Una ruta sensata para las marcas en crecimiento consiste en automatizar la etapa más repetitiva y limitante de la cadencia —a menudo la formación de cajas o la carga—, mantener en otro punto una estación manual breve y bien diseñada, y añadir el siguiente módulo a medida que crece el volumen. Las células robóticas modulares lo permiten porque se pueden especificar con capacidad de reserva y conectar más adelante a entradas adicionales. El objetivo es una línea que corresponda al volumen actual sin sobreinvertir, pero que no tenga que sustituirse cuando suba la producción.
| Architecture | Mejores productos | Strength | Punto de atención |
|---|---|---|---|
| Encajonadora de carga superior | Cartones de pie, botellas, cajas rígidas | Mantiene los productos en vertical; compacta | Necesita una caja abierta presentada por debajo |
| Encajonadora de carga lateral | Bolsitas, barritas, sobres planos | Alta velocidad continua | Mayor superficie ocupada; piezas de cambio |
| Encajonadora robótica | Gama mixta, delicada y variada | Cuidadosa, cambio de formato rápido, flexible | Punta algo menor que una máquina dedicada de alta velocidad |
Ejemplo de cadencia: equilibrar una línea típica
Imagine una línea que produce cartones que llegan del embalaje primario a 40 por minuto, pero que se encajan de 12 en 12. La encajonadora necesita, por tanto, manejar algo más de tres cajas por minuto, mientras que la formadora aguas arriba debe suministrar esas cajas y la selladora aguas abajo cerrarlas al mismo ritmo. Si alguna estación se especifica con la cadencia punta de las demás y sin acumulación, una parada momentánea se propaga de inmediato y la producción real del turno cae muy por debajo de la cifra nominal. Añadir unos pocos cajas de acumulación antes y después de la encajonadora desacopla esas paradas cortas y permite que cada máquina funcione a su ritmo estable. La cadencia real de la línea queda entonces fijada por el proceso verdaderamente más lento y no por cada pequeña interrupción, lo que normalmente supone una ganancia apreciable de cajas expedidas por turno aunque ninguna máquina individual se haya acelerado.
Planificación del personal durante la transición
Automatizar el encajonado cambia el papel de las personas en la línea más que eliminar simplemente un puesto. Los encajonadores manuales, que conocen los productos y los patrones de fallo, suelen ser los mejores candidatos para pasar a operadores de célula responsables del suministro de materiales, el cambio de formato, los controles de calidad y la respuesta de primera línea. Planificar esta reasignación antes de la instalación —incluida la formación durante la fase de aceptación en fábrica— hace que el cambio sea más fluido y protege el conocimiento operativo que mantiene en marcha una línea variada. Merece la pena presentar la automatización al equipo como la eliminación de un apilado repetitivo y una mejora del puesto, con la máquina a cargo de la cadencia y el operador a cargo del criterio y las excepciones.
Control, inspección y datos
Las encajonadoras por servomotor ofrecen algo más que flexibilidad. Aportan un movimiento repetible, menos desgaste mecánico y datos sobre ciclos, paradas y agrupados rechazados que respaldan el mantenimiento y el cálculo del OEE. Añadir verificación del recuento de cajas, lecturas de código de barras o visión garantiza que el producto correcto entre en la caja correcta con el recuento correcto, algo que los grandes clientes minoristas exigen cada vez más. Al especificar una célula, defina desde el principio la inspección y los informes que necesita, porque integrar visión y captura de datos en la fase de diseño es mucho más barato que añadirlas después.
Preguntas frecuentes
¿Qué encajonadora es la mejor para bolsitas y sobres?
Las bolsitas planas y los sobres suelen agruparse y cargarse de lado a alta velocidad, o recogerse con un robot delta; las bolsitas de pie se adaptan a una célula de carga superior. La orientación del producto decide.
¿Las encajonadoras robóticas necesitan piezas de cambio para cada SKU?
Muchos rangos de tamaño se cubren con el ajuste por servomotor y una pinza común, con cambio de formato por receta. Solo los productos de formas inusuales pueden necesitar un útil específico.
¿Puede una encajonadora alimentar mi selladora actual?
Sí, siempre que se igualen la altura de descarga y la separación entre cajas. Una línea conectada formadora–encajonadora–selladora es la disposición más fiable.
¿Cómo protejo los productos frágiles durante la carga?
Elija una célula robótica con pinza blanda y movimiento controlado, y añada sensores de agrupado y, opcionalmente, hojas separadoras para evitar el impacto de la carga por empuje.
Sostenibilidad y envases listos para estantería
Los minoristas piden cada vez más cajas listas para estantería que se abran con limpieza y vayan directamente al lineal, y en general menos embalaje secundario. Las encajonadoras influyen en ambas cosas: una máquina que coloca los productos con precisión permite diseñar cajas con menos material y sin separadores internos, y la carga robótica se adapta a las cajas más ligeras y a las disposiciones sueltas que generan los diseños orientados a la sostenibilidad. Existe una tensión técnica, porque las cajas más finas y con menos separadores toleran peor la carga, que es precisamente donde el movimiento robótico controlado supera al empuje rígido. Si sus clientes publican requisitos de envase listo para estantería o de reducción de embalaje, compártalos en la fase de diseño; así el encajonado, el diseño de la caja y el agrupado se desarrollan juntos en lugar de exigir a la máquina una caja para la que nunca fue dimensionada.
Errores habituales al dimensionar el encajonado
Varios errores se repiten en los proyectos. El primero es especificar a partir de la cadencia nominal del producto en lugar de la que la línea realmente sostiene tras las paradas y los cambios de formato, lo que deja la encajonadora sobredimensionada o desabastecida. El segundo es ignorar el producto más blando, el menos lleno o el más novedoso de la promoción, que luego no se puede encajonar automáticamente. El tercero es tratar la formación, el encajonado y el sellado como compras independientes que no se equilibran, creando un cuello de botella permanente en la estación más lenta. Un cuarto, menos evidente, es omitir transportadores de acumulación, de modo que una parada corta aguas arriba detiene de inmediato la encajonadora y una parada aguas abajo la bloquea. Incluir una acumulación moderada y dimensionar cada estación a una única cadencia real elimina la mayoría de estos problemas.
Qué aportar a un proveedor para una cotización precisa
Para especificar bien una encajonadora, reúna las dimensiones y el peso del producto en toda la gama, las dimensiones de la caja y los patrones de envasado, las cajas por minuto requeridas y la orientación que deben mantener los productos. Añada muestras de los artículos más delicados y de los más irregulares, el material de film o cartón, los detalles de cualquier requisito de envase listo para estantería y un plano a escala preciso del espacio disponible con los sentidos de entrada y salida. Con esta información, el proveedor puede confirmar la arquitectura, determinar si se necesitan piezas de cambio y probar sus muestras antes de fabricar. Cotizar a partir de una sola fotografía o de un número de modelo es donde empiezan los desajustes; una breve fase de prueba de muestras es un seguro económico frente a una célula que no maneja el rango real de productos.
Equipos recomendados
- Carga superior flexible: la encajonadora robótica de dos ejes;
- productos pequeños de alta velocidad: la estación de encajonado con robot araña;
- suministro aguas arriba: la formadora de cajas robótica por servomotor.
SunAura Packaging Machines puede especificar la arquitectura de encajonado adecuada a partir de sus muestras de producto, las dimensiones de la caja y la cadencia objetivo, integrada con la formación y el sellado. Contacte con nuestro equipo, o consulte los equipos relacionados en el apartado de productos.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Ver biografía completa ›