

Das Drehen einer Last, die mehr wiegt, als ein Gabelstapler sicher schwenken kann, ist ein taegliches Ereignis in metallverarbeitenden Anlagen, und es wird meist schlecht gemacht. Coils kommen flach an und müssen für den Abwickler stehen; Formen werden in einer Orientierung bearbeitet und in einer anderen gelagert oder montiert; Paletten unter Fertigprodukten müssen getauscht werden, ohne die Last abzusetzen; Schweißkonstruktionen werden horizontal geschweisst und vertikal installiert. Wo Anlagen auf Ketten, Gurten und eine improvisierte Gabelstapler-Manoevrierung angewiesen sind, ist die Operation langsam, unkontrolliert und ein stehendes Quetschrisiko, und haengt voellig davon ab, wer gerade faehrt. Ein zweckgebaender Upender oder Tilter entfernt die Improvisation, und dieser Leitfaden erklaert, wie man ihn dimensioniert, den Antrieb und die Klemmung wählt, den Zyklus berechnet und ihn sicher integriert.
SunAura Packaging Machines liefert ein standardisiertes Spektrum von 90-Grad-Upendern und 180-Grad-Tilter von drei bis fuenfzig Tonnen; die Einfuehrungsankuendigung behandelte die Maschinen selbst, während dieser Artikel die Ingenieurentscheidungen durcharbeitet, die ein Einkäufer trifft, wenn er sie für Coils, Formen, Matrizen und schwere Paletten spezifiziert.
Erstens, die Last richtig definieren
Jeder Upender wird aus der Last dimensioniert, und der erste Fehler ist, einen Durchschnitt statt den schlimmsten Fall zu beschreiben. Die Spezifikationseingaben sind die schwerste einzelne Last, die gedreht werden soll einschliesslich ihrer Palette oder Vorrichtung, die größte Huelle in jeder Dimension, ob die Last zylindrisch oder flach ist, wie ihr Schwerpunkt relativ zur Rotationsachse sitzt, und wie sie platziert und entfernt wird – Gabelstapler, Kran oder Förderer. Eine Coil-Spezifikation braucht den Aussendurchmesser, Innendurchmesser, Breite und Gewicht; eine Form braucht ihre geschlossenen Abmessungen und ihr Gewicht; eine Palettenlast braucht die Grundflaeche, Höhe und ob sie beim Kippen stabil ist.
Der Schwerpunkt ist wichtig, weil er das Drehmoment ändert, das der Antrieb erzeugen muss: eine hohe, versetzte Last uebt weit mehr Drehmoment bei mittlerer Drehung aus als ein kompakter Wuerfel desselben Gewichts, und der Rahmen und Antrieb sind für dieses Moment dimensioniert statt für das statische Gewicht. SunAura Packaging Machines arbeitet von Fotos oder Zeichnungen der tatsächlichen Lasten und dimensioniert konservativ gegen den schwersten Fall, weshalb die RFQ nach dem Maximum statt einer typischen Last fragt.
Das verifizierte Maschinenspektrum in Zahlen
| Maschine | Winkel | Kapazitaet | Zyklus (eine Richtung) | Antrieb / Klemmung |
|---|---|---|---|---|
| Mechanischer 90°-Upender | 0–90°, ueberall stoppbar | bis 50 t | 30–50 s | Mechanisch, VFD-weicher Start/Stopp |
| Hydraulischer 90°-Upender | 0–90°, ueberall stoppbar | bis 50 t | 30–50 s | Hydraulisch, glatte Rotation |
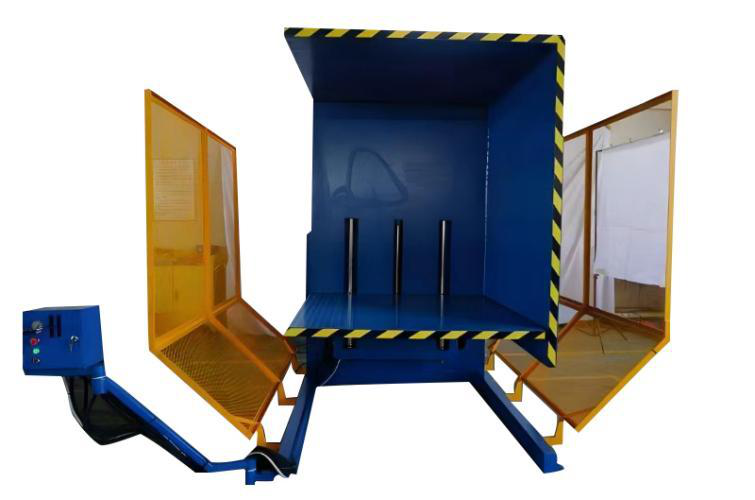
| Mechanischer 180°-Tilter | 0–180°, ueberall stoppbar | bis 10 t | 60–120 s | Mechanisch, pneumatische/hydraulische Klemmung |
| Eingeschlossener 180°-Tilter | 0–180° | bis 3 t | 60–120 s | Vollständig geschuetzt, verriegelte Tueren |
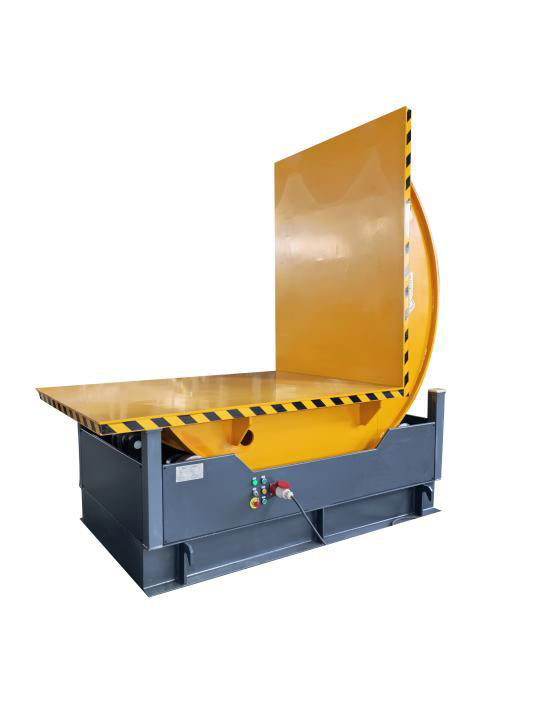
Standard-90°-Maschinen akzeptieren Kapphuellen von 500–2000 mm auf jeder Seite und zylindrische Lasten von 500–2000 mm Durchmesser mit Bandbreite innerhalb 2000 mm, mit installierter Leistung von 1 bis 22 kW je nach Last; Nicht-Standard-Huellen werden nach den Kundenzeichnungen konstruiert.
Mechanischer vs. hydraulischer Antrieb
Beide Antriebe erreichen fuenfzig Tonnen und beide stoppbar bei jedem Winkel, also geht es nicht um die Kapazitaet. Mechanische Upender verwenden einen VFD-angetriebenen Antriebsstrang mit weichem Start und weichem Stopp, was die Last und die Zahnraeder vor Stoeßen schuetzt, und sie passen zu definierten, wiederholenden Zyklen in Produktionsumgebungen, in denen die Wartung bereits mit elektrischen Antrieben arbeitet. Hydraulische Upender rotieren glatt unter hohem Drehmoment und daempfen die Drehung, und sie passen zu den schwersten Lasten und Anlagen, die bereits hydraulische Aggregate und hydraulische Wartung betreiben. Die Entscheidung ruht auf dem Zyklusprofil und der vorhandenen Faehigkeit der Wartungsabteilung: eine hydraulische Maschine in einer Anlage ohne hydraulische Erfahrung wird widerwillig gewartet, während eine mechanische Maschine in einer hydraulischen Werkstatt die Glattheit verliert, die die Wahl getrieben hat.
Klemmung: das Teil, das nicht geraten werden darf
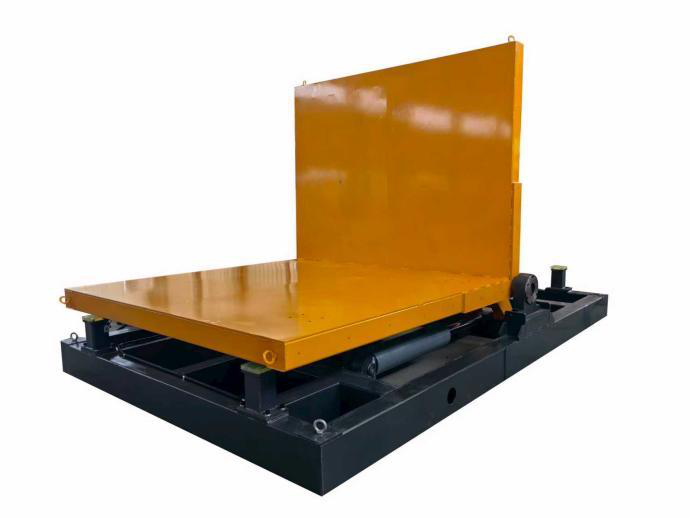
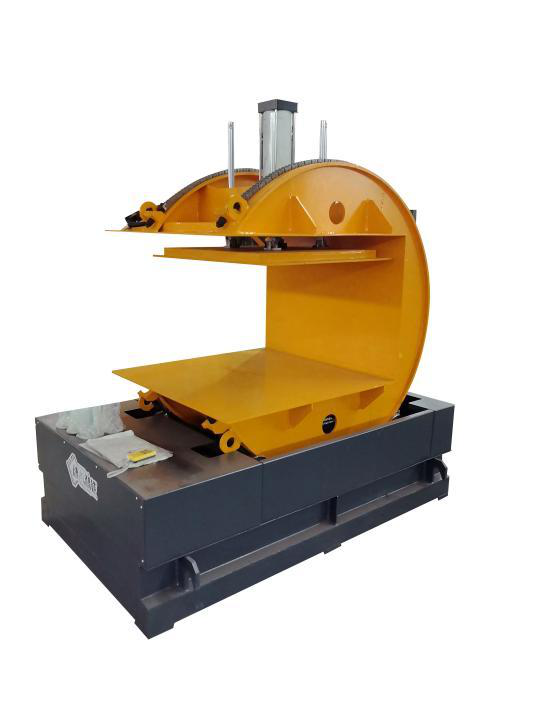
Rotation ist nur sicher, wenn die Last sich nicht bewegen kann, und die Klemmung ist die Komponente, die am haeufigsten angepasst wird. Coils sitzen in Satteln und werden gegen die Platte zurueckgehalten; flache Lasten werden zwischen Tischen geklemmt oder durch pneumatische oder hydraulische Arme gehalten; Palettenlasten können mit der Palette gedreht werden, wobei die Klemmung die Baugruppe positiv packt, bevor sich die Plattform bewegt. Die 180°-Tilter verwenden pneumatische oder hydraulische Klemmung, weil eine Last, die am oberen Ende des Zyklus umgekehrt ist, von nichts anderem gehalten wird, und die Klemmkraft und Sequenz sind mit der Rotation verriegelt, so dass ein Zyklus nicht starten kann, bis die Last gesichert ist. Anlagen, die gemischte Lasten drehen, spezifizieren einstellbare Klemmung und rezeptgespeicherte Positionen, während dedizierte Linien feste Vorrichtungen verwenden, die schneller zu beladen sind.
Den echten Zyklus und Durchsatz berechnen
Der veroeffentlichte Zyklus – 30–50 Sekunden eine Richtung für 90°-Maschinen, 60–120 Sekunden für 180° – deckt nur die Rotation ab, und der praktische Durchsatz beinhaltet Beladung, Klemmung, Drehung, Freigabe und Entfernung. Ein Coil, das in vierzig Sekunden gedreht, aber per Gabelstapler über weitere zwei Minuten beladen und entfernt wird, gibt einen Zyklus näher bei drei Minuten pro Last, und die Planung sollte diese vollstaendige Zahl statt der Rotationszeit verwenden. Die Maschine ist selten der Engpass: der Gabelstapler oder Kran, der die Last platziert, ist es, und Hochvolumenanlagen integrieren daher den Upender in einen foerdertechnischen Fluss, wo Lasten ohne dedizierten Stapler indexieren und herausgehen. Wie bei allen Verpackungs- und Handhabungsausruestungen sollte die Linie nach erreichbaren Zyklen statt Best-Case-Zahlen geplant werden, die Methode in SunAura Packaging Machines’ Leitfaden zum echten Durchsatz.
Sicherheit: warum der Bediener klar steht
Die gesamte Rechtfertigung für einen zweckgebaenderten Upender ist der Sicherheitsunterschied gegenueber dem Anschlagen, und der Entwurf folgt einer kurzen Reihe von Prinzipien. Die Last wird positiv geklemmt vor der Rotation; der Bediener fuehrt den Zyklus drahtlos aus dem Arbeitsbereich heraus, was die Gewohnheit entfernt, eine schwingende Last von Hand zu fuehren; Not-Aus-Taster sind am Rahmen und an der Steuerung angebracht; weicher Start und Stopp verhindern, dass die Last an den Enden der Drehung schwingt; und die vollständig eingeschlossene 180°-Maschine ergaenzt verriegelte Tueren, so dass ein Zyklus nicht mit offener Tuer laufen kann. Diese Geraete werden bei der Inbetriebnahme verifiziert und nach einem Wartungsplan getestet, weil eine ueberbrueckte Verriegelung die Operation zurück in den Zustand bringt, für den die Maschine gekauft wurde. Die Schutzlogik passt zur Abwasch- und Schwerlastfuehrung in SunAura Packaging Machines’ breiterer End-of-Line-Auswahl.
Standalone vs. Inline-Integration
Upender werden in zwei Anordnungen installiert, und die Wahl folgt dem Volumen. Standalone-Zellen in Lagern und Matrizenwerkstaetten bedienen eine einzelne Maschine, wobei Lasten per Gabelstapler gebracht werden und der Rahmen eine kleine dedizierte Flaeche einnimmt; dies passt zu Jobbing-Anlagen und Mischproduktion. Inline-Maschinen bei Stahlservicezentren und Stanzen sitzen innerhalb von Rollenfoerderern oder Coil-Wagen und drehen Lasten als eine Station in einem kontinuierlichen Fluss und fuehren den Abwickler oder Spalter automatisch. SunAura Packaging Machines integriert beide mit den Foerderern, der Coil-Handhabung und den End-of-Line-Ausrustungen, die es liefert, folgt den Layout-Prinzipien in seinem Leitfaden zu Foerderern und Produkt-handhabung, und die SPS und HMI tauschen Signale mit der umgebenden Linie aus, so dass die Rotation nur läuft, wenn die vorgelagerten und nachgelagerten Stationen bereit sind.
Ein durchgearbeitetes Beispiel: ein Stahlservicezentrum
Die Dimensionierung ist am klarsten mit einem konkreten Fall. Ein Servicezentrum, das warmgewalzten Stahl spaltet, erhaelt Coils bis zu zwoeinhalbundzwanzig Tonnen, Aussendurchmesser 1900 mm, Breite bis 1600 mm, ankommend auge-horizontal und fuehrend einen Abwickler auge-vertikal. Der Worst-Case-Coil sitzt leicht versetzt auf dem Sattel, was seinen Schwerpunkt weg von der Rotationsachse bei mittlerer Drehung bewegt, und der Antrieb ist für dieses Moment dimensioniert, nicht weil der Coil einfach flach aufliegt. Ein hydraulischer 90°-Upender wird für glatte hochdrehmomentige Rotation gewaehlt, die Platte und der Sattel werden auf die tatsächlichen Coil-Durchmesser gebaut, und der Zyklus läuft grob vierzig Sekunden Rotation – aber der vollstaendige Zyklus, einschliesslich des Coil-Wagens, der die Last platziert, klemmt, dreht und in den Abwickler freigibt, wird bei mehreren Minuten geplant, weil der Coil-Wagen andere Stationen bedient. Die Maschine ist inline mit Rollenfoerderern und Coil-Wagen integriert, nicht als Standalone-Rahmen, und die SPS verriegelt die Rotation mit der Position des Wagens.
Eine Matrizenwerkstatt mit demselben Budget wuerde anders spezifizieren: einen standalone mechanischen 90°- oder 180°-Maschine, einstellbare Klemmung für gemischte Formgroessen, drahtlose Steuerung und Gabelstapler-Beladung, weil ihre Lasten täglich variieren und nie auf einem Förderer ankommen. Dieselbe Gewichtsklasse, voellig andere Konfiguration.
Haeufige Spezifikationsfehler
Die Ausfaelle, die SunAura Packaging Machines in Anfragen sieht, folgen einem kurzen Muster. Einkäufer dimensionieren nach der durchschnittlichen Last und drehen dann eine schwerere, was Rahmen und Antriebsstrang ueberlaedt; sie ignorieren den Schwerpunkt und spezifizieren nach statischem Gewicht allein, was das Drehmoment bei mittlerer Drehung unterdimensioniert; sie nehmen an, dass eine Klemme von einer frueheren Maschine zu einer neuen Lastform passt, was der Grund ist, warum Lasten sich während der Umkehr verschieben; sie planen den Durchsatz nach der Rotationszeit statt des vollstaendigen Beladungs- und Entfernungszyklus; und sie bestellen eine Maschine, ohne zu bestaetigen, wie sie beladen wird, was keinen Platz für den Gabelstapler oder Kran laesst. Jeder wird in der Spezifikationsstufe fixiert und ist nach der Herstellung teuer, weshalb SunAura Packaging Machines Zeichnungen anfordert und das Layout durcharbeitet, bevor es einen Rahmen anbietet.
Fundamente, Standort und Wartung
Eine fuenfzig-Tonnen-Maschine, die eine fuenfzig-Tonnen-Last dreht, braucht einen Boden, der sie traegt, und die Fundamentlastung wird gegen die Platte des Gebaeudes geprueft, statt aus der Grundflaeche der Maschine angenommen. Der Rahmen ist an einer flachen, ebenen Platte verankert, mit Raum um ihn herum für die Beladungsausruestung und, auf Inline-Maschinen, die Förderer und Coil-Wagen. Die Wartung ist unkompliziert: die mechanischen Antriebsstrenge werden nach Plan inspiziert und geschmiert, die VFD- und SPS-Schraenke sauber und belueftet gehalten, die hydraulischen Systeme werden auf Zustand und Lecks geprueft, wo montiert, und die Klemmflaechen werden gepflegt, so dass die Last nicht rutschen kann. Die Sicherheitsgeraete – Not-Aus, Verriegelungen, drahtlose Steuerungen – werden routinemaessig getestet, weil ihre korrekte Funktion das ist, was den Bediener klar haelt. Wie bei anderen Schwerausruestungen verhindert eine kurze dokumentierte Routine und ein kleiner Bestand der praktischen Verschleissteile die Ausfaelle, die eine Schicht kosten, gemaess SunAura Packaging Machines’ Leitfaden zum Teilmanagement.
Warum Anlagen improvisierte Methoden ersetzen
Anlagen kaufen einen Upender meist nach einem Vorfall statt davor: ein Coil, das auf Gurten geschwenkt wurde, eine Form, die mit Gabelstaplergabeln gestoßen wurde, eine Palette, die sich drehte, während die Last glitt. Der Wert der Maschine ist dann einfach. Sie entfernt das unkontrollierte Schwingen und die Gewohnheit, Lasten von Hand zu fuehren, dreht jede Last in demselben wiederholbaren Zyklus, zeichnet die Operation durch die Steuerungen auf und haelt den Bediener ausserhalb des Arbeitsbereichs. Sie schuetzt auch das Produkt selbst, weil ein Coil oder eine Form, das während einer improvisierten Drehung rutscht, beschaedigt wird, bevor es die Maschine erreicht, für die es gekauft wurde, und die Kosten eines solchen Vorfalls naehern sich dem Preis der Maschine. Für Anlagen, die diese Lasten täglich handhaben, ist die Frage selten, ob die Maschine gerechtfertigt ist, sondern warum die improvisierte Methode so lange toleriert wurde, wie sie war.
Haeufig gestellte Fragen
Welche Kapazitaet soll ich spezifizieren?
Ihre schwerste tatsaechliche Last einschliesslich Palette oder Vorrichtung, wobei Rahmen und Antrieb für das Schwerpunktmoment bei mittlerer Drehung dimensioniert sind, nicht die durchschnittliche Last.
Mechanischer oder hydraulischer Antrieb?
Beide erreichen fuenfzig Tonnen; wählen Sie mechanisch für definierte wiederholende Zyklen und hydraulisch für glatte hochdrehmomentige Drehung, geleitet von Ihrer Wartungserfahrung.
Wie viele Lasten pro Stunde kann ich drehen?
Die Rotation dauert 30–120 Sekunden je nach Modell, aber der vollstaendige Zyklus beinhaltet Gabelstapler-Beladung und -Entfernung, was die praktische Rate typischerweise auf ein bis mehrere Lasten pro Minuten-Aequivalent setzt; Inline-Anordnungen laufen weit schneller.
Kann ich nicht-Standard-Lasten handhaben?
Ja. Rahmen, Klemmung, Spannung und Ausrichtung werden nach Ihren Zeichnungen konstruiert, mit einstellbaren Klemmen und Rezepten für Mischproduktion.
Fazit
Ein zweckgebaender Upender ersetzt eine improvisierte, gefaehrliche Gabelstapler-Drehung durch einen wiederholbaren Zyklus: die Last wird definiert und geklemmt, der mechanische oder hydraulische Antrieb rotiert sie um neunzig oder einhundertachtzig Grad mit weichem Start und Stopp, und der Bediener fuehrt die Maschine drahtlos aus dem klaren Arbeitsbereich. Spezifiziert von der schwersten Last und ihrem Schwerpunkt, mit der richtigen Klemmung, einem realistischen Zyklus und entweder Standalone- oder Inline-Integration, schuetzen diese Maschinen sowohl Menschen als auch Produkte in der Coil-, Form-, Matrizen- und Palettenhandhabung, und sie sind auf verifizierte Kapazitaeten gebaut, nicht auf Katalogbehauptungen.
Wenn Sie schwere Lasten drehen müssen, kontaktieren Sie die Applikations-Ingenieure von SunAura Packaging Machines mit Ihren Lastabmessungen, Gewichten und Ausrichtung, oder ueberpruefen Sie die vier Maschinen im Produkte-Hub.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Vollständiges Profil ›