

Die meisten End-of-Line-Probleme beginnen nicht am Kartonverschließer oder am Kartonpacker. Sie beginnen an der Palette. Eine Last, die den Wickler an einer Ecke lose verlässt, Folienenden, die auf dem Boden schleifen, oder ein Stapel, der um drei Grad kippt, wenn er das Dock erreicht, verursacht Retouren, abgelehnte Empfänge und gelegentliche Sicherheitsvorfälle – unabhängig davon, wie gut jede upstream-Maschine lief. Dabei ist der Palettenwickler häufig die letzte Maschine, die an einer Linie spezifiziert wird, und diejenige, die die geringste technische Aufmerksamkeit erhält. Käufer neigen dazu, ihn als Massenware zu behandeln, nur Drehtellerdurchmesser und Preis zu vergleichen und die Fehlanpassung Monate nach der Inbetriebnahme zu entdecken.
Es gibt drei Maschinenfamilien, die Paletten mit Stretchfolie umwickeln, und sie sind nicht austauschbar: der Drehtellerwickler, der die Last dreht, während ein Folienwagen einen Mast auf- und abfährt; der Rotationsarmwickler, der die Last stationär hält, während ein Arm, der die Folie trägt, sie umkreist; und der Orbital- oder Ringwickler, bei dem ein horizontaler Ring, der die Folie trägt, um lange oder unregelmäßige Produkte läuft. Eine vierte, spezialisierte Gruppe wickelt zylindrische Rollen und Coils radial. Die Wahl zwischen ihnen ist hauptsächlich eine Frage der Laststabilität, des Durchsatzes, der Stellfläche und der Form des Produkts – nicht der Maschine, die ein Vertriebsmitarbeiter gerade lagert.
Dieser Leitfaden geht jede Familie durch, das Funktionsprinzip, wo sie ihre Berechtigung hat und wo sie versagt, und die Parameter, die Sie tatsächlich auf Ihr Spezifikationsblatt setzen müssen. Er ist aus den Maschinen geschrieben, die wir auf Fabrikflächen in Betrieb nehmen, statt aus den Katalogbewertungen, denn die Lücke zwischen diesen beiden Dingen ist, wo die meisten Wickelprobleme leben.
Beginnen Sie mit der Last, nicht mit der Maschine
Bevor Sie Maschinentypen vergleichen, schreiben Sie die physikalischen Fakten der Lasten auf, die Sie wickeln. Ein nützliches Lastprofil umfasst Folgendes.
- Stellfläche und Höhe. Maximal- und Mindestlänge, -breite und -höhe in Millimetern, einschließlich eines Palettenüberhangs. Eine Last, die über die Palettenkanten übersteht, verändert, welcher Drehtellerdurchmesser nutzbar ist und wie nah die Folie an den Ecken aufgebracht werden kann.
- Lastgewicht und Schwerpunkt. Eine 1.200-kg-Palette mit abgefülltem Produkt und niedrigem Schwerpunkt verhält sich völlig anders als eine 250-kg-Palette leere, leichte Kartons, die unter Beschleunigung umkippen können.
- Stabilität vor dem Wickeln. Ist das Produkt eine feste, verzahnte Säule, die fast ohne Folie aufgenommen werden könnte? Oder sind es lose einzelne Kartons, ausladende Säcke oder glatte Schrumpf-Mehrfachpackungen, die aneinander gleiten?
- Palettentyp. Holz, Kunststoff, Pressspan oder Metall; zweiweg- oder vierwegseitige Befahrbarkeit; und ob der Boden flach genug ist, um auf einem Drehteller zu sitzen, ohne zu wackeln.
- Durchsatz und Muster. Paletten pro Stunde über eine Schicht, Spitze vs. Durchschnitt, und ob Lasten in einem stetigen Strom oder in Chargen ankommen, die sich stauen.
- Folien- und Sicherungserwartungen. Die erforderliche Haltekraft, ob der Empfänger ein bestimmtes Wickelmuster oder eine Oberfolie verlangt, und jede Belastung durch Außenhandling oder Seecontainer.
Die Hälfte der Maschinen, die wir neu konfigurieren sollen, wurden gegen die durchschnittliche Last gekauft, können aber die größte oder instabilste nicht handhaben – und das ist die Last, die tatsächlich Schäden verursacht. Spezifizieren Sie gegen Ihre Worst-Case-Last, nicht gegen Ihre typische.

Drehtellerwickler: der Standard, mit klaren Grenzen
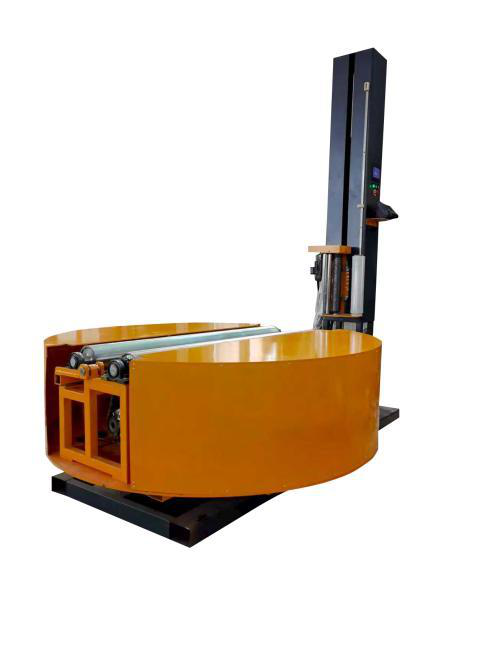
Der Drehteller- (oder Stretch-) Wickler ist die Maschine, die sich die meisten Käufer vorstellen. Die Palette sitzt auf einer rotierenden Plattform, normalerweise 1.500 mm oder 1.650 mm im Durchmesser, und ein Folienwagen fährt einen festen Mast auf und ab. Am Boden wird die Folie an der Palette verankert; wenn sich der Tisch dreht, klettert der Wagen, wickelt den Körper und kehrt zurück, um oben zu verstärken, bevor die Folie geschnitten und das Ende angedrückt wird.
Wo Drehtellerwickler gut funktionieren
Drehtellermaschinen sind der richtige Standard für stabile, einigermaßen gleichmäßige Lasten, die eine Drehung vertragen: versiegelte Trocknungsgüter-Kartons, Palettensäcke, die einigermaßen quadratisch sind, gebündelte Produkte und die meisten allgemeinen Palettierungen bei moderaten Geschwindigkeiten. Sie sind die billigste Familie, die kompakteste Stellfläche für eine Standardpalette und die einfachste zu bedienen und zu warten. Eine gut eingestellte Maschine mit angetriebenem Vordehnwagen streckt Cast-Folie konsistent um 200 bis 300 Prozent, was direkt die Folienkosten pro Palette reduziert.
Für Standardlasten im Bereich von etwa 20 bis 40 Paletten pro Stunde, ohne Anforderung, während der Bewegung zu wickeln, ist ein Drehtellerwickler normalerweise die richtige wirtschaftliche Wahl. Unser Standard-Drehteller-Palettenwickler deckt genau dieses Band ab, mit einstellbarer Rotationsgeschwindigkeit, Ober- und Unterwicklungszählungen und einem Sanftanlaufantrieb, der leichtere Lasten nicht ruckartig bewegt.
Wo sie versagen
Die Grenzen kommen daher, dass die Last selbst beschleunigt, rotiert und stoppen muss. Sehr hohe, kopflastige oder instabile Lasten können kippen oder verrutschen, wenn der Tisch startet und stoppt – besonders bei den höheren Rotationsgeschwindigkeiten, die für den Durchsatz benötigt werden. Extrem schwere Lasten erfordern einen übergrößeren Antrieb und Tisch, und Lasten, die über die Plattform überstehen, können den Mast oder den Rahmen treffen. Leichte, empfindliche Produkte können während der ersten Umdrehung durch die Folienspannung schiefgezogen werden.
Durchsatz ist die andere Obergrenze. Eine Drehtellermaschine wickelt eine stationäre Palette pro Takt, und jeder Takt umfasst Beladung, eine festgelegte Anzahl von Umdrehungen und Entladung. Selbst schnelle Takte überschreiten selten 40 bis 50 Paletten pro Stunde im realen Betrieb, und die meisten Werke laufen deutlich unter der Katalogzahl wegen der Zeit, die mit der Positionierung der Palette per Gabelstapler oder Handhubwagen verbracht wird.
Für instabile Lasten, die noch rotieren müssen, hält ein Drehtellerwickler mit Oberplatte die Last von oben nieder, während sie sich dreht. Dies ist die Standardlösung für leichte, flockige oder leicht trennbare Produkte wie leere Behälter, Schaumstoffwaren oder Säcke, die sich sonst unter Folienspannung heben würden. Die Platte addiert Taktzeit und einen Höheneinstellschritt, aber sie macht viele Lasten, die sonst auf einem Drehteller nicht wickelbar wären, zu stabilen Paletten.

Rotationsarmwickler: wenn die Last stillbleiben muss
In einer Rotationsarmmaschine bewegt sich die Palette nicht. Ein rotierender Arm, entweder auf einer Säule oder an einem Deckenrahmen montiert, trägt den Folienwagen im Kreis um die stationäre Last. Weil nichts das Produkt beschleunigt, gibt es keine Kippgefahr beim Start und keine Anforderung, dass die Last unter Drehung selbsttragend ist.
Wo Rotationsarme gewinnen
Rotationsarmwickler sind die richtige Wahl für drei Situationen. Die erste sind sehr leichte oder instabile Lasten, die nicht sicher rotieren können: hohe Säcke, leichter Schaum, gestapelte leere Kartons oder Produkte mit hohem Schwerpunkt. Die zweite sind sehr schwere Lasten, bei denen das wiederholte Drehen mehrerer Tonnen unpraktisch und hart zu einem Drehtellerantrieb ist. Die dritte ist hoher Durchsatz, weil eine Decken-Rotationsarmmaschine inline mit einer Palettierzelle und einem Kettenförderer integriert werden kann, die Paletten wickelt, während sie takten, ohne Gabelstapler-Übergabe. Inline-Rotationsarmsysteme halten gemeinhin 60 bis 100+ Paletten pro Stunde durch, deutlich über Drehtellertakten.
Die Last stationär zu halten macht auch die Wicklung wiederholbarer. Die Folienspannung wird gegen eine Last aufgebracht, die sich relativ zum Boden nicht bewegt, daher ist die Haltekraft an den Ecken Takt für Takt konsistenter – was wichtig ist, wenn ein Einzelhändler die Laststabilität prüft. Unser Hochgeschwindigkeits-Inline-Rotationsarmwickler ist für diese Integration gebaut, mit Armgeschwindigkeit und Folienausgabe synchronisiert zur Förderer-Taktung.
Wo sie verlieren
Die Kompromisse sind Stellfläche, strukturelle Anforderungen und Kosten. Ein freistehender Rotationsarm benötigt einen Rahmen, der groß genug ist, um die größte Palette am Schwenkradius freizugeben, und eine Deckenmaschine benötigt ausreichende Deckenhöhe und einen Boden, der die Rahmenlasten aufnehmen kann. Rotationsarmmaschinen sind mechanisch aufwändiger und kosten mehr als ein vergleichbarer Drehtellerwickler. Sie sind auch langsamer zu rechtfertigen bei niedrigem Volumen: wenn Sie zehn Paletten pro Tag wickeln, bezahlen Sie für Fähigkeiten, die Sie nicht nutzen werden.
Ein Detail, das Käufer übersehen: eine stationäre Last benötigt immer noch die Versiegelung der Folie am Ende des Takts, und Hochgeschwindigkeits-Inline-Maschinen verlassen sich auf automatische Schnitt- und Andrückeinheiten statt auf einen Bediener, der das Ende fertigstellt. Bestätigen Sie, dass die Maschine die automatische Folienendenbehandlung umfasst, sonst verschwindet der Durchsatzvorteil, während jemand jede Palette von Hand fertigstellt.
Orbital- und Ringwickler: für lange und schwierige Formen
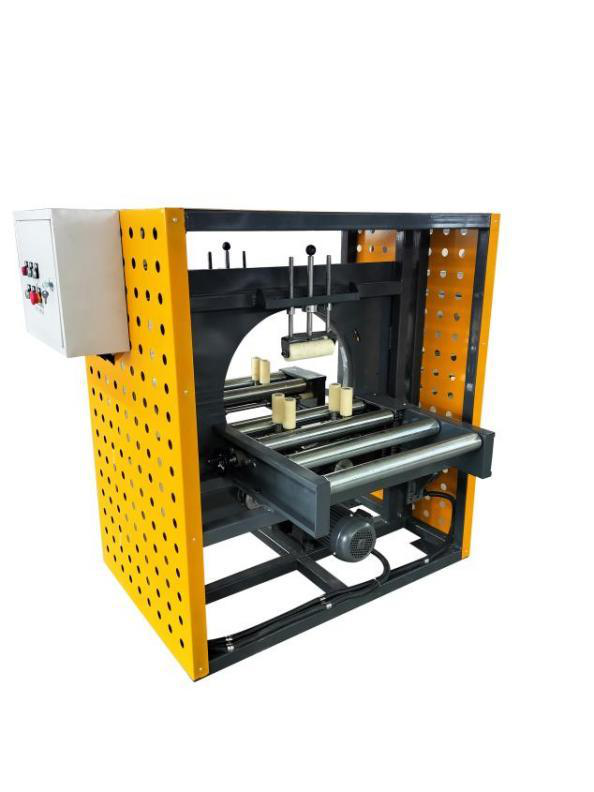
Paletten sind nicht das Einzige, was für den Transport gewickelt wird, und eine Drehteller- oder Rotationsarmmaschine kann nicht wickeln, was nicht auf eine Palette passt. Horizontale Orbitalwickler treiben ein Produkt längs durch einen rotierenden Ring, der Stretch- oder Webbanden um es aufbringt, während es sich bewegt. Das Produkt reist auf Zu- und Abgabeförderern, während sich der Ring dreht, und erzeugt eine kontinuierliche Spiralwicklung entlang seiner Länge.
Diese Maschinen handhaben Holz und Bretter, Kunststoff- und Metallprofile, Rohre und Schläuche, Möbel und Flat-Pack-Paneele, Teppiche und Textilien, gerollte Dämmstoffe, Türen und Montagekomponenten, die zu lang oder schwierig sind, um konventionell palettiert zu werden. Ein kompakter horizontaler Orbitalwickler eignet sich für kleinere Werkstätten und kürzere Läufe, während schwerere Profile und Stahlabschnitte einen schweren horizontalen Orbitalwickler mit verstärktem Ring und stärkerem Förderer erfordern.
Die Schlüsselspezifikation für Orbitalarbeit ist das Verhältnis zwischen Fördergeschwindigkeit und Ringgeschwindigkeit, das die Überlappung zwischen aufeinanderfolgenden Wicklungen festlegt. Zu wenig Überlappung lässt Lücken und schlechte Sicherung; zu viel verschwendet Folie. Der Ringdurchmesser muss das breiteste Produkt freigeben, einschließlich jedes Schwenks, wenn unregelmäßige Abschnitte eintreten, und der Förderer muss lange Produkte durchhängfrei am Wickelpunkt stützen. Weil sich das Produkt kontinuierlich bewegt, können Orbitalwickler sehr produktiv sein, aber sie sind zweckgebaut für eine Produktform statt eine allgemeine Palettenlösung.
Radialwickler für Rollen und Coils
Papierrollen, Gewebe- und Vliesrollen, Folienrollen, Reifen, Draht- und Stahlcoils stellen wieder ein anderes Problem dar: sie benötigen die Umwicklung um die zylindrische Fläche, oft auch durch das Auge, und sie sind durch konventionelles Handling leicht beschädigt. Ein dedizierter Radialwickler dreht die Rolle auf ihrer Achse und bringt Folie um den Umfang auf, um die Rolle gegen Feuchte und Abrieb zu versiegeln, ohne die Enden abzuflachen. Für Papier-, Vlies- und Konverterkunden spezifizieren wir einen radialen zylindrischen Rollenwickler; schwere Stahlcoils und durch-das-Auge-Wicklung verwenden die Coil- und Ringmaschinen statt eines Palettenwicklers. Der Versuch, eine Rolle aufrecht auf einem Drehteller zu wickeln, erzeugt fast immer eine lose, schlecht versiegelte Rolle und riskiert das Umkippen.
Die Parameter, die tatsächlich die Leistung bestimmen
Welche Familie Sie auch wählen, die folgenden Parameter trennen eine Maschine, die die Last sichert, von einer, die nur Folie um sie herumspinnt. Setzen Sie Zahlen gegen jeden auf Ihr Spezifikationsblatt.
Vordehnmethode und -verhältnis
Vordehnung streckt die Folie, bevor sie die Last berührt, nutzt die elastische Erinnerung von Stretchfolie, um sich straff zu ziehen, und reduziert die verwendete Folienmenge. Mechanische (angetriebene) Vordehnung, bei der zwei Rollen mit unterschiedlichen Geschwindigkeiten drehen, um die Folie um einen festen Prozentsatz zu strecken, ist wesentlich wirtschaftlicher und wiederholbarer als Reibungs- oder “angetriebene” Systeme, die sich auf Lastspannung verlassen, um zu strecken. Verhältnisse von 200 bis 300 Prozent sind für gute Cast-Folie üblich; die genaue Zahl sollte zur Folienqualität passen. Eine Maschine ohne angetriebene Vordehnung ist der häufigste Grund, warum die Folienkosten pro Palette hoch bleiben.
Haltekraft, nicht nur Folienspannung
Was eine Last zusammenhält, ist die Haltekraft – der kumulative Andruck, der über mehrere Wicklungen aufgebaut wird – nicht die Spannung eines einzelnen Bands. Sie wird von der Folienspannung, der Anzahl der Umdrehungen und dem Vordehnverhältnis bestimmt. Spezifizieren Sie Verstärkungswicklungen am Boden (wo die Last auf die Palette trifft) und oben, und widerstehen Sie der Versuchung, Umdrehungen zu reduzieren, um Folie zu sparen, weil die Ecken und die oberen paar Lagen den größten Teil der stabilisierenden Last tragen.
Antrieb und Geschwindigkeitssteuerung
Frequenzumrichter mit Sanftanlauf und -stopp schützen instabile Lasten an Drehtellermaschinen und lassen Sie ein wenig Geschwindigkeit gegen Stabilität bei schwierigen Paletten eintauschen. An Rotationsarm- und Ringmaschinen achten Sie auf synchronisierte Geschwindigkeitssteuerung zwischen dem rotierenden Element, dem Folienwagen und dem Förderer, damit Überlappung und Spannung konstant bleiben, wenn sich der Durchsatz ändert.
Automatisierung und Integration
Entscheiden Sie, ob der Wickler eine eigenständige Arbeitsstation ist, die per Gabelstapler beschickt wird, oder eine Inline-Maschine, die per Kettenförderer vom Palettierer beschickt wird. Inline-Integration benötigt angetriebenen Rollen- oder Kettenförderer, Palettenanwesenheitserkennung, automatischen Folienklemmer/Schneider/Andrücker und Handshake-Logik mit der upstream-Palettierzelle. Sie kostet mehr, beseitigt aber das Gabelstaplerhandling, das den echten Takt dominiert. Wenn Lasten in der Höhe variieren, vermeidet eine automatische höhenerkennende Fotozelle die manuelle Einstellung der Wickelhöhe bei jedem Takt.
Folie: die Variable, die niemand spezifiziert
Ein Wickler und seine Folie sind ein System, und eine vollkommen gute Maschine wird mit der falschen Folie unterperformen. Cast-Maschinenfolie ist leiser, klarer und wickelt glatt ab und eignet sich für die meisten Hochgeschwindigkeits-Vordehnarbeiten; Blasfolie ist zäher und durchstoßfester für unregelmäßige, scharfe Lasten, aber lauter und generell teurer. Die Stärke (oder das moderne Äquivalent, die Netzwicklungseigenschaft) sollte nach Lastgewicht und der Anzahl scharfer Ecken gewählt werden, nicht einfach minimiert, um Kosten zu senken. Dünne Folie, die an Ecken reißt, erzeugt mehr Abfall und Nacharbeit als eine etwas stärkere Qualität, die sauber läuft.
Wenn Sie die Einsparung quantifizieren wollen, statt sie anzunehmen, geht unsere Berechnungsmethode für Stretchfolienkosten pro Palette das Vordehnverhältnis, die Wicklungszahl und den Folienpreis durch, um Kosten pro Last zu ergeben, die Sie gegen manuelles Handling vergleichen können. Derselbe Artikel erklärt, warum die billigste Folie selten die billigste Palette ist, sobald Bruch und Neuewicklungen mitgezählt werden. Für Werke, die noch von Hand wickeln, stellt der direkte Vergleich in Palettenwickler vs. Handwicklung den Lohn- und Folienkompromiss mit echten Taktzahlen dar.
Häufige Inbetriebnahmeprobleme und ihre Lösungen
Eine kurze Liste der Probleme, die wir am häufigsten korrigieren, und ihre übliche Ursache ist nützlich bei Ihren eigenen Abnahmeprüfungen.
- Lose Bodenwicklungen. Zu wenige Basisumdrehungen oder die Folie startet zu hoch. Fügen Sie Bodenwicklungen hinzu und bestätigen Sie, dass das erste Band die Last am Palettendeck bindet.
- Folie reißt an Ecken. Spannung zu hoch für die Foliendicke oder scharfe Kartonkanten. Reduzieren Sie die Spannung, prüfen Sie die Vordehnrollen oder wechseln Sie zu zäherer Blasfolie.
- Driftende oder kippende Lasten auf einem Drehteller. Aggressives Starten/Stoppen bei einer instabilen Last. Senken Sie die Rotationsgeschwindigkeit, aktivieren Sie den Sanftanlauf oder fügen Sie eine Oberplatte hinzu; wenn sie immer noch kippt, gehört die Last auf einen Rotationsarm.
- Enden, die auf dem Boden schleifen. Das geschnittene Ende wird nicht auf die Last aufgedrückt, oder die Folie endet niedrig. Bestätigen Sie die Schnitt- und Andrückfunktion und die finale Wickelhöhe.
- Zerquetschte Oberlagen. Eine Oberplatte mit zu viel Andruck eingestellt oder die Folienspannung zieht nach oben. Reduzieren Sie den Plattendruck und senken Sie die Spannung an den oberen Wicklungen.
- Uneinheitliche Wicklung von Bediener zu Bediener. Manuelle Wicklungszahlen- und Höheneinstellungen. Verwenden Sie gespeicherte Rezepte pro Lasttyp und automatische Höhenerkennung.
Ein Entscheidungsweg, den Sie verwenden können
Wenn die technischen Details mehr sind, als Sie für einen ersten Durchgang brauchen, ergibt der folgende Weg die richtige Familie in den meisten Fällen.
- Ist das Produkt lang, profiliert oder anderweitig keine Palette? Wählen Sie einen horizontalen Orbitalwickler oder einen radialen Rollenwickler für Rollen und Coils.
- Ist es eine Palette, die stabil genug ist, um zu rotieren, und unter etwa 40 Paletten pro Stunde? Ein Drehtellerwickler ist der wirtschaftliche Standard; fügen Sie eine Oberplatte hinzu, wenn die Last leicht oder lose ist.
- Ist die Last sehr leicht, sehr schwer, instabil oder über etwa 50 bis 60 Paletten pro Stunde? Spezifizieren Sie einen Rotationsarmwickler, inline, wenn der Durchsatz eine Förderintegration rechtfertigt.
- Verlangt der Empfänger spezifische Sicherung, eine Oberfolie oder Wetterschutz für Seefracht? Addieren Sie die Oberfolie und zusätzliche Verstärkungswicklungen zu welcher Familie auch immer das Lastprofil ausgewählt hat, und bestätigen Sie, dass die Maschine sie automatisch aufbringen kann.
Die billigste Maschine, die Ihre Worst-Case-Last bei dem Durchsatz sichert, den Sie tatsächlich fahren, ist die richtige Maschine – auch wenn sie nicht die billigste im Angebot ist. Ein Wickler, der eine Palette von hundert kippen oder aufbrechen lässt, kostet in einem einzigen Schadenanspruch mehr als die Differenz zwischen Maschinenfamilien.
In eine Spezifikation bringen
Wenn Sie bereit sind zu spezifizieren, sammeln Sie das Lastprofil, die Worst-Case-Abmessungen und das Gewicht, die Paletten-pro-Stunde-Zahl an der Spitze, die Folienqualität, die Sie fahren oder fahren wollen, und das Layout, wo die Maschine stehen wird, einschließlich Deckenhöhe und Förderrichtung. Mit diesen Eingaben fallen die Maschinenfamilie und die erforderlichen Vordehn-, Sicherungs- und Automatisierungsoptionen schnell an. Sie können das gesamte Sortiment im Verpackungsmaschinen-Katalog einsehen, und für Lasten, die nicht zu einem Standardmodell passen, bauen wir routinemäßig modifizierte und zweckgebaute Wickler und integrierte End-of-Line-Zellen über den kundenspezifischen Verpackungsmaschinen-Service. Ein kurzes Gespräch über das Lastprofil klärt normalerweise die Spezifikation schneller als der Vergleich von Datenblättern, denn die richtige Antwort wird von der Palette getrieben, nicht vom Preisschild.
Vom Anwendungs-Engineering-Team von SunAura Packaging Machines in Qingdao. Wir bauen und nehmen Drehteller-, Rotationsarm-, Orbital- und Radial-Wickelgeräte für Exportmärkte in Betrieb, und wir spezifizieren Maschinen gegen das Lastprofil statt gegen die durchschnittliche Palette.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Vollständiges Profil ›