

Wenn Sie für ein Lager oder einen End-of-Line-Betrieb verantwortlich sind, ist der Palettenwickler leicht zu übersehen – bis die monatliche Verbrauchsmaterialrechnung eintrifft. Folie sieht pro Rolle billig aus, aber über zwei oder drei Schichten hinweg wird sie zu einer der größten wiederkehrenden Kosten im Verpackungsbereich – oft größer als die Finanzierungsrate der Maschine selbst. Bei SunAura Packaging Machines werden unsere Anwendungstechniker routinemäßig gefragt, warum zwei Werke, die offensichtlich identische Paletten wickeln, Folienkosten melden, die sich um 30 % oder mehr unterscheiden. Die Antwort ist fast nie eine einzelne Zahl auf einem Angebot. Es ist die Kombination aus Folienspezifikation, Vordehn-Einstellungen, Wickelmuster, Ladungsprofil und Maschinenzustand.
Dieser Leitfaden erklärt, wie Sie den Stretchfolienverbrauch und die echten Wickelkosten pro Palette berechnen, wo Folie verschwendet wird und wie Sie eine Maschine spezifizieren, die diese Einstellungen über die Zeit hält. Käufer, die nach Begriffen wie „Stretchfolie-Kosten pro Ladung“, „Palettenwickelfolien-Verbrauchsberechnung“ oder „wie viel Stretchfolie pro Palette“ suchen, versuchen typischerweise, ein genaues Betriebsbudget zu erstellen – statt Katalogpreise zu vergleichen. Die nachfolgende Methode gibt Ihnen dieses Budget aus Messungen, die Sie auf Ihrem eigenen Boden vornehmen können.

Warum die Folienkosten wichtiger sind als der Maschinenpreis
Ein mittelklassiger Drehtellerwickler könnte über eine fünfjährige Lebensdauer irgendwo zwischen 800 und 1.500 Rollen Folie verbrauchen, je nach Durchsatz. Bei industriellen Preisen entspricht das einem Verbrauchsmaterialaufwand, der ein Mehrfaches der Kapitalkosten der Maschine beträgt. Deshalb kann sich eine etwas teurere Wickelmaschine mit effizienter Vordehnungseinheit und konsistenter Spannungsregelung innerhalb des ersten Jahres selbst amortisieren – während eine billige Maschine, die Folie schlecht dehnt, zu einem permanenten Kostenleck wird. Bei der Bewertung eines Kaufs ist der korrekte Vergleich die Gesamtkosten pro gewickelter Palette über die Lebensdauer der Anlage – nicht der Rechnungspreis der Maschine.
Die Anwendungstechniker von SunAura Packaging Machines empfehlen immer, beide Zahlen vor einer Kaufentscheidung zu modellieren. Eine Maschine, die zuverlässig 250 % Vordehnung liefert, ist kein Marketing-Detail; sie reduziert direkt die Gramm Folie, die benötigt werden, um eine Ladung zu halten – und Gramm sind es, wofür Sie bezahlen.
Die Kernformel: Foliengewicht pro Palette
Stretchfolie wird nach Gewicht verkauft, daher ist die zuverlässigste Methode, den Verbrauch zu berechnen, das Gewicht der Folie zu ermitteln, die auf eine Palette aufgebracht wird. Die Berechnung folgt vier Eingaben:
- Folienbreite (üblicherweise 500 mm, manchmal 450 oder 600 mm);
- Foliendicke (die Stärke in Mikrometern/µm – Maschinenfolie ist üblicherweise 17–23 µm vor dem Dehnen);
- Foliendichte (lineares Niedrigdicht-Polyethylen ist etwa 0,918 g/cm³);
- Die tatsächlich gewickelte Folienlänge nach der Vordehnung um die Ladung herum.
Das Foliengewicht vor dem Auftrag beträgt: Länge (m) × Breite (m) × Dicke (µm umgerechnet in m) × Dichte. Weil die Vordehnung die Folie verlängert, ist die Länge, die Sie auf der Rolle beginnen, kürzer als die Länge, die auf der Palette aufgebracht wird. Eine Einheit, die auf 250 % Vordehnung eingestellt ist, verwandelt 1 m Rollenfolie in etwa 3,5 m auf der Ladung – während sie sie proportional verdünnt. In der Praxis ist die einfachste und genaueste Methode auf einer laufenden Linie, den Rollenverbrauch direkt zu messen – statt sich auf theoretische Einstellungen zu verlassen.
Ein praktisches Beispiel, das Sie nachrechnen können
Stellen Sie sich vor, ein Betrieb wickelt 400 Paletten pro Tag und verwendet eine 500 mm breite, 20 µm Maschinenfolie. Eine volle Rolle wiegt 16 kg. Über eine gemessene Schicht zeichnet das Team auf, dass 20 Rollen für 400 Paletten verbraucht werden. Das Foliengewicht pro Palette beträgt also (20 × 16 kg) ÷ 400 = 0,8 kg pro Palette. Bei einem gelieferten Folienpreis von beispielsweise 2,0 pro kg betragen die Folienkosten 1,6 pro Palette. Über 400 Paletten pro Tag und 250 Arbeitstage sind das 160.000 pro Jahr allein an Folie. Dieselbe Ladung, gewickelt auf einer schlecht gewarteten Maschine, die nur 120 % Vordehnung erreicht, könnte 1,1–1,2 kg pro Palette erfordern – eine 40 %-Steigerung, die Zehntausende jährlich wert ist.
Diese Zahlen sind illustrativ; Folienpreise und -stärken variieren, und Sie sollten Ihre eigenen Lieferantenangebote und gemessenen Verbrauchswerte einsetzen. Der Punkt ist die Sensitivität: kleine Änderungen im aufgebrachten Foliengewicht akkumulieren sich sehr schnell bei Volumen.

Wie Vordehnung tatsächlich Kosten senkt
Vordehnung ist der Prozentsatz, um den die Folie zwischen zwei angetriebenen Rollen verlängert wird, bevor sie die Ladung berührt. Eine Einheit, die auf 250 % ausgelegt ist, verlängert die Folie auf das 3,5-fache ihrer ursprünglichen Länge; 300 % bringen sie auf das Vierfache. Es gibt zwei wirtschaftliche Vorteile: es wird weniger Folie von der Rolle für jede Umdrehung gezogen, und die elastische Erinnerung der Folie erzeugt einen engeren Halt, während sie versucht, sich zurückzuziehen. Der Haken ist, dass Folie eine physikalische Grenze hat. Maschinen-Gussfolie ist formuliert, um bis zu einem Zielbereich zu dehnen, und das Überschreiten – oder das Dehnen von Folie, die dafür nicht designed war – verursacht Einschnürung (die Folie wird schmaler), Abrisse und schwache Ecken.
Die korrekte Vordehnung ist auf die Folie abgestimmt, die Sie kaufen. Ein seriöser Wickler-Lieferant hilft Ihnen, die Einheitsübersetzung auf eine Folienqualität abzustimmen, damit Sie die angegebene Dehnung ohne Einstiche erreichen. Dies ist eines der Konfigurationsdetails, die es wert sind, während einer Maschinenanfrage bestätigt zu werden.
Wickelmuster, Umdrehungen und wo Folie verschwendet wird
Der Halt ist nicht gleichmäßig über eine Palette. Die Basis und die Oberseite der Ladung tragen die meiste Stabilisierungskraft – weshalb Wickler zusätzliche Boden- und Deckelwickel aufbringen. Ein typisches Programm könnte 3–4 Bodenumdrehungen, eine festgelegte Anzahl von Spiralen auf und ab und 2–3 Deckelumdrehungen verwenden. Abfall erscheint typischerweise an drei Stellen:
- Überschüssige Boden-/Deckelumdrehungen aus einem alten Programm, das nie angepasst wurde, als sich das Produkt änderte;
- Überlappung zu hoch eingestellt – eine 50 %-Überlappung verdoppelt den Folieneinsatz gegenüber den 25–30 %, die typischerweise ausreichen;
- Fest programmierte Abläufe für jede Ladung – sodass ein leichtes, einschichtiges Produkt dieselbe Folie erhält wie ein schwerer gestapelter Fass.
Moderne Wickler speichern mehrere Wickelprogramme und lassen Bediener das korrekte pro Produkt auswählen. Sich die Zeit zu nehmen, jedes Programm auf seine Ladung abzustimmen, ist der einzelne schnellste Weg, den Folienverbrauch zu senken – ohne neue Ausrüstung zu kaufen.
Ladungsprofil: Die Maschine auf das Produkt abstimmen
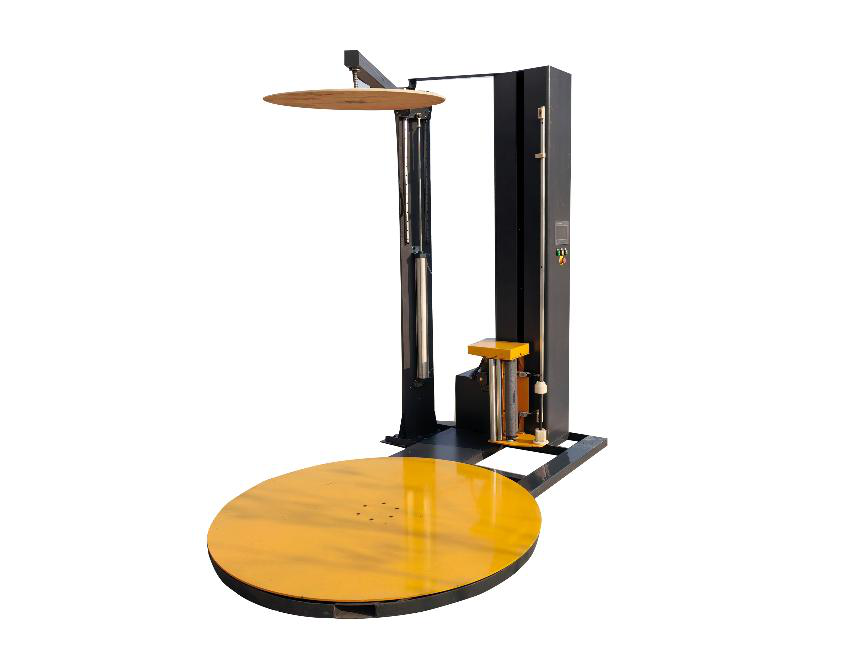
Nicht jede Ladung passt auf einen Drehteller. Leichte, instabile oder sehr hohe Produkte können beim Drehen kippen, was Bediener zwingt, den Teller zu verlangsamen oder zusätzliche Folie als Kompensation aufzubringen. Für diese Ladungen hält ein Dreharmwickler die Ladung stationär, während der Arm sie umkreist – oft mit niedrigerem Gesamtfolieneinsatz, weil die Anwendung kontrollierter ist. Sehr schwere, stabile Ladungen hingegen eignen sich für eine Hochgeschwindigkeits-Drehteller-Maschine, und Ladungen mit empfindlichen Oberseiten profitieren von einem Oberdruckteller, der das Produkt während des Wickels hält, sodass weniger Umdrehungen für Stabilität benötigt werden.
Spannung, Ecken und Einstiche
Die Folienspannung ist der zweite Hebel nach der Vordehnung. Höhere Spannung verbessert den Halt, konzentriert aber die Kraft auf die vier Ecken einer rechteckigen Ladung, wo die Folie am schnellsten läuft und am stärksten verdünnt wird. Wenn die Spannung aggressiv auf eine Ladung mit scharfen Kanten eingestellt ist, reißt oder einsticht die Folie, reduzieren die Bediener die Vordehnung zur Kompensation – und der Folieneinsatz steigt. Eckenschutz, eine etwas breitere Folie oder ein elektronisches Spannungsregelsystem, das die Kraft durch die Ecken erleichtert, erlauben es Ihnen, hohe Vordehnung ohne Ausfälle beizubehalten. Elektronische Spannungsregelung ist besonders wertvoll auf gemischten Flotten, wo Ladungsprofile sich tagsüber ändern.
Wartung: Der stille Folienverschwender
Die Effizienz eines Wicklers driftet, wenn Komponenten verschleißen. Rutschende Kupplungsrollen erreichen die eingestellte Vordehnung nicht, abgenutzte Führungsrollen引入 Widerstand, und eine ermüdete Bremse lässt Folie nach dem Zyklus weiterlaufen. Das Ergebnis ist eine Maschine, die immer noch Paletten wickelt – aber leise mehr Folie verwendet. Eine kurze präventive Routine – die Einheit reinigen, Rollenübersetzung und Kupplungen prüfen, die Vordehnung mit einer markierten Folienlänge verifizieren und abgenutzte Beläge ersetzen – hält den Verbrauch auf der ursprünglichen Spezifikation. Einmal pro Monat die Folie-pro-Palette zu messen, ist der schnellste Weg, diese Drift zu erkennen, bevor sie in der Jahresrechnung auftaucht.
Wicklertypen im Betriebskosten-Vergleich
| Maschinentyp | Beste Ladung | Typische Vordehnung | Betriebskosten-Hinweis |
|---|---|---|---|
| Drehtellerwickler | Stabile, mittel/schwere Ladungen | 200–300 % | Niedrigstes Kapital; Folieneffizienz hängt von der Einheitsqualität ab |
| Dreharmwickler | Leichte, instabile, hohe Ladungen | 200–300 % | Stationäre Ladung reduziert Kompensationsfolie |
| Drehteller mit Oberdruckteller | Empfindliche/leichte gestapelte Ladungen | 200–250 % | Der Teller beseitigt die Notwendigkeit zusätzlicher Stabilisierungswickel |
| Inline-Hochgeschwindigkeits-Wickler | Hochvolumige gleichmäßige Linien | 250–300 % | Konsistente Einstellungen bei Durchsatz; beste Kosten pro Ladung |
Wie Sie eine Folienprüfung auf Ihrem Boden durchführen
Eine praktische Prüfung dauert einen einzigen Tag und produziert eine vertretbare Zahl. Erstens: zeichnen Sie die Folienspezifikation und den gelieferten Preis pro kg auf. Zweitens: wiegen oder zählen Sie die Rollen, die über eine bekannte Anzahl von Paletten verbraucht werden – für jedes Hauptprodukt. Drittens: berechnen Sie kg pro Palette und Kosten pro Palette. Viertens: inspizieren Sie die Maschineneinstellungen – Vordehnung, Überlappung, Boden-/Deckelumdrehungen – und vergleichen Sie sie mit dem Nennbereich der Folie. Schließlich: stimmen Sie ein Programm ab, messen Sie erneut und dokumentieren Sie die Einsparung. Die meisten Betriebe finden eine Reduktion im zweistelligen Prozentbereich, die allein durch Einstellungen und Wartung verfügbar ist – bevor Kapital ausgegeben wird.
Häufig gestellte Fragen
Wie viel Stretchfolie benötigt eine Palette typischerweise?
Es variiert stark mit der Ladehöhe und Stabilität, aber eine gut eingestellte Maschine bringt typischerweise irgendwo im Bereich von 0,5–1,0 kg Folie pro Standardpalette auf. Ihre eigenen Rollen zu messen ist genauer als jede Faustregel.
Spricht höhere Vordehnung immer für Geld?
Bis zur Nenngrenze der Folie, ja. Darüber hinaus erhalten Sie Einschnürung, Risse und schwache Ecken – die den Abfall erhöhen. Stimmen Sie die Einheit auf eine Folienqualität ab, die für diese Dehnung ausgelegt ist.
Lohnt sich eine angetriebene Vordehnungseinheit?
Fast immer für jede Maschine, die mehr als eine Handvoll Paletten pro Tag läuft. Die Folieneinsparungen amortisieren die Prämie typischerweise schnell und setzen sich über die Lebensdauer der Maschine fort.
Warum ist mein Folienverbrauch mit der Zeit gestiegen?
Die üblichen Ursachen sind abgenutzte Kupplungsrollen, die unter die eingestellte Vordehnung rutschen, Programme, die für ein einmaliges Produkt angepasst und nie zurückgesetzt wurden, oder ein Wechsel zu einer dünneren/billigeren Folie, die nicht wie spezifiziert dehnt.
Gussfolie vs. Blasfolie: Kosten und Leistung
Maschinen-Stretchfolie wird auf zwei Hauptarten hergestellt. Gussfolie wird auf Rollen gekühlt, was eine klare, leise Folie ergibt, die sich glatt abwickelt und gleichmäßig von einer angetriebenen Einheit abgibt – die übliche Wahl für Hochvordehnungs-Maschinenwicklung. Blasfolie wird in Luft gekühlt und ist tendenziell zäher und einstichresistenter, mit größerer Haltekraft – aber sie ist trüber, lauter und oft etwas teurer. Für Ladungen mit scharfen Kanten oder Außenlagerung kann die Resistenz von Blasfolie die Prämie rechtfertigen; für die allgemeine Palettierung in einem Lager bietet Gussfolie typischerweise die beste Balance aus Dehnprozent, Klarheit und Preis. Die billigste Folie ist selten die in der Nutzung geringste – weil eine Folie, die bei Ihrer Zielvordehnung einschnürt oder reißt, Sie zwingt, die Einstellung zu senken und mehr Kilogramm pro Palette aufzubringen.
Vergleichen Sie bei Angeboten den gelieferten Preis pro Kilogramm neben der garantierten Vordehnung, die die Folie auf Ihrer Einheit erreichen wird. Eine etwas teurere Folie, die zuverlässig 250 % erreicht, kann pro gewickelter Palette weniger kosten als eine billige Folie, die auf 150 % begrenzt ist.
Abdeckblätter, Hauben und wann Stretchfolie das falsche Werkzeug ist
Stretchfolie hält eine Ladung zusammen, aber sie ist nicht wasserdicht über der Oberseite. Für Produkte, die draußen gelagert werden oder Regen ausgesetzt sind, schützt ein Abdeckblatt, das vor den finalen Wickeln auf die Palette gelegt wird, vor Nässe – und viele Wickler können es automatisch aufbringen. Sehr schwere, dichte Ladungen wie gefüllte Fässer oder Produkte, die vollständig wetterfest sein müssen, eignen sich besser für eine Stretchhaube, die die gesamte Palette in einer schlauchförmigen Folie bedeckt. Den korrekten Schutz im Vorfeld zu spezifizieren vermeidet die weit größeren Kosten von wasserbeschädigter Ware im Transit. Wenn Ihre Lieferkette offene Höfe oder Hafenumschlag umfasst, sprechen Sie dies während der Maschinenanfrage an, damit der Wickler oder die Haubenausrüstung korrekt konfiguriert wird – statt später manuell hinzugefügt.
Empfohlene Ausrüstung
- Für stabile, alltägliche Ladungen: unser Standard-Drehteller-Palettenwickler mit angetriebener Vordehnung;
- Für leichte oder instabile Produkte: der Inline-Dreharmwickler;
- Für empfindliche oder hohe Ladungen: ein Drehtellerwickler mit Oberdruckteller.
SunAura Packaging Machines kann einen Wickler gegen Ihre tatsächlichen Palettenabmessungen, Ihren Durchsatz und Ihre Folienqualität dimensionieren – und Ihnen helfen, die Kosten-pro-Palette-Berechnung in Ihre Kaufentscheidung einzubeziehen. Kontaktieren Sie unser Anwendungsteam mit Ihren Ladungsdetails – oder erfahren Sie mehr darüber, wie wir Ausrüstung bauen, auf der Über uns-Seite.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Vollständiges Profil ›