

معظم الأسئلة التي يسألها المشترون قبل طلب خط تعبئة تكون عن الماكينة نفسها: سرعتها، تبديلها، سعرها. أما الأسئلة التي تُطرح عادة قبل أسبوعين من التسليم فمختلفة وأكثر إلحاحاً — أين ستوضع، ماذا ستوصل به، ولماذا يعمل ضاغط الهواء كل ظهيرة؟ وعدد مدهش من التركيبات يضيع أسبوعه الأول في مشكلات مرافق كانت معروفة قبل شهور: مُشكِّل كراتين يُجوّعه الهواء المضغوط فيدور بضعف وينحشر، وآلة ربط تُغذى من دائرة لا تستطيع حمل حمل سخانها، ومغلف باليتات وُضع حيث لا تصل رافعة شوكية. ولدى SunAura Packaging Machines نُسلّم وثيقة متطلبات موقع مع كل خط، والمشاريع التي تُشغَّل أسرع هي تلك التي أُعد فيها هواء المصنع وقدرته وأرضيته قبل وصول الصناديق الخشبية.
يأخذك هذا الدليل عبر المرافق والظروف الموقعية التي يحتاجها نظام نهاية خط للتعبئة فعلياً. وسنغطي الهواء المضغوط — كميته، ومدى نظافته وجفافه، ولماذا يهم الضغط عند الماكينة أكثر من الضغط عند الضاغط؛ والتغذية الكهربائية من حيث الجهد والأطوار والدوائر؛ وتحميل الأرضية واستوائها والمساحة المطلوبة حول الماكينات؛ والظروف المحيطة التي تؤثر في كل من المعدات والمنتجات. وسندخل في كيفية جمع الأحمال عبر خط متعدد الماكينات، وما الذي يُتحقق منه في الموقع، وقائمة المراجعة القصيرة التي تمنع تأخيرات الأسبوع الأول الشائعة. إذا كنت تخطط لخط أو تجهز مصنعاً لواحد، فإن الأقسام أدناه تتبع نفس المنطق الذي يستخدمه مهندسو التطبيقات لدينا عند مراجعة منشأة العميل.
الهواء المضغوط: المرفق الأكثر تخصيصاً بمواصفات أدنى
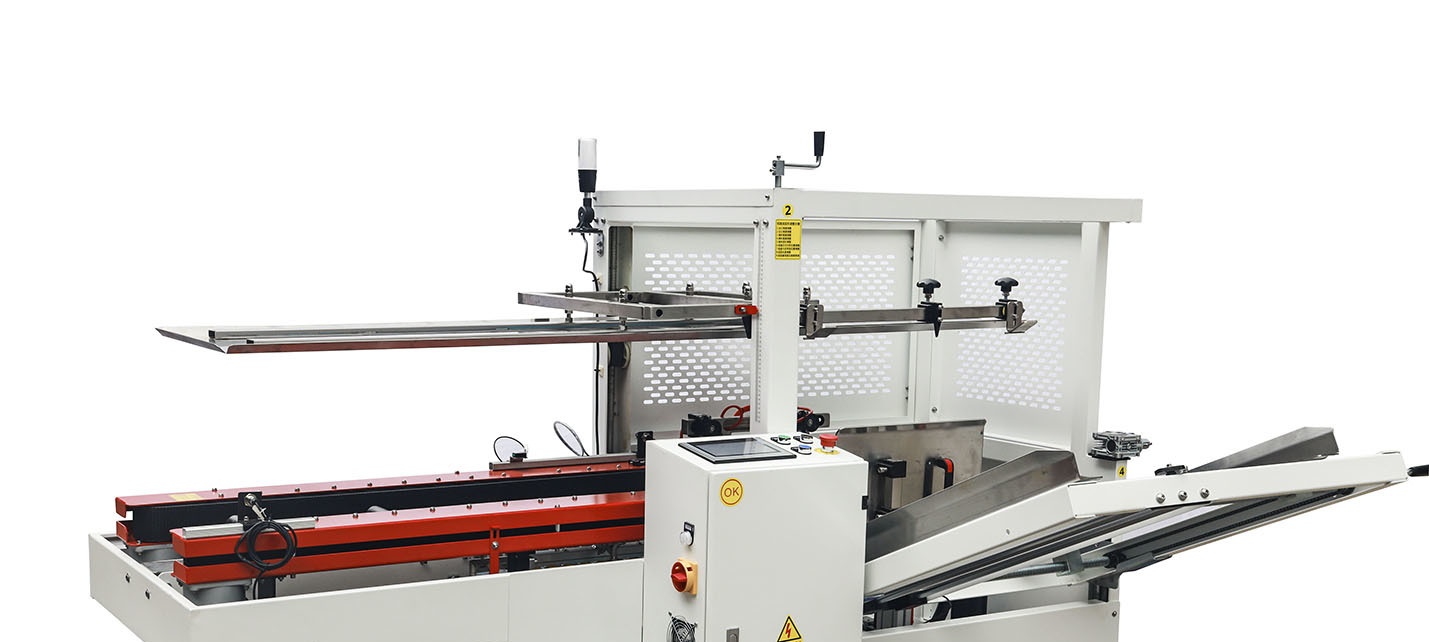
تعتمد كثير من ماكينات التعبئة على الهواء المضغوط في نفس الحركات التي سيقوم بها إنسان بطريقة أخرى: فمُشكِّلات الكراتين الهوائية تستخدم أسطوانات لسحب الشغلات من المجلة وطي الألسنة، والمُحكمون يُشغّلون رؤوس الشريط والألسنة، والمُعبّئون والمحوّلات يستخدمون الهواء لتحريك المنتج ورفضه، ومحطات النفخ تنظف الحطام. والافتراض المريح هو أن المصنع لديه هواء بالفعل، فلا حاجة لتخصيص المزيد. المشكلة هي أن «لدينا ضاغطاً» لا يخبرك شيئاً عما إذا كان الهواء يصل إلى الماكينة الجديدة بالضغط والتدفق اللذين تحتاجهما بينما يسحب باقي المصنع من النظام نفسه. والهواء هو أيضاً أكثر المرافق هدراً في معظم المصانع — فالتسربات والضغط الزائد يستهلكان بهدوء قدراً كبيراً من الكهرباء — لذا فإن النظام المُحجَّم بشكل صحيح والمُنظَّم والمُصان يحمي كلاً من الأداء وفاتورة الكهرباء.
الضغط والتدفق ليسا الشيء نفسه
تحدد الماكينات الهوائية ضغط تشغيل، عادة في حدود 0.5–0.7 MPa (نحو 70–100 psi)، ورقم استهلاك هواء، يُعبَّر عنه عادة باللترات في الدقيقة أو الأقدام المكعبة في الدقيقة عند ضغط مُحدد. الضغط هو القوة المتاحة؛ التدفق هو الحجم الذي يستطيع النظام تسليمه أثناء دورة الأسطوانات. يمكن لخط أن يُظهر ضغطاً ساكناً صحيحاً عند الخمول ثم ينهار تحت الحمل عندما تعمل عدة أسطوانات معاً، لأن الضاغط أو المجفف أو الأنابيب لا تستطيع تسليم التدفق، فينخفض الضغط عند الماكينة في منتصف الدورة. وهذا ينتج بالضبط الأعراض التي تُشخَّص خطأً كأعطال ماكينة: كراتين نصف مشكلة، ألسنة غير مدفوعة إلى نهايتها، إحكام ضعيف، ورفض متقطع. لذا يُحدد المتطلب عند الماكينة، تحت ظروف التشغيل، مع سحب باقي المصنع للهواء كالمعتاد.
عند جمع الإجمالي، ينبغي أن يكون لدى الضاغط هامش فوق الاستهلاك المجمع — والقاعدة العملية الشائعة هي تحجيمه بسعة احتياطية 20–30%، ومراعاة التسربات، التي يمكن أن تمثل في الأنظمة القديمة حصة كبيرة من الطلب. تشغيل ضاغط بأقصى طاقته المستمرة غير كفء ويترك مجالاً لدورة الطلب المرتفع العرضية، بينما الضاغط المُحجَّم بفرط ويعمل ويتوقف يهدر بطريقة مختلفة. والإجابة الصحيحة تأتي من جمع أرقام الماكينات لا الشراء حسب رقم فهرس، ولهذا توفر SunAura Packaging Machines بيانات الاستهلاك لكل ماكينة في الخط.
هواء جاف ونظيف ومنظَّم
جودة الهواء تهم بقدر الكمية. فالهواء المضغوط يحمل بخار ماء يتكثف في الأنابيب، خاصة في المناخات الرطبة، والهواء الرطب غير المُعالج يُآكل الأسطوانات، ويدمر الأختام، ويدخل الرطوبة في المنتجات والتغليف — نفس مشكلة التكثف التي نتناولها في دليل حماية تغليف التصدير. مجفف مبرد أو مجفف ماص، وترشيح مناسب، وصمامات تصريف تسلّم هواءً جافاً؛ ووحدة مرشح-منظم-مزيتة عند كل ماكينة تضبط الضغط المحلي وتحمي المكونات الهوائية. الماكينات المُغذاة بهواء رطب غير منظم تفشل بشكل متوقع وتتآكل أسرع، وموقف الضمان من مثل هذه الإخفاقات محدود بقدر ما يكون السبب وقائياً منه. في المنشآت الباردة، يمكن أن يتجمد الماء في الخطوط، وهو جزء من سبب تخصيص تجهيز الهواء بعناية لـ البيئات الباردة وأماكن الغسيل.
الأنابيب والتوصيلات
نظام التوزيع هو آخر مكان تُفقد فيه السعة. الأنابيب الضيقة جداً، والمسارات الطويلة ذات الوصلات الكثيرة، والخراطيم أقل من الحجم، كلها تُنشئ هبوط ضغط؛ حلقة رئيسية حول المصنع تسلّم الهواء بشكل أكثر اتساقاً من مسار واحد ميت. كل ماكينة تحتاج توصيلة مخصصة بصمام عزل، ومنظم، وحيث تتطلب الماكينة تزييتاً، بحيث يمكن عزلها وخدمتها دون التأثير في المعدات المجاورة. هذه تكاليف ثانوية عند التركيب ومضايقات كبيرة عند إضافتها لاحقاً، ولهذا يُخطط التخطيط بموازاة مواضع الماكينات لا يرتجله فني الصيانة.

التغذية الكهربائية: الجهد، الأطوار، والدوائر
ماكينات التعبئة كهربائية في الغالب، بمحركات ومحولات وسخانات وتحكم، ويجب أن تطابق التغذية مواصفة الماكينة تماماً — فالمعدات الكهربائية لا تتسامح مع الافتراضات. والمعلمات الرئيسية هي الجهد، وعدد الأطوار، والتردد، وترتيب التأريض الوقائي. تعمل الماكينات الصناعية عادة على تغذية ثلاثية الطور، مثل 380–415V عند 50Hz أو 460–480V عند 60Hz، بينما قد تعمل الماكينات الأصغر ودوائر التحكم على طور واحد؛ وتُبنى الماكينة على التغذية المذكورة في الطلب، ولهذا يؤكد العملاء جهد مصنعهم قبل التصنيع. الماكينة المبنية لتردد أو جهد واحد لا يمكن ببساطة توصيلها بآخر، والمحولات أو ضوابط VFD، حيثما أمكن، يُخطط لها خير من أن تُرتجل.
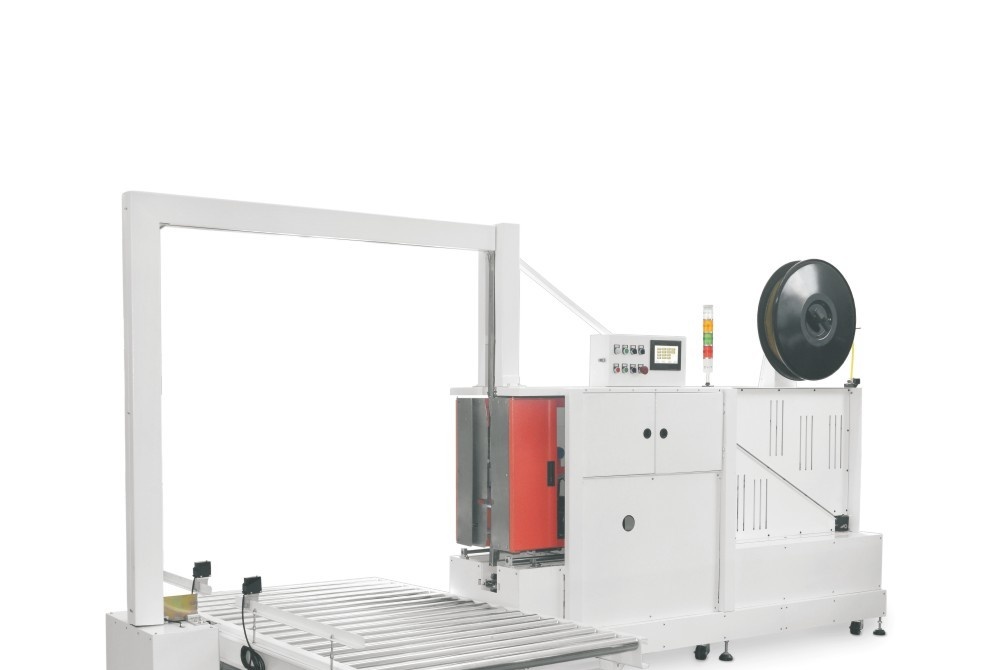
كل ماكينة أو مجموعة ماكينات تحتاج دوائر مُحجَّمة لتيار الحمل الكامل، مع حماية مناسبة من الحمل الزائد والتماس، والماكينات ذات السخانات — آلات الربط، وأنفاق الانكماش، وأنظمة اللاصق الساخن — تجذب اهتماماً خاصاً لأن حملها الحراري مرتفع. وضع عدة ماكينات كهذه على دائرة هامشية واحدة يسبب رحلات إزعاج تحديداً عندما يعمل الخط بأقصى جهد. والرسم الكهربائي للماكينة يذكر الحمل بحيث يخطط كهربائي العميل للتوزيع؛ والعوازل أو مفاتيح الفصل عند كل ماكينة تسمح بالخدمة الآمنة والقفل، وهو مطلب في أي نظام سلامة جاد. كما يجب احترام التحكم ودوائر السلامة: الحراسات، وأزرار التوقف الطارئ، والتداخلات موصولة وفق المعايير ولا يُنبغي تجاوزها لتوفير الوقت.
الأرضية والاستواء ومساحة الماكينة
أرضية المصنع تحمل المعدات وكل ما يُصفَّ عليها، ويجب أن تكون مسطحة، سليمة، وقوية بما فيه الكفاية. الماكينات الثقيلة — المخزّنة الآلية باليتات، الخلايا الروبوتية، أنفاق الانكماش، وسيور التراكم المحملة — تفرض أحمال نقطية تتطلب أرضية خرسانية بسماكة ونوعية كافيتين؛ الأرضيات التي تتشقق أو تغوص تحت ماكينة تُنشئ مشكلات محاذاة يصعب تصحيحها للغاية. كما يجب أن تُوضع الماكينات مستوية، وحيث تتلاقى، على ارتفاعات متطابقة، بحيث تُنقل الكراتين والمنتجات بنظافة؛ والحشو والتثبيت جزء من التركيب، لا تشطيب اختياري. مغلفات الطاولة الدوارة والخلايا الروبوتية تحديداً تحتاج قاعدة مستوية مستقرة لتعمل بدقة.
المساحة حول الماكينات تُقَّل عادة. التخطيط يحتاج حيزاً ليس فقط لبصمة المعدات بل لعمل المشغلين، وللفتحات والأبواب، ولمجلات شغلات الكراتين والمواد الاستهلاكية التي يُعاد ملؤها، والأهم من ذلك لوصول الصيانة ولرافعات شوكية أو عربات باليتات لتسليم المواد وإخراج الباليتات الجاهزة. التخليص فوق الماكينات وعند لوحات التحكم، ومساحة لسحب رأس إحكام أو رول فيلم، وممرات عريضة بما يكفي للباليتات المحملة، كلها تنتمي إلى التخطيط. الخطوط التي تبدو الأكثر اكتنازاً على الورق غالباً هي التي لا يمكن خدمتها أو تغذيتها بكفاءة بمجرد تثبيتها.

الظروف المحيطة واعتبارات المنتج
تُخصَّص المعدات لبيئة، ودرجات الحرارة القصوى والرطوبة والغبار تؤثر في كل من الماكينات والمنتجات المارة بها. الأماكن الحارة غير المتهوّرة تقلل عمر التحكم والمحركات ويمكن أن تجعل الأفلام واللاصقات تتصرف بشكل غير متسق؛ والظروف الرطبة المليئة بالغبار تدعو إلى العلب والإحكام المناسب؛ والمناطق الباردة وأماكن الغسيل تحتاج ماكينات مبنية لها منذ البداية. الإضاءة عند الخط ينبغي أن تسمح للمشغلين بفحص الرزم وقراءة التحكم، وينبغي أن يأخذ التخطيط في الاعتبار الصرف حيثما يحدث التنظيف الرطب. وبالنسبة للمنتجات والأفلام الحساسة للحرارة، فإن موضع الأنفاق الحرارة بالنسبة للماكينات الأخرى والمشغلين يهم أيضاً. تُراجع هذه الظروف في مرحلة المواصفة لأنها تغير كيفية بناء الماكينة، لا مجرد أين توضع.

جمع خط متعدد الماكينات
لخط كامل — مُشكِّل، مُعبئ، مُحكم، رابط، مغلف، مخزّن آلي باليتات مع سيورها — تُجمع المرافق لا تُعامل ماكينة بماكينة. يُجمع استهلاك الهواء لكل المحطات مع هامش؛ وتُوزع الأحمال الكهربائية على دوائر مُحجَّمة بشكل صحيح؛ وتُفحَص أحمال الأرضية عند أثقل النقاط؛ وتُوجَّه الخدمات لتطابق التخطيط النهائي. وتوفر SunAura Packaging Machines هذه المعلومات في وثيقة متطلبات الموقع، وبالنسبة لمشاريع تسليم المفتاح، تُراجع منشأة العميل وتخطيطه مسبقاً. حيثما يكون الضاغط أو التغذية القائمة هامشية، فالأرخص بكثير الترقية قبل التركيب بدلاً من اكتشاف الحد أثناء التشغيل، حيث يكون كل يوم تأخير إنتاجاً مفقوداً.
قائمة مراجعة تجهيز الموقع
- أكد ضغط الهواء واستهلاكه لكل ماكينة؛ اجمعها وحجّم الضاغط بهامش.
- وفّر هواءً جافاً مُرشحاً منظماً مع توصيلة مخصصة وصمام وFRL عند كل ماكينة.
- تحقق من جهد التغذية والأطوار والتردد قبل أن تُبنى الماكينة حسب الطلب.
- خصص دوائر لتيار الحمل الكامل، خاصة للسخانات والأنفاق، مع عوازل محلية.
- افحص سماكة الأرضية ونوعيتها واستواءها؛ ثبّت واحش الماكينات كما يلزم.
- احجز مساحة للتشغيل والحراسات والصيانة والمواد الاستهلاكية وحركة الرافعات الشوكية.
- راجع درجة الحرارة المحيطة والرطوبة والغبار والإضاءة والصرف للبيئة الفعلية.
- وجّه واختبر المرافق قبل التسليم بحيث يمكن تشغيل الخط عند الوصول.
الأسئلة المتكررة
كيف أعرف ما إذا كان ضاغطي كبيراً بما فيه الكفاية؟
اجمع أرقام استهلاك الهواء لكل الماكينات عند ضغطها المذكور، واسمح بالتسربات وهامش نحو 20–30%، وتحقق من الضغط عند الماكينات بينما الخط والمصنع يعملان. الضغط الساكن عند الخمول ليس دليلاً على سعة كافية.
هل تحتاج كل ماكينة إلى منظم هواء خاص بها؟
ينبغي أن يكون لكل ماكينة توصيلة مخصصة بصمام عزل ومرشح-منظم، مع تزييت حيثما تتطلب الماكينة. هذا يضبط الضغط المحلي الصحيح ويحمي المكونات الهوائية من الهواء الرطب أو المتسخ.
ما الجهد الذي ينبغي أن أخبر المُصنّع به؟
الجهد الفعلي وعدد الأطوار والتردد في نقطة التركيب — مثلاً 400V ثلاثي الطور 50Hz أو 480V ثلاثي الطور 60Hz. تُبنى الماكينة على تلك التغذية، لذا يجب تأكيدها قبل التصنيع.
كم مساحة يحتاجها الخط إلى جانب بصمة الماكينة؟
حيز للمشغلين والحراسات، لإعادة ملء الشغلات والأفلام، لوصول الصيانة، ولرافعات شوكية لتحريك الباليتات، إضافة إلى الممرات الأمنية ذات الصلة. هذه التخليصات جزء من التخطيط لا مساحة تُقتطع.
هل يمكن إضافة المرافق بعد وصول الماكينات؟
يمكن ذلك، ولكن القيام به يؤخر التشغيل وغالباً يكلف أكثر. تجهيز الهواء والقدرة وأعمال الأرضية قبل التسليم هو التوصية القياسية لتركيب سريع خالٍ من المشكلات.
خلاصة
خط التعبئة يؤدي كما هو مُخصَّص فقط عندما تتطابق ظروف موقعه مع متطلباته: هواء مضغوط يُسلّم بالضغط والتدفق الصحيحين، جافاً ومنظماً؛ دوائر كهربائية مُطابقة للجهد والأطوار وتيار الحمل الكامل؛ أرضية مستوية وقوية بما فيه الكفاية؛ والمساحة والظروف المحيطة التي تحتاجها الماكينات والمنتجات. جمع هذه الأحمال عبر الخط كله وتجهيزها قبل التسليم يزيل المشكلات التي تستهلك عادة الأسبوع الأول من أي تركيب. وإذا خُصِّصت مبكراً وتحقق منها في الموقع، تصبح المرافق غير مرئية — وهو، بالنسبة للمرافق، الهدف بالضبط.
إذا كنت تخطط لخط تعبئة وتريد تأكيد متطلبات الهواء والقدرة والأرضية لمنشأتك، فإن SunAura Packaging Machines توفر وثائق الموقع، ولمشاريع تسليم المفتاح، مراجعة مسبقة للمنشأة. اتصل بمهندسي التطبيقات لدينا بتفاصيل تغذية مصنعك والخط المستهدف، أو استكشف الماكينات في مركز المنتجات، بما في ذلك مُشكِّلات الكراتين الهوائية والمجموعة الكاملة من معدات نهاية الخط.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
السيرة الكاملة ›