

SunAura Packaging Machines đã giao và chạy thử nghiệm thu dây chuyền đóng thùng bag-in-box tự động cho một nhà sản xuất sữa và dinh dưỡng quy mô lớn tại miền tây Ấn Độ, kết hợp đưa túi vào thùng tốc độ cao, cân và rót, đóng túi và dán thùng thành một dây chuyền liên tục, dựng quanh quy cách đóng gói xuất khẩu và nội địa của khách. Công trình được bàn giao sau khi tích hợp tại chỗ, chạy thử với đúng loại bột và túi lót của khách và đào tạo vận hành; thay thế quy trình trước đây chủ yếu lót và rót thùng bằng tay, với các tổ làm việc quanh cân và trạm dán không nối thành một dòng.
Khách sản xuất sữa bột, nguyên liệu sữa, hỗn hợp dinh dưỡng và protein cùng các loại thực phẩm khô dạng bao lớn tương tự, đóng trong thùng bag-in-box để phân phối nội địa và xuất khẩu sang Trung Đông, Nam Á và châu Phi. Khi sản lượng và chủng loại xuất khẩu tăng, khâu lót và rót thủ công trở thành điểm nghẽn: năng suất phụ thuộc vào tổ và ca, túi lót đặt không đều, bột phát tán khi rót, và thời gian đóng mỗi thùng hạn chế công suất của thiết bị rót. Yêu cầu đặt ra là một dây chuyền đặt túi lót theo nhịp máy rót, giữ sản phẩm kín và sạch, đóng túi và thùng ổn định, xử lý được các cỡ thùng chính của khách với thời gian đổi khuôn ngắn.
Phạm vi dây chuyền
Dây chuyền lắp đặt đi theo trình tự bag-in-box từ thùng rỗng đến kiện đã dán kín. Thùng được tạo và dán đáy ở đầu dây chuyền rồi chuyển tới trạm đưa túi, nơi đặt và bọc miệng túi lót vào trong mỗi thùng. Thùng đã lót được băng tải đưa qua trạm cân và rót, bột được nạp vào túi với túi lót giữ bụi và sản phẩm tràn. Sau khi rót, túi được đóng, hút không khí ở những quy cách cần thiết, và thùng được dán trước khi sang xếp pallet. Mọi trạm nối với nhau bằng băng tải có động cơ và chạy cùng một tốc độ điều khiển, nên thùng đi qua dây chuyền liên tục, không còn lô gián đoạn và thao tác thủ công như trước.
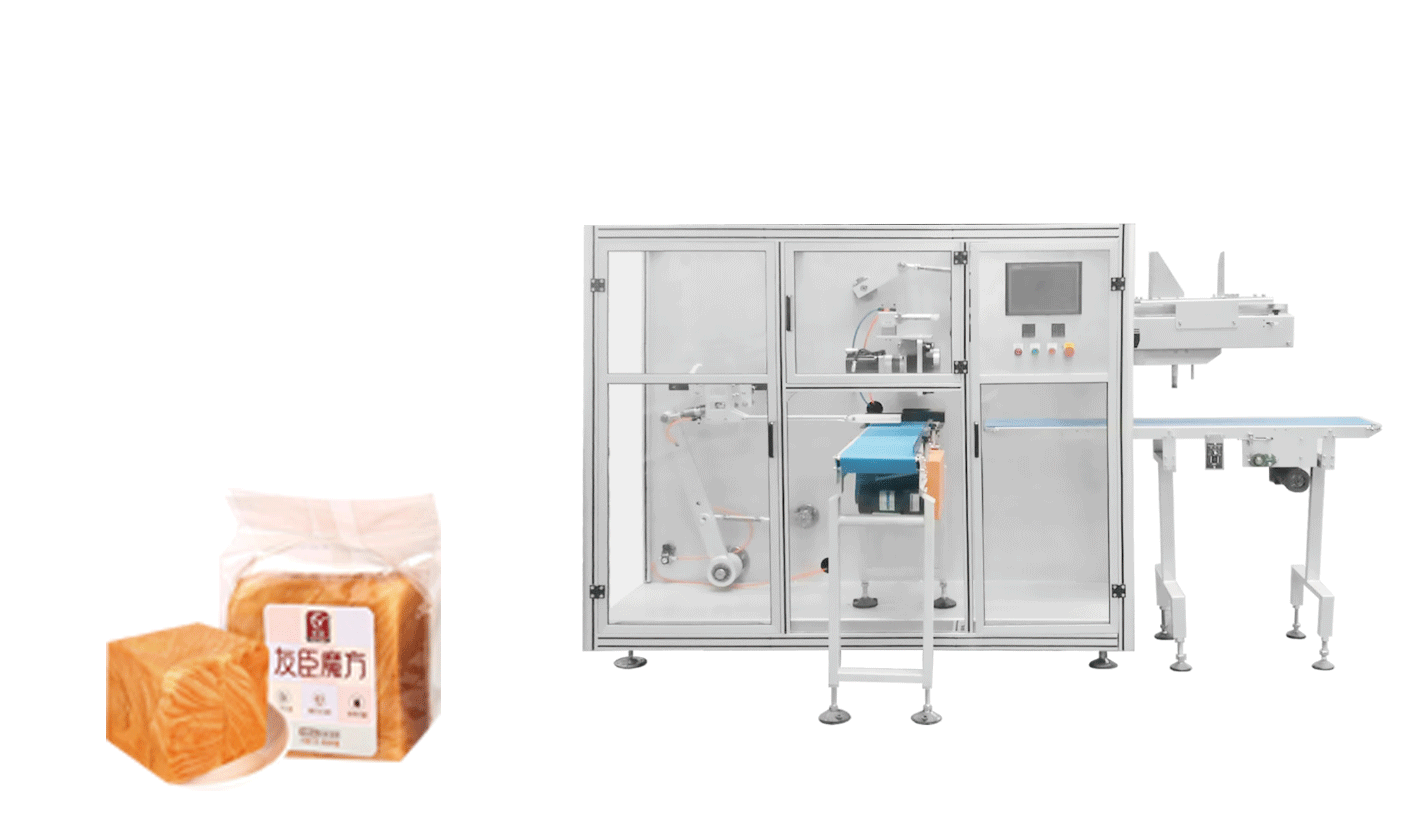
Đưa túi tốc độ cao để bắt kịp máy rót
Trạm then chốt là máy đưa túi, vì mỗi chu kỳ phải đưa ra một thùng đã lót, không được bỏ nhịp hay lệch túi — những lỗi sẽ làm dừng cân phía sau. Dây chuyền dùng máy đưa túi tốc độ cao thuộc lớp máy đưa túi tốc độ cao TD100 , dựng quanh khả năng nhấc nhanh và mở túi dứt khoát, với máy tạo thùng và trạm rót tích hợp để nguồn thùng và túi lót luôn liên tục. Máy làm việc với túi lót định hình sẵn do khách chỉ định, gồm cấu trúc màng cần thiết để bảo vệ bột sữa và dinh dưỡng khỏi ẩm, và bọc miệng mỗi túi qua vành thùng để túi lót luôn mở và vuông vắn trong khi rót.
Phần lớn công sức kỹ thuật ở trạm này dồn vào vật tư tiêu hao. Sản phẩm dạng bột đòi hỏi túi lót mở ổn định và bọc miệng gọn; độ dày màng, phụ gia chống trượt và kiểu đáy góc đều ảnh hưởng đến cách máy nhấc và mở túi. Đội ngũ SunAura Packaging Machines chạy chương trình nghiệm thu trên đúng loại túi lót của khách thay vì màng tồn kho cho tiện, và tinh chỉnh khâu nhấc – mở theo độ dày đã chỉ định, vì túi có tính chất khác màng chạy thử là nguyên nhân dễ đoán nhất gây bỏ nhịp sau khi lắp đặt.
Rót, kiểm soát bụi và đóng túi
Thùng đã lót đi qua trạm cân và rót, bột được định lượng vào túi. Giữ túi lót bọc miệng và mở trong suốt quá trình rót sẽ giam bụi mịn do sản phẩm sữa và protein khô sinh ra, giúp kiện hàng và thùng luôn sạch, đồng thời ngăn bột bám lên cánh thùng — nơi bột sẽ cản trở việc dán. Sau khi rót, túi được đóng trước khi dán thùng; với quy cách cần hút khí để giảm cồng kềnh và bảo vệ sản phẩm, dây chuyền dùng trạm đứng có hút chân không thuộc lớp máy đưa túi dạng đứng có hút chân không TD-200L , hút khí trong túi lót và ép túi xuống quanh khối bột. Việc chọn gấp đơn giản, dán nhiệt hay hút chân không được đặt riêng theo từng sản phẩm, với chương trình gọi lại theo từng quy cách.
Ở những vị trí dây chuyền vừa đặt túi lót vừa hỗ trợ thao tác xếp hàng, máy đóng thùng có đưa túi thuộc lớp máy đóng thùng có đưa túi TD-200A gộp nhiều trạm lại trên các phiên bản gọn hơn của dòng. Toàn bộ quy trình, gồm túi lót định hình sẵn so với túi tạo từ màng, các họ máy khác nhau và thông số túi – màng, được trình bày trong hướng dẫn kỹ thuật về máy đưa túi vào thùng carton và máy bag-in-box, tài liệu mà dự án dùng làm cơ sở lập thông số dây chuyền.
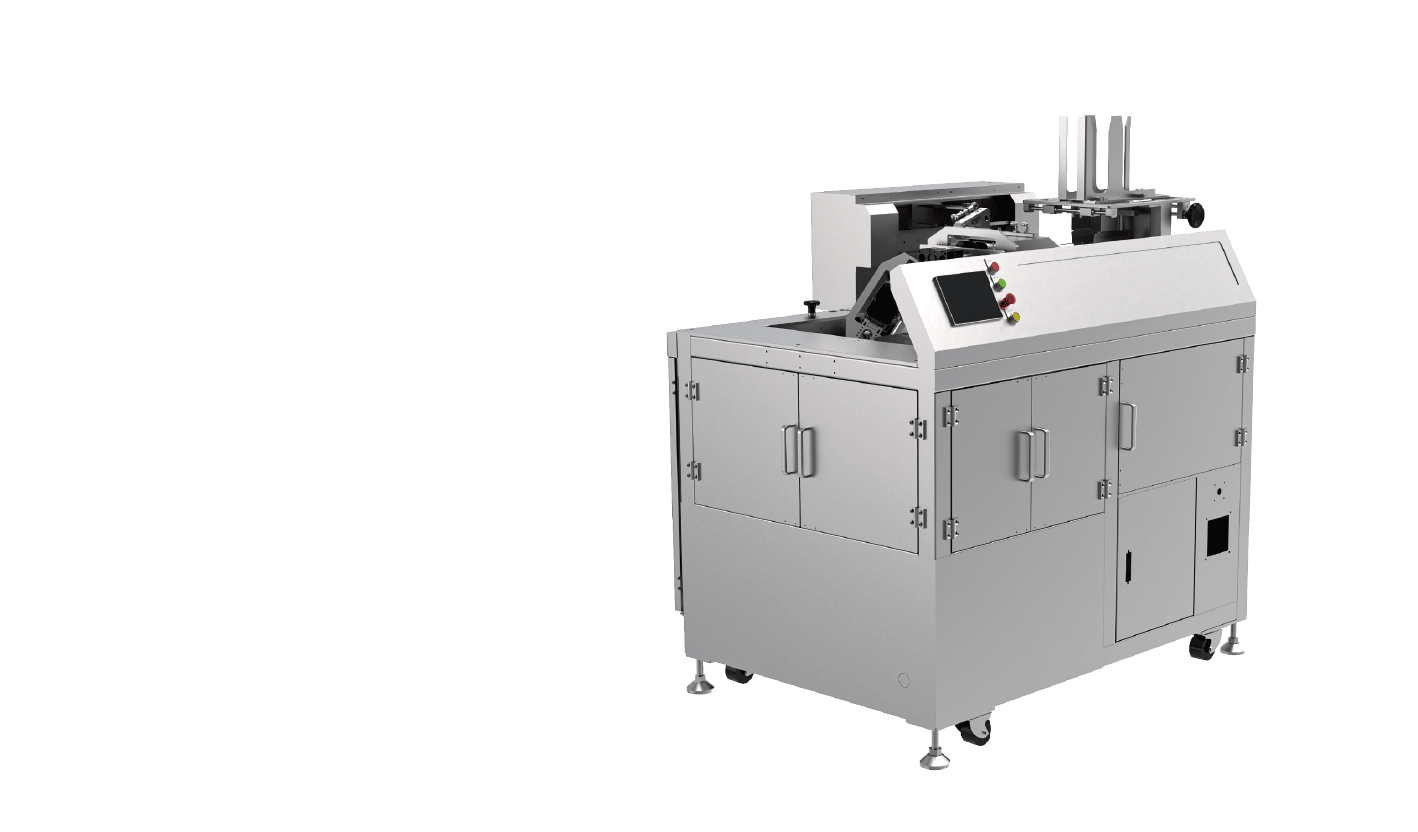
Dán thùng và kiện thành phẩm
Sau khi túi đóng, các cánh thùng được gấp lại và thùng được dán, tạo kiện bag-in-box ổn định sẵn sàng xếp pallet và xuất hàng. Trạm dán được lập thông số để bám chắc trên thùng đã qua môi trường rót khô nhưng nhiều bụi, và dây chuyền xác nhận túi lót đã gài gọn, không vướng cánh thùng trước khi dán — tránh việc túi bị kẹp vào mối dán, lỗi thường gặp khi túi lót quá cỡ hoặc không được gài tay. Thùng thành phẩm sau đó sang xếp pallet, kiện hàng được gia cố cho cả phân phối nội địa và xuất khẩu của khách. Với kiện xuất khẩu đi qua vùng khí hậu nóng ẩm, lớp cản ẩm trong túi lót và độ kín của mối dán thùng chính là yếu tố bảo vệ bột khỏi vón cục và hư hỏng.
Thiết kế cho vận hành đạt chuẩn thực phẩm
Sản xuất sữa và dinh dưỡng là môi trường vệ sinh có quy định chặt chẽ; dây chuyền được lập thông số cho vận hành đạt chuẩn thực phẩm, với vật liệu tiếp xúc sản phẩm phù hợp thực phẩm khô, vỏ bảo vệ và bề mặt dễ vệ sinh, không giữ cặn bột, cùng kiểm soát bụi quanh trạm rót. Màng đáp ứng yêu cầu tiếp xúc thực phẩm liên quan của thị trường khách, và hồ sơ kỹ thuật hỗ trợ quá trình tuân thủ, đánh giá mà nhà cung cấp xuất khẩu phải trải qua. Đưa các đặc tính vệ sinh và giam kín vào dây chuyền ngay từ bước lập thông số rẻ hơn so với bổ sung vỏ bảo vệ và hệ hút bụi trước kỳ đánh giá, đồng thời cho khách một kiện hàng đáp ứng cả kỳ vọng thị trường nội địa lẫn thị trường đích.
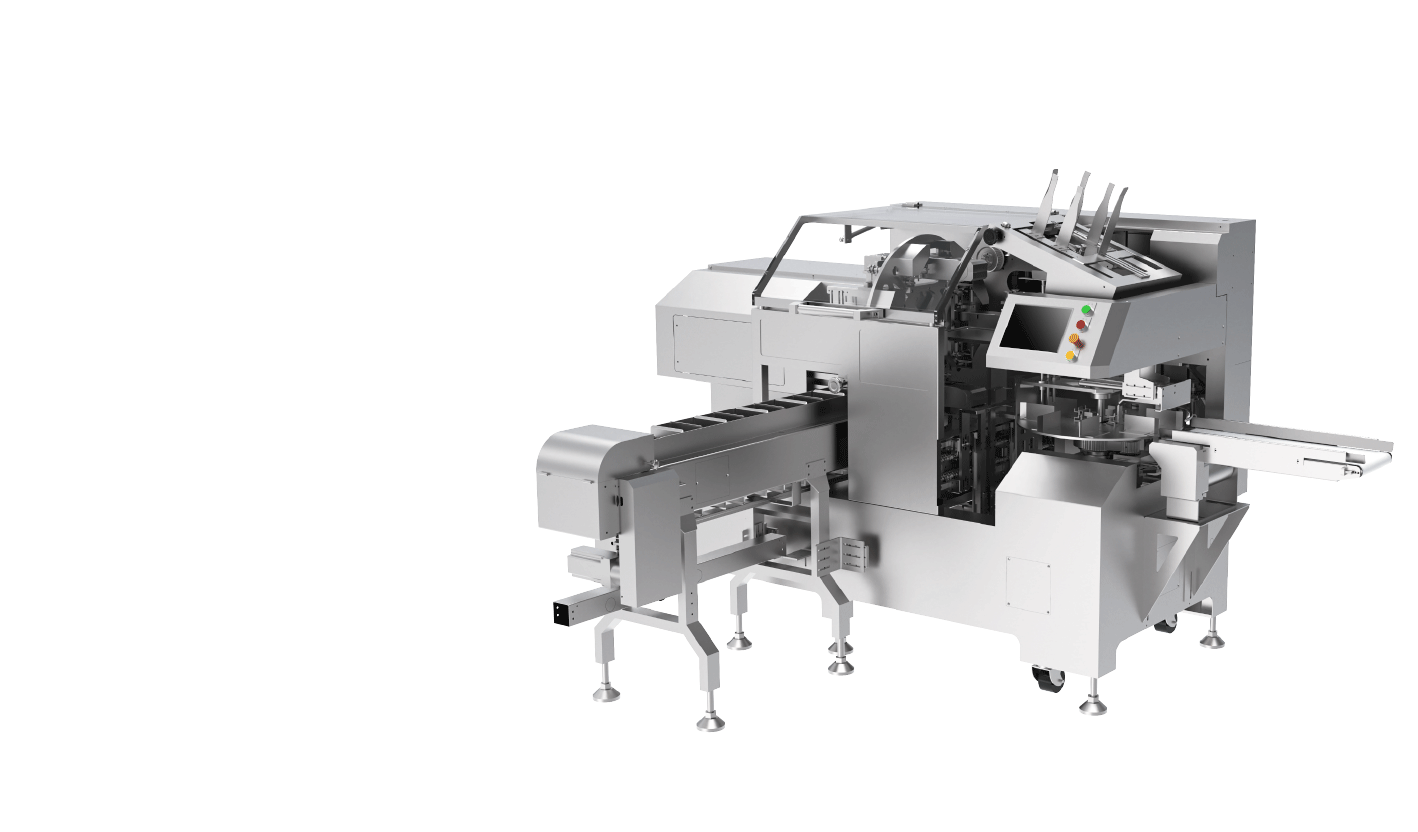
Nghiệm thu, lắp đặt và đào tạo
Trước khi giao hàng, dây chuyền hoàn thành chương trình nghiệm thu tại nhà máy Qingdao của SunAura Packaging Machines, chạy trên đúng cỡ thùng và túi lót của khách, với trình tự rót, hút chân không và dán được kiểm chứng cho từng sản phẩm. Tại công trường, công việc gồm lắp đặt cơ khí, tích hợp với thiết bị rót – cân hiện hữu và hệ xếp pallet phía sau, cùng chạy thử trong điều kiện sản xuất thực với đúng loại bột. Kỹ sư chạy thử của SunAura Packaging Machines đào tạo công nhân vận hành và bảo trì về đổi cỡ, nạp túi lót, trình tự rót và đóng túi, bảo trì định kỳ và xử lý sự cố, đồng thời để lại hồ sơ phụ tùng và bảo trì. Dây chuyền được bàn giao sau khi giữ ổn định năng suất và chất lượng kiện hàng qua nhiều ca liên tiếp trên toàn bộ dải quy cách.
Câu hỏi về độ ẩm và lớp cản cho bột xuất khẩu
Bột sữa và bột dinh dưỡng rất nhạy với ẩm. Chỉ một lượng nhỏ hơi nước lọt vào sản phẩm cũng đủ gây vón cục, đóng cứng, biến đổi mùi vị và tệ nhất là hư hỏng; một kiện hàng đi qua cảng nóng ẩm hoặc nằm nhiều tuần trong container sẽ gặp đúng điều kiện hút ẩm xuyên qua lớp lót yếu. Vì vậy túi là lớp cản chính, cấu trúc màng được chọn theo khí hậu nơi đến và hạn sử dụng. Polyetylen một lớp thông thường đủ cho phân phối nội địa ngắn ngày, nhưng kiện xuất khẩu và kiện có hạn dùng dài thường dùng túi lót đồng đùn hoặc ghép lớp có lớp cản ẩm, đôi khi dán nhiệt và hút chân không sau khi rót để còn rất ít không khí trong khoảng trống đầu túi. Ngược lại, thùng carton đảm nhận độ bền cơ học và khả năng xếp chồng, không được dùng để chặn ẩm.
Đây là lý do máy đưa túi và trạm đóng túi quan trọng ngang với máy rót. Túi lót đặt lệch, không được bọc miệng khi rót, hoặc bị vướng và rách ở cánh thùng sẽ phá hỏng lớp cản mà màng vốn được chọn để tạo ra; túi không dán kín hoặc không hút khí để bột tiếp xúc với không khí trong thùng. Dây chuyền tự động dùng cùng một loại túi lót, cùng trình tự đóng và cùng mối dán thùng cho mọi kiện, đồng thời kiểm tra túi không vướng cánh thùng trước khi dán. Tính đồng nhất ở đây là cốt lõi: lớp cản chỉ tốt bằng kiện yếu nhất trong lô hàng, mà lót thủ công khiến kiện yếu nhất đó không thể kiểm soát.
Năng suất và đổi cỡ giữa các quy cách
Với nhà sản xuất phục vụ cả khách nội địa lẫn xuất khẩu, dải cỡ thùng rộng hơn nhà máy một nhãn, và mỗi lô chạy có thể ngắn hơn, nên đổi cỡ nhanh quan trọng không kém tốc độ đỉnh. Dây chuyền được lập thông số theo đúng kiểu chiến dịch sản xuất đó. Các trạm đưa túi, rót và đóng túi lưu công thức theo từng sản phẩm, gọi lại thông số túi lót, khối lượng rót, hút chân không và dán thay vì chỉnh tay, còn chi tiết đổi cỡ cơ khí được giữ ở mức tối thiểu và để trên bảng chuyên dụng. Quy trình đổi cỡ có văn bản, được xác nhận khi nghiệm thu, nêu rõ trình tự và bước kiểm tra kiện đạt đầu tiên, nên dây chuyền chỉ được giải phóng khi đã xác nhận một thùng có lót, đã rót và dán kín.
Các con số năng suất được ghi nhận là sản lượng duy trì trong một khối sản xuất trên các quy cách chính, không phải phút tốt nhất của buổi chạy thử, vì đó mới là con số khách có thể lập kế hoạch, đã tính cả đổi cỡ và những lần dừng ngắn. Khi vận hành, dây chuyền đáp ứng thoải mái sản lượng hiện tại và còn dư địa cho cao điểm theo mùa và xuất khẩu, đồng thời loại bỏ các hàng chờ trung gian phát sinh khi lót, rót và dán là những bước thủ công riêng rẽ. Rút ngắn thời gian bột chờ được dán vào kiện thành phẩm vừa bảo vệ sản phẩm, vừa giải phóng mặt bằng quanh khu vực rót.
Khách hàng được gì
Công trình chuyển một khâu đóng gói thủ công, nhiều bụi thành dây chuyền lặp lại được, đặt túi lót theo nhịp máy rót, giam bột và đóng – dán kiện ổn định. Với nhà xuất khẩu sữa và dinh dưỡng, sự ổn định đó phòng tránh đúng những chi phí đáng kể: hư hại do ẩm và vón cục khi túi lót đặt sai hoặc thùng không kín, hao hụt do bụi và tràn, và giới hạn năng suất mà khâu lót thủ công gây ra cho thiết bị rót. Công trình cũng giải phóng người lao động khỏi công việc lặp lại, nhiều bụi và cho khách một nền tảng có thể bổ sung thêm cỡ thùng bằng chương trình, khi cần chỉ chỉnh sửa nhỏ thay vì mua dây chuyền mới. Nhờ các trạm được liên kết và công thức được lưu, kiến thức vận hành từng quy cách không còn phụ thuộc vào một công nhân giàu kinh nghiệm, giúp khách ổn định khi đổi ca và thay người.
Dự án này tiêu biểu cho nhóm công việc tích hợp, chuyên biệt theo sản phẩm, nằm giữa các máy đưa túi tiêu chuẩn và dây chuyền đặt riêng hoàn toàn của SunAura Packaging Machines. Khách trong ngành thực phẩm, sữa, nguyên liệu, thức ăn thú cưng và hóa chất có thể xem thiết bị trong catalogue máy đóng gói, và với các phương án bố trí kết hợp đưa túi, rót, hút chân không và dán, công ty chế tạo dây chuyền bag-in-box theo yêu cầu qua dịch vụ máy đóng gói theo yêu cầu .
Về SunAura Packaging Machines
SunAura Packaging Machines, trụ sở tại Thanh Đảo, Sơn Đông, chế tạo thiết bị đóng gói cuối nguồn cho khách hàng thực phẩm, sữa, đồ uống, dược phẩm, mỹ phẩm, hóa chất và công nghiệp trên toàn thế giới, gồm máy đưa túi vào thùng carton và hệ thống bag-in-box, máy tạo thùng và máy dán thùng, máy đóng hộp carton, máy đóng thùng, máy co màng nhiệt và máy bao gói flow pack, thiết bị đóng đai, máy quấn màng pallet và robot xếp pallet, cùng các dây chuyền trọn gói tích hợp. Công ty hỗ trợ khách xuất khẩu từ lập thông số, nghiệm thu tại nhà máy đến lắp đặt, đào tạo và dịch vụ sau bán hàng. Nhà sản xuất sữa, dinh dưỡng và thực phẩm khô dạng bao lớn đang lên kế hoạch dây chuyền bag-in-box được mời liên hệ đội ứng dụng với thông tin thùng, túi lót, năng suất và sản phẩm.
Bài viết của đội dự án và truyền thông SunAura Packaging Machines. Để biết chi tiết công trình này hoặc trao đổi về một dây chuyền bag-in-box tự động tương tự, vui lòng liên hệ đội kỹ sư ứng dụng tại Thanh Đảo.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Xem tiểu sử đầy đủ ›