

Rất nhiều sản phẩm số lượng lớn được bán không phải trong một carton trần mà trong một carton lót một túi nhựa đã niêm phong. Chiếc túi làm công việc containment thực sự, giữ ẩm, bụi, mỡ hoặc oxy tránh xa sản phẩm, trong khi thùng sóng cung cấp cấu trúc và độ mạnh xếp chồng. Format bag-in-box này có ở khắp nơi một khi bạn tìm kiếm: rau quả đông lạnh, hạt, trái cây sấy khô, ngũ cốc, bột mì, sữa bột và protein, thức ăn thú cưng, hạt giống, hóa chất, nhựa, khoáng sản, dược phẩm, và các linh kiện phải được giữ sạch và khô. Việc lót đầy túi đó bằng tay, mở một chiếc túi, đặt nó vào hộp, gấp các mép qua miệng rồi sau đó nạp sản phẩm, là chậm và không nhất quán, và đó chính xác là loại lặp đi lặp lại mà thiết bị chèn túi tự động được chế tạo để loại bỏ.
Các máy chèn túi carton, còn gọi là bộ chèn túi, lót hộp hoặc máy bag-in-box, tạo hình hoặc chọn một chiếc túi nhựa, đặt nó vào trong thùng đã tạo, gấp hoặc xắn miệng túi qua mép thùng, và trình bày một chiếc hộp đã lót sẵn sàng để nạp. Chúng nằm ở phía trước của một dây chuyền đóng gói bag-in-box, trước khâu chiết, và chúng thường được tích hợp với tạo thùng, chiết, dán kín túi hoặc chân không, và đóng thùng thành một hệ thống liên tục. Cẩm nang này giải thích quy trình hoạt động thế nào, các kiến trúc máy khác nhau, cách đặc tả một máy cho sản phẩm và túi của bạn, và các lỗi xuất hiện khi máy và vật liệu không khớp.
Quy trình bag-in-box, từng bước
Giúp ích khi nhìn thấy trình tự hoàn chỉnh trước khi chọn máy, bởi bộ chèn túi chỉ là một trạm trong đó.
- Tạo thùng. Một thùng sóng rỗng được tạo hình và dán đáy, bởi một máy tạo thùng riêng hoặc như một phần của một dây chuyền tích hợp.
- Chèn túi. Bộ chèn túi chọn một chiếc túi làm sẵn hoặc tạo một chiếc từ màng, mở nó, và đặt nó vào trong thùng với miệng túi được gấp hoặc xắn qua các mép trên để lớp lót mở và giữ đúng vị trí.
- Chiết. Sản phẩm được nạp vào thùng đã lót, bởi một máy cân, vít xoắn, máy chiết hoặc trạm thủ công, với túi giữ bụi và sự đổ tràn.
- Đóng túi. Tùy thuộc sản phẩm, túi được niêm phong (hàn nhiệt), hút chân không để loại bỏ không khí, xoắn và nhét vào, hoặc đơn giản gấp trước khi các nắp thùng được đóng lại.
- Dán thùng. Thùng được đóng và dán kín, tạo ra một kiện bag-in-box ổn định sẵn sàng để xếp pallet.
Quyết định không chỉ đơn giản là có mua một bộ chèn túi hay không, mà là bao nhiêu phần của trình tự này nên được tích hợp. Một bộ chèn túi độc lập nạp vào khâu chiết thủ công và một máy dán kín riêng phù hợp với sản lượng nhỏ hơn và sản phẩm đa dạng; một dây chuyền liên kết hoàn toàn với tạo thùng, chèn túi, chiết, chân không hoặc dán kín và đóng thùng là câu trả lời cho các nhà máy sản lượng cao, đơn sản phẩm. Các máy xử lý tạo thùng và dán kín phía dưới là cùng thiết bị cuối dây chuyền được sử dụng trên bất kỳ dây chuyền đóng gói nào, và đặc tả cùng tích hợp của chúng được bao phủ trong tài liệu kỹ thuật về thiết bị cho môi trường lạnh, ẩm và rửa áp lực, điều quan trọng vì nhiều sản phẩm bag-in-box là đông lạnh hoặc ẩm.
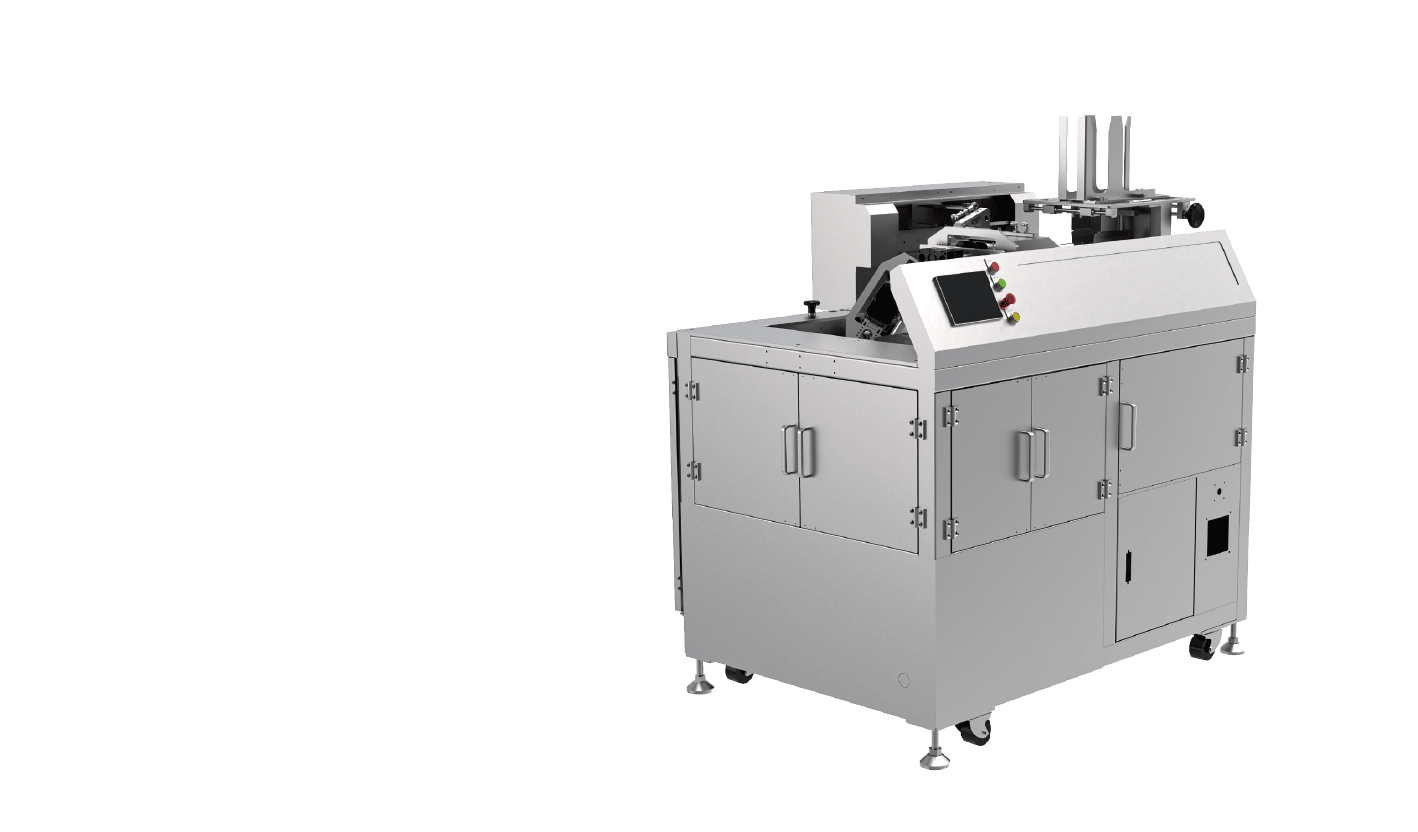
Túi làm sẵn so với túi tạo từ màng
Lựa chọn kiến trúc đầu tiên là bản thân chiếc túi đến từ đâu, và nó có ý nghĩa chi phí, linh hoạt và footprint.
Bộ chèn túi làm sẵn
Các máy này làm việc từ chồng túi đã sản xuất sẵn, chọn một chiếc, mở nó (thường bằng hút và một luồng khí thổi), và chèn nó vào thùng đang chờ. Túi làm sẵn có sẵn trong nhiều cỡ, loại màng và cấu trúc, bao gồm màng ghép và rào cản cao, túi gusset và lớp lót hạng nặng, làm cách tiếp cận này linh hoạt cho sản phẩm đa dạng và yêu cầu rào cản. Đổi format giữa các cỡ túi và thùng là việc chọn đúng chồng và điều chỉnh máy theo format mới. Đây là lựa chọn phổ biến nơi sản phẩm thay đổi, nơi màng rào cản được đặc tả, hoặc nơi sản lượng không biện minh cho việc tạo túi trong nhà.
Bộ chèn túi tạo-từ-màng
Các máy này kéo màng phẳng từ một cuộn, tạo hình nó thành một lớp lót bên trong hoặc trên thùng, và niêm phong và cắt nó theo chiều dài, hiệu quả là làm chiếc túi để vừa hộp như một phần của chu trình. Tạo hình từ vật liệu cuộn giảm chi phí vật tư tiêu hao trên mỗi hộp ở sản lượng cao, bởi một cuộn màng rẻ hơn số túi làm sẵn tương đương, và nó loại bỏ một vật liệu bao bì khỏi kho. Nó phù hợp nhất cho sản xuất sản lượng cao, nhất quán nơi dải thùng bị giới hạn và cấu trúc màng đơn giản. Đánh đổi là ít linh hoạt hơn và một máy phức tạp hơn; đổi format thường xuyên hoặc các màng ghép rào cản chuyên dụng có xu hướng ưu tiên túi làm sẵn.
Các họ máy chính
Bộ chèn túi chuẩn và thùng lớn
Dải bộ chèn túi nói chung bao phủ các cỡ thùng phổ biến dùng cho thực phẩm, nguyên liệu và hóa chất nhẹ, chọn và đặt lớp lót ở một tốc độ đều đặn. Các thùng lớn hơn, túi số lượng lớn và lớp lót nặng hơn cho hóa chất, nhựa, khoáng sản và thức ăn thú cưng chuyển sang các máy được chế tạo quanh chiếc hộp lớn hơn và màng cứng, nặng hơn, với cơ cấu nhấc và chèn chắc chắn hơn. Máy chèn túi TD-300 bao phủ đầu lớn hơn của dải, được tính cỡ để nhận thùng số lượng lớn và đặt lớp lót nặng mà không gấp túi hoặc mắc kẹt khi nó đi vào. Đặc tả ở đầu này có nghĩa là xác nhận kích thước thùng tối đa và cỡ lớp lót, độ cứng và độ trượt của màng, và trọng lượng của một túi đã nạp mà máy phải xử lý nếu nó cũng hỗ trợ nạp hàng.
Bộ chèn túi tốc độ cao
Đối với các dây chuyền sản lượng cao, nơi bộ chèn túi phải bắt kịp một máy cân hoặc chiết nhanh, máy được chế tạo quanh việc nhấc nhanh và mở túi đáng tin cậy, hai thao tác mà thường giới hạn tốc độ nhất. Bộ chèn túi tốc độ cao TD100 được chế tạo cho nhiệm vụ này, với cơ khí chu trình nhanh và mở túi tích cực để một lớp lót được trình bày mỗi chu trình mà không có các lần nhấc hụt sẽ làm dừng một máy chiết tốc độ cao. Ở các tốc độ này, khung nạp của thùng và việc cung cấp túi hoặc màng phải liên tục, đó là lý do bộ chèn túi tốc độ cao gần như luôn luôn được tích hợp với máy tạo thùng và máy chiết thay vì chạy như các trạm biệt lập.
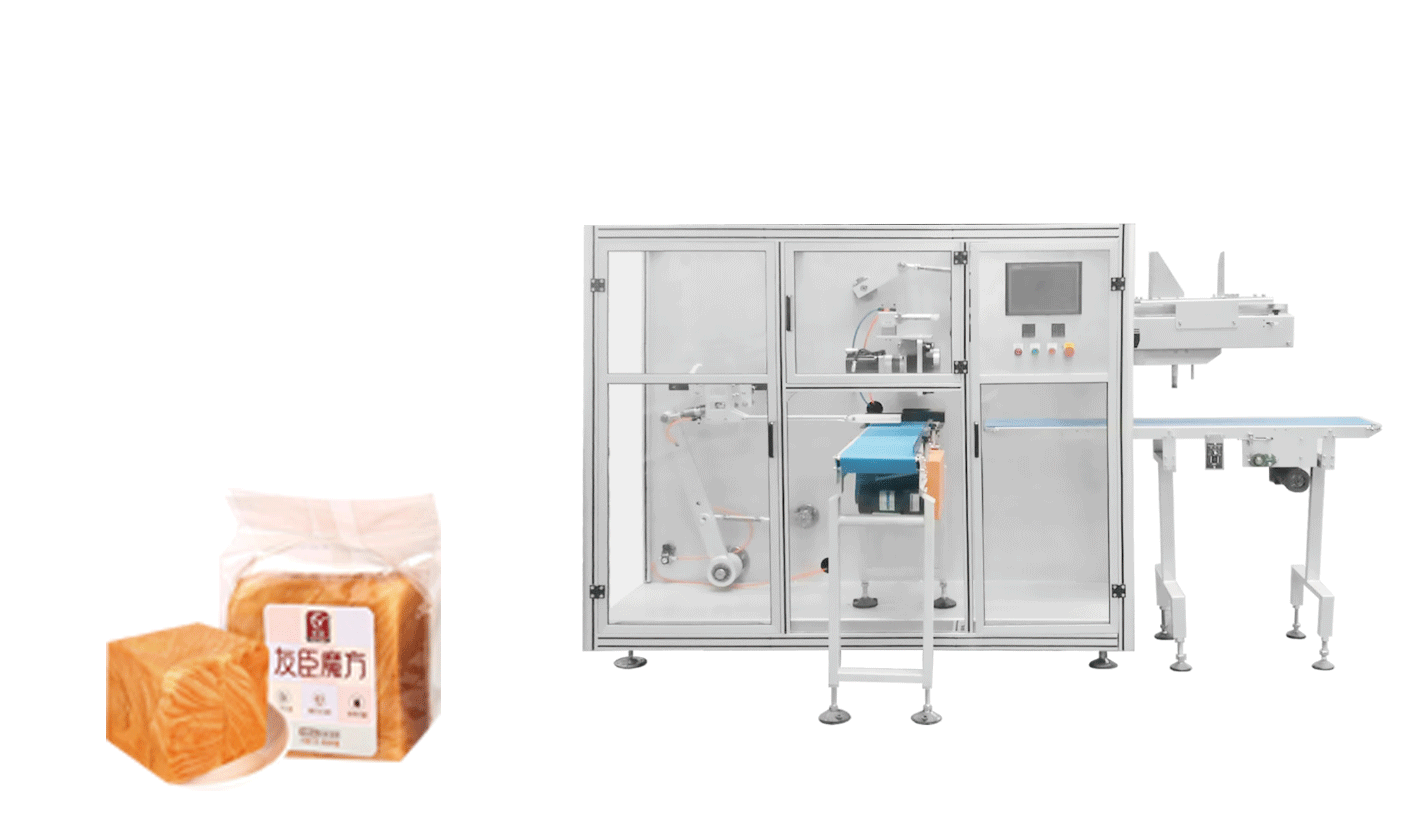
Bộ chèn túi đứng với chân không
Một số sản phẩm yêu cầu không khí được loại bỏ khỏi túi đã lót và đã nạp trước khi thùng được đóng, để giảm khối lượng, bảo vệ sản phẩm hoặc ngăn túi can thiệp vào các nắp. Một bộ chèn túi đứng với chân không kết hợp đặt lớp lót với một trạm đứng tại đó túi có thể được mở, nạp rồi sau đó hút chân không. Bộ chèn túi đứng TD-200L và phiên bản chân không đặt lớp lót ở định dạng đứng phù hợp với trình tự này, cho một chiếc túi sẵn sàng và, nơi được cấu hình, chức năng chân không đóng kiện lại quanh sản phẩm. Kiến trúc này phù hợp với các sản phẩm nơi việc loại bỏ không khí là một phần của đặc tả và nơi nạp đứng dễ hơn nạp một chiếc hộp ngang sâu.
Tổ hợp chèn túi và đóng gói
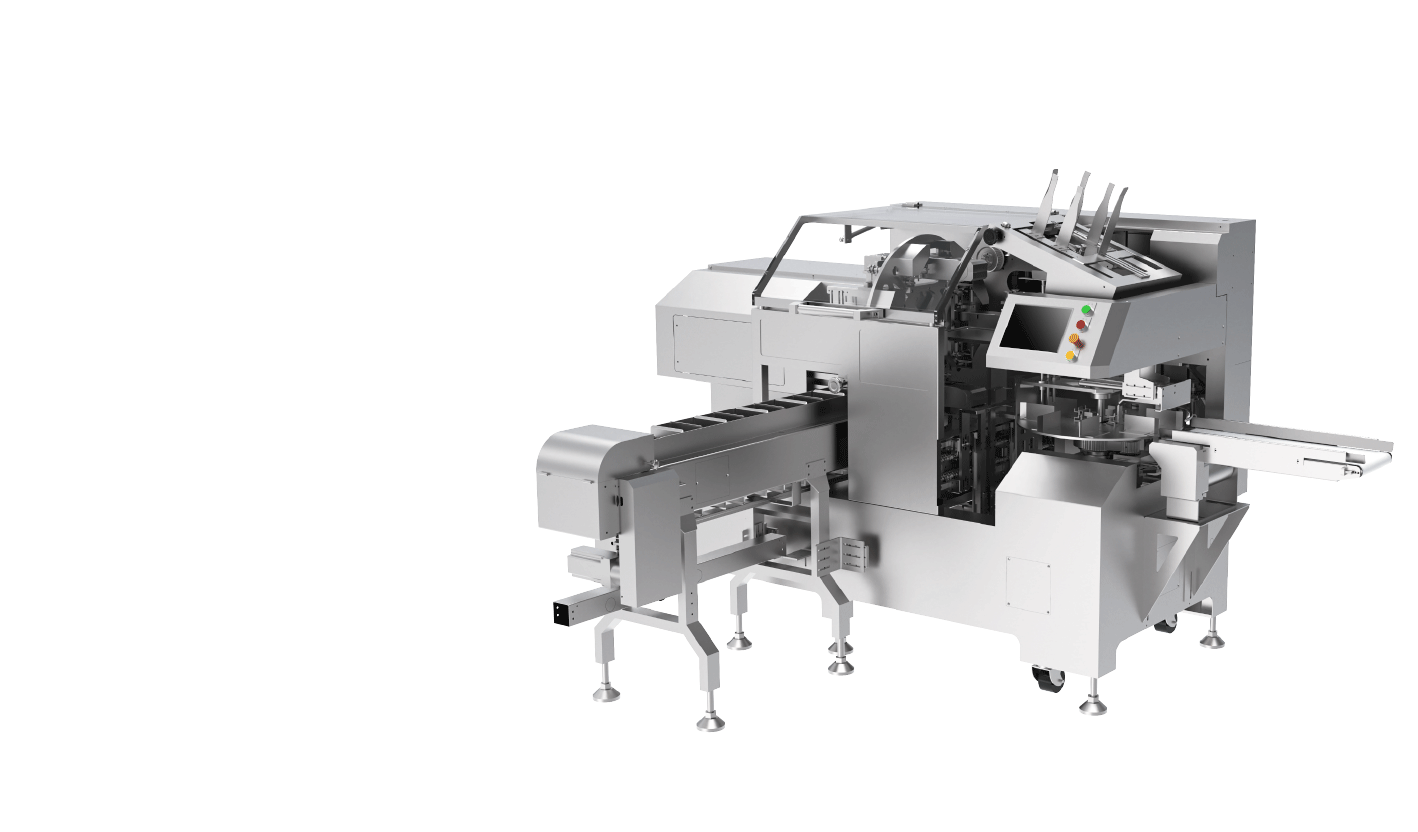
Nơi cùng một máy vừa đặt lớp lót vừa hỗ trợ nạp sản phẩm vào nó, một máy đóng gói chèn túi gộp hai trạm thành một. Máy đóng gói chèn túi TD-200A xử lý đặt lớp lót và thao tác đóng gói cùng nhau, phù hợp với các dây chuyền nơi một người vận hành hoặc bộ nạp nạp sản phẩm trực tiếp vào chiếc túi đã trình bày. Các model liên quan bao gồm các biến thể đứng và tốc độ cao, và các bộ chèn túi chuyên dụng được chế tạo cho các sản phẩm cụ thể, chẳng hạn như bộ chèn túi TD200Z cho bánh chưng và thực phẩm gói tương tự, cho thấy những máy này được may đo cho sản phẩm đến mức nào. Một dây chuyền chèn túi carton riêng biệt, máy chèn túi carton BM500A, tiếp cận cùng một nhiệm vụ với một bố cục khác phù hợp với sản phẩm nạp thùng, với CM500F là một cấu hình liên quan.
Đặc Tả Túi Và Màng
Nhiều lỗi của bộ chèn túi bắt nguồn từ vật tư tiêu hao hơn là bản thân máy, vì vậy đặc tả túi xứng đáng được chú ý thực sự.
- Cỡ túi tương đối với thùng. Lớp lót phải đủ lớn để lót hộp và xắn qua miệng mà không quá khổ đến mức nó gấp, nhăn hoặc mắc các nắp. Chiều rộng, độ sâu và chiều dài túi nên được đặt so với kích thước thùng nội bộ và chiều cao nạp.
- Loại và độ dày màng. LDPE là lớp lót phổ biến, với HDPE, LLDPE và các màng rào cản ghép hoặc đồng đùn cho các sản phẩm cụ thể. Độ dày ảnh hưởng độ cứng, điều thay đổi độ tin cậy máy có thể nhấc và mở túi.
- Gusset. Các túi gusset bên mở ra để khớp với profile hộp và dễ hơn cho máy đặt vuông; kiểu túi nên được thảo luận với nhà cung cấp.
- Yêu cầu dán kín và rào cản. Nhu cầu rào cản ẩm, oxy, hương vị hoặc mỡ quyết định cấu trúc màng, và các màng ghép rào cản cao thường được cung cấp dưới dạng túi làm sẵn.
- Độ trượt và tính chống tĩnh điện. Các phụ gia thay đổi cách túi tách ra khỏi chồng, điều trực tiếp ảnh hưởng độ tin cậy nhấc, đặc biệt đối với các màng rất mỏng hoặc rất trơn.
Lời khuyên thực tế là kiểm tra các túi thực tế trên máy trong quá trình nghiệm thu, thay vì chạy thử nghiệm trên một màng tiện lợi mà nhà cung cấp giữ trong kho. Một lớp lót mở đáng tin cậy trong nhà máy nhưng hoạt động khác với độ dày hoặc phụ gia bạn đã đặc tả là một nguồn có thể đoán trước của nhấc hụt sau lắp đặt. Đối với tiếp xúc thực phẩm, màng cũng phải đáp ứng các yêu cầu thị trường liên quan, và thiết bị nên hỗ trợ vận hành vệ sinh; tài liệu tuân thủ GMP và CE cho thiết bị cấp thực phẩm trình bày các điểm thiết kế và tài liệu.
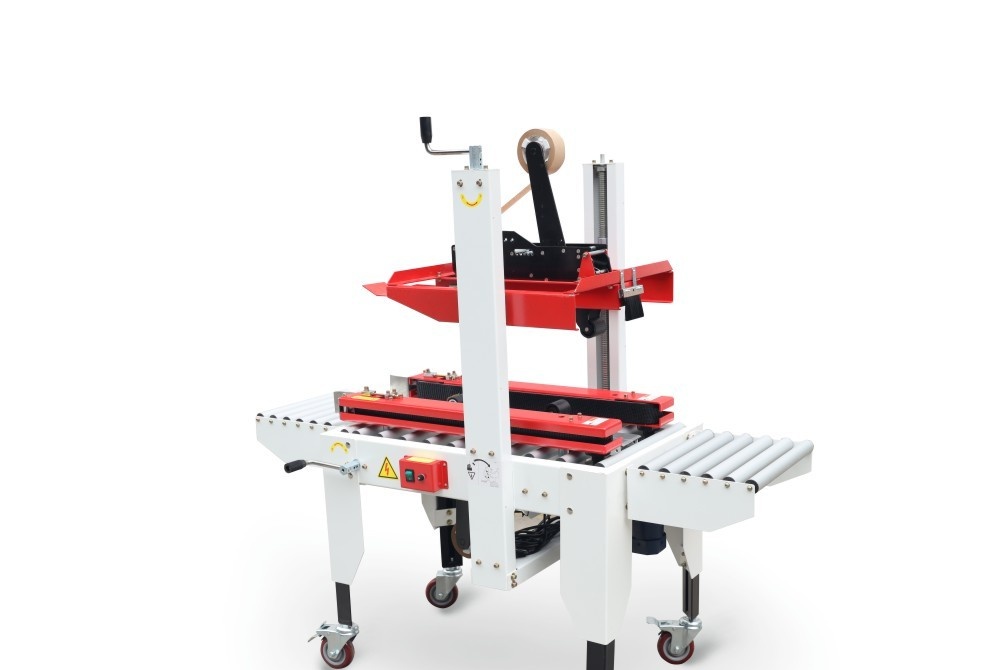
Tích hợp với phần còn lại của dây chuyền
Ở cấp độ đơn giản nhất, một bộ chèn túi được nạp thùng đã tạo bởi một người vận hành và giao các hộp đã lót cho khâu chiết thủ công, với việc dán kín được thực hiện trên một máy riêng. Khi sản lượng tăng lên, các trạm được liên kết: một máy tạo thùng nạp các hộp rỗng vào bộ chèn túi, một băng tải có động lực mang các thùng đã lót dưới một máy cân hoặc máy chiết vít, và một máy dán kín hoặc trạm chân không và một máy đóng thùng hoàn thiện kiện hàng. Ở đầu cao nhất, toàn bộ trình tự chạy như một hệ thống tích hợp duy nhất, thuộc loại hệ thống tạo thùng, đóng gói, dán kín và xếp pallet, với bộ chèn túi được thêm ở phía trước và điều khiển được liên kết để dây chuyền chạy ở một tốc độ duy nhất. Lựa chọn nên được thúc đẩy bởi số hộp mỗi giờ và số format; sản xuất rất đa dạng, sản lượng thấp hơn được phục vụ tốt hơn bởi các máy độc lập linh hoạt, trong khi một sản phẩm sản lượng cao đơn lẻ biện minh cho dây chuyền liên kết hoàn toàn.
Xếp pallet các thùng bag-in-box hoàn thành sử dụng cùng thiết bị phía dưới như bất kỳ dây chuyền nào, và lựa chọn ổn định tải phụ thuộc vào trọng lượng sản phẩm và điều kiện phân phối. Cẩm nang về lựa chọn máy quấn pallet bao phủ đầu điều phối cho các khách hàng thêm quấn màng sau một dây chuyền bag-in-box.
Các Lỗi Cho Bạn Biết Có Gì Đó Không Khớp
- Nhấc hụt hoặc nhấc đôi túi. Túi không tách khỏi chồng; xem lại độ trượt màng, xử lý chồng và điều chỉnh nhấc, và xác nhận độ dày túi phù hợp máy.
- Túi không mở hoàn toàn. Hút hoặc mở khí không khớp với màng; các lớp lót rất mỏng hoặc rất trơn cần hệ thống mở được tinh chỉnh theo vật liệu.
- Lớp lót đặt xiên hoặc không chạm đáy. Túi quá nhỏ cho hộp hoặc cơ cấu chèn điều chỉnh sai; tính cỡ lớp lót theo thùng nội bộ và kiểm tra lại phần xắn.
- Túi mắc vào nắp thùng hoặc mối dán. Lớp lót quá khổ hoặc túi không được nhét trước khi đóng; điều chỉnh chiều dài lớp lót và trình tự đóng.
- Bộ chèn túi chờ thùng. Cung cấp thùng thủ công quá chậm ở sản lượng cao; liên kết một máy tạo thùng với khung nạp có động lực.
- Bụi sản phẩm thoát ra trong quá trình chiết. Túi không được xắn đúng hoặc mở trong khi chiết; xác nhận phần xắn giữ lớp lót mở và cân nhắc hút bụi.
- Chân không không kéo túi xuống. Trạm chân không không khớp với túi hoặc sản phẩm; xác minh chu trình chân không trên lớp lót thực tế trong quá trình nghiệm thu.
Đặt Gì Trong RFQ
Cung cấp cho nhà cung cấp chi tiết thùng và túi cùng nhau: kích thước thùng và dải, kiểu lớp lót, loại màng và độ dày, kích thước túi và cách nó xắn, sản phẩm và cách nó được chiết, số hộp mỗi giờ yêu cầu, và liệu chân không, hàn nhiệt hay thổi khí có phải là một phần của kiện hàng không. Nêu cách thùng sẽ được cung cấp và kiện hàng hoàn thành được lấy đi thế nào, và yêu cầu thời gian chu trình trên một chiếc hộp đại diện, quy trình đổi format giữa các format, và một lần chạy được trình diễn bằng các túi thực tế của bạn. Các nhà cung cấp hỏi chi tiết màng và túi ngay từ đầu đang kỹ thuật hóa quanh vật tư tiêu hao; những nhà chỉ báo giá trên cỡ hộp và tốc độ đang để lại rủi ro nhấc và mở túi cho bạn.
Dải bộ chèn túi nằm trong danh mục máy đóng gói, và nơi các cỡ thùng, vật liệu túi hoặc bố cục không khớp với một model chuẩn, chúng tôi chế tạo các dây chuyền bag-in-box chỉnh sửa và tích hợp hoàn toàn thông qua dịch vụ máy đóng gói tùy chỉnh. Làm đúng lớp lót và tích hợp ở giai đoạn đặc tả rẻ hơn nhiều so với tinh chỉnh một máy quanh những chiếc túi sai một khi sản xuất đã bắt đầu.
Bởi đội ngũ kỹ thuật ứng dụng SunAura Packaging Machines tại Thanh Đảo. Chúng tôi thiết kế và chế tạo các dây chuyền chèn túi carton và đóng gói bag-in-box tích hợp cho các nhà sản xuất thực phẩm, nguyên liệu, thức ăn thú cưng, hóa chất và dược phẩm, bao gồm các cấu hình tốc độ cao, đứng và chân không cho thị trường xuất khẩu.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Xem tiểu sử đầy đủ ›