

SunAura Packaging Machines đã bàn giao một dây chuyền đóng gói cuối công đoạn tích hợp hoàn chỉnh cho món ăn sẵn đông lạnh tại một nhà sản xuất ở miền tây Ba Lan, kết hợp đóng hộp carton ngang tự động, đóng thùng bằng robot, dựng thùng và xếp pallet cộng tác trong cùng một cụm thiết bị được thiết kế để vận hành trong môi trường từ bảo quản lạnh đến đông lạnh. Dây chuyền đã hoàn thành chương trình nghiệm thu tại nhà máy ở Thanh Đảo trước khi xuất hàng, được bàn giao sau khi lắp đặt tại chỗ, chạy thử trong môi trường lạnh và đào tạo vận hành, và hiện đang chạy sản xuất thương mại theo đúng ca làm việc của khách hàng.
Khách hàng là một nhà sản xuất gia đình chuyên sản xuất món ăn sẵn bảo quản lạnh và đông lạnh, bán qua thương hiệu riêng của nhà bán lẻ và qua thương hiệu riêng của mình. Trước đây, một phần sản lượng ngày càng tăng được đóng gói thủ công và bằng hai máy cũ độc lập. Sản lượng tăng, chủng loại hộp carton và thùng ngày càng mở rộng, cùng với yêu cầu của nhà bán lẻ về chất lượng đóng gói đồng nhất, khiến phương án thủ công không còn khả thi. Yêu cầu đặt ra là một dây chuyền xử lý được nhiều cỡ carton cho các dòng sản phẩm khác nhau, đóng chúng vào một số lượng hạn chế thùng carton sóng tiêu chuẩn và đưa ra pallet ổn định tại khu vực xuất hàng, tất cả trong điều kiện ràng buộc của một nhà xưởng hiện hữu và bố cục tiếp giáp khu vực lạnh.
Phạm vi dây chuyền
Cụm thiết bị được lắp đặt theo trình tự đóng gói cuối công đoạn thông thường, nhưng được thiết kế như một hệ thống thống nhất thay vì tập hợp các máy độc lập. Khay món ăn sẵn đã được đóng đầy và hàn kín đi vào công đoạn đóng hộp carton, nơi một máy đóng hộp carton ngang dựng hộp, nạp sản phẩm và đóng hộp bán lẻ; sau đó hộp carton được chuyển đến trạm đóng thùng bằng robot. Thùng được dựng và dán đáy ngay đầu dây chuyền rồi chuyển tới máy đóng thùng. Sau khi nạp đầy, thùng đi qua công đoạn gấp nắp và dán kín, rồi chuyển tới robot xếp pallet cộng tác, thiết bị tạo các kiểu xếp pallet hỗn hợp nhưng ổn định và bàn giao các kiện hoàn chỉnh cho khu xuất hàng. Mọi máy đều dùng chung một ngôn ngữ điều khiển và được liên kết bằng băng tải có động cơ, có kích thước phù hợp với khu vực tiếp giáp buồng lạnh.
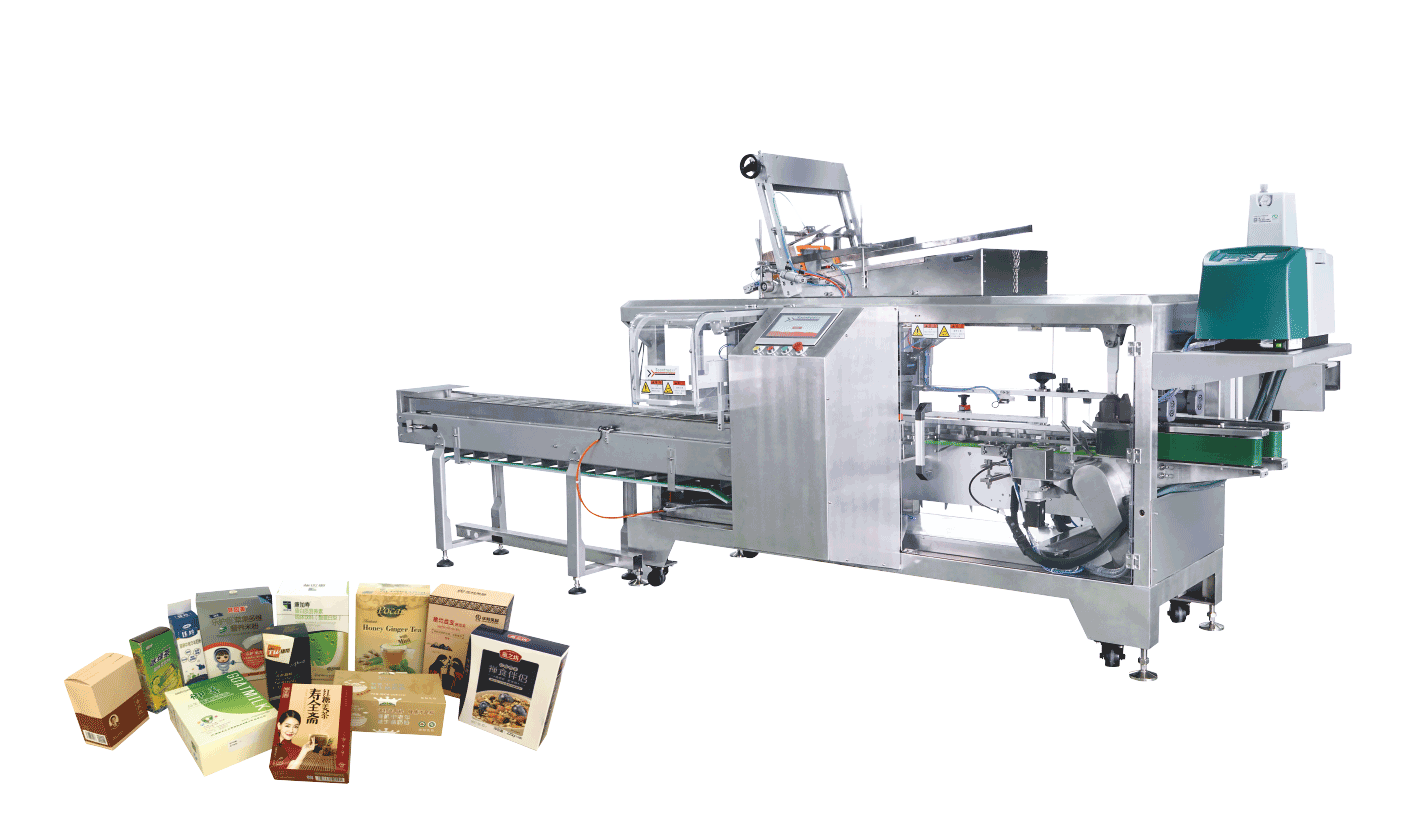
Công đoạn đóng hộp carton thiết kế quanh việc chuyển đổi cỡ hộp
Công đoạn đóng hộp carton do một máy đóng hộp carton ngang toàn servo thuộc dòng máy đóng hộp carton toàn servo ZH-200/300 đảm nhận, được chỉ định với bề mặt hoàn thiện cho phép rửa xịt và tủ điều khiển kín cho môi trường bảo quản lạnh. Sản xuất món ăn sẵn đồng nghĩa với chuyển đổi cỡ hộp thường xuyên: khách hàng vận hành nhiều cỡ hộp bán lẻ cho thương hiệu riêng và nhiều hợp đồng nhãn riêng, mỗi loại có tấm giấy in và chi tiết gấp nắp riêng. Máy đóng hộp servo lưu công thức theo cỡ hộp và dùng các trục servo thay cho chi tiết thay đổi cơ khí ở các chuyển động tạo hình và chèn chính, nhờ đó việc chuyển đổi cỡ hộp chỉ là một quy trình ngắn, lặp lại được thay vì phải tháo lắp cơ khí. Trong quá trình nghiệm thu, dây chuyền đã được chạy qua toàn bộ danh mục cỡ hộp của khách hàng, với thời gian đổi khuôn được ghi nhận so với mục tiêu.
Vì sản phẩm là khay đã đóng đầy và có thể bị ẩm ở mép, các trạm nạp và đóng của máy đóng hộp được thiết lập để xử lý sản phẩm thật thay vì khay giả khô, đồng thời vỏ bảo vệ và các chi tiết tiếp xúc sản phẩm được chỉ định bằng mác thép không gỉ phù hợp. Hệ thống kiểm tra sự hiện diện và độ kín của hộp sẽ loại bỏ mọi hộp chưa được tạo hình đúng trước khi tới máy đóng thùng, giúp robot phía sau không phải đóng gói một hộp lỗi.
Đóng thùng bằng robot để đảm bảo vị trí lặp lại chính xác
Hộp carton đã đóng đầy được dồn nhóm và đóng gói bằng máy đóng thùng robot hai trục thuộc dòng máy đóng thùng robot ZX-500R . Robot gắp hộp theo cách dồn nhóm yêu cầu và xếp vào thùng đã dựng theo từng lớp, với chuyển động và dụng cụ gắp được căn chỉnh theo cỡ hộp. Việc chọn máy đóng thùng robot thay cho máy đóng thùng cơ khí cố định mang lại cho dự án hai lợi thế thực tế trong ứng dụng này: thiết bị đáp ứng các cách sắp xếp thùng và hộp khác nhau thông qua thay đổi công thức và dụng cụ thay vì phải mua máy mới, đồng thời giữ chuyển động tải nặng, lặp lại chính xác bên trong một robot kín, giảm số chi tiết cơ khí lộ ra trong vùng lạnh.
Kiểu xếp, số hộp trên mỗi thùng và hướng xếp lớp được thiết lập riêng theo sản phẩm, và cụm thiết bị xác nhận thùng đã có mặt và được dựng đúng trước khi robot thực hiện thao tác xếp. Băng tải dồn nhóm đưa hộp tới đúng hướng và đúng nhóm mà kiểu gắp yêu cầu — đây chính là khâu quyết định phần lớn độ tin cậy của một máy đóng thùng robot. Trong các lần chạy thử môi trường lạnh, máy đóng thùng vẫn giữ được độ chính xác đặt hộp suốt cả ca, kể cả những chu trình đầu tiên sau khi dừng máy qua cuối tuần, một khi hệ thống điều hòa tủ điện đã đưa thiết bị điều khiển về trạng thái vận hành ổn định.

Dựng thùng, dán thùng và xếp pallet
Thùng carton sóng rỗng được dựng và dán đáy ngay đầu dây chuyền bằng máy dựng thùng tự động thuộc dòng máy dựng thùng và dán đáy tốc độ cao K40T , giúp trạm đóng gói luôn được cấp thùng mà không cần nhân viên dựng hộp. Máy dựng thùng được chọn kích thước theo dải thùng tiêu chuẩn của khách hàng chứ không theo toàn bộ chủng loại lý thuyết, nhằm chủ động giới hạn số cỡ thùng để việc chuyển đổi cỡ đơn giản hơn. Thùng đã đóng đầy được gấp nắp và dán kín trước khi rời khu vực đóng gói, với mối dán được chỉ định để bám chắc trên những thùng đã đi qua môi trường lạnh và hơi ẩm.
Ở cuối dây chuyền, robot xếp pallet cộng tác thuộc dòng robot xếp pallet cộng tác WP-50 xây dựng kiểu xếp pallet theo từng lớp. Máy cộng tác phù hợp với công trình này vì có thể làm việc song song với người vận hành trong một khu vực xác định mà không cần buồng rào chắn đầy đủ như máy xếp pallet thông thường — điều rất quan trọng trong một nhà xưởng có diện tích hạn chế. Kiểu xếp pallet được lưu riêng theo sản phẩm, và robot đặt thùng sao cho mỗi lớp vuông vắn và kiện hàng thành phẩm nằm trong yêu cầu ổn định của khách hàng. Các pallet thành phẩm sau đó được chuyển tới khu xuất hàng, thay thế những kiện xếp tay không đều mà khách hàng vẫn xuất đi trước đây.

Thiết kế kỹ thuật cho bố cục tiếp giáp khu vực lạnh
Môi trường là phần trọng tâm của dự án. Đóng gói món ăn sẵn nằm giữa khâu sơ chế bảo quản lạnh và khâu xuất hàng, và khách hàng muốn khu đóng hộp carton và đóng thùng càng gần khu vực lạnh càng tốt, nhưng không muốn đặt mọi máy vào trong buồng lạnh. Đội kỹ thuật của SunAura Packaging Machines đã xây dựng một bố cục theo ranh giới: các chức năng tỏa nhiệt và cần bảo trì nhiều nhất nằm ở khu vực tiếp giáp lạnh, còn những máy xử lý sản phẩm lạnh được thiết kế để chịu được không khí ẩm, mát và việc vệ sinh định kỳ. Kết cấu và các chi tiết tiếp xúc trong vùng xử lý lạnh dùng thép không gỉ, tủ điện được làm kín theo cấp yêu cầu và trang bị hệ thống xử lý ngưng tụ, còn bộ truyền động, cáp điện, gioăng và dầu bôi trơn đều được chọn cho ngưỡng thấp của dải nhiệt độ vận hành.
Phương án này đắt hơn so với đặt máy tiêu chuẩn cho môi trường thường, nhưng tránh được những rủi ro có thể đoán trước. Cách đội ngũ chỉ định thiết bị cho các điều kiện này — gồm mác thép không gỉ theo từng vùng, cấp bảo vệ IP, gia nhiệt tủ điện và các chi tiết cơ khí chịu nhiệt độ thấp — được trình bày trong hướng dẫn kỹ thuật về thiết bị đóng gói cho môi trường lạnh, ẩm ướt và rửa xịt. Trong dự án này, thông số kỹ thuật đã được thống nhất trước khi sản xuất, nên các tính năng thích ứng môi trường được tích hợp ngay từ đầu thay vì phải cải tạo sau mùa đông đầu tiên.
Nghiệm thu, lắp đặt và đào tạo
Trước khi xuất hàng, dây chuyền đã hoàn thành chương trình nghiệm thu tại nhà máy ở Thanh Đảo, chạy trên chính tấm giấy carton, thùng và, khi có thể, mẫu sản phẩm đại diện của khách hàng. Chương trình bao phủ mọi cỡ hộp trong danh mục, ghi nhận thời gian đổi khuôn và xác nhận năng suất cùng chất lượng đóng gói so với các chỉ tiêu đã thống nhất. Việc chạy toàn bộ danh mục cỡ hộp tại nhà máy thay vì chỉ một sản phẩm lý tưởng là có chủ đích: phần lớn sự cố trên dây chuyền tích hợp xuất hiện ở các điểm chuyển đổi giữa các cỡ, và chi phí xử lý trước khi đóng container thấp hơn rất nhiều.
Công việc tại hiện trường bao gồm lắp đặt và cân chỉnh cơ khí, đấu nối điện và khí nén, tích hợp với băng tải hiện có của khách hàng tại điểm vào và điểm xuất hàng, cùng các lần chạy thử trong môi trường lạnh dưới điều kiện sản xuất thực tế. Sau đó, kỹ sư chạy thử và nghiệm thu của SunAura Packaging Machines đã đào tạo vận hành và nhân viên bảo trì của khách hàng về chuyển đổi cỡ hộp, bảo dưỡng định kỳ, xử lý sự cố và giao diện HMI, đồng thời bàn giao tài liệu về phụ tùng và lịch bảo trì. Dây chuyền chỉ được bàn giao khi đã duy trì được hiệu suất qua nhiều ca liên tiếp, chứ không chỉ một lần chạy trình diễn.
Năng suất và thực tế vận hành của dây chuyền
Tốc độ trên catalogue chỉ là một con số dễ nhìn; một dây chuyền đang chạy được đánh giá bằng những gì thực sự tạo ra trong suốt một ca, khi đã tính cả thời gian đổi khuôn, dừng máy và vận chuyển vật liệu. Ngay từ đầu, dự án đã được chỉ định theo mô hình nhu cầu thực tế của khách hàng chứ không theo con số đỉnh trên bảng dữ liệu. Sản xuất món ăn sẵn chạy theo đợt: một món và cỡ hộp của món đó được sản xuất trong một khoảng thời gian, sau đó dây chuyền chuyển sang món tiếp theo. Do đó điểm nghẽn dịch chuyển theo sản phẩm, và dây chuyền được cân bằng để không máy nào phải chờ vô ích trong khi chờ máy kế tiếp ở chế độ chạy ổn định, với máy dựng thùng và băng tải dồn nhóm có đủ vùng đệm để hấp thụ các gián đoạn ngắn mà không phải dừng máy đóng hộp.
Các số liệu nghiệm thu được ghi nhận theo năng suất duy trì trong cả một lô sản xuất, chứ không phải phút tốt nhất của lần chạy thử, vì đó mới là con số khách hàng có thể dùng để lập kế hoạch. Khi vận hành, dây chuyền đáp ứng thoải mái sản lượng hiện tại của khách hàng và còn dư địa cho các đỉnh mùa vụ — chính là lý do đầu tư — đó cũng là ý nghĩa của việc chọn công suất theo đợt sản xuất thay vì theo một ngày bình quân. Quan trọng không kém, bố cục tích hợp loại bỏ được việc vận chuyển nội bộ vốn chi phối quy trình trước đây: hộp carton không còn phải chờ theo lô giữa các máy độc lập, và thùng chuyển thẳng tới trạm dán và xếp pallet mà không phải chở vòng quanh xưởng. Việc loại bỏ các hàng chờ trung gian vừa giảm sản phẩm dở dang, vừa rút ngắn thời gian sản phẩm bảo quản lạnh phải nằm chờ trước khi ra khu xuất hàng.
Kỷ luật chuyển đổi cỡ trên một danh mục nhiều cỡ hộp
Với một đơn vị đóng gói gia công làm nhãn riêng, khả năng chuyển đổi cỡ nhanh và đáng tin cậy có thể còn giá trị hơn tốc độ tuyệt đối, vì danh mục rộng và mỗi đợt sản xuất ngắn hơn so với nhà máy chỉ sản xuất một thương hiệu. Dự án này coi việc chuyển đổi cỡ như một tính năng được thiết kế, không phải một kỹ năng của người vận hành. Máy đóng hộp servo và máy đóng thùng robot lưu công thức riêng theo sản phẩm, nên những thông số trước đây phải vặn chỉnh bằng tay nay được gọi lại một cách nhất quán, xóa bỏ sự khác biệt giữa người vận hành lâu năm và người mới. Các chi tiết thay đổi cơ khí được giữ ở mức tối thiểu, thiết kế để tháo lắp không cần dụng cụ hoặc chỉ một dụng cụ, có mã màu và được lưu trên một bảng riêng để không phải tìm kiếm giữa lúc chuyển đổi.
Một quy trình chuyển đổi cỡ có văn bản, được thống nhất trong quá trình nghiệm thu tại nhà máy và tinh chỉnh trong các lần chạy thử tại chỗ, quy định rõ trình tự, các bước kiểm tra và bước xác nhận gói hàng đạt chuẩn đầu tiên. Dây chuyền không được đưa trở lại sản xuất sau khi đổi cỡ cho đến khi một hộp carton và một thùng đầy đủ đã được kiểm tra, nhờ đó ngăn được cả một lô hàng đóng lỗi sau một lần chuyển đổi vội vàng. Trên thực tế, kỷ luật này biến một gián đoạn vốn thất thường và đôi khi kéo dài thành một sự kiện ngắn, dự đoán được, và đây là phần lớn lý do dây chuyền tích hợp có thể đáp ứng danh mục nhãn riêng ngày càng mở rộng mà chi phí chuyển đổi không bào mòn phần công suất tăng thêm.
Khách hàng được gì
Dự án thay thế một quy trình đóng gói nặng về lao động và thiếu đồng nhất bằng một dây chuyền lặp lại được, bảo vệ diện mạo sản phẩm trên kệ bán lẻ và theo kịp sản lượng đang tăng. Với nhà cung cấp nhãn riêng, tính đồng nhất là một phần của quan hệ thương mại: thùng được đóng đều nhau và pallet đến nơi vuông vắn giúp giảm những xích mích dẫn tới việc bị trừ tiền hoặc mất hợp đồng. Tự động hóa cũng xóa bỏ sự phụ thuộc vào việc tuyển đủ lao động thời vụ cho một công việc đóng gói nặng nhọc, đồng thời trao cho khách hàng một nền tảng có thể bổ sung thêm cỡ hộp mới thông qua công thức và, khi cần, những thay đổi dụng cụ khiêm tốn, thay vì phải mua cả dây chuyền mới.
Công trình này thuộc kiểu dự án tích hợp, thiết kế riêng theo môi trường, nằm giữa các máy tiêu chuẩn của SunAura Packaging Machines và những dự án may đo hoàn toàn. Quý khách đang chuẩn bị một dự án tương tự có thể xem các thiết bị nền tảng trong catalogue máy đóng gói, và với những bố cục không khớp với mẫu tiêu chuẩn, công ty thiết kế các cụm thiết bị cuối công đoạn cải tiến và may đo thông qua dịch vụ máy đóng gói theo yêu cầu . Hướng dẫn kỹ thuật về lựa chọn máy quấn màng pallet kiểu bàn xoay, tay quay và kiểu quỹ đạo đề cập phần cuối dây chuyền cho những khách hàng muốn bổ sung công đoạn quấn màng cho một dây chuyền như vậy.
Giới thiệu SunAura Packaging Machines
SunAura Packaging Machines, có trụ sở tại Thanh Đảo, tỉnh Sơn Đông, thiết kế và chế tạo thiết bị đóng gói cuối công đoạn cho khách hàng ngành thực phẩm, đồ hộp và nước giải khát, dược phẩm, mỹ phẩm và công nghiệp, bao gồm máy dựng thùng và máy dán thùng carton, máy đóng hộp carton, máy đóng thùng, thiết bị co màng nhiệt và bao gói flow pack, máy đóng đai, máy quấn màng pallet và robot xếp pallet, cùng các dây chuyền tích hợp và dây chuyền trọn gói (chìa khóa trao tay) theo yêu cầu. Công ty hỗ trợ khách hàng xuất khẩu từ khâu lập thông số, nghiệm thu tại nhà máy, đến lắp đặt, đào tạo vận hành và dịch vụ sau bán hàng, với mạng lưới chạy thử và nghiệm thu cùng hỗ trợ phụ tùng theo khu vực tại các thị trường chính. Các nhà sản xuất món ăn sẵn và thực phẩm đông lạnh đang lên kế hoạch cho một dự án đóng gói cuối công đoạn được mời liên hệ với đội ứng dụng, cung cấp danh mục cỡ hộp, năng suất và bố cục để xây dựng bộ thông số kỹ thuật.
Bài viết của đội dự án và truyền thông SunAura Packaging Machines. Để biết chi tiết về công trình này hoặc trao đổi về một dây chuyền cuối công đoạn tương tự cho món ăn sẵn, thực phẩm đông lạnh hoặc sản phẩm bảo quản lạnh, Quý khách vui lòng liên hệ đội kỹ thuật ứng dụng tại Thanh Đảo.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Xem tiểu sử đầy đủ ›