

SunAura Packaging Machines ввела в эксплуатацию автоматизированную систему flow-pack упаковки и финальной упаковки для производителя снеков в Индонезии, сообщила компания. Линия обслуживает упаковку отдельных пакетов, группировку в мультипаки, формовку и заклейку коробов и обмотку паллет для ассортимента экструдированных и запечённых снеков, которые продаются по всей Яве и идут на экспорт в соседние страны. Она заменила ручную группировку и работу с коробами в конце высокопроизводительного снекового производства и поставлена с пусконаладкой, обучением и региональной поддержкой запасными частями.
Эта установка — очередной пищевой проект SunAura Packaging Machines в Юго-Восточной Азии, где спрос на фасованные снеки растёт вместе с городским населением и современной розницей. Для индонезийского заказчика целями были держать упаковочную линию на уровне производственного темпа, сократить трудоёмкую ручную группировку мультипаков и выдавать устойчивые обмотанные паллеты как для внутренней дистрибуции, так и на экспорт.
Задача на снековом заводе
Производство снеков идёт быстро, и экономику завода решает то, поспевает ли упаковочный участок за выработкой. Отдельные снековые пакеты выпускаются в больших количествах, затем их группируют в мультипаки и короба для розницы; когда группировка и работа с коробами ручные, темп линии задаёт рука, труд однообразен, а выработка гуляет от смены к смене. В периоды акций и праздничного спроса эти ограничения стоят продаж, которые завод уже не вернёт, поэтому заказчик задал линию финальной упаковки под свой производственный темп, рассчитанную на долгие смены и подкреплённую запасом частей в регионе.
Как и на других проектах SunAura Packaging Machines в Юго-Восточной Азии, надёжность и быстрое восстановление после остановки ценили не меньше заявленной в спецификации скорости: линия, работающая длинные смены, теряет больше от внепланового простоя, чем выигрывает от чуть более высокого показателя в коммерческом предложении.
Flow-pack упаковка и автоматическая группировка
Линия начинается с flow-pack упаковки: отдельные порции снеков запечатывают в плёнку на сервоприводных упаковщиках, работающих синхронно, с электронным управлением плёнкой и поперечными швами и хранением рецептов под множество форматов завода. Машины класса широкий flow-pack упаковщик SZ-750W с шестью сервоприводами подходят под крупные форматы и мультипаки, которые выпускают производители снеков, а машины поменьше берут одиночные порции. Затем отдельные пакеты автоматически группируются в мультипаки: группировка подаёт в короб фиксированное количество, а не полагается на операторов, собирающих пакеты вручную, — именно этот участок раньше и ограничивал линию.
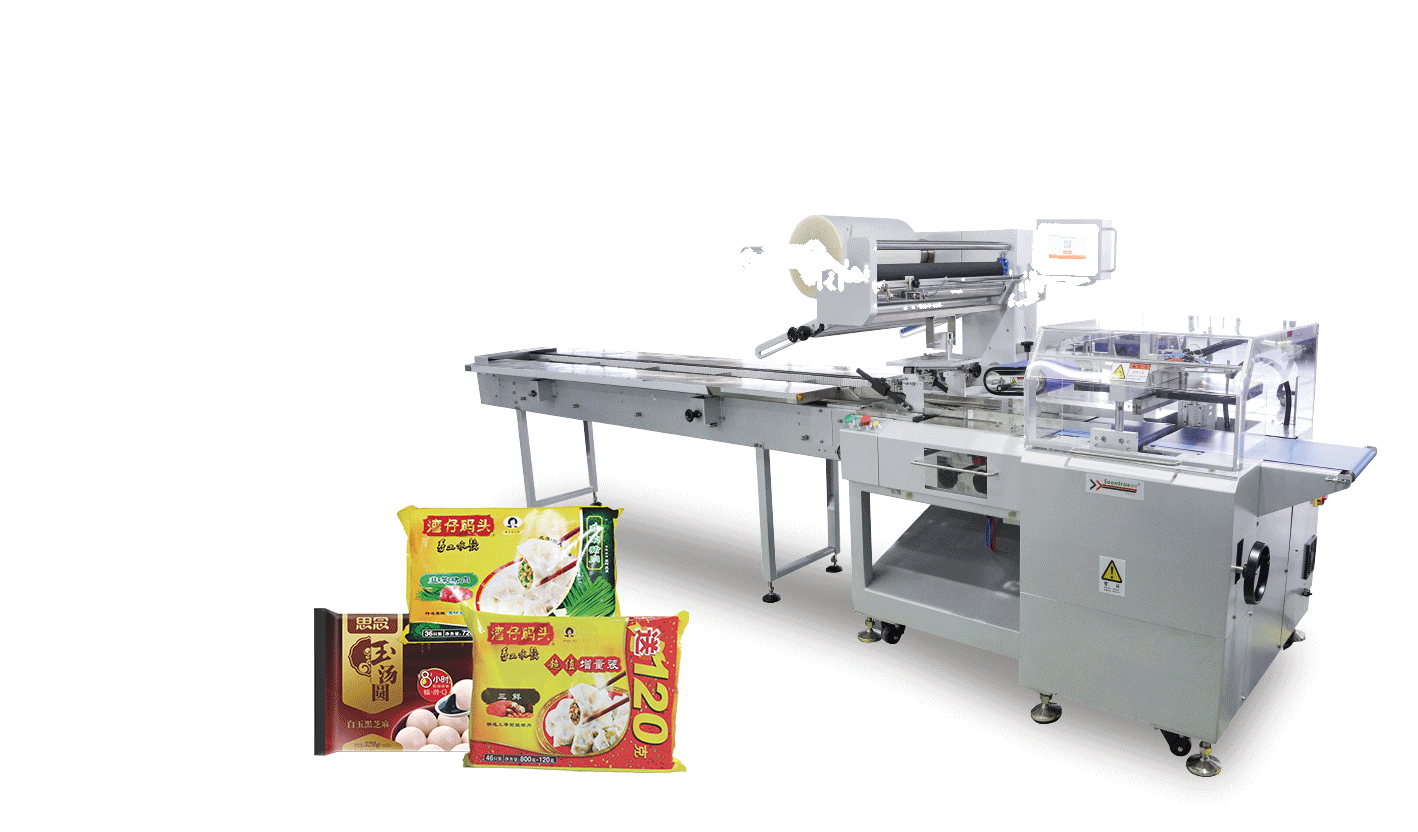
Станция выравнивания и подачи выдаёт продукцию с фиксированным шагом, устраняя разброс ручной подачи; машина класса выравнивающий питатель для произвольной продукции WX160 организует пакеты так, чтобы нижестоящие группировка и укладка в короба шли без перебоев. Накопитель между участками гасит короткие паузы — смену плёнки, пополнение заготовок — не останавливая производства: тот же принцип балансировки описан в руководстве SunAura Packaging Machines по конвейерам и системам подачи продукции.

Формовка коробов, заклейка и обмотка паллет
Мультипаки укладывают в короба, которые формируются и заклеиваются по низу автоматически на эректоре класса пневматический эректор коробов с нижней заклейкой средней производительности— он стабильно формует короба в темпе линии и убирает ручную формовку. Наполненные короба закрывают и заклеивают лентой на автоматическом заклейщике, получая тару, которая не вскроется ни на внутренних, ни на экспортных маршрутах. В конце линии короба паллетируют и обматывают стрейч-плёнкой: обмотчик удерживает короба на паллете натяжением и перехлёстами, подобранными под груз, с усилением по низу и верху, чтобы паллеты сохраняли целостность при дистрибуции и морской перевозке.

Пусконаладка, обучение и региональная поддержка
SunAura Packaging Machines запустила линию на пакетах и коробах заказчика и обучила операторов и ремонтников раздельно: операторов — ведению процесса, рецептам и расходникам, техников — диагностике отказов и быстроизнашивающимся частям, запас которых держит регион. Заказчику также доступен онлайновый Центр поддержки с регламентами обслуживания и порядком устранения отказов между визитами сервиса. По сообщению SunAura Packaging Machines, линия вышла на плановую производительность уже при пусконаладке; заметнее всего улучшились стабильная выработка, автоматическая группировка мультипаков и сокращение тяжёлой ручной перекладки, которую раньше требовал участок финальной упаковки. С тех пор завод работает на линии в обычные длинные смены и отгрузил первые экспортные заказы, упакованные на этой системе.
Почему производители снеков Юго-Восточной Азии продолжают автоматизироваться
Индонезийский проект вписывается в более широкую региональную картину. По мере того как фасованные снеки распространяются через современную розницу и экспорт, производители вкладываются и в переработку, и в оборудование flow-pack и финальной упаковки, которое позволяет выработке выйти на реальную мощность, автоматизируя работу, которую трудно укомплектовать под нужный темп. Через промо-пики линии проходят у тех, кто задаёт надёжное оборудование на рецептах с региональной поддержкой, — проекты SunAura Packaging Machines в Юго-Восточной Азии в снеках, готовой еде и выпечке показывают, как такой подход превращается в смонтированные и обслуживаемые линии.
Сценарий по производительности на практике
Перемены, которые дала линия, яснее всего видны на конкретном рабочем дне. Представьте завод, который утром ведёт одиночный снек: упаковщики непрерывно запечатывают пакеты, группировка собирает их в мультипаки, а после обеда линия переходит на формат «семейный». На первом продукте порции упаковываются в устойчивом темпе, группируются до фиксированного счёта и укладываются в короба, которые формируются и заклеиваются автоматически; готовые короба уходят на паллетообмотчик, где каждая паллета обматывается по сохранённой настройке и выводится под погрузку. При смене формата операторы переставляют направляющие и вызывают рецепт — переналадку измеряют по задокументированному нормативу, а не на глаз дежурной смены.
Контраст с прежней ручной схемой и показывает отдачу, а в праздничные и промо-пики он обостряется. Ручная группировка ограничивала выработку числом людей в конце линии и гуляла от смены к смене, так что завод не мог удержать темп, который допускало производство. Автоматизированная линия задаёт темп машиной, выпускает одинаково заклеенные и обмотанные короба независимо от смены и использует людей для контроля и подачи, а не для сбора и переноски. Как и на других пищевых линиях, экономию считают и в сокращении персонала, и в меньшем числе повреждённых пакетов, более предсказуемой дистрибуции и защищённых продажах в пиковый сезон.
Планирование обслуживания и защита наработки на отказ
Линия на длинных сменах надёжна, когда работает по короткому плановому регламенту, а не до первого отказа, и подготовка перед пиком спроса особенно ценна. Практическая работа сосредоточена на узлах, которые двигаются и соприкасаются с продуктом и коробами: ленты и ролики конвейеров, сварочные губки и ножи упаковщиков, узлы фальцовки и заклейки лентой эректора и заклейщика, каретка плёнки обмотчика. Их осматривают перед пиком, ходовые быстроизнашивающиеся части меняют с упреждением, а плёнку, ленту и заготовки держат в запасе, чтобы смена формата не прерывала производство.
Поскольку региональный склад держит нужные быстроизнашивающиеся и критичные узлы, завод может заготовить части перед пиком и быстро восстановиться после внеплановой остановки, а не ждать доставки в самые ценные недели. SunAura Packaging Machines рекомендует производителям с высоким спросом планировать предсезонный осмотр: инженеры проверяют качество шва, контролируют устройства безопасности и подтверждают, что весь набор форматов работает так же, как при пусконаладке. Онлайновый Центр поддержки помогает собственным техникам завода устранять отказы между визитами, оставляя больше вопросов внутри предприятия, где они решаются быстрее всего.
Упаковочные материалы и локальные закупки
Помимо персонала и производительности, линия изменила и работу завода с упаковочными материалами. Пакеты и короба, формируемые и заклеиваемые стабильно, расходуют плёнку, ленту и заготовки экономнее ручной работы, где отходы и переклеенные короба незаметно съедают запас, а паллеты, обмотанные по сохранённым настройкам, берут воспроизводимое количество плёнки, а не «сколько получится у оператора». За год длинных смен эти различия складываются в ощутимую экономию материала. Завод работает и с местными поставщиками заготовок и расходников, не завися от импортных запчастей, а специфические для машины быстроизнашивающиеся части держит в регионе SunAura Packaging Machines. Поскольку ритейлеры и экспортные заказчики всё чаще просят меньше и перерабатываемой упаковки, оборудование позволяет заводу переходить на более тонкую плёнку и более лёгкие короба там, где груз по-прежнему идёт безопасно, — при условии, что настройки заново подтверждены под новые материалы.
Экспорт, качество и общий рыночный контекст
Линия поддерживает и самую быстрорастущую часть бизнеса заказчика — брендированные снеки, которые продаются за пределами Явы и идут на экспорт в соседние страны. Экспортные покупатели и современная розница проверяют пакеты и короба придирчивее неформальных каналов, отбраковывая мультипаки с недостачей порций, короба, вскрывающиеся при перевалке, и паллеты, смещающиеся в контейнере, — а автоматическая группировка и заклейка дают как раз ту стабильность, которую эти покупатели и аудируют. Фиксированный счёт от машины, короб, всякий раз заклеенный одинаково, и паллета, обмотанная по сохранённой схеме, — именно те детали, что отличают поставщика, принятого в листинг ритейлера, от отбракованного на приёмке; они же снижают претензии, которые завод оплачивает, когда товар доходит до далёкого рынка повреждённым.
Это важно на фоне регионального рынка. Снековый сектор Юго-Восточной Азии конкурентен и раздроблен: множество производителей продают схожие продукты, и листинги в розницу и на экспорт всё чаще выигрывают те, чьё качество упаковки и надёжность поставок соответствуют цене, а не те, кто предлагает самый дешёвый пакет. Поэтому автоматизация группировки и работы с коробами — не только решение по персоналу: так производитель средней руки заявляет о себе как о надёжном брендированном поставщике. Региональные проекты SunAura Packaging Machines показывают ту же картину на разных продуктах — снеки, готовая еда, выпечка, — где вложения в финальную упаковку следуют за выходом в современную розницу или на экспорт, а не просто за ростом объёма; индонезийскую линию задавали именно с прицелом на этот переход.
Часто задаваемые вопросы
Может ли линия работать со многими форматами снеков?
Да. Сервоприводные упаковщики и группировка хранят рецепты под каждый формат, поэтому многочисленные одиночные и мультипаковые продукты завода вызываются, а не перенастраиваются при каждом переходе. Оператор выбирает продукт, выставляет направляющие по меткам, загружает соответствующую плёнку и заготовки — и линия воспроизводит те же швы, счёт и схемы паллет, что и в прошлой партии этого продукта, независимо от смены.
Что защищает производство от остановок ниже по потоку?
Накопители между участками упаковки, группировки и работы с коробами гасят короткие паузы, а выравнивающий питатель держит подачу продукции с фиксированным шагом.
Как крепятся экспортные паллеты?
Короба обматывают с усиленным натяжением по низу и верху по схемам, подтверждённым на коробах заказчика под морскую перевозку. Настройки, включая перехлёст и число витков сверху и снизу, хранятся под каждый экспортный формат, чтобы каждый контейнер готовился одинаково.
Какая поддержка доступна после монтажа?
Региональный запас частей, пусконаладка и обучение на площадке и онлайновый Центр поддержки работают и на операторов, и на техников. На практике завод заготавливает нужные быстроизнашивающиеся части и расходники перед праздничным пиком, чтобы рядовой отказ не превратился в ожидание доставки, а инженеров SunAura Packaging Machines можно запланировать на предсезонный осмотр и подтвердить, что каждый формат работает как при пусконаладке.
Заключение
Индонезийская снековая линия показывает, как высокопроизводительное пищевое производство сочетают с автоматической flow-pack упаковкой, группировкой, формовкой и заклейкой коробов и обмоткой паллет, задавая оборудование под длинные смены и обеспечивая региональную поддержку. Такое сочетание защищает выработку, убирает ручную группировку, ранее задававшую темп завода, и надёжно готовит короба и для внутреннего, и для экспортного рынка. SunAura Packaging Machines продолжает поставлять и запускать такие системы по всей Юго-Восточной Азии.
Если вы выпускаете снеки или выпечку и вам нужна система flow-pack упаковки и финальной упаковки под вашу выработку, свяжитесь с инженерами-прикладниками SunAura Packaging Machines , сообщив форматы пакетов и целевой темп, либо изучите машины в каталоге продукции, включая всю линейку сервоприводных flow-pack упаковщиков и оборудования финальной упаковки. Наши инженеры подтвердят конфигурацию под ваши продукты и маршруты дистрибуции.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Полная биография ›