

SunAura Packaging Machines поставила и ввела в эксплуатацию автоматизированную линию укладки «мешок в короб» для крупного производителя сухого молока и питательных смесей на западе Индии. Высокоскоростная вставка вкладышей в короба, взвешивание и фасовка, заделка мешков и заклейка коробов объединены в одну непрерывную линию, построенную вокруг экспортных и внутренних форматов заказчика. Установку сдали после монтажа на площадке, испытаний на реальных порошках и вкладышах заказчика и обучения операторов; она заменила процесс, где короба в основном вкладывали и наполняли вручную, а бригады работали у разрозненных весов и запайных станций, не связанных в единый поток.
Заказчик выпускает сухое молоко, молочные ингредиенты, питательные и белковые смеси и подобные сыпучие пищевые продукты, фасуя их в короба «мешок в короб» для внутренней дистрибуции и экспорта на Ближний Восток, в Южную Азию и Африку. С ростом объёмов и экспортной номенклатуры ручная вставка вкладышей и фасовка стали узким местом: выработка зависела от бригады и смены, вкладыши ложились неровно, при наполнении пылило, а время на каждый короб ограничивало отдачу фасовочного оборудования. Техническое задание требовало линии, которая подаёт вкладыши в темпе дозатора, удерживает продукт чисто, стабильно заделывает мешки и короба и работает с основными форматами заказчика при коротких переналадках.
Состав линии
Смонтированная линия идёт по схеме «мешок в короб» от пустого короба до запечатанной упаковки. В начале линии короба формируются и заклеиваются по низу и подаются на станцию вставки вкладыша, которая укладывает и отбортовывает вкладыш внутри каждого короба. Затем короба с вкладышем конвейером проходят под станцией взвешивания и фасовки, где порошок загружается в мешок, а вкладыш удерживает пыль и просыпи. После наполнения мешки заделывают, при необходимости удаляя воздух, короба заклеивают перед паллетированием. Все станции связаны приводными конвейерами и работают на общей скорости управления, поэтому короб проходит линию без партий и ручных перекладок, которые задавали тон прежней схеме.
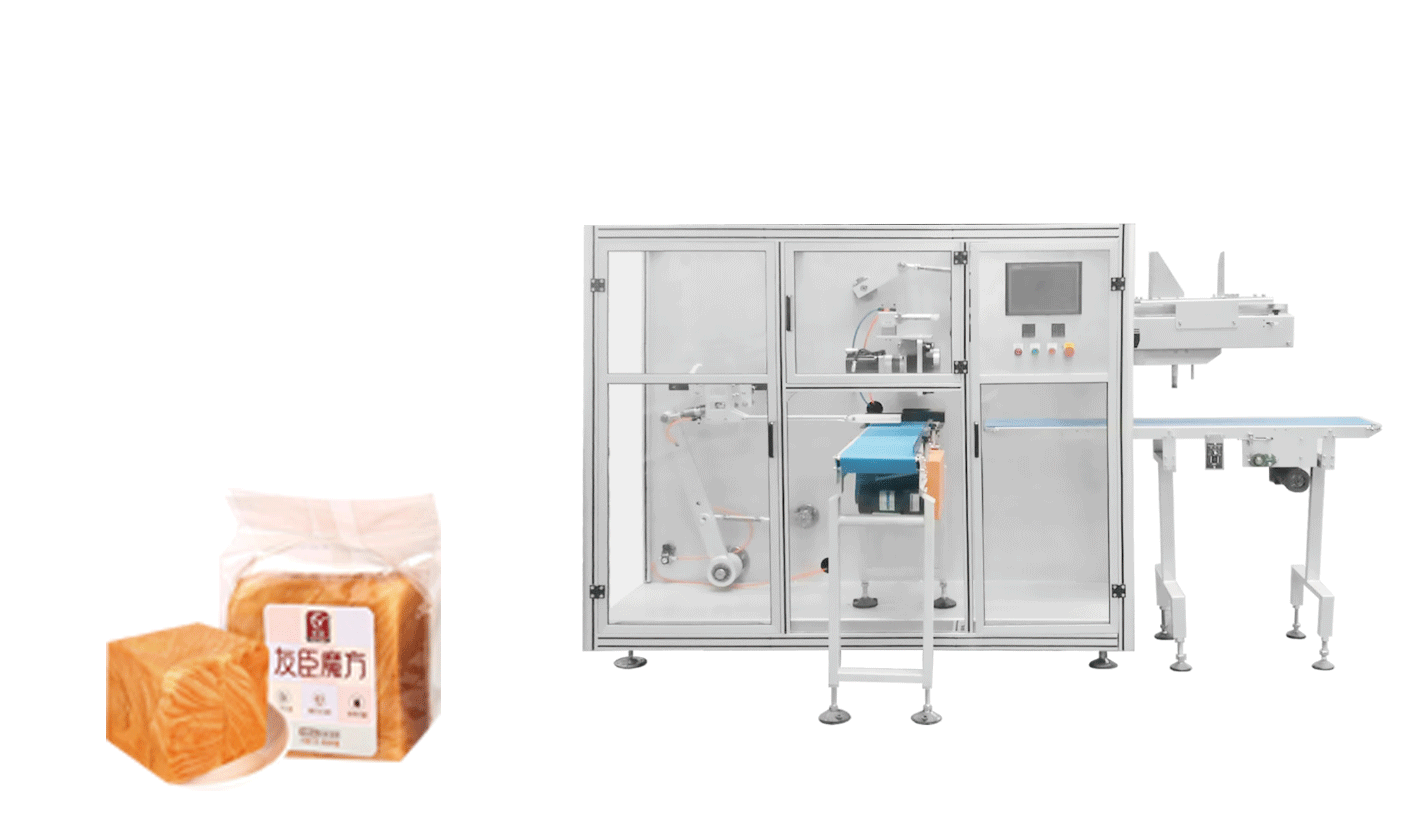
Высокоскоростная вставка в темпе дозатора
Ключевая станция — вставка вкладыша: она обязана подавать короб с вкладышем каждый цикл без пропусков и кривых захватов, которые остановили бы нижестоящие весы. На линии стоит высокоскоростной инсертер класса TD100 , построенный на быстром захвате и принудительном раскрытии мешка, с интегрированными эректором коробов и станцией фасовки, чтобы подача коробов и вкладышей шла непрерывно. Инсертер работает с заданными заказчиком готовыми вкладышами, чья структура плёнки защищает молочные и питательные порошки от влаги, и отбортовывает каждый мешок через кромку короба, чтобы вкладыш оставался открытым и расправленным при наполнении.
Значительная часть инженерной работы на этой станции ушла в расходники. Порошковые продукты требуют вкладышей, которые надёжно раскрываются и чисто отбортовываются, а толщина плёнки, слип-добавки и тип складок влияют на то, как машина берёт и раскрывает каждый мешок. Команда SunAura Packaging Machines вела программу приёмки на реальных вкладышах заказчика, а не на удобной складской плёнке, и настраивала захват и раскрытие под заданную толщину: мешок, ведущий себя не так, как опытная плёнка, — самая предсказуемая причина пропущенных захватов после монтажа.
Фасовка, пылеудаление и заделка мешка
Короба с вкладышем проходят под станцией взвешивания и фасовки, где порошок дозируется в мешок. Отбортованный и раскрытый вкладыш при наполнении удерживает мелкую пыль сухих молочных и белковых продуктов: и упаковка с коробом остаются чистыми, и порошок не попадает на клапаны короба, где мешал бы заклейке. После наполнения мешок заделывают до заклейки короба; для упаковок, которым нужно удалить воздух ради уменьшения объёма и сохранности продукта, линия использует вертикальную станцию с вакуумом класса вертикальный инсертер с вакуумом TD-200L , которая откачивает вкладыш и обжимает его вокруг порошка. Выбор между простой фальцовкой, термозапайкой и вакуумом задаётся под продукт, а программа вызывается для каждого формата.
Там, где линия и укладывает вкладыш, и поддерживает загрузку, станции объединяет инсертер-укладчик класса инсертер-укладчик TD-200A на более компактных участках ассортимента. Полный процесс, включая готовые вкладыши против формуемых из плёнки, разные семейства машин и спецификацию мешков и плёнки, изложен в техническом руководстве по машинам для вставки вкладышей и системам «мешок в короб», которое проект взял за основу спецификации линии.
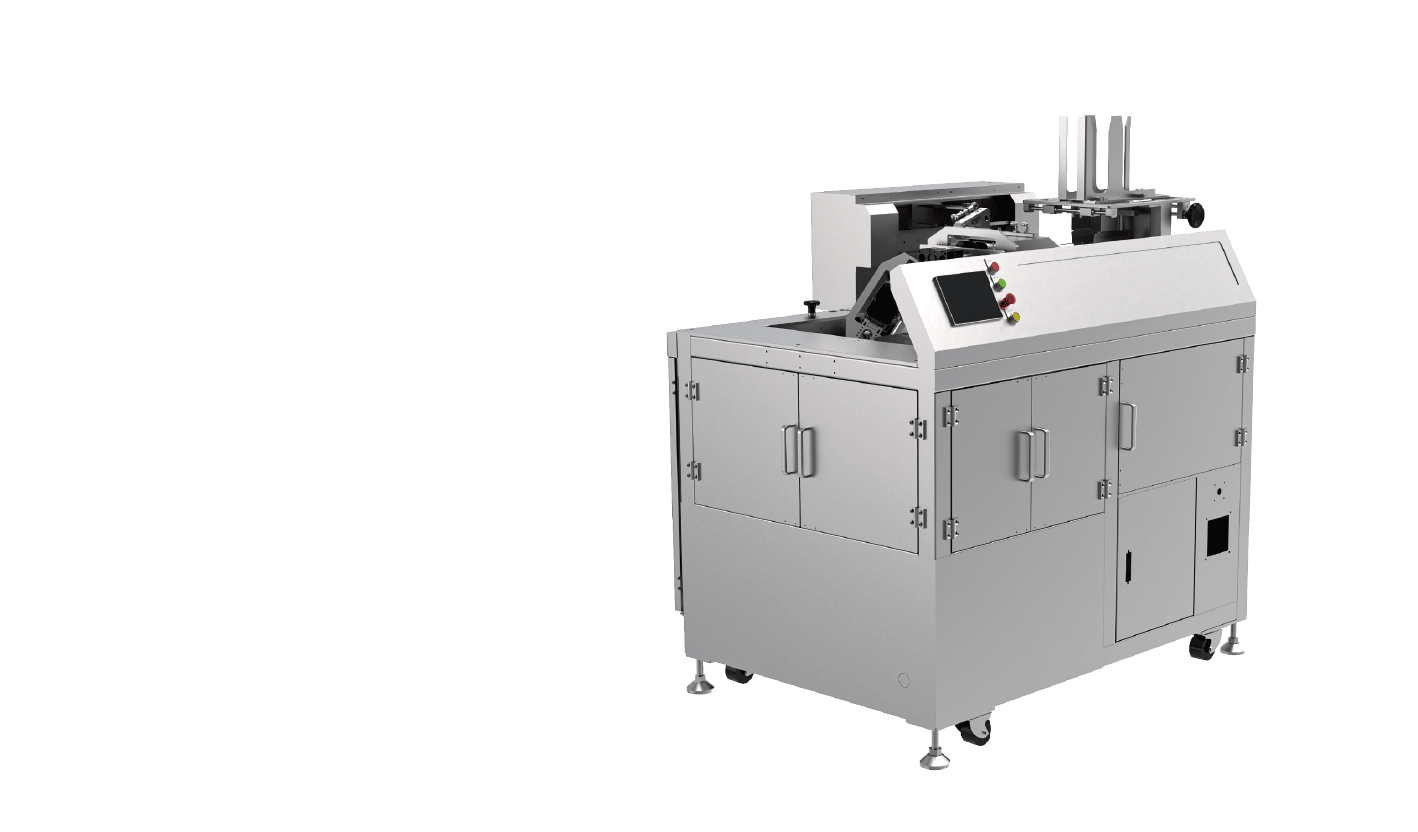
Заклейка коробов и готовая упаковка
После заделки мешка клапаны короба закрывают и короб заклеивают, получая устойчивую упаковку «мешок в короб», готовую к паллетированию и отгрузке. Станция заклейки рассчитана на надёжное схватывание коробов, побывавших в сухой, но пыльной зоне фасовки, а линия проверяет, что вкладыш убран и не мешает клапанам, прежде чем закрыть их, — это исключает попадание мешка в шов, частую беду при завышенном вкладыше или небрежной ручной заправке. Готовые короба уходят на паллетирование с грузом, стабилизированным под внутреннюю и экспортную дистрибуцию заказчика. Для экспортных партий, пересекающих тёплый влажный климат, именно влагобарьер вкладыша и герметичность шва короба защищают порошок от слёживания и порчи.
Инженерия под пищевое производство
Производство молочных и питательных смесей — регулируемая гигиеничная среда, и линию задали под пищевое исполнение: материалы в контакте с продуктом пригодны для сухих пищевых продуктов, ограждения и поверхности моются и не задерживают остатки порошка, вокруг станции фасовки организовано пылеудаление. Плёнка отвечает действующим требованиям к контакту с пищевыми продуктами на рынках заказчика, а документация поддерживает процедуры соответствия и аудита, в которых работают экспортные поставщики. Заложить гигиену и удержание продукта на стадии спецификации дешевле, чем дооснащать ограждения и вытяжку перед аудитом, и это даёт заказчику упаковку, отвечающую ожиданиям и внутреннего, и целевого рынка.
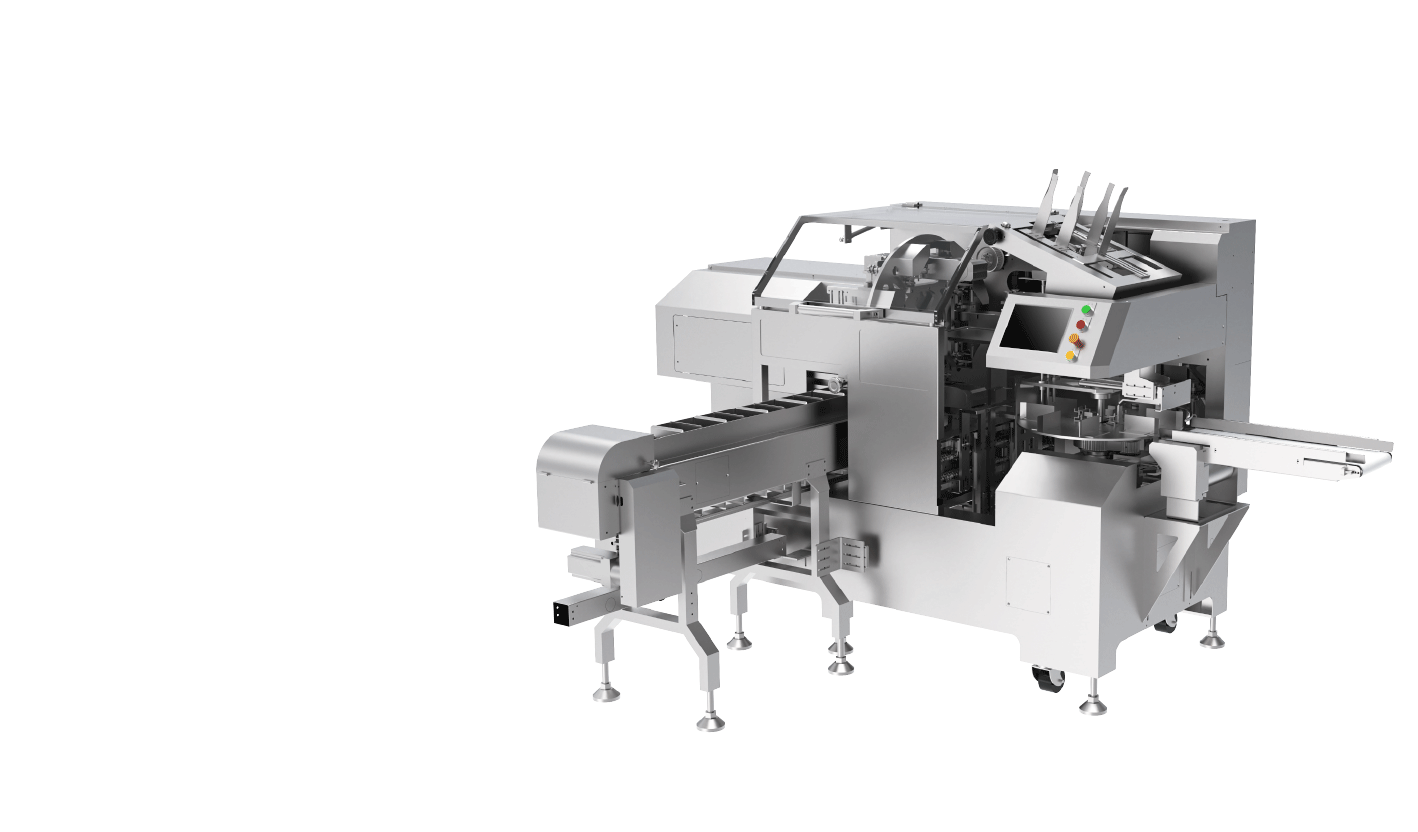
Приёмка, монтаж и обучение
Перед отгрузкой линия прошла программу заводских приёмочных испытаний на заводе SunAura Packaging Machines в Циндао — на форматах коробов и вкладышах заказчика, с проверкой последовательности фасовки, вакуумирования и заклейки для каждого продукта. На площадке работы включили механический монтаж, стыковку с существующим фасовочным и весовым оборудованием заказчика и нижестоящим паллетированием, а также испытания в реальных производственных условиях на настоящем порошке. Инженеры по пусконаладке SunAura Packaging Machines обучили операторов и ремонтный персонал смене формата, загрузке вкладышей, последовательности фасовки и заделки, плановому обслуживанию и устранению отказов и передали документацию по запасным частям и обслуживанию. Линию сдали, когда она удержала выработку и качество упаковки несколько смен подряд на всём диапазоне форматов.
Вопрос влаги и барьера при экспорте порошков
Молочные и питательные порошки не прощают влаги. Даже немного водяного пара вызывает слёживание, комки, изменение вкуса, а в худшем случае порчу; упаковка, проходящая через тёплый влажный порт или недели в контейнере, видит именно те условия, что тянут влагу через слабый вкладыш. Поэтому мешок — главный барьер, а структуру его плёнки подбирают под климат назначения и срок годности. Обычного однослойного полиэтилена хватает для короткой внутренней дистрибуции, но экспорт и упаковки с длительным сроком чаще используют соэкструзионные или ламинированные вкладыши с влагобарьерным слоем, порой с термозапайкой мешка после наполнения и откачкой, чтобы почти не осталось воздуха в свободном объёме. Короб, напротив, даёт механическую прочность и устойчивость в штабеле; держать влагу он не призван.
Поэтому инсертер и станция заделки важны не меньше дозатора. Вкладыш, уложенный криво, не отбортованный при наполнении или зажатый и проколотый на клапанах, сводит на нет барьер, ради которого выбрали плёнку, а неплотно запечатанный или неоткачанный мешок оставляет порошок наедине с воздухом внутри короба. Автоматическая линия подаёт один и тот же вкладыш, одну и ту же последовательность заделки и один и тот же шов короба в каждую упаковку и проверяет, что мешок не мешает клапанам, перед закрытием. Стабильность здесь — весь смысл: барьер настолько хорош, насколько хороша самая слабая упаковка в партии, а при ручной вставке эту слабую упаковку невозможно контролировать.
Выработка и переналадка по форматам
У производителя, работающего и на внутренний рынок, и на экспорт, диапазон форматов коробов шире, чем у однобрендового завода, а отдельные тиражи короче, — значит, в цене быстрая переналадка, а не только пиковая скорость. Линию задавали именно под такой режим серий. Инсертер, станции фасовки и заделки хранят рецепты под каждый продукт, вызывая вкладыш, массу дозы, вакуум и настройки запайки вместо ручного ввода, а сменные механические части сведены к минимуму и хранятся на отдельном щите. Документированная процедура переналадки, подтверждённая на приёмке, задаёт последовательность и проверку первой годной упаковки, так что линию не отпускают, пока не проверен короб с вкладышем, наполненный и заклеенный.
Показатели выработки фиксировали как устойчивую отдачу за производственный блок на основных форматах, а не как лучшую минуту испытаний, — именно по этому числу заказчик может планировать, включая переналадки и редкие остановки. В работе линия с запасом перекрывает текущие объёмы под сезонные и экспортные пики и убирает промежуточные очереди, возникавшие, когда вставка, фасовка и заклейка были отдельными ручными шагами. Сокращение времени, которое порошок проводит до запечатывания в готовую упаковку, и защищает продукт, и освобождает площадь вокруг зоны фасовки.
Что получает заказчик
Установка превращает ручную, пылящую операцию в воспроизводимую линию, которая подаёт вкладыши в темпе дозатора, удерживает порошок и стабильно заделывает и заклеивает упаковку. Для экспортёра молочных и питательных смесей эта стабильность защищает от затрат, которые действительно важны: повреждения влагой и слёживания при плохо уложенном вкладыше или незаклеенном коробе, потерь на пыли и просыпях и потолка выработки, который ручная вставка ставила фасовочному оборудованию. Она же снимает с персонала однообразную пыльную работу и даёт заказчику платформу, куда новые форматы коробов добавляются программами и, где нужно, небольшой доработкой, а не новой линией. Поскольку станции связаны, а рецепты сохранены, знание того, как вести каждый формат, больше не держится на одном опытном операторе — это защищает заказчика при смене смен и кадров.
Проект типичен для интегрированной, заточенной под продукт работы между стандартными инсертерами SunAura Packaging Machines и полностью нестандартными линиями. Заказчики из пищевой, молочной и ингредиентной отрасли, производства кормов для домашних животных и химии могут посмотреть оборудование в каталоге упаковочного оборудования, а для компоновок, объединяющих вставку, фасовку, вакуум и заклейку, компания строит нестандартные линии «мешок в короб» в рамках услуги нестандартная упаковочная машина .
О SunAura Packaging Machines
SunAura Packaging Machines со штаб-квартирой в Циндао (провинция Шаньдун) выпускает оборудование финальной упаковки для производителей продуктов питания, молочной продукции, напитков, фармацевтики, косметики, химии и промышленных товаров по всему миру, включая инсертеры вкладышей и системы «мешок в короб», эректоры и заклейщики коробов, картонажные машины, укладчики в короба, термоусадочные и flow-pack машины, стреппинг-оборудование, паллетообмотчики и роботов-паллетайзеров, а также интегрированные линии «под ключ». Компания сопровождает экспортных заказчиков от спецификации и заводской приёмки до монтажа, обучения и послепродажного обслуживания. Производителей молочных, питательных и сыпучих пищевых продуктов, планирующих линию «мешок в короб», приглашают обратиться в отдел прикладных решений с параметрами коробов и вкладышей, выработкой и продуктами.
От проектной и коммуникационной команды SunAura Packaging Machines. Подробности об этой установке или обсуждение похожей автоматизированной линии «мешок в короб» — к инженерной группе прикладных решений в Циндао.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Полная биография ›