

Очень много насыпных продуктов продаётся не в голом коробе, а в коробе, выстланном запечатанным пластиковым пакетом. Пакет выполняет реальную работу удержания, защищая продукт от влаги, пыли, жира или кислорода, в то время как гофрокороб обеспечивает структуру и штабелируемую прочность. Этот формат bag-in-box встречается повсюду, как только вы начинаете его искать: замороженные фрукты и овощи, орехи, сухофрукты, зерно, мука, сухое молоко и белок, корм для животных, семена, химикаты, смолы, минералы, фармацевтика и компоненты, которые должны быть чистыми и сухими. Наполнять этот вкладыш вручную, открывая пакет, помещает его в коробку, загибая края через кромку, а затем загружая продукт, медленно и непоследовательно, и это именно тот тип повторяющейся задачи, для которой и было построено автоматическое оборудование вставки пакетов.
Машины вставки пакетов в короб, также называемые пакетовставщиками, вкладышами коробов или машинами bag-in-box, формируют или захватывают пластиковый пакет, помещают его внутрь сформированного короба, загибают или отворачивают пакет за края короба и представляют готовую к наполнению выстланную коробку. Они находятся в начале линии упаковки bag-in-box, перед наполнением, и часто интегрированы с формированием коробов, наполнением, запечатыванием пакета или вакуумом и закрытием короба в одну непрерывную систему. Это руководство объясняет, как работает процесс, различные архитектуры машин, как специфицировать одну для вашего продукта и пакета, и неисправности, которые появляются, когда машина и материалы не совпадают.
Процесс bag-in-box, шаг за шагом
Полезно видеть полную последовательность до выбора машины, потому что пакетовставщик — только одна станция в ней.
- Формирование короба. Пустой гофрокороб формируется и запечатывается дно — отдельным формирователем коробов или как часть интегрированной линии.
- Вставка пакета. Пакетовставщик захватывает предварительно изготовленный пакет или формирует его из плёнки, открывает и помещает внутрь короба, отвернув горловину пакета через верхние края, так что вкладыш остаётся открытым и на месте.
- Наполнение. Продукт загружается в выстланный короб весовщиком, шнеком, дозатором или ручной станцией, при этом пакет удерживает пыль и просыпь.
- Закрытие пакета. В зависимости от продукта пакет запечатывается (термосварка), откачивается для удаления воздуха, закручивается и заправляется или просто складывается до того, как закрываются крылья короба.
- Запечатывание короба. Короб закрывается и запечатывается, создавая стабильную упаковку bag-in-box, готовую к палетизации.
Решение не просто в том, покупать ли пакетовставщик, а в том, какую часть этой последовательности интегрировать. Автономный пакетовставщик, питающий ручное наполнение и отдельный заканчиватель, подходит для меньших объёмов и разнообразных продуктов; полностью связанная линия с формированием, вставкой, наполнением, вакуумом или запечатыванием и закрытием — ответ для высокообъёмных однопродуктовых заводов. Машины, обрабатывающие нижестоящее формирование и запечатывание коробов, — то же пост-пак оборудование, используемое на любой упаковочной линии, и их спецификация и интеграция рассмотрены в техническом материале об оборудовании для холодных, влажных и моечных сред, что важно, потому что многие продукты bag-in-box заморожены или влажные.
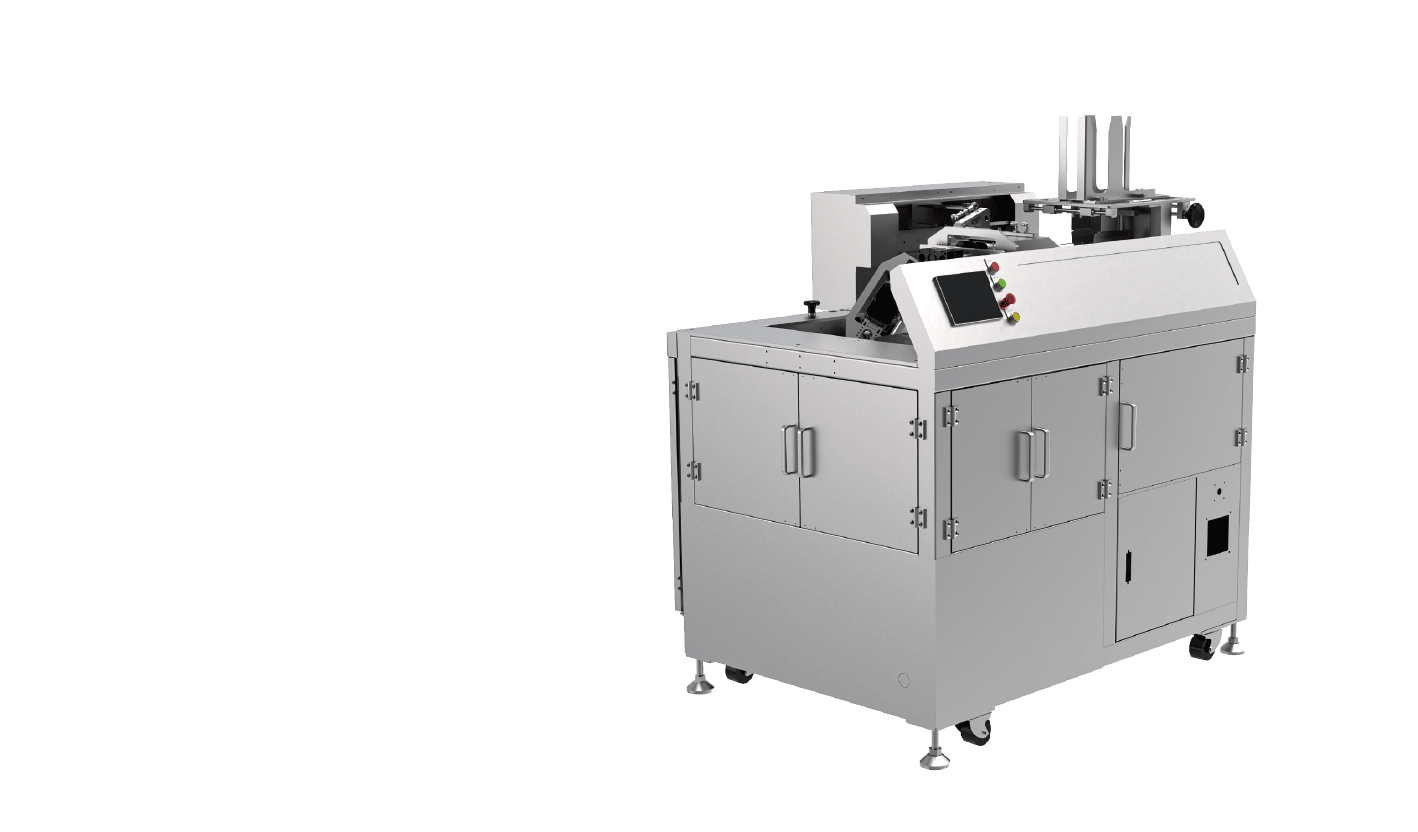
Предварительно изготовленные пакеты против пакетов, сформированных из плёнки
Первый архитектурный выбор — откуда берётся сам пакет, и он имеет последствия для стоимости, гибкости и занимаемой площади.
Пакетовставщики с предварительно изготовленными пакетами
Эти машины работают из стоп предварительно изготовленных пакетов, захватывая один, открывая его (часто присоской и струёй воздуха) и вставляя в ожидающий короб. Предварительно изготовленные пакеты доступны в широком диапазоне размеров, типов плёнки и структур, включая ламинированные и высокобарьерные плёнки, пакеты с фальцами и тяжёлые вкладыши, что делает этот подход гибким для разнообразных продуктов и барьерных требований. Переналадка между размерами пакетов и коробов — это выбор правильного стопы и регулировка машины под новый формат. Это распространённый выбор там, где продукты различаются, где специфицированы барьерные плёнки или где объёмы не оправдывают формирование пакетов на месте.
Пакетовставщики, формирующие из плёнки
Эти машины вытягивают плоскую плёнку с рулона, формируют её во вкладыш внутри или над коробом и запечатывают и отрезают по длине, фактически изготавливая пакет под короб как часть цикла. Формирование из рулонной заготовки снижает стоимость расходников на короб при высоком объёме, потому что рулон плёнки дешевле эквивалентного числа предварительно изготовленных пакетов, и убирает упаковочный материал со склада. Он лучше всего подходит для высокообъёмного стабильного производства, где диапазон коробов ограничен и структура плёнки проста. Компромисс — меньшая гибкость и более сложная машина; частые смены формата или специализированные барьерные ламинаты склоняются к предварительно изготовленным пакетам.
Основные семейства машин
Стандартные и крупнокоробные пакетовставщики
Общий ряд пакетовставщиков покрывает обычные размеры коробов, используемые для пищи, ингредиентов и лёгкой химии, захватывая и размещая вкладыши с устойчивой скоростью. Более крупные короба, насыпные пакеты и более тяжёлые вкладыши для химии, смол, минералов и корма для животных переходят на машины, построенные под больший короб и более жёсткую, тяжёлую плёнку, с более сильной механикой захвата и вставки. Машина вставки пакетов TD-300 покрывает больший конец ряда, рассчитанный на принятие насыпных коробов и размещение тяжёлых вкладышей без складывания или зацепления пакета по мере входа. Спецификация на этом конце означает подтверждение максимальных размеров короба и размера вкладыша, жёсткости и скольжения плёнки и веса наполненного пакета, который машина должна обрабатывать, если она также помогает с загрузкой.
Высокоскоростные пакетовставщики
Для высокообъёмных линий, где пакетовставщик должен поспевать за быстрым весовщиком или дозатором, машина строится вокруг быстрого захвата и надёжного открытия — двух операций, которые чаще всего ограничивают скорость. Высокоскоростной пакетовставщик TD100 построен для этой задачи, с быстрой циклической механикой и положительным открытием пакета, так что вкладыш представляется каждый цикл без пропущенных захватов, которые остановили бы высокоскоростной дозатор. На этих скоростях вход коробов и подача пакетов или плёнки должны быть непрерывными, поэтому высокоскоростные пакетовставщики почти всегда интегрированы с формирователем коробов и дозатором, а не работают изолированными станциями.
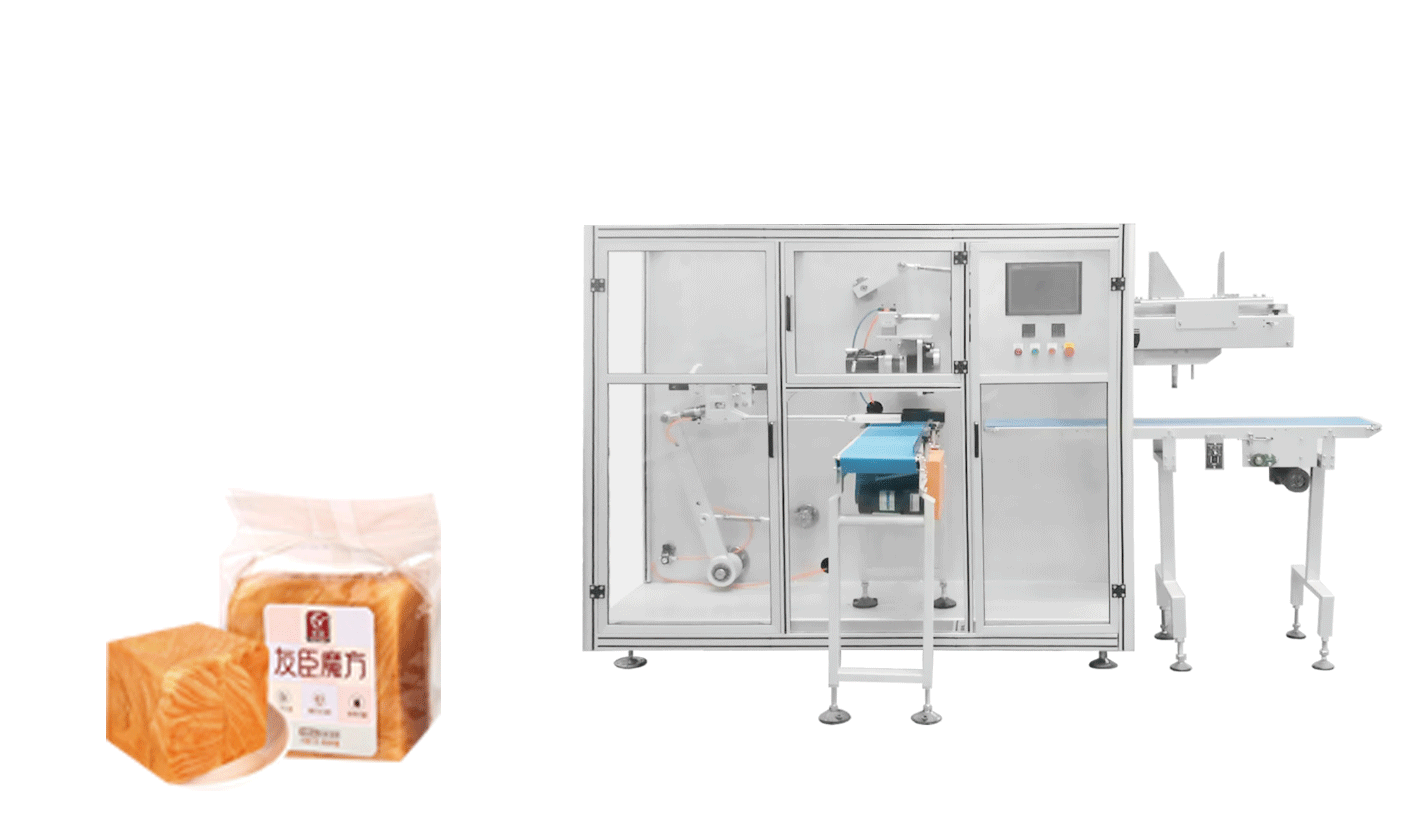
Вертикальные пакетовставщики с вакуумом
Некоторым продуктам требуется удаление воздуха из выстланного и наполненного пакета до закрытия короба, чтобы уменьшить объём, защитить продукт или предотвратить вмешательство пакета в крылья. Вертикальный пакетовставщик с вакуумом объединяет размещение вкладыша с вертикальной станцией, на которой пакет может быть открыт, наполнен и затем эвакуирован. Вертикальный пакетовставщик TD-200L и вакуумная версия размещают вкладыш в вертикальной ориентации, подходящей для этой последовательности, давая готовый пакет и, где сконфигурировано, вакуумную функцию, которая закрывает упаковку вокруг продукта. Эта архитектура подходит для продуктов, где удаление воздуха является частью спецификации и где вертикальное наполнение легче, чем загрузка глубокой горизонтальной коробки.
Комбинации вставки и упаковки
Там, где одна и та же машина и размещает вкладыш, и помогает с загрузкой продукта в него, упаковщик со вставкой объединяет две станции в одну. Упаковщик со вставкой пакетов TD-200A обрабатывает размещение вкладыша и действие упаковки вместе, что подходит для линий, где оператор или фидер загружает продукт непосредственно в представленный пакет. Связанные модели покрывают вертикальные и высокоскоростные варианты, а специализированные пакетовставщики строятся под конкретные продукты, такие как пакетовставщик TD200Z для цзунцзы и подобных завёрнутых продуктов, что показывает, насколько эти машины адаптированы под продукт. Отдельная линия вставки пакетов в короб — машина вставки пакетов в короб BM500A — подходит к той же задаче с другой компоновкой, подходящей для коробоподающего производства, с CM500F как связанной конфигурацией.
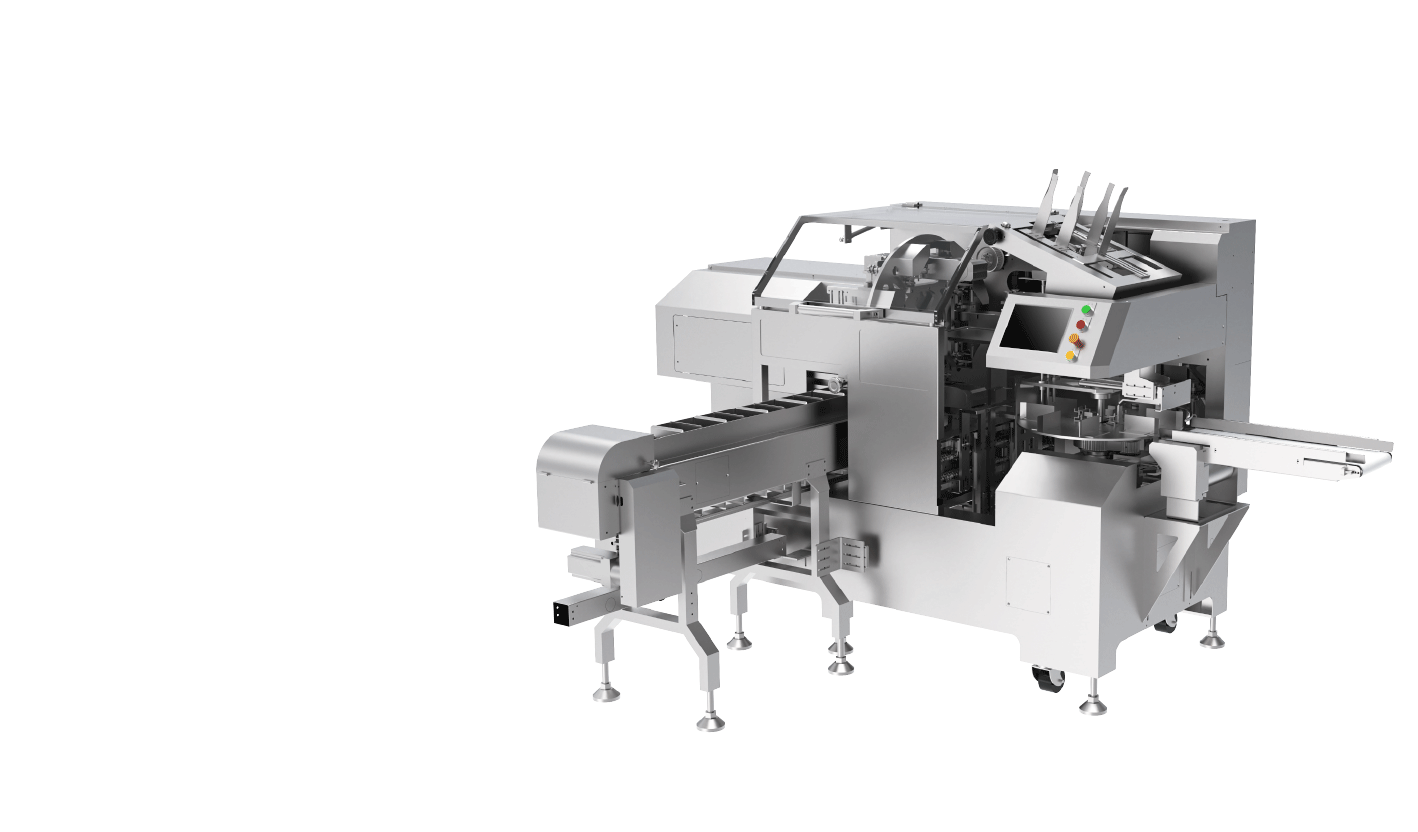
Спецификация пакета и плёнки
Больше проблем пакетовставщика прослеживается обратно к расходникам, чем к самой машине, поэтому спецификация пакета заслуживает реального внимания.
- Размер пакета относительно короба. Вкладыш должен быть достаточно большим, чтобы выстлать короб и отвернуться за кромку, не будучи таким избыточным, чтобы он складывался, морщинил или цеплял крылья. Ширина, глубина и длина пакета должны быть заданы относительно внутренних размеров короба и высоты наполнения.
- Тип и калибр плёнки. LDPE является общим вкладышем, с HDPE, LLDPE и ламинированными или соэкструзионными барьерными плёнками для конкретных продуктов. Калибр влияет на жёсткость, которая меняет то, насколько надёжно машина может захватить и открыть пакет.
- Фальцы. Пакеты с боковыми фальцами открываются под профиль короба и легче для машины размещаются квадратно; стиль пакета следует обсудить с поставщиком.
- Требования к запечатыванию и барьеру. Потребности во влаге, кислороде, аромате или жировом барьере определяют структуру плёнки, и высокобарьерные ламинаты чаще поставляются как предварительно изготовленные пакеты.
- Скольжение и антистатические свойства. Добавки меняют то, как пакеты отделяются от стопы, что напрямую влияет на надёжность захвата, особенно для очень тонких или очень гладких плёнок.
Практический совет — испытать реальные пакеты на машине во время приёмки, а не проводить испытание на удобной плёнке, которую поставщик держит на складе. Вкладыш, который надёжно открывается на заводе, но ведёт себя иначе с вашим специфицированным калибром или добавкой, является предсказуемым источником пропущенных захватов после установки. Для контакта с пищей плёнка также должна отвечать требованиям соответствующего рынка, и оборудование должно поддерживать гигиеничную эксплуатацию; материал по GMP и CE для пищевого оборудования излагает точки документации и дизайна.
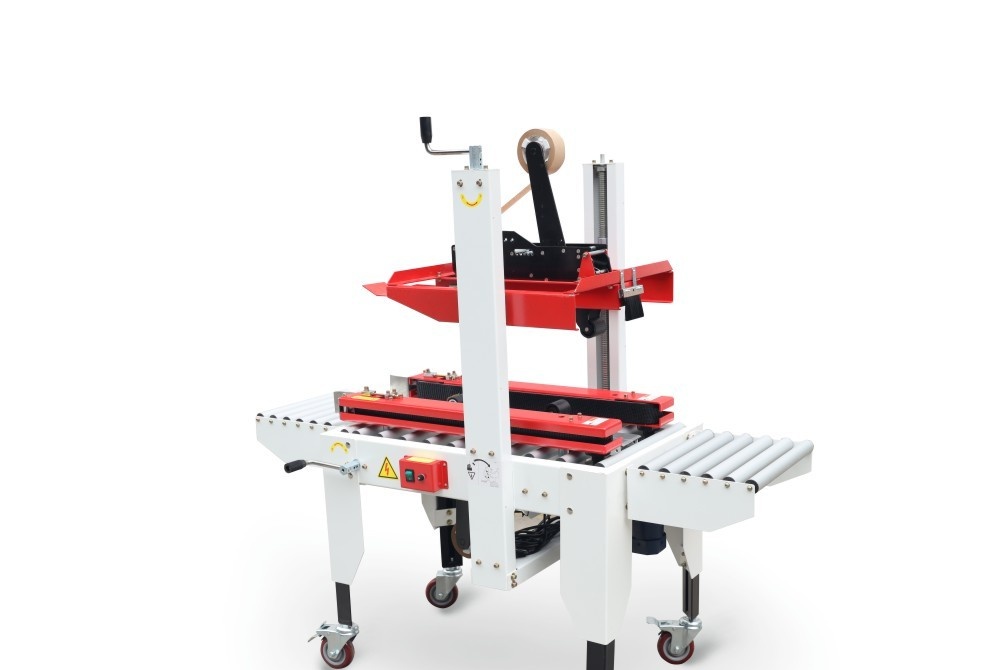
Интеграция с остальной частью линии
На простейшем уровне пакетовставщик загружается оператором сформированными коробами и передаёт выстланные коробки на ручное наполнение, с запечатыванием, выполняемым на отдельной машине. По мере роста объёмов станции связываются: формирователь коробов подаёт пустые коробки к пакетовставщику, приводной конвейер несёт выстланные короба под весовщиком или шнековым дозатором, а заканчиватель или вакуумная станция и закрыватель коробов завершают упаковку. На верхнем конце вся последовательность работает как одна интегрированная система типа системы формирование-упаковка-запечатывание-палетизация коробов, с пакетовставщиком, добавленным спереди, и управлением, связанным так, что линия работает на одной скорости. Выбор должен управляться количеством коробок в час и количеством форматов; очень разнообразное, низкообъёмное производство лучше обслуживается гибкими автономными машинами, в то время как один высокообъёмный продукт оправдывает полностью связанную линию.
Палетизация готовых коробов bag-in-box использует то же нижестоящее оборудование, что и любая линия, и выбор стабилизации груза зависит от веса продукта и условий распределения. Руководство по выбору паллет-обёртчиков покрывает отгрузочный конец для заказчиков, добавляющих обмотку после линии bag-in-box.
Неисправности, которые говорят вам, что что-то не совпадает
- Пропущенные или двойные захваты пакета. Пакеты не отделяются от стопы; пересмотрите скольжение плёнки, обработку стопы и регулировку захвата и подтвердите, что калибр пакета подходит машине.
- Пакеты не открываются полностью. Присосочное или воздушное открытие не согласовано с плёнкой; очень тонкие или очень гладкие вкладыши нуждаются в подстройке системы открытия под материал.
- Вкладыш размещён криво или не достигает дна. Пакет меньше размера короба или механика вставки отрегулирована неправильно; рассчитайте вкладыш под внутренний короб и перепроверьте отворот.
- Пакет зацепляется за крылья короба или шов. Избыточный вкладыш или пакет не заправлен до закрытия; отрегулируйте длину вкладыша и последовательность закрытия.
- Пакетовставщик ждёт короба. Ручная подача коробов слишком медленна при высоком объёме; свяжите формирователь коробов с приводным входом.
- Продуктовая пыль вырывается во время наполнения. Пакет не отвёрнут должным образом или не открыт во время наполнения; подтвердите, что отворот удерживает вкладыш открытым, и рассмотрите пылеудаление.
- Вакуум не затягивает пакет вниз. Вакуумная станция не согласована с пакетом или продуктом; проверьте вакуумный цикл на реальном вкладыше во время приёмки.
Что включить в RFQ
Дайте поставщику детали короба и пакета вместе: размеры и диапазон короба, стиль вкладыша, тип и калибр плёнки, размеры пакета и как он отворачивается, продукт и как он наполняется, требуемые коробки в час и являются ли вакуум, термосварка или продувка газом частью упаковки. Укажите, как будут подаваться короба и удаляться готовые упаковки, и запросите такт на репрезентативной коробке, процедуру переналадки между форматами и продемонстрированный прогон с использованием ваших реальных пакетов. Поставщики, которые заранее спрашивают детали плёнки и пакета, проектируют вокруг расходников; те, кто даёт КП только по размеру короба и скорости, оставляют риск захвата и открытия на вас.
Ряд пакетовставщиков находится в каталоге упаковочного оборудования, и там, где размеры коробов, материалы пакетов или компоновка не совпадают со стандартной моделью, мы строим доработанные и полностью интегрированные линии bag-in-box через сервис индивидуальной упаковочной машины. Правильно подобранный вкладыш и интеграция на этапе спецификации стоят гораздо дешевле, чем настройка машины под неправильные пакеты после начала производства.
Команда инженеров по применению SunAura Packaging Machines в Циндао. Мы проектируем и строим машины вставки пакетов в короб и интегрированные линии упаковки bag-in-box для производителей пищи, ингредиентов, корма для животных, химии и фармацевтики, включая высокоскоростные, вертикальные и вакуумные конфигурации для экспортных рынков.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Полная биография ›