

SunAura Packaging Machines ввела в эксплуатацию полностью интегрированную линию финальной упаковки замороженных готовых блюд для производителя на западе Польши. В единую ячейку, рассчитанную на работу в охлаждаемой зоне, вошли автоматическая горизонтальная картонировочная машина, роботизированная укладка в короба, картоноформовочная машина и коллаборативное паллетирование. Линия прошла заводские приёмочные испытания на предприятии SunAura Packaging Machines в Циндао перед отгрузкой и была передана заказчику после монтажа на площадке, испытаний в условиях холода и обучения операторов. Сейчас она работает в штатном режиме по сменному графику заказчика.
Заказчик — семейное предприятие, выпускающее охлаждённые и замороженные готовые блюда под собственной маркой и частными марками ритейлеров — всё большую долю продукции упаковывал вручную и на двух старых автономных машинах. Рост объёмов, расширение линейки форматов пачек и коробов и требования ритейлеров к стабильному качеству упаковки сделали ручную схему нежизнеспособной. Техническое задание предусматривало линию, способную работать с несколькими типоразмерами пачек для разных серий блюд, укладывать их в ограниченный набор стандартных коробов из гофрокартона и выдавать устойчивые паллеты в зону отгрузки — и всё это в границах существующего здания и компоновки, примыкающей к холодильной зоне.
Состав линии
Смонтированная ячейка построена по классической последовательности участков финальной упаковки, но спроектирована как единая система, а не набор независимых машин. Наполненные и запечатанные лотки с готовыми блюдами поступают на участок картонирования, где горизонтальная картонажная машина формирует, наполняет и закрывает розничные пачки; затем пачки конвейером подаются на станцию роботизированной укладки в короба. Короба формируются и заклеиваются по низу в начале линии и подаются к укладчику. После наполнения короба проходят закрытие и заклейку, а затем поступают к коллаборативному роботу-паллетайзеру, который собирает смешанные, но устойчивые схемы паллет и передаёт готовые грузы на отгрузку. Все машины работают на едином языке управления и связаны приводными конвейерами, подобранными под площадку рядом с холодильной зоной.
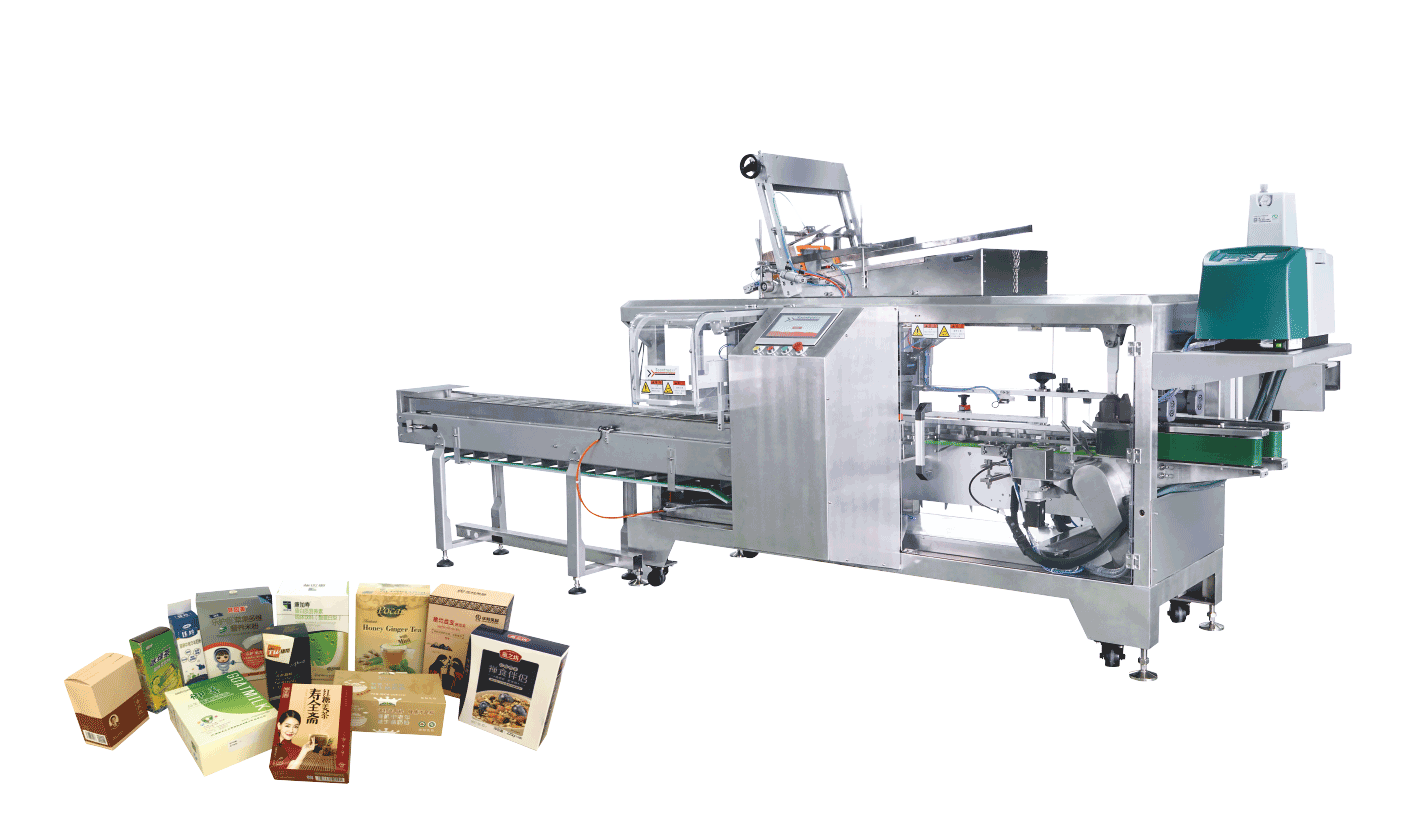
Картонирование под частую смену формата
Секцию картонирования обслуживает полносервоприводная горизонтальная картонажная машина класса полносервоприводная картонажная машина ZH-200/300 , выполненная в исполнении, допускающем влажную мойку, с герметичными шкафами управления для охлаждаемой зоны. Производство готовых блюд означает частые переналадки: заказчик выпускает несколько форматов розничных пачек под собственной маркой и для ряда частных марок, у каждого — свой печатный картон и способ закрытия. Сервоприводная картонажная машина хранит рецепты форматов и использует сервооси вместо механических сменных частей для основных движений формовки и вкладывания, поэтому переналадка сводится к короткой воспроизводимой процедуре, а не к механической переборке. На приёмке линию прогнали по всему перечню форматов заказчика, фиксируя время переналадки и сравнивая его с нормативом.
Поскольку продукт — наполненный лоток, края которого могут быть влажными, станции загрузки и закрытия картонажной машины настраивали на реальный продукт, а не на сухой макет, а ограждения и детали, контактирующие с продуктом, выполнили из подходящей марки нержавеющей стали. Контроль наличия пачки и качества закрытия отбраковывает любую некорректно сформованную тару до попадания к укладчику в короба — это защищает робот от попытки упаковать бракованную пачку.
Роботизированная укладка в короба: повторяемость размещения
Наполненные пачки группируются и укладываются двухосевым роботом класса роботизированный укладчик в короба ZX-500R , который берёт пачки в нужной группировке и размещает их слоями в сформованные короба; траектории и захват подобраны под типоразмеры пачек. Выбор робота-укладчика вместо жёсткого механического укладчика дал проекту два практических преимущества: разные схемы коробов и пачек осваиваются сменой рецепта и оснастки, а не покупкой новой машины, а повторяющееся высоконагруженное движение сосредоточено внутри герметичного робота при меньшем числе открытых механических узлов в охлаждаемой зоне.
Схема укладки, число пачек в коробе и ориентация слоёв задаются под каждый продукт; перед взятием партии ячейка проверяет наличие короба и корректность его формовки. Группирующие конвейеры подают пачки в ориентации и группировке, которых требует схема захвата, — именно здесь во многом решается надёжность робота-укладчика. На испытаниях в охлаждаемой зоне укладчик держал точность позиционирования в течение всей смены, включая первые циклы после остановки на выходные, как только кондиционирование шкафа вывело систему управления на стабильный режим.

Формовка коробов, заклейка и паллетирование
Пустые короба из гофрокартона формируются и заклеиваются по низу в начале линии автоматическим эректором коробов класса высокоскоростной эректор коробов с нижней заклейкой K40T , который бесперебойно снабжает станцию укладки без оператора, формирующего короба вручную. Эректор подобрали под стандартный ряд коробов заказчика, а не под весь теоретически возможный ассортимент: число форматов коробов сознательно ограничили, чтобы упростить переналадку. Наполненные короба закрывают и заклеивают перед выходом из зоны укладки; шов рассчитан на надёжную фиксацию коробов, побывавших в охлаждённом, слегка влажном воздухе.
В конце линии коллаборативный робот-паллетайзер класса коллаборативный робот-паллетайзер WP-50 формирует паллеты слой за слоем. Коллаборативная машина подошла этой площадке: она работает рядом с операторами в оговорённой зоне без полноразмерного ограждённого участка, который потребовался бы обычному паллетайзеру, а это важно при дефиците площади. Схемы укладки хранятся под каждый продукт, и робот размещает короба так, чтобы каждый слой был ровным, а готовый груз отвечал требованиям заказчика к устойчивости. Готовые паллеты уходят на отгрузку, заменяя неровные, уложенные вручную грузы, которые заказчик отправлял раньше.

Инженерные решения для компоновки рядом с холодильной зоной
Ключевой частью проекта стала среда эксплуатации. Упаковка готовых блюд находится между охлаждённой подготовкой и отгрузкой, и заказчик хотел разместить картонирование и укладку как можно ближе к холоду, не загоняя каждую машину в холодильную камеру. Инженеры SunAura Packaging Machines проработали пограничную компоновку: функции с наибольшим тепловыделением и самым трудоёмким обслуживанием вынесены в зону рядом с холодом, а машины, работающие с охлаждённым продуктом, рассчитаны на влажный прохладный воздух и регулярную мойку. Конструктивные и контактирующие с продуктом детали в зоне охлаждённой обработки — из нержавеющей стали, электрошкафы герметизированы до требуемой степени защиты и оснащены управлением конденсатом, а приводы, кабели, уплотнения и смазки подобраны под нижнюю границу рабочего диапазона температур.
Это дороже, чем заказать стандартные машины для обычных условий, но избавляет от предсказуемой альтернативы. Подход инженеров к подбору оборудования для таких условий — марки стали по зонам, степень защиты IP, подогрев шкафов и низкотемпературные механические узлы — изложен в техническом руководстве по упаковочному оборудованию для холодных, влажных и моющихся сред. На этом проекте спецификацию согласовали до начала производства, поэтому защита от внешних условий была заложена конструктивно, а не добавлена после первой зимы.
Приёмка, монтаж и обучение
Перед отгрузкой линия прошла программу заводских приёмочных испытаний в Циндао — на реальном картоне и коробах заказчика и, где возможно, на представительной партии продукта. Программа охватила все форматы линейки, зафиксировала время переналадки и подтвердила производительность и качество упаковки по согласованным показателям. Прогон всего перечня форматов на заводе, а не одного идеального продукта, — решение осознанное: большинство проблем интегрированных линий проявляется на переходах между форматами, и устранять их намного дешевле до упаковки оборудования в контейнеры.
Работы на площадке включили механический монтаж и выравнивание, подключение электричества и сжатого воздуха, стыковку с существующими конвейерами заказчика на входе и отгрузке и испытания в условиях холода при реальном производстве. Затем инженеры по пусконаладке SunAura Packaging Machines обучили операторов и ремонтный персонал заказчика смене формата, плановому обслуживанию, устранению отказов и работе с HMI и передали документацию по запасным частям и регламенту обслуживания. Линию сдали только после того, как она удержала показатели в течение нескольких смен подряд, а не на одном показательном прогоне.
Производительность и реальная работа линии
Каталожная скорость — комфортная цифра; работающую линию судят по тому, что она реально выдаёт за смену с учётом переналадок, остановок и подачи материалов. С самого начала проект рассчитывали под реальный график спроса заказчика, а не под пиковое значение из спецификации. Производство готовых блюд идёт партиями: конкретное блюдо и его формат пачки выпускаются некоторый период, затем линия переходит к следующему. Поэтому «узкое место» смещается вместе с продуктом, и линию сбалансировали так, чтобы при установившейся работе ни одна машина не простаивала в ожидании следующей: эректор коробов и группирующие конвейеры держат достаточный буфер, чтобы гасить короткие перебои без остановки картонажной машины.
Приёмочные показатели фиксировали как устойчивую выработку за производственный блок, а не как лучшую минуту испытаний, — именно на эту цифру заказчик может планировать. В эксплуатации линия с запасом перекрывает текущие объёмы и оставляет резерв под сезонные пики, ради которых и делались инвестиции: в этом смысл подбора под партию, а не под средний день. Не менее важно, что интегрированная компоновка убирает перевалки, ранее занимавшие весь процесс: пачки больше не ждут партиями между автономными машинами, а короба идут на заклейку и паллетирование без перевозки по цеху. Устранение этих промежуточных очередей снижает незавершённое производство и сокращает время пребывания охлаждённого продукта до отгрузки.
Дисциплина переналадки при широкой линейке форматов
Для контрактного упаковщика, работающего с частными марками, умение быстро и надёжно менять формат ценнее предельной скорости: ассортимент широк, а отдельные тиражи короче, чем на однобрендовом заводе. Переналадку в проекте рассматривали как конструктивную функцию, а не как навык оператора. Сервоприводная картонажная машина и робот-укладчик хранят рецепты под каждый продукт, поэтому настройки, которые иначе вводились бы вручную, вызываются одинаково — исчезает разница между опытным и новым оператором. Сменных механических частей свели к минимуму, сделали их без инструмента или под один инструмент, с цветовой маркировкой, и хранят на отдельном щите, чтобы во время переналадки ничего не приходилось искать.
Задокументированный регламент переналадки, согласованный на заводской приёмке и уточнённый при испытаниях на площадке, задаёт последовательность, контрольные проверки и подтверждение первой годной пачки. После смены формата линию не выпускают в производство, пока не проверены пачка и полный короб, — это исключает выпуск партии некорректно упакованного продукта после поспешной переналадки. На практике такая дисциплина превращает нестабильный, порой долгий перерыв в короткое предсказуемое событие, и во многом именно поэтому интегрированная линия способна поддерживать расширяющуюся линейку частных марок без того, чтобы накладные расходы на переналадку съедали прирост мощности.
Что получает заказчик
Проект заменяет трудоёмкий, нестабильный процесс упаковки воспроизводимой линией, которая бережёт товарный вид продукта и поспевает за растущими объёмами. Для поставщика частных марок стабильность — часть коммерческих отношений: равномерно уложенные короба и паллеты без перекосов снижают поводы для штрафов и потери контрактов. Автоматизация также снимает зависимость от поиска сезонных рабочих на физически тяжёлую упаковку и даёт заказчику платформу, на которую новые форматы добавляются рецептами и, при необходимости, небольшой доработкой оснастки, а не покупкой новой линии.
Такой интегрированный проект с учётом конкретных условий занимает промежуточное место между стандартными машинами SunAura Packaging Machines и полностью индивидуальными решениями. Заказчикам, планирующим похожий проект, стоит изучить базовое оборудование в каталоге упаковочного оборудования, а для компоновок, не совпадающих со стандартной моделью, компания строит модифицированные и нестандартные ячейки финальной упаковки в рамках услуги нестандартное упаковочное оборудование . Техническое руководство по выбору паллетообмотчиков с поворотным столом, поворотной стрелой и орбитальных охватывает участок отгрузки для заказчиков, добавляющих обмотку к линии такого типа.
О компании SunAura Packaging Machines
SunAura Packaging Machines (Циндао, провинция Шаньдун) проектирует и выпускает оборудование финальной упаковки для пищевой промышленности, производства напитков, фармацевтики, косметики и промышленных предприятий: картоноформовочные машины и машины для заклейки коробов, картонажные машины, укладчики в короба, термоусадочное и flow-pack оборудование, стреппинг-машины, паллетообмотчики и роботы-паллетайзеры, а также интегрированные и нестандартные линии «под ключ». Компания сопровождает экспортных заказчиков от составления спецификации и заводской приёмки до монтажа, обучения и послепродажного обслуживания, обеспечивая пусконаладку и поставку запасных частей на ключевых рынках. Производителей готовых блюд и замороженных продуктов, планирующих проект финальной упаковки, приглашают обратиться в отдел прикладных решений с перечнем форматов, требуемой производительностью и планировкой для разработки спецификации.
От проектной группы и редакции SunAura Packaging Machines. За подробностями об этой установке или чтобы обсудить аналогичную линию финальной упаковки для готовых блюд, замороженных или охлаждённых продуктов, обращайтесь в отдел прикладного проектирования в Циндао.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Полная биография ›