

SunAura Packaging Machines завершила приёмочные испытания на заводе и отгрузку нескольких интегрированных пост-пак упаковочных систем для зарубежных заказчиков, объединяющих роботизированное формирование коробов, автоматическую загрузку продукта, запечатывание коробов и палетизацию в единой синхронизированной линии. Поставки отражают растущее предпочтение среди производителей среднего объёма к полным линиям под ключ от одного поставщика, а к раздельно закупаемым машинам.

Что было поставлено
Каждая отгруженная система следует одной и той же основной последовательности. Формирователь коробов формирует и запечатывает дно гофрокоробов; автоматическая загрузочная станция размещает продукт в открытую коробку; заканчиватель коробов складывает и запечатывает верх; а закрытые короба транспортируются на этап палетизации, где стреппинг и стретч-обмотка фиксируют готовый груз. Станции используют общую архитектуру управления, поэтому скорости и блокировки синхронизированы, а не дорабатываются после установки. Заказчики, приобретающие систему формирование–упаковка–запечатывание–палетизация коробов, получают полную ячейку как один объём поставки.
Почему покупатели выбирают интегрированные линии
Тенденция определяется тремя практическими факторами. Во-первых, доступность и стоимость рабочей силы: интегрированная линия убирает ручную упаковочную станцию, которая так часто является реальным ограничением в остальном автоматизированной пост-пак. Во-вторых, подотчётность: когда формирование, загрузка, запечатывание и палетизация приходят от одного производителя, ввод в эксплуатацию и послепродажная поддержка не разделяются между поставщиками. В-третьих, предсказуемая производительность: синхронизированные средства управления позволяют всей линии работать на сбалансированном такте, а не в темпе своего самого медленного острова.

Приёмка на заводе перед экспортом
До отгрузки каждая линия проходит приёмочные испытания на заводе на объекте SunAura Packaging Machines в Циндао, где заказчики или их представители проверяют такт, обработку коробов и ограждение безопасности на реальных гофрозаготовках и продуктах. Выявление регулировок на этом этапе — а не после прибытия — сокращает полевой ввод в эксплуатацию. Для заказчиков, которые не могут приехать, испытания документируются удалённо видео и журналами производительности. Посетители приветствуются; на странице компании и завода указано местоположение и карта для планирования визита.
Вспомогательное оборудование в том же объёме поставки
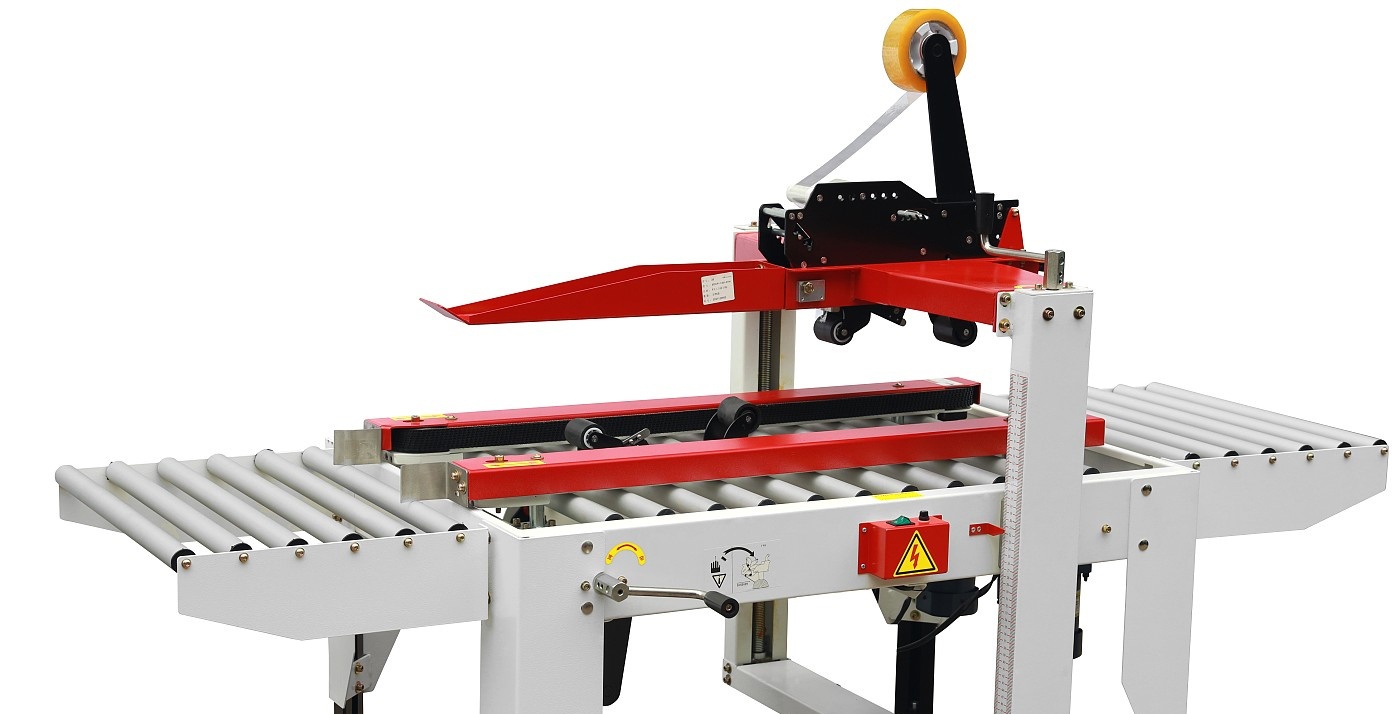
Несколько поставок включали вспомогательные станции, согласованные с основной линией: роботизированные формирователи коробов для заказчиков, выпускающих несколько размеров коробов, такие как роботизированный формирователь коробов AIS400; автоматические заканчиватели коробов, такие как заканчиватель коробов FA500F; и автономная обвязка через автоматическую стреппинг-машину. Включение их в исходный заказ обеспечивает согласованность высот конвейеров, сигналов и комплектов запасных частей от ввода в эксплуатацию.
Что это значит для покупателей, планирующих линию
Для предприятий, рассматривающих аналогичную модернизацию, практическая последовательность — подтвердить диапазон коробов, определить реальный пик в коробах в минуту и решить, какие шаги — формирование, загрузка, запечатывание, палетизация — следует автоматизировать вместе. Полный запрос с размерами коробов, образцами продукта и целевой производительностью позволяет инженерной команде предложить сбалансированную компоновку и реалистичный срок поставки. Покупатели могут начать через страницу запроса SunAura Packaging Machines и изучить полный ряд оборудования. Для лежащей в основе логики выбора техническая статья о выборе формирователя и заканчивателя коробов даёт подробную справку.
Изнанка проекта: от компоновки до приёмки
Путь от заказа до отгрузки для этих линий следовал структурированной последовательности, которая теперь стандартизирована для проектов SunAura Packaging Machines под ключ. Он начался с данных о коробах и продукте: заказчики предоставили размеры коробов, сорта картона, загруженные веса и целевые короба в минуту, вместе с образцами, где возможно. Инженерия затем выпустила сбалансированную компоновку, в которой станции формирования, загрузки, запечатывания и палетизации имеют общий такт, а высоты конвейеров и сигналы управления определялись по всей линии, а не по машине. Только после подтверждения этого баланса были построены отдельные станции, что предотвращает классическую проблему интеграции работоспособных машин, которые не могут работать вместе.
Приёмочные испытания на заводе сформировали критическую контрольную точку. Используя реальные гофрозаготовки заказчика и репрезентативные продукты, линия была запущена на согласованном такте, пока инженеры проверяли открытие заготовки, загрузку, складывание крыльев, запечатывание и передачу на палетизацию. Регулировки направляющих, датчиков и таймингов вносились на заводе, а не на площадке. Для заказчиков, не имевших возможности приехать, испытания записывались и документировались, включая производительность относительно контрактной, до того как оборудование было разобрано, упаковано и маркировано для повторной сборки.
Роль робототехники и сервоприводного перемещения
Несколько поставленных линий отражают две технологические тенденции, переформатирующие пост-пак упаковку. Первая — роботизированное формирование коробов, где рука pick-and-place открывает заготовки вместо фиксированного механического магазина. Для заказчиков, выпускающих широкий и меняющийся диапазон размеров коробов, роботизированный формирователь коробов меняет немного сырой скорости на существенно более быструю переналадку, потому что новый размер обрабатывается через настройки движения и сменные детали, а не полный механический сброс. Вторая тенденция — сервоприводное перемещение на загрузке и запечатывании, которое позволяет станциям синхронизироваться электронно и хранить рецепты по SKU. Вместе робототехника и сервопривод делают интегрированную линию более адаптивной к изменениям продуктового микса, с которыми сталкивается большинство производителей среднего объёма в течение срока службы оборудования.
Почему интеграция от одного поставщика важна на практике
Преимущество линии от одного поставщика становится яснее всего при вводе в эксплуатацию и послепродажной поддержке. Когда машины приходят от разных вендоров, границы между ними — передача от формирователя к загрузчику, от заканчивателя к палетизатору — это места, где накапливаются проблемы и где ответственность наименее ясна. Линия, построенная в одном объёме поставки, имеет эти передачи спроектированными, испытанными и поддержанными вместе, а архитектура управления рассматривает ячейку как одну машину. Для заказчика это означает более короткий ввод в эксплуатацию, одну точку контакта для устранения неисправностей и согласованные запасные части и документацию. Это также защищает производительность: сбалансированная синхронизированная линия работает ближе к рейтингу своего такта, чем набор островов, соединённых постфактум.
Планирование комплекта запчастей и сервиса
Вместе с каждой линией заказчики получили комплект изнашиваемых и запасных частей, согласованный с их режимом смен, вместе с руководством по обслуживанию станций, работающих с расходниками — ножами ленты и клеевыми системами, присосками, датчиками и изнашиваемыми деталями конвейера. Планирование этого при поставке особенно ценно для зарубежных установок, где срок поставки малого компонента в противном случае может остановить всю линию. Сервисный подход зеркалит оборудование: вместо того чтобы оставлять обслуживание каждой станции отдельным руководствам, полная ячейка документируется как одна система, с плановыми задачами, согласованными по формированию, загрузке, запечатыванию и палетизации.
Как начать сопоставимый проект
Для производителей, рассматривающих аналогичную интегрированную линию, самый полезный первый шаг — полный пакет данных, а не запрос на отдельную машину. Это означает полный диапазон коробов с размерами и весами, образцы продукта, реальный пик в коробах в минуту, шаги для автоматизации, а также пункт назначения и сроки. С этими входными данными инженерная команда может вернуть сбалансированную компоновку, реалистичный такт и чёткий объём поставки, включая любые станции автоматического запечатывания коробов, стреппинга или обмотки палет, которые требует применение. Запросы могут быть поданы через контактную страницу SunAura Packaging Machines, а логика выбора объяснена в технической библиотеке знаний компании.
Результаты для заказчиков и аргумент в сторону взвешенной автоматизации
Общая нить через эти поставки — взвешенная, а не максимальная автоматизация: каждый заказчик автоматизировал шаги, которые ограничивали его конкретную операцию, а не приобретал автоматизацию ради неё самой. Для одних это означало полную линию от формирование до палетизации; для других приоритетом было устранение одного узкого места — ручного формирования коробов или упаковочной станции — при сохранении остальной операции как была. Инженерная ценность лежит в определении того, какой случай применим, что возвращает к анализу такта: отобразите каждую станцию в секундах, найдите реальное ограничение и автоматизируйте для балансировки ячейки. Эта дисциплина предотвращает и недоавтоматизацию, где дорогая машина голодает от ручного соседа, и переавтоматизацию, где капитал тратится на мощность, которую прогноз продукта не оправдывает.
Поставленные линии также иллюстрируют, как гибкость закладывается, а не добавляется поздно. Заказчики с широкими диапазонами SKU выбрали роботизированное формирование и сервозагрузку, чтобы будущие размеры обрабатывались через рецепты и сменные детали; те, у кого стабильные высокообъёмные упаковки, отдали предпочтение эффективности фиксированной автоматизации. Сопоставление технологии с продуктовым миксом — решение, которое лучше принимать на этапе компоновки, где роботизированный формирователь, станции запечатывания и нижестоящий стреппинг могут быть сбалансированы вместе.
Заметка для будущих посетителей и партнёров
SunAura Packaging Machines рекомендует будущим покупателям и дистрибьюторским партнёрам увидеть оборудование под напряжением до обязательства — либо во время плановой приёмки на заводе для текущего проекта, либо организовав визит на объект в Циндао. Увидеть линию в работе на реальных коробах — самый прямой способ оценить качество сборки, ограждение и интеграцию, и это даёт возможность обсудить проект лицом к лицу с инженерами, которые будут его рассчитывать. Страница о компании и заводе предоставляет адрес, карту и рекомендации по организации визита, а контактная страница перечисляет международную команду продаж для планирования. Для партнёров и покупателей, планирующих заранее, компания продолжает публиковать прикладные заметки, руководства по выбору и обновления проектов в разделе Insights, где техническое обоснование этих интегрированных линий рассмотрено глубже.
Что покупателям вынести из этих поставок
Помимо самого оборудования, эти проекты предлагают практический шаблон для любого производителя, оценивающего пост-пак автоматизацию. Первый урок: качество данных решает качество проекта. Линии, которые вводились в эксплуатацию быстрее всего, — это те, где заказчик предоставил полные спецификации коробов, репрезентативные образцы и реально измеренный пик производительности. Второй: линия должна быть сбалансирована как система до того, как будут выбраны отдельные машины, чтобы ни одна станция не голодала от более медленного соседа. Третий: гибкость — это проектное решение, роботизированные и сервоконфигурации подходят для меняющихся миксов SKU, а фиксированная автоматизация — для стабильных высокообъёмных упаковок, и это решение лучше принимать на этапе компоновки, а не дорабатывать.
Четвёртый урок касается партнёрства. Интегрированная линия — это актив с долгим сроком службы, и отношения с её производителем простираются далеко за пределы отгрузки через запчасти, поддержку ввода в эксплуатацию и будущее расширение. Покупателям хорошо служит прямая оценка этой возможности: видеть, как работают машины, проверять, как документированы передачи и управление, и обсуждать сервисное соглашение для зарубежной установки. SunAura Packaging Machines рано приветствует эти обсуждения, до заморозки спецификации, потому что они позволяют правильно рассчитать линию с первого раза. Соответствующее оборудование — включая роботизированный формирователь коробов, заканчиватель коробов, интегрированную линию упаковки и палетизации и автономный стреппинг — можно изучить в разделе продукции, а технические вопросы отвечает международная команда продаж на контактной странице.
Продолжающиеся инвестиции в пост-пак возможности
Компания продолжает наращивать свои возможности под ключ наряду с отдельными машинами, с текущей работой в области сервосинхронизации, роботизированной обработки и испытанной на заводе интеграции, и с документацией, структурированной для зарубежного ввода в эксплуатацию и поддержки. Заказчики с активными проектами получат обычные обновления сборки и отгрузки от своего инженера по продажам, а те, кто планирует будущие линии, могут следить за новыми прикладными заметками и отчётами о проектах по мере публикации. SunAura Packaging Machines остаётся сфокусированной на одной практической цели через эти инвестиции: чтобы производительность, согласованная в компоновке заказчика, была той производительностью, которую их линия надёжно достигает, смену за сменой, после установки. Читатели могут изучить поддерживающее инженерное руководство — включая подробное руководство по выбору формирователя и заканчивателя коробов и связанные справки по термоусадочной обмотке и картонированию — в технической библиотеке знаний.
В заключение
Эти поставки — практическое напоминание, что пост-пак автоматизация наиболее успешна, когда рассматривается как сбалансированная хорошо документированная система, а не набор отдельно оцененных машин. SunAura Packaging Machines продолжает приветствовать запросы от производителей и дистрибьюторских партнёров, планирующих интегрированные проекты упаковки в короба и палетизации, и её инженерная команда доступна для обзора компоновок, образцов коробов и целей производительности до финализации любой спецификации. Будущие заказчики могут связаться с международной командой продаж напрямую, изучить полный ряд оборудования или организовать просмотр оборудования под напряжением во время планового визита.
Заглядывая вперёд
SunAura Packaging Machines продолжает расширять свои пост-пак и упаковочные линии под ключ наряду с отдельными машинами, с текущими инвестициями в сервоприводное перемещение, роботизированную обработку и испытанную на заводе интеграцию. Заказчики с активными проектами могут связаться со своим инженером по продажам для последнего графика сборки и отгрузки. Компания регулярно публикует прикладное и закупочное руководство в разделе Insights.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Полная биография ›