

SunAura Packaging Machines ha completato il test di accettazione in fabbrica e la spedizione di diversi sistemi integrati di confezionamento di fine linea per clienti esteri, combinando formatura robotizzata dei cartoni, caricamento automatico del prodotto, sigillatura dei cartoni e pallettizzazione in un’unica linea sincronizzata. Le consegne riflettono una crescente preferenza dei produttori a volume medio per linee complete chiavi in mano da fornitore unico rispetto a macchine acquistate separatamente.

Cosa è stato consegnato
Ogni sistema spedito segue la stessa sequenza core. Una formatrice di cartoni forma e sigilla il fondo di scatole ondulate; una stazione di caricamento automatico colloca il prodotto nella scatola aperta; una sigillatrice di cartoni piega e sigilla il coperchio; e i cartoni chiusi vengono trasportati a una stazione di pallettizzazione, con reggiatura e avvolgimento estensibile che fissano il carico finito. Le stazioni condividono un’architettura di controllo comune, quindi velocità e interblocchi sono sincronizzati piuttosto che adattati dopo l’installazione. I clienti che acquistano il sistema di formatura–incartonatura–sigillatura–pallettizzazione ricevono la cella completa come un unico ambito.
Perché gli acquirenti scelgono le linee integrate
Il trend è guidato da tre fattori pratici. Primo, disponibilità e costo della manodopera: una linea integrate elimina la stazione di imballaggio manuale che così spesso è il vero vincolo in una fine linea altrimenti automatizzata. Secondo, responsabilità unica: quando formatura, caricamento, sigillatura e pallettizzazione provengono da un unico produttore, la messa in servizio e il supporto post-vendita non sono divisi tra fornitori. Terzo, produttività prevedibile: i controlli sincronizzati consentono all’intera linea di funzionare a un tempo ciclo bilanciato piuttosto che al ritmo della sua isola più lenta.

Accettazione in fabbrica prima dell’esportazione
Prima della spedizione, ogni linea subisce il test di accettazione in fabbrica presso lo stabilimento SunAura Packaging Machines di Qingdao, dove i clienti o i loro agenti esaminano il tempo ciclo, la movimentazione dei cartoni e le protezioni di sicurezza utilizzando i fondi ondulati e i prodotti effettivi. Cogliere le regolazioni in questa fase — piuttosto che dopo l’arrivo — accorcia la messa in servizio on-site. Per i clienti che non possono recarsi, i test sono documentati da remoto con video e registrazioni delle prestazioni. I visitatori sono i benvenuti; la pagina azienda e stabilimento include la posizione e una mappa per pianificare una visita.
Apparecchiature di supporto nello stesso ambito
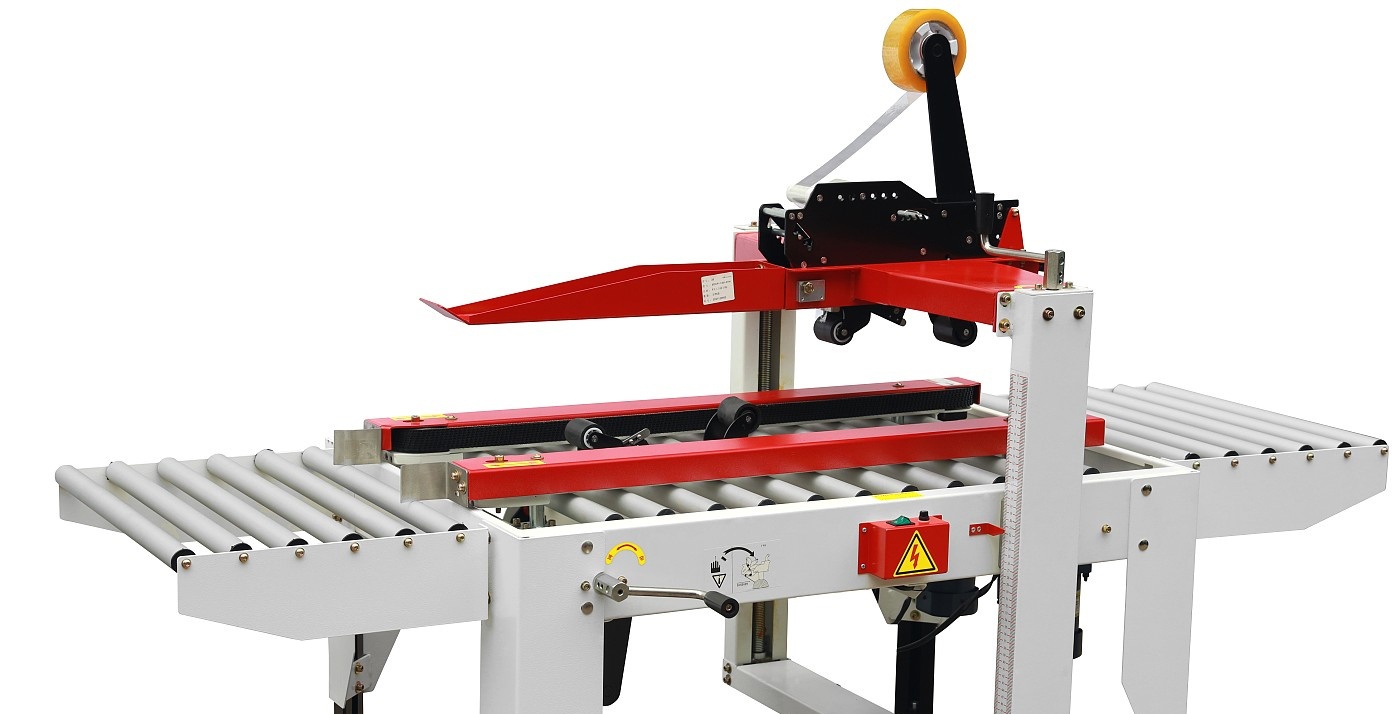
Diverse spedizioni hanno incluso stazioni accessorie abbinate alla linea principale: formatrici di cartoni robotizzate per clienti che gestiscono multiple dimensioni di cartone, come la formatrice di cartoni robotizzata AIS400; sigillatrici di cartoni automatiche come la sigillatrice di cartoni FA500F; e raggruppamento senza operatore attraverso la reggiatrice automatica. Includere questi nell’ordine originale garantisce che altezze dei trasportatori, segnali e kit ricambi siano coerenti dalla messa in servizio in poi.
Cosa significa per gli acquirenti che pianificano una linea
Per gli stabilimenti che considerano un aggiornamento simile, la sequenza pratica è confermare la gamma di cartoni, definire il picco reale in cartoni al minuto, e decidere quali fasi — formatura, caricamento, sigillatura, pallettizzazione — debbano essere automatizzate insieme. Una richiesta completa con dimensioni dei cartoni, campioni di prodotto e produttività target consente al team di progettazione di proporre un layout bilanciato e un tempo di consegna realistico. Gli acquirenti possono iniziare attraverso la pagina di richiesta informazioni SunAura Packaging Machines e rivedere l’intera gamma di apparecchiature. Per la logica di selezione di fondo, l’articolo tecnico sulla scelta di formatrice e sigillatrice di cartoni fornisce un riferimento dettagliato.
Dentro il progetto: dal layout all’accettazione
Il percorso dall’ordine alla spedizione per queste linee ha seguito una sequenza strutturata che ora è standard per i progetti chiavi in mano SunAura Packaging Machines. È iniziato con i dati di cartone e prodotto: i clienti hanno fornito dimensioni dei cartoni, grammature, pesi a pieno e cartoni al minuto target, insieme a campioni dove possibile. La progettazione ha quindi prodotto un layout bilanciato in cui le stazioni di formatura, caricamento, sigillatura e pallettizzazione condividono un tempo ciclo, e altezze dei trasportatori e segnali di controllo sono stati definiti sull’intera linea piuttosto che per macchina. Solo dopo che tale bilanciamento è stato confermato le singole stazioni sono state costruite, il che previene il classico problema di integrazione di macchine capaci che non riescono a funzionare insieme.
Il test di accettazione in fabbrica ha costituito il checkpoint critico. Utilizzando i fondi ondulati effettivi del cliente e prodotti rappresentativi, la linea è stata fatta funzionare al ciclo concordato mentre gli ingegneri verificavano l’apertura del fondo, il caricamento, la piegatura dei lembi, la sigillatura e il trasferimento verso la pallettizzazione. Le regolazioni a guide, sensori e temporizzazioni sono state effettuate in fabbrica piuttosto che on-site. Per i clienti impossibilitati a recarsi, i test sono stati registrati e documentati, incluse le prestazioni rispetto alla produttività contrattuale, prima che l’attrezzatura fosse smontata, imballata e marcata per il rimontaggio.
Il ruolo della robotica e del moto servo
Diverse linee consegnate riflettono due tendenze tecnologiche che stanno ridisegnando il confezionamento di fine linea. La prima è la formatura robotizzata dei cartoni, dove un braccio pick-and-place apre i fondi invece di un magazzino meccanico fisso. Per i clienti che gestiscono una gamma ampia e variabile di dimensioni di cartone, la formatrice di cartoni robotizzata scambia un po’ di velocità grezza per un cambio formato sostanzialmente più rapido, perché una nuova dimensione viene gestita attraverso impostazioni di moto e pezzi di ricambio piuttosto che un reset meccanico completo. La seconda tendenza è il moto azionato da servo su caricamento e sigillatura, che consente alle stazioni di sincronizzarsi elettronicamente e di memorizzare ricette per SKU. Insieme, robotica e controllo servo rendono una linea integrata più adattabile ai cambiamenti del mix di prodotto che la maggior parte dei produttori a volume medio affronta nel ciclo di vita dell’attrezzatura.
Perché l’integrazione a fornitore unico conta in pratica
Il vantaggio di una linea a fornitore unico diventa più chiaro durante la messa in servizio e il supporto post-vendita. Quando le macchine provengono da venditori separati, i confini tra di esse — il trasferimento dalla formatrice al caricatore, dalla sigillatrice al pallettizzatore — sono dove i problemi si accumulano e dove la responsabilità è meno chiara. Una linea costruita sotto un unico ambito ha quei trasferimenti progettati, testati e supportati insieme, e l’architettura di controllo tratta la cella come un’unica macchina. Per il cliente questo significa messa in servizio più breve, un unico punto di contatto per il troubleshooting, e ricambi e documentazione coerenti. Protegge anche la produttività: una linea bilanciata e sincronizzata funziona più vicino al suo ciclo nominale rispetto a una collezione di isole connesse dopo il fatto.
Pianificare il pacchetto ricambi e servizio
Insieme a ogni linea, i clienti hanno ricevuto un pacchetto di parti soggette a usura e ricambi abbinato al loro schema di turni, insieme a guida alla manutenzione per le stazioni che gestiscono materiali di consumo — coltelli per nastro e sistemi di colla, ventose, sensori e parti soggette a usura dei trasportatori. Pianificarli alla consegna è particolarmente prezioso per le installazioni all’estero, dove il tempo di consegna di un piccolo componente può altrimenti fermare un’intera linea. L’approccio al servizio rispecchia l’attrezzatura: piuttosto che lasciare la manutenzione di ogni stazione a manuali separati, l’intera cella è documentata come un unico sistema, con attività programmate allineate su formatura, caricamento, sigillatura e pallettizzazione.
Come avviare un progetto comparabile
Per i produttori che considerano una linea integrata simile, il primo passo più utile è un pacchetto dati completo piuttosto che una richiesta per una singola macchina. Ciò significa la gamma completa dei cartoni con dimensioni e pesi, campioni di prodotto, il picco reale in cartoni al minuto, le fasi da automatizzare, e la destinazione e la tempistica. Con questi input il team di progettazione può restituire un layout bilanciato, un tempo ciclo realistico e un ambito chiaro, inclusa qualsiasi sigillatura automatica di cartoni, reggiatura o stazioni di avvolgimento pallet richieste dall’applicazione. Le richieste possono essere inviate attraverso la pagina contatti SunAura Packaging Machines, e la logica di selezione è spiegata nella libreria tecnica di conoscenza dell’azienda.
Risultati per il cliente e il caso per un’automazione misurata
Il filo conduttore di queste spedizioni è un’automazione misurata piuttosto che massima: ogni cliente ha automatizzato le fasi che vincolavano la sua operazione specifica, piuttosto che acquistare automazione fine a se stessa. Per alcuni, ciò significava una linea completa dalla formatura alla pallettizzazione; per altri, la priorità era rimuovere un singolo collo di bottiglia — formatura manuale della scatola o stazione di imballaggio — mantenendo il resto dell’operazione com’era. Il valore ingegneristico sta nell’identificare quale caso si applica, il che riporta all’analisi del tempo ciclo: mappare ogni stazione in secondi, trovare il vincolo reale, e automatizzare per bilanciare la cella. Questa disciplina previene sia la sotto-automazione, dove una macchina costosa è affamata da un vicino manuale, sia la sovra-automazione, dove il capitale viene speso per capacità che le previsioni di prodotto non giustificano.
Le linee consegnate illustrano anche come la flessibilità venga costruita piuttosto che aggiunta dopo. I clienti con ampie gamme di SKU hanno scelto la formatura robotizzata e il caricamento servo affinché le dimensioni future siano gestite attraverso ricette e pezzi di ricambio; quelli con pacchi stabili e ad alto volume hanno privilegiato l’efficienza dell’automazione fissa. Abbinare la tecnologia al mix di prodotto è una decisione meglio presa nella fase di layout, dove la formatrice robotizzata, le stazioni di sigillatura e la reggiatura a valle possono essere tutte bilanciate insieme.
Una nota per potenziali visitatori e partner
SunAura Packaging Machines incoraggia i potenziali acquirenti e partner di distribuzione a vedere l’attrezzatura sotto tensione prima di impegnarsi, sia durante un test di accettazione in fabbrica programmato per un progetto reale sia organizzando una visita allo stabilimento di Qingdao. Vedere una linea gestire cartoni reali è il modo più diretto per giudicare la qualità costruttiva, le protezioni e l’integrazione, e offre l’opportunità di discutere un progetto faccia a faccia con gli ingegneri che lo dimensioneranno. La pagina chi siamo e stabilimento fornisce indirizzo, mappa e guida su come organizzare una visita, e la pagina contatti elenca il team di vendita internazionale per la pianificazione. Per partner e acquirenti che pianificano in anticipo, l’azienda continua a pubblicare note applicative, guide di selezione e aggiornamenti di progetto nella sezione Insights, dove il ragionamento tecnico dietro queste linee integrate è trattato in maggiore profondità.
Cosa gli acquirenti dovrebbero trarre da queste spedizioni
Oltre all’attrezzatura stessa, questi progetti offrono un modello pratico per qualsiasi produttore che valuti l’automazione di fine linea. La prima lezione è che la qualità dei dati decide la qualità del progetto: le linee messe in servizio più rapidamente sono state quelle in cui il cliente ha fornito specifiche complete dei cartoni, campioni rappresentativi e una produttività di picco realmente misurata. La seconda è che la linea dovrebbe essere bilanciata come sistema prima che le singole macchine vengano selezionate, affinché nessuna stazione sia affamata da un vicino più lento. La terza è che la flessibilità è una scelta di design — configurazioni robotizzate e servo si adattano a mix di SKU variabili, mentre l’automazione fissa si adatta a pacchi stabili e ad alto volume — e quella scelta è meglio fatta nella fase di layout piuttosto che adattata dopo.
La quarta lezione riguarda la partnership. Una linea integrata è un asset longevo, e la relazione con il suo produttore si estende ben oltre la spedizione attraverso ricambi, supporto alla messa in servizio ed espansioni future. Gli acquirenti sono ben serviti valutando direttamente quella capacità: vedendo le macchine funzionare, esaminando come i trasferimenti e i controlli sono documentati, e discutendo l’accordo di servizio per un’installazione all’estero. SunAura Packaging Machines accoglie queste discussioni tempestivamente, prima che una specifica venga congelata, perché consentono alla linea di essere dimensionata correttamente la prima volta. L’attrezzatura pertinente — inclusa la formatrice di cartoni robotizzata, la sigillatrice di cartoni, la linea integrata di incartonatura e pallettizzazione e la reggiatura senza operatore — può essere esaminata nella sezione prodotti, e le domande tecniche vengono risposte attraverso il team di vendita internazionale sulla pagina contatti.
Investimento continuo nella capacità di fine linea
L’azienda continua a costruire la sua capacità chiavi in mano insieme alle sue macchine singole, con lavoro in corso sulla sincronizzazione servo, la movimentazione robotizzata e l’integrazione testata in fabbrica, e con documentazione strutturata per la messa in servizio e il supporto all’estero. I clienti con progetti attivi riceveranno i consueti aggiornamenti di costruzione e spedizione dal loro tecnico commerciale, mentre quelli che pianificano linee future possono seguire le nuove note applicative e i report di progetto man mano che vengono pubblicati. SunAura Packaging Machines resta focalizzata su un unico obiettivo pratico attraverso questi investimenti: che la produttività concordata nel layout di un cliente sia la produttività che la sua linea raggiunge in modo affidabile, turno dopo turno, una volta installata. I lettori possono rivedere la guida tecnica di supporto — inclusa la dettagliata guida alla scelta di formatrice e sigillatrice di cartoni e i riferimenti correlati su incellophanatura e incartonatrici — nella libreria tecnica di conoscenza.
In chiusura
Queste spedizioni sono un promemoria pratico che l’automazione di fine linea ha più successo quando trattata come un sistema bilanciato e ben documentato piuttosto che come una collezione di macchine singolarmente classificate. SunAura Packaging Machines continua ad accogliere richieste da produttori e partner di distribuzione che pianificano progetti integrati di incartonatura e pallettizzazione, e il suo team tecnico è a disposizione per rivedere layout, cartoni campione e obiettivi di produttività prima che qualsiasi specifica venga finalizzata. I potenziali clienti possono contattare direttamente il team di vendita internazionale, esplorare l’intera gamma di apparecchiature, oppure organizzare di vedere l’attrezzatura sotto tensione durante una visita programmata.
Prospettive future
SunAura Packaging Machines continua a espandere la sua capacità di linee di fine linea e di linee chiavi in mano insieme alle sue macchine singole, con investimenti continui nel moto azionato da servo, nella movimentazione robotizzata e nell’integrazione testata in fabbrica. I clienti con progetti attivi possono contattare il loro tecnico commerciale per l’ultimo programma di costruzione e spedizione. L’azienda pubblica regolarmente guide applicative e di approvvigionamento nella sezione Insights.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Vedi biografia completa ›