

Устойчивая упаковка больше не маркетинговый вариант; это требование покупателя. Ритейлеры, регуляторы и потребители толкают бренды от обычных полипропиленовых и PET-плёнок к биоразлагаемым, компостируемым и бумажным альтернативам. Проблема, которую немногие бренды предвидят, в том, что машина, спроектированная под 30-микронную OPP-плёнку, часто не может работать с 20-микронной PLA компостируемой плёнкой без протечек, морщин и постоянных замятий. Если вы планируете купить упаковочную машину для устойчивой плёнки в 2026 году, совместимость должна быть специфицирована при покупке, а не обнаружена на полу завода. Это руководство от инженерной команды SunAura Packaging Machines объясняет, какие биоразлагаемые плёнки ведут себя как какие, что на самом деле нужно совместимой машине, и как избежать самых дорогих ошибок совместимости.
Почему биоразлагаемая плёнка ведёт себя так по-разному
Обычные гибкие плёнки (OPP, PET, LDPE, ламинаты) спроектированы на прочность: они терпят широкое окно температур запечатывания, сопротивляются растяжению под натяжением и работают предсказуемо на высокой скорости. Биоразлагаемые плёнки меняют эту прочность на компостируемость, и компромисс сразу проявляется на упаковочной машине.
Узкое окно термосваривания. PLA (пимолочная кислота) запечатывается в температурной полосе, которая может быть всего 8–12 градусов Цельсия шириной, против 25–40 градусов для OPP. Прогоните губки на 10 градусов слишком горячо — и плёнка кристаллизуется, становится хрупкой и рвётся; на 10 градусов слишком холодно — и шов слабый и протекает. На машине с грубым вкл-выкл управлением температурой это окно практически неуправляемо.
Ниже прочность на растяжение и выше растяжение. Компостируемые плёнки растягиваются и сужаются под натяжением. Вытяжка плёнки, которая была идеально настроена под OPP, будет перетягивать PLA, вызывая дрейф длины пакета и морщины на продольном шве.
Выше коэффициент трения и статика. Многие биоразлагаемые плёнки сильнее сцепляются с нержавеющими роликами и накапливают статику, что вызывает неправильную подачу, двойные захваты и притяжение пыли.
Ниже точка плавления для термоусадочных применений. Компостируемые термоусадочные плёнки усаживаются при более низких температурах, и термотоннели, откалиброванные под PETG, будут переусаживать или опалять их.
Сертификация компостируемости: фон для выбора машины
До того как вы настроите машину, убедитесь, что плёнка действительно может нести заявление, которое вы намереваетесь. В Европе промышленная компостируемость регулируется EN 13432; в Северной Америке ASTM D6400 и сертификацией BPI; домашняя компостируемость имеет свои собственные развивающиеся стандарты (особенно TÜV Austria OK compost HOME). Плёнка, которая просто «биоразлагается» на свалке, не квалифицируется, как и ламинат, который смешивает полимер и бумагу способом, проваливающим испытание на дезинтеграцию. Это имеет значение для машинной совместимости, потому что сертифицированные плёнки, как правило, являются последовательными, хорошо сформулированными сортами; несертифицированные «эко» плёнки варьируются от партии к партии и гораздо труднее в работе.
Попросите вашего поставщика плёнки сертификат сертификации и рекомендованное окно обработки (температура запечатывания, выдержка, натяжение и ширина рулона). Совместимость машины на самом деле является контрактом между тремя сторонами — производителем плёнки, переработчиком и производителем упаковочного оборудования — и чем больше этих данных вы передадите сборщику оборудования, тем лучше пройдёт первый FAT. Поставщик, который не может дать вам окно обработки, не может дать вам воспроизводимую упаковку.
Бумага и бумажно-ламинированный flow-wrap
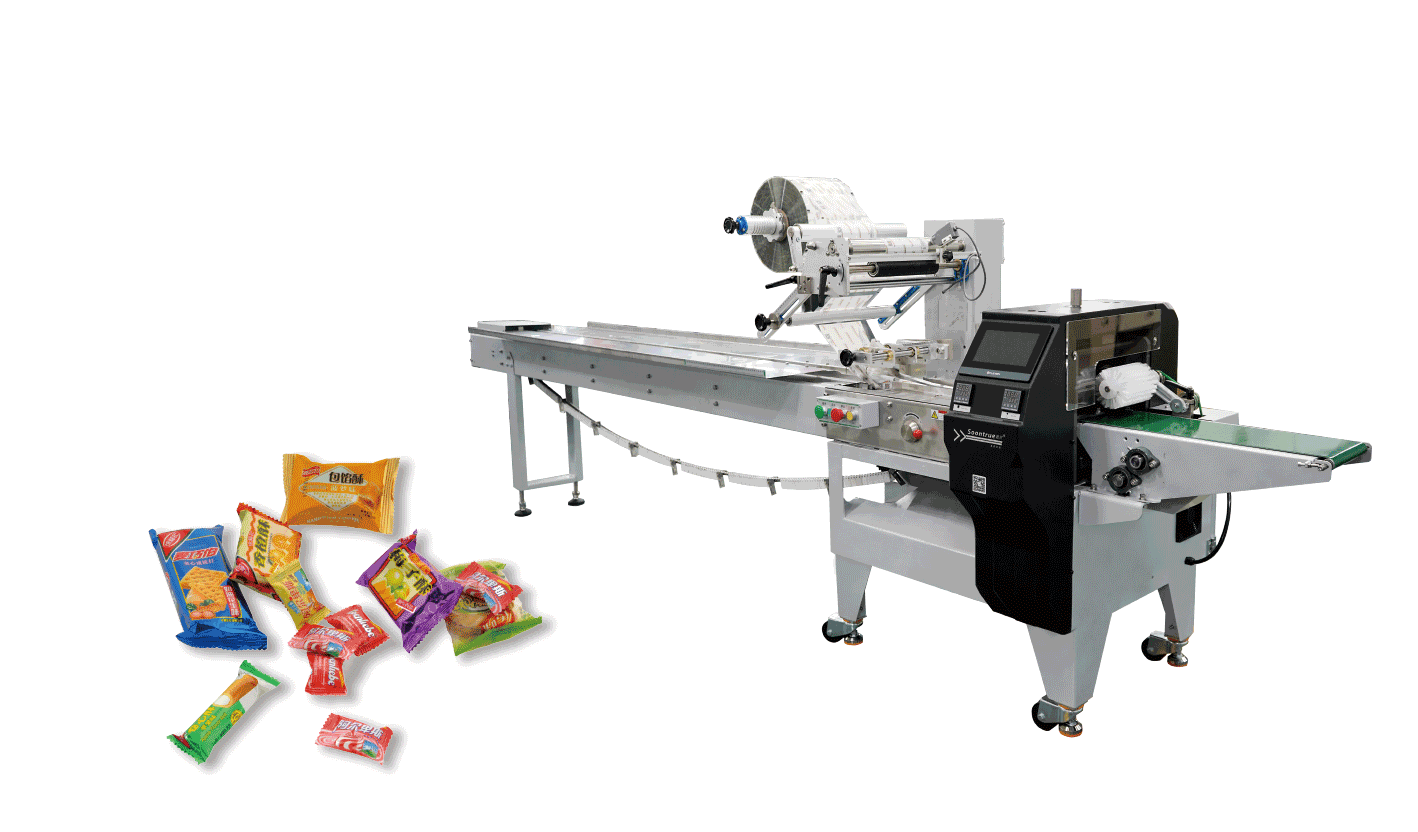
Бумажный flow-wrap — это самый быстрорастущий устойчивый формат в хлебобулочной и кондитерской промышленности, и он нагружает машину совершенно иначе, чем полимерная плёнка. Бумага не растягивается, поэтому управление длиной пакета должно быть почти идеальным с нулевой перетяжкой; она производит пыль, которая забивает тянущие ремни и накапливается на направляющих; и она нуждается в острых, чистых поперечножах, а не в зубчатых crimpe-губках. Машина, предназначенная для бумажной обёртки, нуждается в пылеудалении на формовочном плече, пищевых зубчатых ремнях, которые сопротивляются бумажной пыли, и поперечножах, заточенных под волокнистый материал.
Бумага также по-разному складывается. Продольный шов на бумажно-ламинированной плёнке — это скорее обжим, чем термосварка, и перегрев расслаивает тонкое термосвариваемое покрытие. Ожидайте работы губками на 20–40 градусов холоднее, чем на полимере, с более длинной выдержкой. Если вы намереваетесь чередовать бумагу и полимер на одном обёртчике, специфицируйте быстросменный комплект губок и документированный вызов рецепта, чтобы переналадка была одной кнопкой рецепта, а не четырёхчасовой перенастройкой. Наша платформа трёхсервоприводного flow-wrap обёртчика построена вокруг вызова рецептов именно по этой причине.
Работа и обычной, и биоразлагаемой плёнки на одной линии
Большинство заводов не перейдут на 100%-ую биоразлагаемую плёнку за ночь. Они будут запускать обычную OPP-линию для чувствительных к цене SKU и компостируемую линию для премиальных, устойчиво-брендированных SKU, часто на одной и той же машине. Эта смешанно-форматная реальность поднимает планку: машина должна удерживать две полностью отдельные рецепты, переключаться между ними за минуты и не загрязнять параметры одного прогона в другой.
Вызов рецепта — это функция, которая делает это работу. Современный сервоприводный обёртчик должен хранить, скажем, 50–100 продуктовых рецептов, каждый из которых вызывает длину вытяжки плёнки, температуры губок, выдержку, скорость конвейера и пороги отбраковки одним касанием HMI. Без вызова рецепта каждое переключение плёнки становится инженерным полднем. С ним оператор может перейти от OPP к PLA менее чем за десять минут. Это также почему дешёвые, несервоприводные машины плохо стареют по мере ускорения устойчивости: они не могут удерживать параметры, поэтому каждая новая плёнка — свежий проект настройки.
Основные семейства биоразлагаемых и компостируемых плёнок
| Плёнка | Типичное применение | Ключевая машинная проблема |
|---|---|---|
| PLA (пимолочная кислота) | Flow-wrap, внешняя обёртка | Узкое окно шва, хрупкость при перегреве |
| Смеси PBAT | VFFS-пакеты, растяжение | Растяжение под натяжением, дрейф длины пакета |
| PBS / PHA | Специальные компостируемые | Чувствительность к теплу и влажности |
| Бумага / бумажно-ламинированная | Flow-wrap, хлебобулочные | Резка, пыль, проблемы жёсткого сгиба |
| Компостируемая термоусадка | Термоусадочное связывание | Ниже температура усадки, перекалибровка тоннеля |
Единственный самый важный вопрос, который нужно задать вашему поставщику плёнки, — не «компостируема ли она?», а «какова ваша рекомендуемая температура запечатывания, время выдержки и диапазон натяжения?». Без этих параметров ни одна машина не может быть настроена надёжно.
Что на самом деле нужно машине, способной работать с биоразлагаемой плёнкой
Точное, стабильное управление температурой губок. Замкнутое ПИД-регулирование с индивидуальным управлением зонами и тонким разрешением (±2°C) является базовой линией. Дешёвые машины с простыми реле циклируют элементы грубыми 10-градусными полосами, что неприменимо на PLA.
Сервоприводная вытяжка и подача плёнки. Сервоприводная вытяжка плёнки с электронным управлением натяжением позволяет вам выставить точную длину вытяжки и крутящий момент, компенсируя растяжение. Механическая редукторная и фрикционная тормозная система не может. Для более глубокого контекста прочтите наше руководство по конфигурации сервомотора для flow-упаковок.
Соответствующий дизайн продольного и торцевого шва губок. Губки должны иметь возможность работать при более медленной выдержке, если нужно, и использовать профили, подходящие для более мягких плёнок. Зубчатые губки, которые режут обычную плёнку, могут перфорировать тонкий компостируемый ламинат.
Антистатические и низко-трение направляющие. Шлифованная нержавейка или PTFE-покрытые поверхности направляющих снижают сопротивление; антистатические планки предотвращают прилипание плёнки и двойные захваты.
Регулируемый формовочный ящик. Поскольку биоразлагаемые плёнки часто тоньше и жёстче, формовочное плечо должно быть регулируемым, чтобы плёнка укладывалась без морщин. Фиксированный формовочный ящик, настроенный под 30-микронную OPP, сомнёт 20-микронную PLA.
Совместимость термоусадки и внешней обёртки в 2026 году
Термоусадочная обёртка — это место, где переход на биоразлагаемое проваливается чаще всего. Обычный PETG термотоннель работает при 160–180°C для усадки 15-микронной плёнки; компостируемая термоусадочная плёнка может нуждаться в 110–130°C и более длинной, мягкой выдержке. Тоннель с грубым управлением температурой либо оставит плёнку свободной, либо прожжёт её насквозь. Если вы запускаете и обычную, и компостируемую термоусадку, ищите тоннель с тонким управлением зонами и конвейером переменной скорости, чтобы время выдержки было программируемым, а не фиксированным.
Аналогично, целлофановые (внешняя обёртка) машины, работающие на компостируемой внешней обёртке, нуждаются в отрегулированной перфорации и натяжении перфорационного колеса, или перфорации разрываются в полные разрезы. Наши заметки по устранению неполадок термоусадочной упаковочной машины покрывают симптомы тоннельной стороны, которые вы увидите во время перехода.
Совместимость VFFS и дой-паков
Вертикальные машины form-fill-seal, работающие на PBAT компостируемых дой-паках, сталкиваются с теми же проблемами натяжения и окна шва, плюс проблема формовочной трубки: компостируемые плёнки часто работают холоднее и прилипают к формовочной трубке. Совместимый VFFS нуждается в покрытой или полированной формовочной трубке, охлаждённых запечатывающих губках и вытяжке плёнки, которую можно настроить для избежания сужения. Наша платформа VFFS-машины специфицирована с этими регулировками для компостируемой заготовки.
Как специфицировать и валидировать совместимую машину
Не принимайте слово поставщика о том, что машина «работает на биоразлагаемой плёнке». Требуйте заводское приёмо-сдаточное испытание (FAT) на вашей реальной плёнке и вашем реальном продукте. Попросите поставщика провести 30-минутное производственное испытание, измерьте прочность шва, последовательность длины пакета и процент отбраковки, и передайте вам записанные параметры. Машина, которая работает на биоразлагаемой плёнке только в лучший день поставщика с присутствующим техником, — это не машина, которая будет работать на вашей ночной смене.
Постройте таблицу валидации: целевой диапазон температуры шва, фактическая прочность шва в ньютонах, допуск длины пакета в миллиметрах и процент отбраковки. Если поставщик не может предоставить это, он на самом деле не запускал плёнку. Когда вы выбираете горизонтальный flow-wrap обёртчик для пищи или косметики, сделайте FAT совместимости с плёнкой договорным условием, а не одолжением.
Шпаргалка по полевым симптомам
| Симптом на биоразлагаемой плёнке | Вероятная причина | Первое исправление для пробы |
|---|---|---|
| Шов протекает на концах губок | Губки холоднее, чем для сорта плёнки | Поднимите губки шагами 5°C, повторно проверьте прочность шва |
| Плёнка рвётся или кристаллизуется на шве | Губки слишком горячие или выдержка слишком длинная | Понизьте температуру, укоротите выдержку |
| Длина пакета дрейфит длинной/короткой | Плёнка растягивается под вытяжкой | Снизьте натяжение вытяжки плёнки, перечитайте датчик метки |
| Морщины на продольном шве | Формовочный ящик неправильный для жёсткости плёнки | Отрегулируйте формовочное плечо, снизьте натяжение плёнки |
| Плёнка двоится или прилипает на роликах | Статика и высокое трение | Включите антистатическую планку, очистите направляющие |
| Свободная или опалённая усадка | Тоннель неправильный для компостируемой усадки | Понизьте температуру зоны, замедлите выдержку конвейера |
Держите эту шпаргалку вывешенной на линии. Большинство проблем с биоразлагаемой плёнкой первой недели — это одна из этих шести, и каждое имеет исправление в одном рецепте на сервоприводной машине — но только если у машины есть средства управления для выполнения регулировки. Это весь аргумент в пользу покупки совместимости заранее.
Проработанный пример: стоимость перехода
- Назовите точный сорт плёнки и поставщика в заказе на покупку, а не просто «компостируемая».
- Требуйте замкнутое ПИД-управление губками (±2°C) с как минимум двумя независимыми зонами.
- Требуйте сервоприводную вытяжку плёнки с программируемым натяжением.
- Требуйте регулируемый формовочный ящик и антистатические направляющие.
- Для усадки требуйте тоннель с программируемыми температурными зонами и выдержкой переменной скорости.
- Требуйте FAT на вашей реальной плёнке и продукте, с документированной прочностью шва и процентом отбраковки.
- Подтвердите, что запасные губки и комплекты направляющих хранятся для вашей толщины плёнки.
Совокупная стоимость перехода
Покупатели часто оценивают премию за плёнку и забывают про машину. Биоразлагаемая плёнка может стоить на 15–35% больше за рулон, чем OPP, но реальная стоимость линии — это простой, если машина несовместима. Обёртчик, который отбраковывает 4% упаковок на PLA, теряет больше денег на плёнке и труде, чем вся премия за плёнку. И наоборот, правильно специфицированный сервоприводный обёртчик, работающий на компостируемой плёнке при 1,5% отбраковки, окупает разницу в машине в течение года. Смоделируйте полную картину в нашем анализе совокупной стоимости владения для автоматических упаковочных линий до того, как вы дадите обязательство.
Как SunAura Packaging Machines поддерживает переход
SunAura Packaging Machines конфигурировала flow-wrap обёртчики, VFFS и термоусадочные системы для PLA, PBAT и бумажных плёнок у клиентов в хлебобулочной, кондитерской и свежей продукции. Наш flow-wrap обёртчик начального уровня и полностью сервоприводный возвратно-поступательный обёртчик оба отгружаются с замкнутым управлением губок и сервоприводной вытяжкой плёнки, которые требует биоразлагаемая плёнка, и мы проводим FAT на вашей номинированной плёнке до отгрузки. Просмотрите полный ряд на нашей странице продукции, или свяжитесь с командой SunAura Packaging Machines с вашим сортом плёнки и продуктом, чтобы мы могли дать КП на совместимую конфигурацию и план валидации.
Заключение
Биоразлагаемая плёнка — это будущее гибкой упаковки, но это более строгий материал, чем плёнки, которые она заменяет. Машина, купленная под обычную плёнку, будет бороться с вами каждую смену; машина, специфицированная под узкое окно шва, низкую прочность на растяжение и статическое поведение компостируемой плёнки, будет работать чисто и защищать ваше заявление об устойчивости. Специфицируйте плёнку, требуйте FAT и выбирайте производителя упаковочного оборудования, который действительно запускал материал. Сделайте это правильно в 2026 году, и ваша устойчивая упаковочная линия станет конкурентным преимуществом, а не ежедневной пожарной тренировкой.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Полная биография ›