

Uma padaria especializada de médio porte no Sudeste Asiático estava crescendo rápido em 2024. Seus bolos, rolos suíços e pães artesanais vendiam em redes de supermercados e e-commerce, mas a sala de embalagem era o gargalo. Seis mulheres embalavam o produto à mão em sacos flow-wrap, amarraram rótulos e carregavam caixas de embarque à mão. A saída era limitada pelo teto humano da padaria, o absenteísmo parava a linha, e as embalagens eram inconsistentes a ponto de um grande varejista ameaçar deslistar a marca. Este é o estudo de caso de como a SunAura Packaging Machines projetou, construiu e comissionou uma linha de embalagem completa turnkey para aquela padaria, e o que mudou no chão nos primeiros seis meses.
Este é um padrão real de projeto, não uma história genérica de brochura. É escrito para o gerente de produção que está avaliando se deve montar máquinas de vários fornecedores ou comprar capacidade de máquina de embalagem como um sistema integrado e garantido. Os números abaixo são representativos de uma instalação turnkey típica de padaria; seus próprios números variarão com o mix de produtos, mas a lógica de engenharia se transfere.
Após seis meses a padaria comissionou um segundo encapador, menor, na mesma plataforma para uma nova linha congelada, usando a mesma arquitetura de receitas e os mesmos operadores treinados. Esse é o dividendo silencioso de uma construção turnkey: o segundo projeto é mais rápido e barato porque a organização já sabe como operar o equipamento. A padronização entre linhas é um benefício que raramente aparece na planilha do primeiro ano mas se acumula ao longo de uma década.
O Ponto de Partida: Uma Sala de Embalagem Manual no Limite
A padaria produzia três famílias de produtos: bolos moles e rolos suíços (alta velocidade, delicados, frequentemente embalados em bandeja), torrada e pão artesanal (mais lento, maior, variável), e confeitos (média velocidade, frágeis). Antes do projeto, a embalagem era quase totalmente manual. Dois trabalhadores alimentavam o produto em uma flow wrapper semiautomática, dois mais aplicavam rótulos à mão, e dois mais embalavam caixas de embarque à mão. A saída de pico era cerca de 45 embalagens por minuto, e apenas com todas as seis pessoas presentes.
Os sintomas eram familiares para qualquer planta que superou a embalagem manual: qualidade de selagem inconsistente, invólucros rasgados em bolos delicados, posicionamento de rótulo que derrapava, uma partida de duas horas todas as manhãs enquanto a equipe esquentava, e um teto rígido para o crescimento. A padaria conseguia assar mais; não conseguia embalar mais. Esse é o sinal clássico de que uma linha turnkey, e não outro turno manual, é o investimento certo.
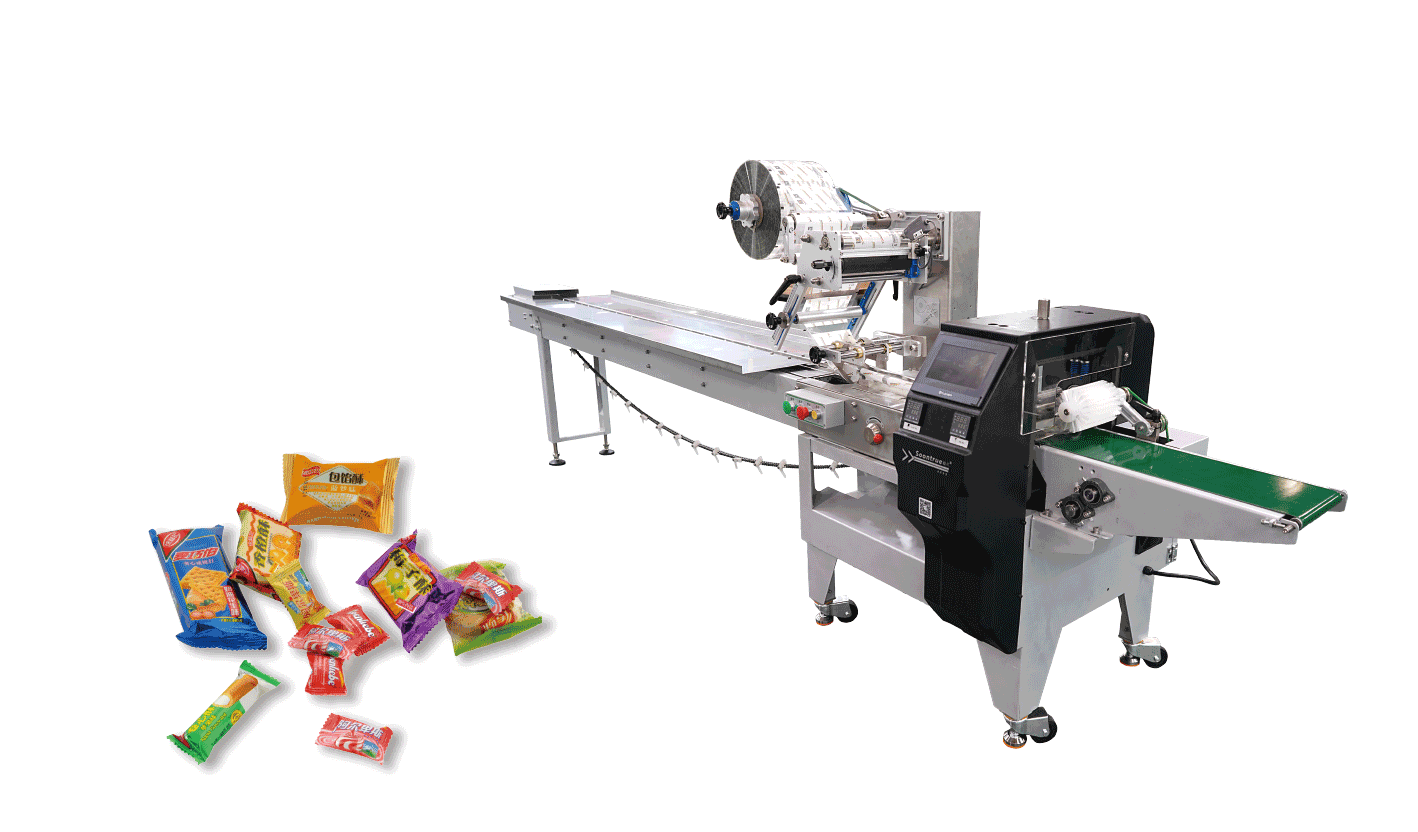
O Que o Escopo Turnkey Incluía
Em vez de vender à padaria um encapador e ir embora, a SunAura Packaging Machines definiu o escopo de toda a sala de embalagem como um único sistema. A linha foi projetada, fabricada, testada em FAT como um todo, então enviada, instalada e comissionada por uma única equipe de projeto. O escopo cobria:
- Uma flow wrapper horizontal servomecanizada dimensionada para o SKU de bolo mais rápido, com uma correia de alimentação específica do produto e retenção superior suave para bolos moles.
- Acumulo automático de produto e um transportador buffer para que a assadeira a montante não pare quando a estação a jusante cicla.
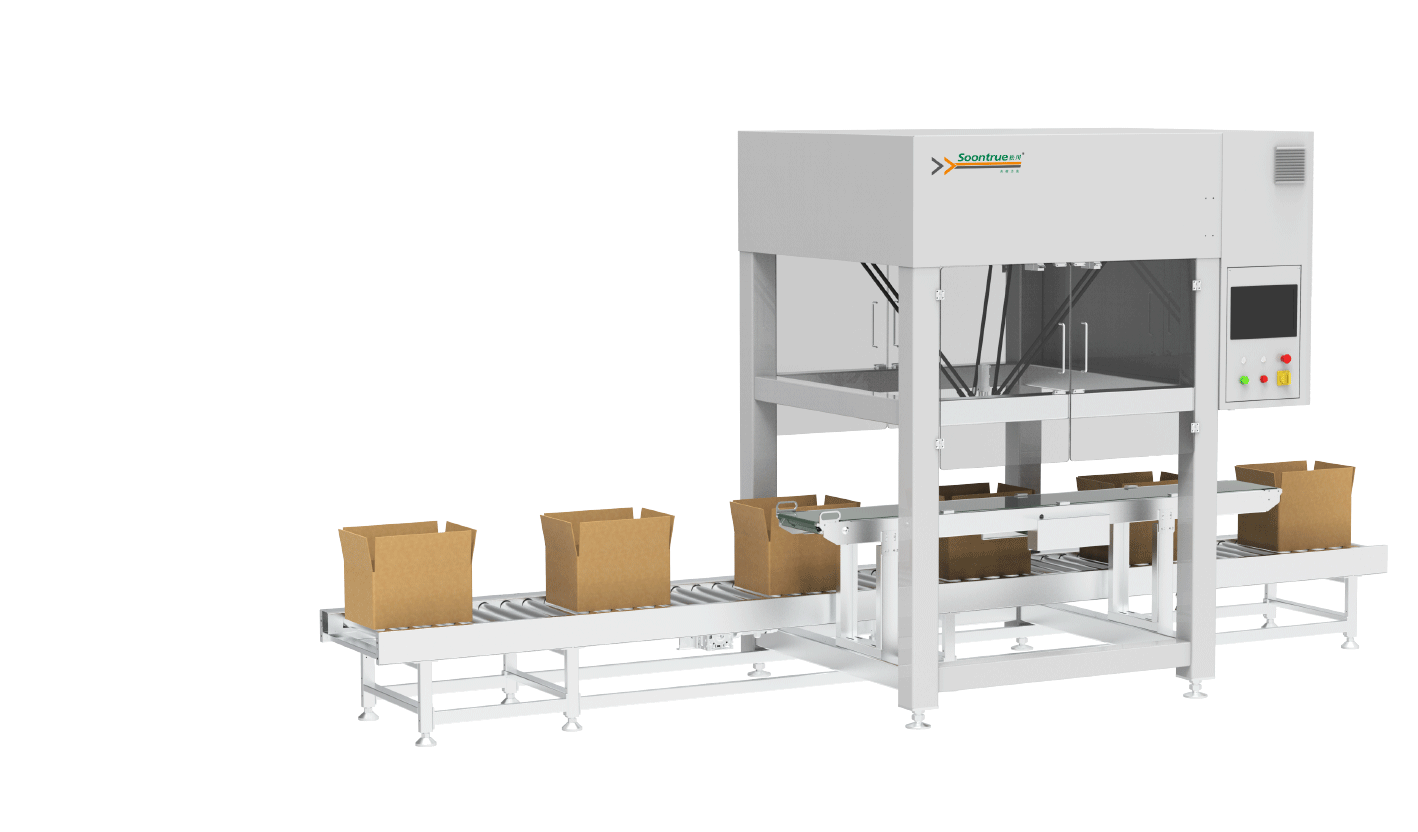
- Um módulo automático de cartonagem ou embalagem de caixas para agrupar embalagens em bandejas de embarque.
- Uma seladora de caixas e uma cintadeira automática na descarga.
- Um robô colaborativo de paletização para formar paletes acabados sem um operador dedicado.
- Transportadores, proteções, integração elétrica, e um único HMI com recall de receitas para todas as três famílias de produtos.
Esta é a diferença entre comprar máquinas e comprar uma linha. Cada máquina é escolhida para balancear as outras, as velocidades são casadas, o acumulo é dimensionado, e um único fornecedor carrega a responsabilidade pelo todo. Nossa linha de embalagem para manuseio de bolos e pães é a plataforma pronta sobre a qual este projeto foi construído, customizada para as bandejas e caixas da padaria.
Projetando os Detalhes Específicos da Padaria
A embalagem de panificação tem três demandas que linhas de embalagem genéricas ignoram. Primeiro, o produto é mole e irregular: um rolo suíço se deforma se a alimentação o agarra com força, então a linha usa uma alimentação de baixo atrito com um guia superior de mola que segura, não aperta. Segundo, o produto está quente e oleoso logo após o forno, o que afeta o filme e as selagens; a linha inclui uma seção de resfriamento antes do encapador para que o filme sele em um produto estável. Terceiro, os SKUs mudam com frequência: a padaria roda bolos de manhã, pão ao meio-dia, confeitos à tarde, então o recall de receitas e as peças de troca rápida eram inegociáveis.
O filme em si era uma questão. A padaria queria migrar para filme compostável em sua linha premium, então o encapador foi especificado com o controle de mandíbula de malha fechada e o puxador de filme servo que o filme biodegradável exige. Essa decisão está documentada em nosso guia de compatibilidade de máquina de embalagem com filme biodegradável; o ponto aqui é que foi projetado antes da compra, não retrofitado depois.
Layout e Instalação: Por Que Isso Importou
A sala de embalagem era um espaço existente, o que tornava o layout a decisão de sucesso ou fracasso. A SunAura Packaging Machines produziu um arranjo geral 3D completo antes de o aço ser cortado, reservando folga de manutenção, dimensionando o buffer entre o encapador e a embaladeira de caixas, e roteando as utilidades. Esta é exatamente a disciplina que descrevemos em nosso artigo sobre erros de layout de linha de embalagem vistos no chão de fábrica: folga, acumulo e fluxo de material reto decididos no papel, não aprendidos no chão.
A instalação levou onze dias. Os três primeiros foram mecânicos e utilidades; os quatro seguintes foram comissionamento estilo FAT com os próprios produtos da padaria; os quatro finais foram treinamento de operadores e rampa de produção. No dia doze a linha estava rodando em turno cheio. Um projeto fracionado, comprado de três fornecedores com um integrador local, tipicamente leva seis a dez semanas de integração no local porque ninguém é dono das interfaces.
Os Resultados Após Seis Meses
| Métrica | Antes (manual) | Depois (turnkey) |
|---|---|---|
| Vazão de pico | ~45 embalagens/min, limitada por mão de obra | 90+ embalagens/min em SKUs de bolo |
| Mão de obra de embalagem | 6 operadores por turno | 2 operadores por turno (monitoramento + troca) |
| Taxa de selagem/rejeição | ~3,5% selagens rasgadas ou fracas | abaixo de 1,0% de rejeição |
| Tempo de partida da linha | ~120 minutos | abaixo de 20 minutos via recall de receita |
| OEE (encapador) | ~55% | ~82% |
A matemática da mão de obra por si só justificou o projeto. Passar de seis para dois operadores por turno, em dois turnos, realocou oito pessoas para trabalho de maior valor e removeu o risco de absenteísmo que costumava parar a produção. A queda na rejeição economizou filme e produto, e o salto de OEE significou que a padaria finalmente vendeu o volume que já conseguia assar. O varejista que havia ameaçado deslistar renovou o contrato, citando a qualidade consistente da embalagem.
Para o controlador, a economia completa é melhor entendida pela lente que apresentamos em custo total de propriedade para linhas de embalagem automáticas: o preço de compra é a menor parte do custo, e os ganhos de mão de obra, desperdício e OEE dominam o payback.
Como o Projeto Foi Definido e Precificado
O primeiro instinto da padaria foi pedir três orçamentos concorrentes para “uma flow wrapper”. Essa é a unidade de compra errada. Em vez disso, a SunAura Packaging Machines começou pelo plano de produção: quais SKUs, em qual mix, qual volume previsto em três anos, e qual espaço de piso estava disponível. A partir disso, a equipe de engenharia derivou a velocidade de gargalo necessária, o comprimento do buffer, o número de trocas por dia, e o modelo de mão de obra. O preço seguiu o escopo, não o contrário.
Isso importa porque a maneira mais barata de comprar uma linha de embalagem é comprar o escopo errado barato. Um encapador que corresponde à vazão de hoje mas não lida com o SKU do próximo ano é uma falsa economia. A padaria escolheu um encapador de cinco servos com folga: sua velocidade nominal excedia o SKU mais rápido em cerca de 25%, deliberadamente, para que a perda de velocidade por troca de filme, rejeição e variação do produto ainda deixasse margem confortável. Essa decisão custou um pouco mais no início mas significou que a linha não ficou obsoleta no dia em que a padaria adicionou uma quarta família de produtos.
Os Desafios, e Como Foram Tratados
Nenhuma instalação turnkey é livre de atrito. Três desafios definiram este projeto. Primeiro, o produto quente e oleoso da padaria atolou os primeiros testes de filme; a correção foi adicionar uma seção de resfriamento controlada antes do encapador e especificar um laminado de filme resistente a óleo. Segundo, o piso existente não era plano o suficiente para o alinhamento preciso do transportador, então a equipe de instalação construiu pés de máquina ajustáveis e re-regularam duas seções curtas em vez de brigar com a laje. Terceiro, a equipe de manutenção da padaria nunca havia operado equipamento servo, então o treinamento foi agendado ao longo de três dias em vez de um: mecânica no hardware e nas receitas, operadores na troca, supervisores no HMI e na interpretação de alarmes.
Estes são exatamente os detalhes que um fornecedor turnkey absorve e um comprador fracionado herda. Um fornecedor de encapador que embarca uma máquina na sua doca não vai redesenhar sua seção de resfriamento nem treinar sua equipe de manutenção; eles vão te entregar um manual e faturar. O argumento para um fornecedor único responsável é a diferença entre um projeto e uma relação de suporte. Veja também nossa comparação de montagem interna versus linhas completas turnkey para como o risco é alocado em cada modelo.
O Modelo de Payback
Colocar números em uma instalação representativa esclarece a decisão. Oito operadores realocados em dois turnos, a um custo totalmente carregado de aproximadamente $12 por hora, economizam cerca de $374.000 por ano em mão de obra evitável. A queda de rejeição de 3,5% para abaixo de 1% em uma linha que movimenta 3.000 embalagens por hora a $0,40 de valor por embalagem economiza mais $75.000 a $90.000 por ano em desperdício de filme e produto. Adicione o ganho de volume dirigido pelo OEE — a padaria finalmente vendeu os bolos que já assava — e o benefício anual total tipicamente fica na faixa de $450.000 a $600.000.
Contra um investimento em linha turnkey na casa baixa de seis dígitos, o payback cai confortavelmente dentro de 12 a 18 meses, e a linha carrega uma vida útil de serviço de 10 a 15 anos. A razão pela qual mais padarias não fazem isso não é a matemática; é o medo de um projeto de capital complexo. Um fornecedor turnkey remove a maior parte desse medo carregando o risco de integração ele mesmo.
A qualidade também melhorou de maneiras que a planilha não captura completamente. Porque a linha sela de forma consistente e rotula com verificação por visão, a padaria parou de receber reclamações de varejistas sobre rótulos tortos e selagens fracas. Esse é um benefício de proteção de marca: uma única deslistagem repetida teria apagado toda a economia do primeiro ano do projeto, e a embalagem consistente removeu esse risco completamente.
O Que a Padaria Aprendeu
Três lições saíram do projeto que se aplicam a qualquer fábrica de alimentos automatizando embalagem. Primeiro, dimensione a linha para o SKU mais rápido e o plano de produto de 3 anos, não para a média de hoje. A linha de bolo mais rápida da padaria definiu a velocidade do encapador; dimensionar para a média teria deixado o gargalo no lugar. Segundo, faça orçamento para a troca, não apenas para a velocidade de operação. O recall de receita e as peças de troca rápida cortaram uma partida de duas horas para vinte minutos, e esse tempo economizado superava a diferença de velocidade de headline. Terceiro, compre a integração, não apenas o ferro. O valor não estava no encapador sozinho; estava no encapador balanceado com a embaladeira de caixas, o acumulador e o paletizador por uma única equipe que era dona do resultado.
Como a SunAura Packaging Machines Entregou o Projeto
A SunAura Packaging Machines gerenciou o projeto de ponta a ponta: avaliação de necessidades, projeto GA, fabricação, factory acceptance testing com os próprios produtos da padaria, envio, instalação, comissionamento e treinamento de operadores. A flow wrapper de cinco servos no coração da linha, a collation de final de linha e o robô colaborativo de paletização foram todos especificados como um único sistema balanceado. O suporte contínuo opera por meio de nosso programa de serviço pós-venda, com peças de reposição e manutenção preventiva agendada para proteger o OEE que o projeto conquistou.
Se a sua padaria está batendo no mesmo teto de embalagem manual, o próximo passo é uma proposta de linha com escopo definido em vez de um orçamento de máquina única. Veja mais em nossa página de estudos de caso, explore a plataforma de linha de embalagem para manuseio de confeitos, ou contate a equipe da SunAura Packaging Machines com sua gama de produtos e espaço de piso e nós modelaremos uma linha turnkey dimensionada para o seu crescimento.
Conclusão
Este estudo de caso de padaria é um modelo, não uma anedota. O padrão se repete entre fábricas de alimentos: a embalagem manual limita o crescimento, uma linha turnkey balanceada quebra o limite, e o payback vem de mão de obra, desperdício e OEE muito mais do que da velocidade de headline. Projetando toda a sala como um sistema único, dimensionando para o SKU mais rápido, e construindo a prontidão para troca e filme biodegradável, a SunAura Packaging Machines entregou à padaria uma linha que podia crescer com ela. Essa é a promessa de um turnkey bem feito — um fornecedor, uma responsabilidade, um resultado.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Ver biografia completa ›