

Jeśli po raz pierwszy wybierają Państwo maszynę do pakowania termokurczliwego, wybór zwykle sprowadza się do trzech rodzin: zgrzewarki ramieniowej L, ciągłej zgrzewarki bocznej i pakowarki rękawowej. W katalogu wyglądają podobnie, ale na hali produkcyjnej zachowują się zupełnie inaczej — a zakup niewłaściwej to kosztowny sposób przekonania się, jaka jest rzeczywista wydajność. Ten poradnik wyjaśnia, jak inżynierowie pakowania z SunAura Packaging Machines dobierają te maszyny, co umieścić w zapytaniu ofertowym i które parametry naprawdę mają znaczenie.
Co naprawdę robi pakowanie termokurczliwe
Pakowanie termokurczliwe zamyka produkt w folii termoplastycznej — najczęściej POF (poliolefina) w towarach detalicznych lub PE (polietylen) w cięższych opakowaniach przemysłowych — i przeprowadza go przez tunel grzewczy. Gorące powietrze powoduje kurczenie folii ciasno wokół produktu, tworząc przezroczyste, zabezpieczone przed ingerencją owinięcie chroniące przed kurzem, wilgocią i drobnymi otarciami. W przeciwieństwie do folii stretch, owijanej pod napięciem i przylegającej do siebie, folia termokurczliwa czerpie siłę trzymania z odkształcenia termicznego. To rozróżnienie ma znaczenie, bo określa folię, tunel i ostatecznie konfigurację maszyny, którą warto kupić.
Nabywcy szukający haseł takich jak „automatyczna maszyna do pakowania termokurczliwego”, „maszyna do pakowania w folię POF” czy „dostawca urządzeń do pakowania termokurczliwego” zwykle rozwiązują jeden z trzech problemów: prezencję na półce detalicznej, łączenie kilku sztuk w wielopak albo ochronne unitaryzowanie większych produktów. Każdy problem wskazuje na inną maszynę.
Porównanie trzech rodzin maszyn
1. Zgrzewarka ramieniowa L — koń roboczy dla partii i małej oraz średniej wydajności
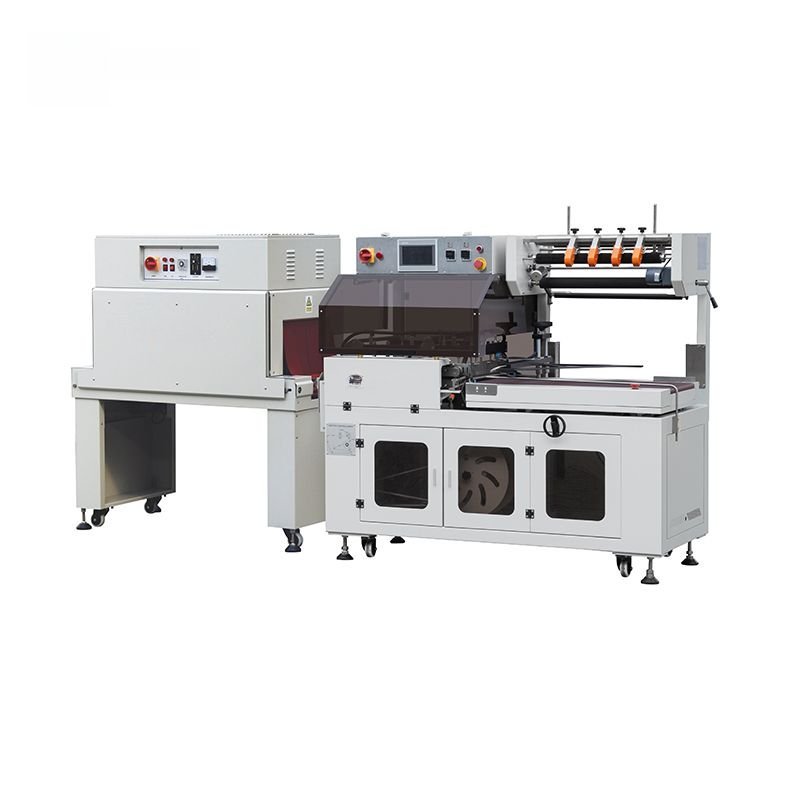
Zgrzewarka ramieniowa L wykonuje dwa prostopadłe zgrzewy w jednym zamknięciu ramienia, tworząc literę L. W wersjach ręcznych lub półautomatycznych operator umieszcza produkt między złożoną folią i opuszcza ramię zgrzewające; w wersjach w pełni automatycznych przenośnik podaje i indeksuje produkt, ramię zgrzewające zamyka się, a opakowanie przejeżdża do tunelu. Maszyny L są kompaktowe, stosunkowo szybkie w przezbrojeniu i ekonomiczne. Naturalnie pasują do usług pakowania kontraktowego, realizacji zamówień e-commerce i mniejszych zakładów, które prowadzą wiele różnych SKU w umiarkowanych partiach.
Praktycznym ograniczeniem jest prędkość. Ponieważ każde opakowanie wymaga otwarcia i zamknięcia ramy zgrzewającej, wydajność jest przerywana i rzadko przekracza około 20–30 opakowań na minutę nawet w modelach automatycznych, a rozmiar opakowania ograniczają wymiary ramy. Jeśli produkt jest duży lub wymagana wydajność jest ciągła, L stanie się wąskim gardłem.
Typowym punktem wyjścia dla zautomatyzowanego pakowania detalicznego jest w pełni automatyczna zgrzewarka ramieniowa L do pakowania termokurczliwego, która łączy ramę zgrzewającą ze zintegrowanym tunelem grzewczym na jednej powierzchni.
2. Ciągła zgrzewarka boczna — do szybkich produktów długich lub o zmiennej długości
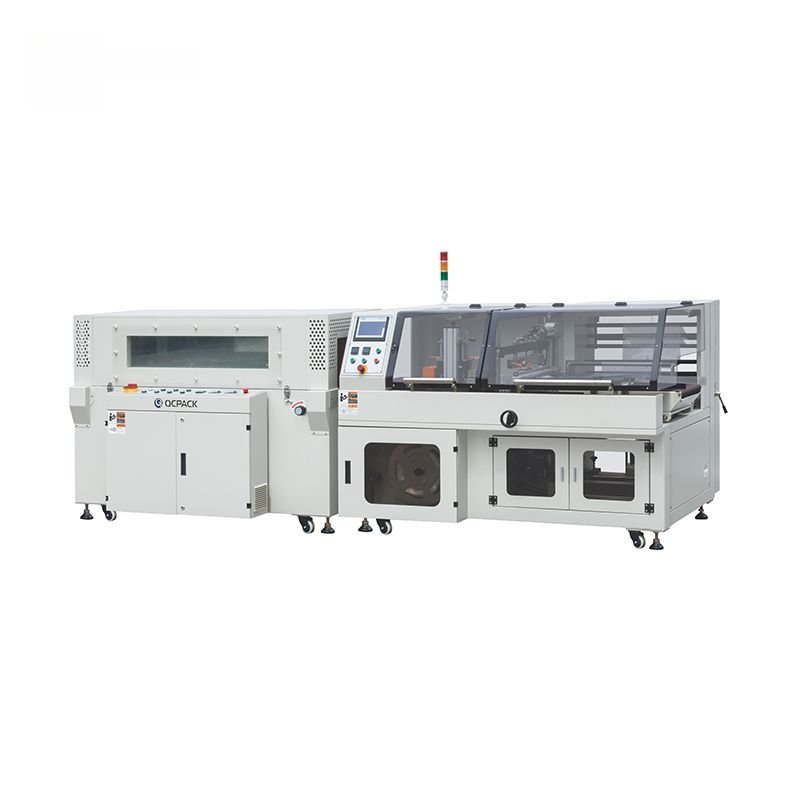
Zgrzewarka boczna zastępuje otwieraną i zamykaną ramę ruchomym, poziomym mechanizmem zgrzewającym, który pracuje w sposób ciągły, gdy produkt przepływa przez maszynę. Nie ma stałej długości ramy, więc ta sama maszyna może owijać krótkie pudełko i długi produkt walcowany bez mechanicznego przezbrojenia. Zgrzewarki boczne wybiera się, gdy prędkość jest ciągła — od 40 do znacznie ponad 100 opakowań na minutę w zależności od produktu i folii — lub gdy długość produktu często się zmienia.
Płaci się więcej, a maszyna jest dłuższa, ale koszt zwykle zwraca się w ciągu kilku miesięcy, gdy zgrzewarka boczna usuwa rzeczywiste wąskie gardło wydajności. Do ciągłych linii o wysokiej wydajności inżynierowie często wskazują automatyczną szybką zgrzewarkę boczną do pakowania termokurczliwego, a do długich produktów, takich jak rury, profile i płyty, wersję z przedłużoną ramą — zgrzewarkę boczną do produktów długich jako właściwą konfigurację.
3. Pakowarka rękawowa — do ciężkich, gabarytowych lub łączonych opakowań przemysłowych
Pakowarka rękawowa (opaskowa) nie otacza produktu z czterech stron przed kurczeniem. Zamiast tego nakłada rękaw PE nad i pod produkt, zgrzewa krawędź przednią i tylną, a boki pozostawia otwarte; tunel kurczy następnie opaskę w ciasny pakiet. Pakowarki rękawowe są projektowane do dużych kartonów, tacek, puszek i butelek w wielopakach, mebli, drzwi i towarów układanych w stosy. Znoszą ciężkie, niestabilne ładunki, z którymi nie poradziłaby sobie zgrzewarka L, i wykorzystują tańszą folię PE o większej grubości.
Jeśli unitaryzują Państwo tacki z puszkami, wodę butelkowaną lub pudła ułożone w stosy, właściwą rodziną jest automatyczna pakowarka rękawowa do pakowania termokurczliwego , a nie detaliczna maszyna POF.
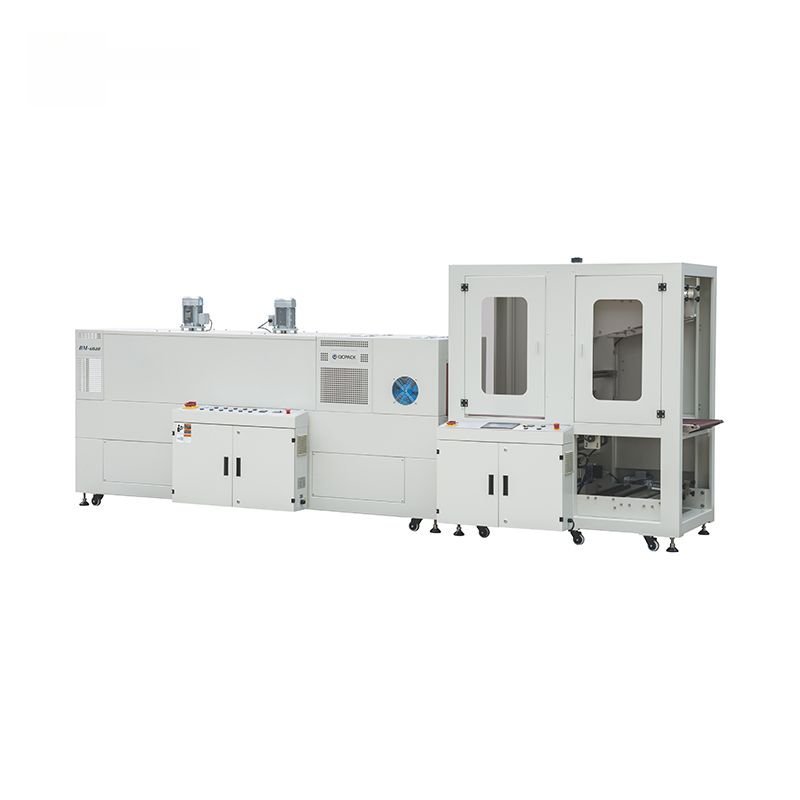
Tabela doboru — porównanie obok siebie
| Cecha | Zgrzewarka ramieniowa L | Zgrzewarka boczna | Pakowarka rękawowa |
|---|---|---|---|
| Typowa prędkość | Przerywana, ok. 10–30 szt./min | Ciągła, ok. 40–100+ szt./min | ok. 10–25 ciężkich szt./min |
| Folia | POF / PVC | POF, cienka PE | PE (grubsza) |
| Rozmiar opakowania | Ograniczony ramą | Zmienny, w tym długie | Duże / gabarytowe |
| Przezbrojenie | Szybkie | Szybkie przy zmianach długości | Umiarkowane |
| Najlepsze zastosowanie | Detal, e-commerce, partie | Wysoka prędkość, mieszane długości | Wielopaki, ciężkie ładunki |
| Koszt względny | Niższy | Wyższy | Średni–wysoki |
Parametry, które naprawdę decydują o przydatności
- Rzeczywista wydajność, a nie prędkość katalogowa. Prędkość znamionowa zakłada jeden idealny produkt w optymalnych warunkach. Zmierz wymaganą liczbę opakowań na minutę, uwzględniając załadunek, odrzuty i przezbrojenia, a następnie dobierz maszynę z zapasem. Sposób obliczania rzeczywistej wydajności omawiamy w naszej bibliotece technicznej; zobacz więcej poradników technicznych o maszynach pakujących.
- Maksymalne i minimalne wymiary opakowania. Przekaż dostawcy pełny zakres wymiarów każdego SKU, a nie wartość średnią. Uwzględnij wysokość, ponieważ prześwit tunelu i wysokość ramy są stałe.
- Rodzaj i grubość folii oraz rolka składana centralnie lub płaska. POF zapewnia przejrzystość i połysk w sprzedaży detalicznej; PE daje wytrzymałość i niższy koszt przy ciężkim łączeniu. Potwierdź, że zgrzewarka i tunel są przystosowane do folii i grubości, które zamierzają Państwo stosować.
- Długość tunelu i kontrola temperatury. Krótki tunel nie sprawdza się przy grubej folii PE i wysokich prędkościach. Szukaj niezależnego nawiewu górnego i dolnego oraz regulowanej prędkości przenośnika.
- Wysokość przenośnika i integracja z linią. Jeśli pakowarka zasila istniejący przenośnik lub poniżej linię pakowania w kartony i paletyzacji, wcześniejsze dopasowanie wysokości i sygnałów pozwala uniknąć poprawek.
- Zasilanie elektryczne i sprężone powietrze. Większe tunele pobierają dużo mocy; przed zamówieniem potwierdź liczbę faz, napięcie i dostępną moc w kilowatach.
Typowe błędy zakupowe widoczne na realnych halach
Najczęstszym błędem jest zakup według szczytowej prędkości katalogowej i odkrycie, że linia pracuje z połową tego tempa, gdy uwzględni się folię, produkt i operatora. Drugi to wybór detalicznej zgrzewarki L do produktu, który jest po prostu zbyt wysoki lub zbyt ciężki — skutkiem są słabe zgrzewy i ciągłe zacięcia. Trzeci to pominięcie kosztu folii: tania maszyna przyjmująca wyłącznie folię jednego producenta lub wąski zakres może w ciągu trzech lat kosztować więcej niż sama maszyna. Wreszcie wielu nabywców traktuje pakowarkę jak wyspę i zapomina o podawaniu oraz odbiorze; automatyczna zgrzewarka przed ręcznym stanowiskiem pakowania nadal jest ograniczona wydajnością tego stanowiska.
Co umieścić w zapytaniu ofertowym
A good request for quotation shortens lead time and prevents mismatches. Send: product photos and dimensions for every SKU; target and peak packs per minute; preferred film and current film supplier; pack orientation and any labelling requirements; available power and floor space; whether integration with existing conveyors is needed; and your destination port and expected delivery window. With those inputs a competent supplier can recommend a family, model and tunnel in one iteration. You can send these details directly through the strona kontaktowa działu technicznego SunAura Packaging Machines.
Najczęściej zadawane pytania
Czy jedna maszyna może owijać zarówno małe opakowania detaliczne, jak i długie produkty?
Zgrzewarka boczna może, ponieważ nie ma stałej długości ramy; zgrzewarka L nie może. Jeśli asortyment rzeczywiście obejmuje krótkie i długie SKU przy wysokiej prędkości, należy wybrać zgrzewarkę boczną.
Folia POF czy PE — którą wybrać?
POF do przejrzystej prezentacji detalicznej towarów lekkich i średnich; PE dla wytrzymałości, ekonomii i ciężkich wielopaków. Maszyna i tunel muszą być odpowiednio przystosowane.
Ile zapasu dodać do wymaganej prędkości?
Z reguły należy przyjmować realny szczyt plus 20–30%, a nie katalogowe maksimum, aby maszyna nie pracowała na pełnych obrotach przez całą zmianę.
Czy te maszyny są dostępne w wersjach półautomatycznych?
Tak. Jeśli koszty pracy są niskie, a wydajność umiarkowana, półautomatyczna zgrzewarka L jest rozsądnym punktem wyjścia o niższej inwestycji i można ją później rozbudować.
Zalecane maszyny do tego zastosowania
- Automatyczna zgrzewarka ramieniowa L z tunelem grzewczym — partie detaliczne i e-commerce.
- Szybka zgrzewarka boczna do pakowania termokurczliwego — produkcja ciągła o mieszanych długościach.
- Automatyczna pakowarka rękawowa — ciężkie wielopaki i łączenie na tackach.
Ekonomia folii: koszt, o którym nabywcy zapominają
Purchase price is only the beginning of the financial comparison. Over a five-year horizon, film and tunnel energy often exceed the difference between machine families, which is why experienced procurement teams model cost per finished pack rather than machine price alone. Centre-folded POF is priced by weight and width; running a film wider than necessary wastes material on every cycle, while a film too narrow forces a slower, more careful setup. A correctly sized sealer matches its web width to your largest pack so that film waste is minimised across the full SKU range. PE film for sleeve wrapping is cheaper per kilogram but heavier per pack, so freight and disposal should also be included when comparing a PE multipack against, say, a corrugated tray.
Warto poprosić każdego dostawcę o zalecaną grubość folii dla poszczególnych produktów i obliczyć roczne zużycie folii na podstawie prognozy opakowań. Dwie maszyny w podobnej cenie mogą generować istotnie różne koszty eksploatacji, jeśli jedna wymaga grubszej folii lub zastrzeżonej szerokości rolki. SunAura Packaging Machines projektuje swoje zgrzewarki i tunele wokół powszechnie dostępnych szerokości folii właśnie po to, aby ten koszt po stronie użytkownika pozostał otwarty i konkurencyjny.
Temperatura, czas docisku i jakość zgrzewu
Czysty efekt kurczenia zależy od zrównoważenia trzech zmiennych: temperatury zgrzewania, czasu docisku i czasu przebywania w tunelu. Rama zgrzewająca musi osiągnąć temperaturę wystarczającą do stopienia folii bez jej przypalenia, a czas docisku musi być wystarczająco długi dla równomiernego wałka zgrzewu; tunel zapewnia następnie czas potrzebny do pełnego skurczu. Przy cienkiej folii POF i wysokiej prędkości tunel musi dostarczać mocny, równomierny strumień powietrza na odpowiedniej długości, inaczej opakowanie wychodzi z „psimi uszami” — brzydkimi trójkątnymi narożnikami folii — lub z fałdami, które utrwalają się przy stygnięciu. Niezależny nawiew górny i dolny, regulowana prędkość tunelu oraz strefa chłodzenia na wyjściu to cechy, które oddzielają stabilne wykończenie detaliczne od kapryśnego.
Przy uruchomieniu właściwa procedura polega na tym, aby najpierw puścić najbardziej wymagający produkt i na nim dostroić temperaturę oraz prędkość taśmy; lżejsze produkty są potem łatwiejsze. Jeśli linia ma pracować zarówno z POF, jak i PE, na etapie specyfikacji trzeba potwierdzić, że zakres temperatur tunelu i wydajność nawiewu obejmują oba rodzaje, ponieważ folie te kurczą się w różnych warunkach.
Układ, bezpieczeństwo i praca operatora
Linia termokurczliwa zajmuje więcej powierzchni niż sama zgrzewarka. Bufor podawania, tunel, sekcja chłodzenia i stół odbiorczy potrzebują miejsca, a operatorzy muszą mieć bezpieczny dostęp do rolki folii, ramy zgrzewającej i sterowania tunelem. Maszynę należy ustawić tak, aby załadunek folii i odbiór opakowań nie wymagały sięgania nad gorącym tunelem, a osłony powinny uniemożliwiać kontakt z ramą zgrzewającą i wlotem tunelu. W modelach automatycznych osłony z blokadą i wyłączniki awaryjne wzdłuż linii nie są opcją; ułatwiają też wewnętrzny odbiór pod kątem bezpieczeństwa. Zaplanowanie tych szczegółów przed instalacją pozwala uniknąć typowej sytuacji, w której sprawna maszyna stoi w układzie utrudniającym pracę.
Na koniec warto myśleć o linii jako o sekwencji, a nie pojedynczym zakupie. Jeśli opakowania będą później kartoniowane, łączone w wiązki lub paletyzowane, odbiór powinien znajdować się na wysokości i w orientacji, które bezpośrednio zasilają te etapy. Omówienie całej dalszej drogi — w tym ewentualnego automatycznego zamykania na zgrzewarce L lżejszych towarów i cięższego pakowania rękawowego dla wielopaków — pozwala określić przenośnik i sterowanie tylko raz.
Podsumowanie
Właściwą pakowarkę termokurczliwą definiują w mniejszym stopniu parametry maszyny, a w większym Państwa produkty, rzeczywista szczytowa wydajność i folia. Zacznijmy od klasyfikacji ładunku — małe opakowanie detaliczne, szybkie opakowanie o zmiennej długości czy ciężki wielopak — a rodzina maszyn wybierze się w dużej mierze sama. SunAura Packaging Machines produkuje wszystkie trzy rodziny wraz z podawaniem, transportem i pakowaniem w kartony poniżej, co oznacza, że linię można zaprojektować i uruchomić jako jeden system, a nie składać po zakupie. Prosimy przesłać wymiary SKU i docelową liczbę opakowań na minutę, a nasi inżynierowie odeślą dobraną rekomendację, a nie ogólną ofertę katalogową.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Pełny profil ›