

食品・ベーカリー・菓子・化粧品・受託包装を手掛ける中小規模の事業者にとって、問うべきは包装機を導入するかどうかではありません。設備予算を全自動のターンキーラインに投じるか、手作業供給の機械をつぎはぎするか、あるいはバランスを吟味した 半自動包装ソリューションに充てるべきか、という点です。選択を誤ると 18 か月後に二つの形で現れます。定格速度に届かないまま稼働率の低い自動ラインになるか、需要が伸びた途端に生産を頭打ちにする人手のボトルネックになるかです。本稿では、1 時間あたりおおむね 500~8,000 パックの工場向けに半自動機を見積もる際に SunAura Packaging Machines が用いる判断手順を、購買担当者・設備エンジニア・生産管理者の皆様に沿って解説します。
現場でいう「半自動」の本当の意味
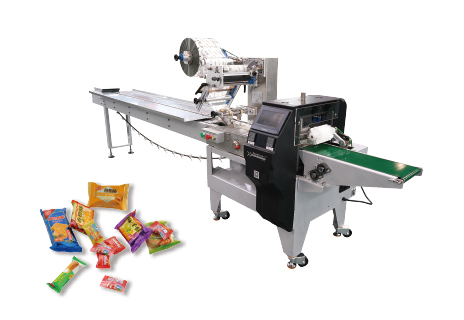
カタログやパンフレットで「半自動」は曖昧な言葉です。実際には、付加価値が高く繰り返す動作(フィルム供給、シール、カット、製函、テープ貼付、結束)を機械が自動化し、変動のある部分(製品投入、集合、サイズチェンジ、検査)をオペレーターが担う機械を指します。横型ピロー包装機なら、オペレーターが製品を供給ベルトへ手で置き、機械が製袋・シール・カットを自動で行う構成が半自動です。ケースシーラーなら、オペレーターがフラップを折り、機械が上フラップを折ってテープを貼ります。結束ステーションなら、オペレーターが荷を位置決めし、機械がバンドを締めて溶着・切断します。
この役割分担こそが、この区分の経済的な根拠です。精密で疲労を伴う繰り返し作業は機械が、判断を要する作業は人が担います。手作業の工程がボトルネックにならない限り、半自動という選択は自動化の品質・均一性・ロス削減の利点を、少ない設備投資とはるかに小さい設置面積で大部分取り込めます。手作業がボトルネックになった場合、例えば 1 分 120 個に対応できる包装機にオペレーター 1 人の投入が追いつかないときは投資不足です。その隙間は、集合・デネスター供給を足すか、自動供給へ格上げして埋めます。
半自動が全自動を上回る場面
全自動ラインが真価を発揮するのは三つの条件が同時に揃うときです。単一 SKU か段取り替えが極めて少ないこと、量が安定して大きく予測できること、機械式フィーダーが確実に取り出せる製品形状であることです。同じ条件が、超大量領域では半自動を不向きにします。裏返せば、いずれか一つでも欠ければ全自動ラインは割に合わない投資です。
次の特徴が一つでも当てはまる中小規模工場には、半自動包装が概ね正解です。
- 多品種で段取り替えが頻繁。 パンを 10 種類焼くクラフトベーカリー、短期の販促ロットを請け負う受託包装業者、毎月新色を出す化粧品ラボは、四半期に数日しか使わない自動供給装置に対価を払っています。手作業供給の横型ピロー包装機や半自動カートナーなら、数時間ではなく数分で段取り替えが済みます。
- 1 時間あたりおおむね 1,000~8,000 パックの生産量。 この帯域を下回ると半自動ラインでも過剰仕様で、手包装で足ります。上回ると手作業投入の人件費が設備費の節約を削り始め、生産上限が販売の制約になります。
- 需要が不確実、あるいは季節変動がある。 新規チャネルを育てている途中で数量予測にまだコミットできないなら、半自動機なら後から自動供給を足して拡張する余地が残ります。一度きりの取り返しのつかない賭けを強いられません。
- 床面積が限られ、天井高が低い。 集積・ロボット・コンベアを備えたターンキー全自動ラインは、直線で 20~40 m の床を要することが珍しくありません。半自動の横型ピロー包装機とケースシーラーなら作業台 1 スパンに収まります。
- 柔軟に使える人手が自動化より割安な職場。 熟練の包装作業者を予測可能な時間給で確保できる地域では、品質と速度が許す限り、損益分岐点は手作業投入寄りに動きます。
判断の枠組み:議論を決着させる四つの数値
勘に頼らず、選択を四つの運転数値に落とし込んで算術で解きます。
1. 正味の必要パック数/時。 販売予測と生産カレンダーから出発し、段取り替え・休憩・計画停止を差し引いた実効稼働時間で割ります。目標を包装機のカタログにある「最大」速度に当ててはいけません。投入リズム・供給ミス・フィルム継ぎを勘定すると、手作業供給の横型ピロー包装機の現実的な初回通過率はカタログピークの 55~75 % です。この規律は関連記事「 カタログ定格速度ではなく自動包装設備の実処理能力を算出する.
2. 段取り替えの頻度。 」で解説しているのと同じです。製品サイズ・フィルム・ケースをどの頻度で切り替えるか数えます。半自動ラインの段取り替えは 1 回 15~40 分、全自動サーボラインではレシピを登録・自動化しない限り 1~3 時間かかります。1 日 2 回を超える段取り替えでは、自動化による人件費の節約は失われた段取り替え時間にほぼ吸収されます。
3. 運転 1 時間あたりの人件費。 賃金、諸手当、監督費を足し、その構成に必要なオペレーター数を掛けます。手作業供給の包装機なら投入 1 名と梱包・取出し 1 名が一般的です。自動供給なら投入担当を省けますが、設備の償却・保全・より熟練した技術者が加わります。二つのランニングコストを 5 年で比較してください。
4. 本体価格ではなく 5 年間の所有コスト。 電力、立上げ時のフィルムロス、予備部品、消耗品、保全工数、操作研修を含めます。だから予算確定前に、自動包装ラインの 総所有コスト(TCO) の解説を読むことをおすすめします。ロスや停止を正直に積むと、手作業・半自動・自動の本体価格差は 5 年で縮み、逆転することすらあります。
中規模工場における典型的な半自動機の組み合わせ
SunAura Packaging Machines は、全自動に踏み切らずに半自動の後段包装ライン一式を組める三つの構成要素をよく納入しています。
手作業供給の横型ピロー包装機。 たとえば SZ-280 横型ピロー包装機 は中幅の製品と短ロットに合わせたサイズです。オペレーターが供給部へ製品を置き、フォーマーチューブをフィルム幅に合わせ、機械速度を投入リズムに揃えます。ピローパックを扱え、段取り替えが短く、増産時に自動集合供給を後から足す余裕があるため、ベーカリーや製菓で人気です。
半自動ケースシーラー。 袋詰め後は出荷ケースへ入れます。 FA-500 半自動ケースシーラー なら、オペレーターが上下のフラップを折り、ケースを粘着テープヘッドに通します。張力がばらつく手貼りという、最も煩わしく仕上がりも安定しない作業を省きつつ、機械自体は安価でライン間の移設も容易です。
半自動または自動の結束。 パレット積みの荷には、半自動結束機がポリエステルまたはポリプロピレンのバンドを均一に締めて溶着します。これは多くの購買担当が思う以上に重要です。手締めのバンドは保持張力の 30~50 % を日常的に失い、輸送中の荷崩れにつながります。この工程を比較するなら、 パレット包装機と手巻きの総コスト比較の分析もご覧ください。ストレッチ包装と結束では、荷の固定で担う役割が違います。
この三つは一般的なローラー/ベルトコンベアと連動するので、工場の成長に合わせてレイアウトを組み替えられます。次の段階、つまり包装機への自動供給、自動製函機、協働パレタイザーは、一度に大きな設備投資を強いるのではなく、モジュール単位で順に追加できます。
床面積・ユーティリティ・レイアウト:見落とされがちな仕様の半分
小規模工場に、更地からレイアウトを引ける余裕は滅多にありません。発注前に、設置スペース、扉幅、床荷重、電源、圧縮空気を測ってください。半自動の横型ピロー包装機は一般に単相または三相の 220V/380V と、シール・カット用アクチュエータ向けに 6~8 bar の圧縮空気が少し必要です。ケースシーラーと結束機はさらに少なくて済みます。落とし穴は集積スペースです。カートニング前に完成パックを置く場所、パレタイジング前にケースを集める場所が要ります。小さなバッファがないと、隣接する工程のオペレーターは最も遅い工程のリズムに縛られます。
「機械が追いつかない」という苦情の最大の原因は、実は物料流量の問題であるレイアウト不良です。これは技術ノート 工場の不具合を招く包装ラインのレイアウトミスで詳しく扱います。要点だけ言えば、発注を決める前に床にテープで流れを描き、リール・清掃・保全のために四方へ最低 800 mm のクリアランスを残すことです。
半自動機の費用目安と投資回収
フォーミングセット 1 式と簡易プリンタ接続を含む標準構成の手作業供給・横型ピロー包装機の現実的な予算は、同等の全自動サーボ包装機の数分の一です。半自動ケースシーラーと卓上結束機を足しても、増える額はわずかです。魅力は絶対価格ではなく、自動化の効果と設備投資の比率、そして将来の格上げ時にほぼ全ての構成部品を活かせる点です。
投資回収は概ね三つの削減で決まります。第一にフィルム・包装材ロスの低減で、動力式で再現性のあるシール・カットサイクルは手包装よりフィルム使い過ぎが少なく、材料を 5~12 % 節約できます。第二にシール不良による手直し・返品の削減。第三に、疲れる反復作業から検査・集合へオペレーターの時間を振り替えられることです。数字を入れると、2 交代の工場では半自動ラインは 12~24 か月で回収できるのが一般的です。 SW60X/SW80X 横型ピロー包装機シリーズ は格上げ経路を示します。手作業供給構成で始めた買い手も、フォーマーやシール機構を捨てずに、後から自動供給付きサーボ機へ移行できます。
RFQ:本気の買い手が尋ねるべきこと
「包装機はいくらですか」という曖昧な問いには、曖昧で膨らんだ見積もりが返ります。精度の高い問いには、信頼できる価格が返ります。サプライヤーに相談する前に、当社が公開する 自動包装機械調達のための RFQ チェックリストを埋めてください。最低限、製品寸法と重量、パック形態とフィルム仕様、将来余裕を含む必要パック数/時、SKU 数と段取り替え頻度、使える床面積とユーティリティ、対象市場(CE、食品接触、書類要件を左右します)、そして現場の保全体制をご提示ください。
2 件の見積もりを同じ土俵で比べるなら、各社に同じ五つを尋ねてください。 貴社 の製品を現実的な投入リズムで運転した実証速度はいくつか、段取り替え時間に何が含まれるか、シールジョー・ベルト・テープヘッドなどの消耗品の予備部品リードタイムはどれだけか、操作研修と遠隔診断の支援は何が含まれるか、そして後から自動供給を足すとどうなるか、です。これらに文書で答える姿勢自体が、サプライヤーの力量を示す指標になります。
SunAura Packaging Machines の半自動案件への取り組み
SunAura Packaging Machines は、横型ピロー包装機、カートナー、ケースシーラー、結束機、後段のパレタイジング設備を、各大陸の中小規模工場へ納入しています。初めてのお客様には、今のボトルネックを解消できる最小の半自動構成を選定しつつ、後から自動化を足せるよう供給・制御・コンベアのインターフェースをあらかじめ組み込むのが基本方針です。1 年で持て余すラインより、3 年かけて成長に合わせられる機械をお売りしたいと考えています。
すべての見積もりに、製品図、電気回路図、推奨予備部品リスト、類似設備に基づく現実的な初回通過率の目標値を添えます。メーカー製の設備も、背後の支援なくしては価値が出ません。そこで文書化した遠隔診断アクセス、研修資料、体系立てた部品プログラムもご用意しています。詳細は アフターサポートのページをご覧ください。貴社の製品と数量に合わせて半自動レイアウトを設計してほしい場合は、 SunAura Packaging Machines のエンジニアリングチームにご相談ください 。製品寸法、現在の時間あたり生産量、SKU 数をお送りいただければ、段階的な格上げ経路を盛り込んだ構成をご返信します。
まとめ
中小規模工場にとって半自動包装は、妥協でも「本物の」自動化からの格下げでもありません。製品・量・段取り替え計画の変動に機械を合わせる、意図的な経済判断です。四つの数値、すなわち正味の必要パック数/時、段取り替え頻度、時間あたり人件費、5 年総コストをモデル化すれば、適切な仕様はおのずと見えてきます。今の量に見合う自動化を買い、格上げ経路を残せば、二つの古典的な失敗を避けられます。供給が追いつかない自動ラインを買い過ぎることと、維持費が払えない手作業を買い足りないことです。

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
プロフィールを見る ›