

SunAura Packaging Machines は、ポーランド西部の総菜メーカー向けに、冷凍総菜の後段包装ライン一式を稼働させました。自動横型カートニング、ロボットによるケース詰め、製函、協働パレタイジングを一つのセルに統合し、チルドから冷凍までの低温環境で運転できるよう設計しています。本ラインは出荷前に青島工場で工場受入試験を完了し、現地での設置、低温環境試験、操作研修を経て引き渡されました。現在はお客様のシフト体制に合わせて量産運転に入っています。
お客様は、小売のプライベートブランドと自社ブランド向けにチルド・冷凍総菜を製造する同族経営のメーカーです。生産量の増加に伴い、手作業と旧型の単独機 2 台で梱包する割合が増えていました。数量の伸び、カートン・ケースのフォーマット拡大、そして包装品質の均一化を求める小売側の要請により、手作業での継続は難しくなっていました。求められたのは、複数の総菜レンジに対応する数種のカートンサイズを扱い、限定された標準段ボールケースに詰め、出荷場へ安定したパレットを送り出せるラインです。しかも既設建屋と低温隣接レイアウトの制約内で、という条件でした。
ラインの構成範囲
設置したセルは、一般的な後段包装ラインの順序に沿いながらも、独立した機械の寄せ集めではなく一つのシステムとして設計しています。内容物を充填・シールした総菜トレーはカートニング部へ入り、横型カートナーが店頭用カートンを成形・充填・閉函します。カートンは続いてロボットケース詰めステーションへ搬送されます。ケースはライン上流で製函・底面シールされ、パッカーへ供給されます。充填後は閉函・シールを経て協働パレタイジングロボットへ送られ、混載でも崩れないパレットパターンを段ごとに組み上げ、完成した荷を出荷場へ渡します。全機が共通の制御方式でつながり、低温隣接エリアに合わせた寸法の電動コンベアで結ばれています。
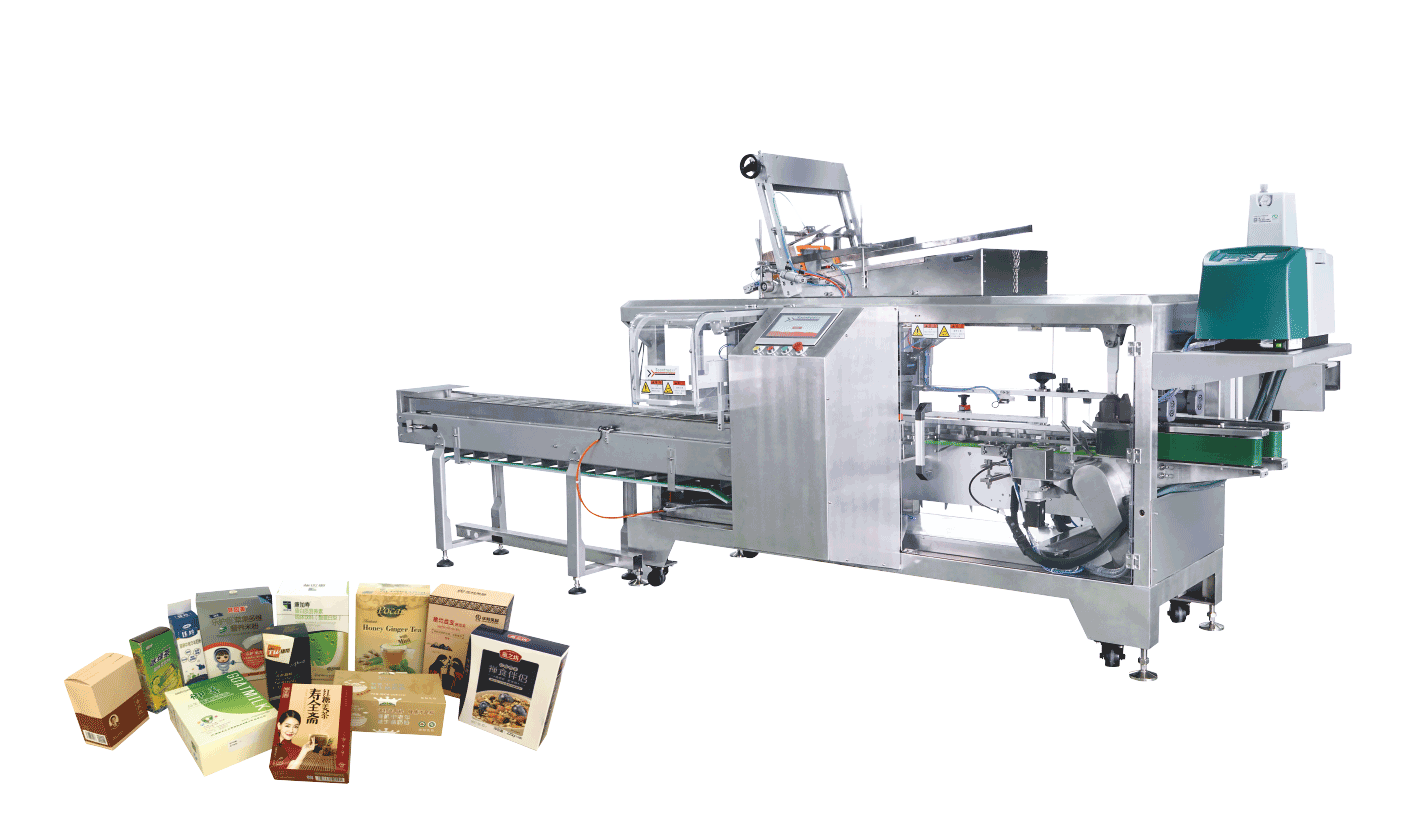
フォーマット変更を軸にしたカートニング
カートニング部には、 ZH-200/300 フルサーボカートナー クラスの機種を採用しました。チルド環境向けに水洗い対応の表面仕上げと密閉制御を指定しています。総菜の生産では段取り替えが頻繁に発生します。お客様は自社ブランドと複数のプライベートブランド向けに数種の店頭用カートンを使い分け、それぞれに専用の印刷板紙と閉函仕様があります。サーボカートナーはフォーマットごとのレシピを登録し、主な成形・挿入動作を機械部品の交換ではなくサーボ軸で切り替えるため、段取り替えは機械の組み直しではなく、短く再現性のある手順に収まります。受入試験では全フォーマットを通して運転し、段取り替え時間を目標値と照合して記録しました。
製品は内容物を充填したトレーで、縁が湿っていることがあります。そのためカートナーの充填・閉函ステーションは、乾燥したダミーではなく実製品を扱えるよう調整しました。ガード類と製品接触部には適切なステンレス等級を指定しています。カートンの有無と閉函の検査で、正しく成形されていないものはケースパッカーに届く前に排除します。不良カートンをロボットが掴もうとする事態を防ぐためです。
再現性のある配置を実現するロボットケース詰め
充填済みカートンの集合・箱詰めは、2 軸ロボットケースパッカーの ZX-500R ロボットケースパッカー タイプが担います。ロボットは必要な集合パターンでカートンを掴み、製函済みケースへ段ごとに配置します。動作と掴み治具はカートンサイズに合わせています。固定式の機械パッカーではなくロボットを選んだのは、本案件で実務上の利点が二つあったためです。ケース・カートンの配列違いを、機械の更新ではなくレシピと治具の変更で吸収できること。そして再現性の高い高負荷動作を密閉ロボット内に収め、チルド帯で露出する機械部品を減らせることです。
詰めパターン、ケース 1 個あたりのカートン数、段ごとの向きは製品別に設定します。セルはロボットが荷を置く前に、ケースの有無と正しい製函を確認します。集合コンベアは、掴みパターンが要求する向き・まとまりでカートンを送り出します。ロボットパッカーの信頼性は、実はここで大半が決まります。低温環境試験では、週末停止後の初回サイクルも含め、シフトを通して配置精度を維持しました。制御盤の空調が制御系を安定状態に整えた後のことです。

製函・封函・パレタイジング
空の段ボールケースは、ライン上流で自動製函機により製函・底面シールされます。採用機は K40T 高速製函・底面シール機 クラスです。オペレーターが箱を組まなくても、ケース詰めステーションへ供給が続きます。製函機は理論上の全バリエーションではなく、お客様の標準ケース範囲に合わせて選定しました。ケースのフォーマット数をあえて絞り、段取り替えを単純に保つためです。充填済みケースは梱包帯を出る前に閉函・シールします。チルドでやや湿った空気にさらされたケースでも確実に接着するよう、閉函仕様を定めています。
ライン末端には、協働パレタイジングロボットの WP-50 協働パレタイジングロボット クラスを配置し、パレットパターンを段ごとに組み上げます。協働機を選んだのは、従来のパレタイザーに必要な全面フェンスなしで、区画内でオペレーターと並んで作業できるためです。建屋のスペースが限られていた本案では、この点が決め手になりました。パレットパターンは製品別に登録され、各段が直角に揃い、完成荷がお客様の安定性要件に収まるようロボットがケースを置きます。完成パレットは出荷場へ移され、従来出荷していた不揃いな手積みの荷に代わります。

低温隣接レイアウトへの設計対応
本案件の中核を占めたのは環境条件です。総菜の梱包はチルド調理と出荷の間に位置し、お客様は全機を冷蔵室に入れずに、カートニングとケース詰めをできるだけ低温エリアへ近づけたいと希望されました。SunAura Packaging Machines の設計チームは境界レイアウトを詰めました。発熱が大きく保守頻度の高い機能は低温隣接エリアに置き、チルド製品を扱う機械は湿った冷気と日常の洗浄に耐える構造としています。チルド搬送帯の構造部・接触部はステンレス製、電気盤は要求等級に密閉し結露対策を施しました。駆動部、ケーブル、シール、潤滑剤はいずれも運転温度範囲の下限に対応する仕様です。
常温仕様の標準機を発注するよりコストはかかりますが、想定できる別の結末を避けられます。ゾーン別のステンレス等級、IP 等級、盤内ヒーター、低温対応の機械部品など、こうした条件下での機器選定の考え方は、技術ガイド「 寒冷・湿潤・水洗い環境向け包装設備」にまとめています。本案件では仕様を製造前に確定したため、環境対策は最初の冬を迎えた後に追加するのではなく、当初から組み込みました。
受入試験・設置・操作研修
出荷前、本ラインは青島で工場受入試験を完了しました。可能な範囲でお客様の実際のカートン板紙・ケース・代表的な製品サンプルを用いて運転しています。試験は全フォーマットを対象に、段取り替え時間を記録し、処理能力と包装品質を合意値と照合しました。理想的な単一製品ではなく全フォーマットを工場で通すのは意図的です。統合ラインの不具合の多くはフォーマットの切り替わりで表面化します。コンテナに積む前であれば、はるかに低コストで解決できます。
現地作業は、機械の据付・レベリング、電気・エア配管、投入口と出荷口での既設コンベアとの接続、そして実生産条件での低温環境試験に及びました。続いて SunAura Packaging Machines の試運転エンジニアが、フォーマット変更、日常点検、故障復旧、HMI 操作についてオペレーターと保守担当へ研修を行い、予備部品と保全スケジュールの資料を残しました。引き渡しは、1 回のデモ運転ではなく、連続する複数シフトで性能を維持できた時点で行っています。
処理能力と、ラインの実力値
カタログ上の速度は気持ちのよい数字ですが、実際のラインは、段取り替え・停止・資材搬送まで含めたシフト全体の実績で評価されます。本案件は当初から、データシートのピーク値ではなくお客様の実際の需要パターンに合わせて仕様を決めました。総菜の生産はキャンペーン単位で回ります。ある総菜とそのカートン形式を一定期間まとめて生産し、次へ切り替えます。したがってボトルネックは製品とともに移動します。定常運転中に特定の機械が待ちで遊ばないようラインバランスを整え、製函機と集合コンベアには、短い中断を吸収してカートナーを止めないだけのバッファを持たせました。
受入試験の数値は、試験中の最も良い 1 分間ではなく、生産ブロックを通した持続処理能力で記録しました。お客様が計画に使えるのは、その数字だからです。実運転では現在の数量を余裕を持ってこなし、投資の動機となった季節ピークにも対応できます。平均的な一日ではなくキャンペーンに合わせて能力を決める意味はここにあります。同じく重要なのは、統合レイアウトによって従来工程を支配していた運搬が消えた点です。カートンは単独機の間でロット待ちせず、ケースもホール内を台車で運び回すことなくシール・パレタイジングへ進みます。中間待ちが減ることで仕掛かり在庫が減り、チルド製品が出荷に至るまでの時間も短縮されます。
多フォーマットを支える段取り替えの規律
プライベートブランドを手掛ける受託充填メーカーにとって、素早く確実にフォーマットを替えられることは、単純な速度より価値があると言えます。品揃えが広く、1 回のロットが単一ブランド工場より短いためです。本案件では段取り替えを、オペレーターの熟練ではなく設計で担保する機能として扱いました。サーボカートナーとロボットパッカーは製品別にレシピを登録するため、手で合わせ込んでいた設定を常に同じ値で呼び出せます。熟練者と新人の差が消えます。物理的な交換部品は最小限に抑え、工具不要または工具 1 本で済み、色分けして専用ボードに保管する設計とし、段取り中に探し物が出ないようにしました。
段取り替えの手順書は、工場受入試験で合意し、現地試験で練り上げたうえで、作業順序・確認項目・初物良品の確認を定めています。フォーマット変更後は、カートン 1 個とケース 1 箱を検証するまでラインを生産に戻しません。急いだ段取り替えの後に誤梱包が連続するのを防ぐためです。この規律により、以前は長短のあった中断が短く予測可能な作業に変わりました。プライベートブランドの品揃えが広がっても、段取り替えの負担で能力向上が削られずに済むのは、この点によるところが大きいと言えます。
お客様が得るもの
本案件は、人手に依存しばらつきの大きかった梱包工程を、再現性のあるラインに置き換えました。店頭での見栄えを守りながら、増える数量についていけます。プライベートブランドの供給元にとって、均一性は取引関係の一部です。ケースの詰め方が揃い、パレットが直角に届けば、減額や取引停止につながる摩擦を減らせます。自動化はまた、体力的にきつい梱包作業へ季節ごとに十分な人員を集める依存からも解放します。さらに、新しいフォーマットをライン更新ではなくレシピ追加と、必要に応じた小規模な治具変更で載せられる基盤をお客様に提供します。
今回の設備は、SunAura Packaging Machines の標準機と完全な特注品の中間にあたる、環境条件に合わせた統合案件です。同様の計画をお持ちのお客様は、ベースとなる機器を 包装機械カタログでご確認いただけます。標準機に合わないレイアウトには、当社の 特注包装機 サービスを通じて、改造・特注の後段包装セルを製作します。技術ガイド「 ターンテーブル式・ロータリーアーム式・オービタル式パレット包装機の選び方 」は、この種のラインに包装工程を追加するお客様向けに、出荷側を解説しています。
SunAura Packaging Machines について
SunAura Packaging Machines は山東省青島を拠点に、食品・飲料・医薬品・化粧品・工業向けの後段包装設備を設計・製造しています。製函機・ケースシーラー、カートナー、ケースパッカー、シュリンク・ピロー包装機、結束機、パレット包装機、パレタイジングロボットに加え、統合ラインや特注のターンキーラインも手掛けます。輸出先のお客様には、仕様策定・工場受入試験から設置、操作研修、アフターサービスまで支援し、主要市場では地域の試運転・予備部品体制を整えています。総菜・冷凍食品メーカーで後段包装をご計画の方は、フォーマット範囲、処理能力、レイアウトを添えてアプリケーションチームへご相談ください。仕様の作成に進みます。
SunAura Packaging Machines プロジェクト・広報チーム。本設備の詳細、あるいは総菜・冷凍食品・チルド製品の同様の後段包装ラインについてご相談の方は、青島のアプリケーションエンジニアリングチームまでお問い合わせください。

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
プロフィールを見る ›