

ほぼすべてのエンドオブラインで、テープだけでは足りなくなる地点があります。封函したカートンをしっかり保持し、箱のパレットを一つの荷に結束し、木材・パイプ・形材のバンドルはトラックの上で一週間たっても外れないバンドを必要とします。それが結束機(バンド掛け機とも)の仕事です。それでいて結束は、包装ラインで最も過小仕様にされがちな工程のひとつです。購入者は「全自動結束機」「PP vs PET結束」「パレット結束機 販売」を検索し、価格だけで選び、後になってアーチが小さい、寒い時期にシールが外れる、上流の製函機にサイクル速度が追いつかない、と気づきます。
本ガイドでは、包装エンジニア流の結束機の選び方——まずバンド材質、次に機構、アーチサイズ、シール方式、処理能力——を説明し、5年目にも性能を保つ1台を選びます。SunAura Packaging Machinesは、半自動、全自動、無人インライン、パレット結束装置を製作しており、以下の推奨は該当機械にリンクしています。
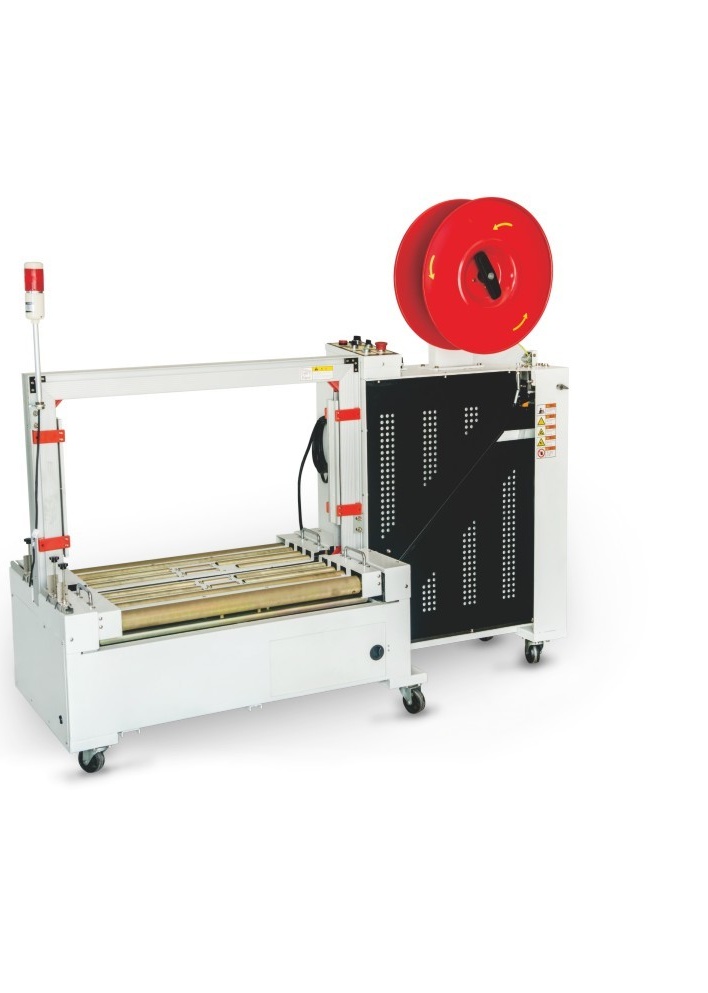
結束がラインで実際に担う仕事
結束は、張力を掛けたバンド——ポリプロピレン(PP)、ポリエステル(PET)、スチール、あるいはあまり一般的でない紙や織り紐——を荷の周りに掛け、制御された力で引き締め、重なり合う端を接合します。結束とストレッチ包装の違いは重要です。ストレッチフィルムは弾性フィルムで荷を包み、ばらけた不定形製品を拘束するのが得意です。一方、結束は高張力で確実な保持を作り、剛体の荷を剛体のまま保ちます。多くの堅牢なエンドオブラインは両方を使います——フィルムで拘束・保護し、バンドで荷をパレットに固定します。二者でまだ迷っているなら、機械包装と手作業ハンドリングの比較が荷安定のトレードオフを扱っています。
結束は3つの異なる仕事に使われ、それぞれ機械が異なります。
- カートン・バンドルのユニット化——1つまたは複数の箱、小包、製品を一つの扱いやすい単位にまとめます。たいていサイドシールまたはボトムシール機を使います。
- 長尺・剛体製品のバンドル——木材、形材、パイプ、パネル、印刷物の束で、多くは水平に結束します。
- 満載パレットの固定——荷の上に掛ける縦バンド、積み荷の周囲の横バンド、またはその両方で、専用のパレット結束装置を使います。
ステップ1:機械の前にバンド材質を選ぶ
最もありふれた結束の誤りは、軽いPP用に作られた機械を買って重いPETを通すこと、あるいは安いPPで数分の一のコストで済む仕事にPETを指定することです。材質が張力能力、コイル寸法、シール温度、そして最終的にどの機械が走れるかを決めます。
| 特性 | PP(ポリプロピレン) | PET(ポリエステル) |
|---|---|---|
| 最適な用途 | 軽いカートン、バンドル、小売パック、一時的なユニット化 | 重いパレット、レンガ、木材、金属、荷重を支えるユニット化 |
| 張力と保持強度 | 低め。経時で張力を失う(リラクゼーション) | 高い。張力を保持し、最もスチールに近い挙動 |
| 伸度/回復 | 伸びやすいが回復は限定的 | 制御された伸びと良好な回復性 |
| コスト | 消耗品コストが最も低い | より高いが、多くの荷でスチールバンドを代替 |
| 一般的な幅 | 標準機で5–15 mm | 高負荷機で9–19 mm以上 |
実務的な原則:バンドが見た目や、すでに拘束されているカートンの軽いユニット化のためなら、PPが賢明で安価な選択です。バンドが海上輸送で重い荷をまとめる主たる保持なら、ほぼ常にPETが正解です。RFQ段階でバンド幅、厚さ、材質を仕入先に伝えてください——機械の軌道、張力モータ、シールヘッドはすべてそれを基準に容量設計されます。製造元に送るべきものの完全リストは包装機械RFQチェックリストをご覧ください。
ステップ2:機構を仕事に合わせる
結束機は手持ち工具から完全統合インラインシステムまで幅広く、自動化とともに価格は急上昇します。適切なレベルは、1日のサイクル数と、その作業に専任のオペレータを割けるかどうかで決まります。
手動・半自動機
少量——1日数十本——なら、手動テンショナー/シーラーまたは卓上半自動アーチ機で十分です。半自動機ではオペレータが製品を置き、機械がアーチの周りにバンドを送って張力を掛け、継ぎ目を熱シールして次の長さを繰り出します。KZ-101半自動結束機が典型例です:コンパクト、移動可能、設備投資が小さく、梱包台や小規模倉庫に最適。オペレータ1人が供給できる量を超えた処理能力が必要になる場合にのみ不適切です。
全自動・無人インライン機
全自動機は動力付きコイル供給、自動張力、より速いサイクルを追加しますが、製品の位置決めをするオペレータは依然として必要です。無人機はさらに進みます:製品はコンベヤでアーチを通過し、検知され、結束され、誰も触れずに放出されるため、製函機の直後に直接配線できます。全自動結束機は大量バンドルに向き、全自動無人結束機はコンベヤインターフェースと隣接装置との信号ハンドシェイクを備えた連続インライン作業用に作られています。
パレット結束:縦、横、貫通、ロータリー
満載パレットには別クラスの機械が必要で、選択はバンドを上から掛けるか側面に回すかで決まります。
- 横/サイドシール・パレット結束は、荷の胴に決められた高さでバンドを掛けます——安定し積み重ね可能な貨物向き。横型パレット結束機 HE80Aがこの作業用に作られています。
- 貫通(縦)結束は、バンドをパレットの隙間から垂直に通して上に回し、荷をパレットに固定します——貨物が浮き上がったり滑ったりし得る場合に必須。貫通式パレット結束機をご覧ください。
- ロータリー位置決め結束は、パレットを回転または割り出して、複数の面に自動でバンドを掛けます——ロータリーパレット結束機 FR1800のように。
これらはターンテーブルまたはロータリーアーム包装機と組み合わされることが多いです。荷にフィルムも必要なら、複合型のパレット包装・結束機 AO77B-FG2000Bが1つのフレームで両工程を行い、床面積を節約し、2台の装置間で荷を移し替える必要をなくします。
ステップ3:アーチサイズとバンド軌道を正しく
アーチ(バンドが通る矩形フレーム)は、最大製品にちょうど合わせるのではなく、余裕を持ってかわさなければなりませ。アーチを擦るカートンはラインを詰まらせ、軌道を早期に摩耗させます。原則として、アーチ開口を最大パッケージより幅に約80–100 mm、高さに50–80 mm大きくし、機械が確実に結束できる最小製品を確認してください——非常に小さな物品はセンサをトリガしないかテンショナーに届かないことがあります。
また、軌道がバンド幅に合っていることを確認してください。12 mmバンド用に作られた軌道は6 mmバンドを確実に走らせず、狭い軌道に広いバンドを無理に通すとガイドを傷めます。複数の幅を走らせるなら、軌道交換可能な機械を指定するか、幅ごとに専用機を持ってください。
ステップ4:シール方式を理解する
大半の全自動機は熱溶着シールを使い、加熱した刃が重なるバンド端を溶かし、押し合わせて冷却します。熱シールはきれいで消耗品のクリップを要しませんが、強度は正しい温度、バンドを荷に掛ける前の十分な冷却時間、周囲条件に依存します。非常に寒い、または通風のある積込みバースでは、固まる前に解放されたシールが剥がれます——これは冬期によくある不満で、機械を交換せず冷却ドウェルを調整すれば直ります。
高負荷PET工具はよりしばしば摩擦溶着シールを使い、端を振動させて温度に敏感でない強い接合を作ります。手動スチールバンドは機械式シールやノッチ接合を使います。お使いの機械がどの方式か、定格継手効率はいくらかを尋ねてください(良好な熱シールはバンド自体の強度の約70–80%に達します)。
ステップ5:実処理能力で容量設計する
カタログのサイクル(「毎秒2本」)は、空の機械を記述するもので、あなたのラインではありません。実スループットは、製品がアーチに到達する速さ、荷あたりの結束数、シール/冷却時間で決まります。定格を鵜呑みにせず、実際のケースレートと荷あたり結束数から必要な毎分サイクルを計算してください——実際の装置スループット計算方法がその手順を解説しています。上流の製函機よりわずかに速い程度の結束機が正しい目標であり、はるかに速い仕様は単に設備投資を浪費します。
複合機と統合
床面積が厳しいか人件費が高い場合、工程の複合化が最も高い価値を生むことがよくあります。包装・結束パレットシステムを超え、カートン封函と結束を1つのフレームで行えます。製函・結束機 FP500AJ-301Aは、ワンパスでカートンを封函しバンドを掛けます。Eコマース梱包には、Eコマース封函・結束機 FG40OLDS-FG400Cが、フルフィルメントに典型的なより小さく多様な箱を扱います。統合時にはコンベヤ高さと装置間の信号ハンドシェイクを確認し、下流が詰まったときに満杯のアーチへ製品を送り込まないようにしてください。
避けるべきよくある結束の誤り
- 間違った材質を走らせる。PP機に重いPETを通せばテンショナーとシールヘッドを破壊し、重い荷に軽いPPを使えば輸送中に外れるだけ。
- アーチが小さすぎる。きつい適合はジャムと摩耗を招く。最大パッケージのクリアランスを必ず残してください。
- 冷却ドウェルをないがしろにする。早く解放されたシールは、特に寒いバースで剥がれます。
- カタログ速度を信じる。実スループットは空機サイクルではなく上流レートと荷あたり結束数で決まります。
- 保全を飛ばす。汚れた軌道、摩耗したヒータ刃、弱ったテンショナーばねが大半の結束故障を生みます。予防保全スケジュールに従い、推奨予備部品(ヒータ刃、テンショナー、送り車)を棚に確保してください。
- 継手強度を確認せず価格だけで買う。シールの弱い安い機械は、再結束・破損荷で、節約した設備投資以上の損を出します。
推奨するSunAura Packaging Machinesの結束装置
上記の代表的な作業に基づき、購入者が最もよく行き着く機械は以下です。
- 少量・梱包台:KZ-101半自動結束機
- オペレータ付き大量バンドル:全自動結束機
- 製函機後の無人インライン作業:全自動無人結束機
- 横パレットバンド:横型パレット結束機 HE80A
- 縦荷の固定:貫通式パレット結束機
- 多面ロータリー結束:ロータリーパレット結束機 FR1800
- 1フレームでフィルム+バンド:包装・結束機 AO77B-FG2000B
安全、防護、オペレータへの配慮
全自動結束機は張力機構、加熱刃、動くバンドを組み合わせているため、防護が重要です。インライン機では、オペレータが手を伸ばし得る箇所のアーチとシールヘッドをインターロック付き防護で囲い、防護が開いたらコンベヤが停止すべきです。張力設定にも注意を払ってください。軽いカートンに最大張力で設定された機械は製品を潰すかバンドの跳ね戻りを招き、張力が弱すぎれば輸送中にずれるゆるい荷を生みます。機械を単一の全体値のままにせず製品ごとに張力を設定し、コイルを正しく通すようオペレータを訓練してください——誤って通されたバンドが結束停止の大きな割合を占めます。
騒音と人間工学は見落としがちです。専用インライン機は手持ち工具の反復手作業を取り除き、オペレータがシフトに数百回結束することになる場面で真の便益となります。機械が梱包台の近くに置かれるなら、負荷率と、そのユニットが連続運転向けか断続向けかを尋ねてください。入門機を一日中全開で走らせると、定格インラインモデルよりはるかに早く過熱し摩耗します。
発注前に問うべきこと
性能を発揮する機械と不満を招く機械を分ける短い質問群です。
- 機械はどのバンド幅、厚さ、材質(PP/PET)に定格され、軌道は交換できますか?
- 最大張力はニュートンでいくらですか。シール方式と定格継手効率は?
- 空機の数値だけでなく、冷却ドウェルを含む実サイクルタイムは?
- アーチ開口と、最小・最大製品寸法は?
- 機械はコンベヤや隣接装置とどう統合され、どんな信号を使いますか?
- どの部品が消耗品で、そのコスト、予備部品の供給速度は?
- 保証とリモートサポートに何が含まれ、誰が調整とオペレータ訓練を担当しますか?
仕入先がこれらの質問にどう答えるか——そして彼らがあなたにバンド材質や荷の寸法を尋ねるかどうか——それ自体が工学的深さの有用な指標です。営業担当が、何を結束するかも尋ねずに最も安い機械を即断するなら、それは留意すべき警告信号です。
標準外の結束ソリューションが必要になるとき
標準機が大半の荷をカバーしますが、特殊寸法、非常に高い張力、複数の結束位置、既存の特注ラインへの統合は、ときにカタログを超える工学を要します。そうした場合SunAura Packaging Machinesは、白紙から作るのではなく実証済みプラットフォームから始め、アーチ、コンベヤ、シールヘッドを改造します——その手法は特注包装機械のページに記載しています。実際の設計製作案件は顧客事例でもご覧いただけます。
どの機構が自社の荷に合うかまだ確かでないなら、最速の道は、製品とパレットの寸法、希望するバンド材質(または現在使っているもののサンプル)、荷あたり必要結束数、ケースレートをお送りいただくことです。SunAura Packaging Machinesのエンジニアは、合う場合は標準機を、合わない場合は改造機を見積もります——サポート・営業チームはこちらからご連絡ください。

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
プロフィールを見る ›