

على تقريبًا كل نهاية خط، هناك نقطة لا يكون الشريط فيها وحده كافيًا. الكرتونة المغلقة لا تزال بحاجة إلى إحكام، ومنصّة الصناديق بحاجة إلى ربطها بحمولة واحدة، وحزمة من الأخشاب أو الأنابيب أو المقاطع تحتاج حزامًا لا يفلت بعد أسبوع على شاحنة. هذه هي مهمة ماكينة الربط (وتسمى أيضًا ماكينة الربط بالأحزمة). ومع ذلك، يعد الربط أحد أكثر خطوط التعبئة تحديدًا بأقل من اللازم: يبحث المشترون عن “ماكينة ربط أوتوماتيكية”، “PP مقابل PET” أو “ماكينة ربط منصّات للبيع” وينتهي بهم الاختيار على السعر وحده، فقط ليكتشفوا أن القوس صغير جدًا، أو أن الغلق يفشل في الطقس البارد، أو أن سرعة الدورة لا تستطيع مجاراة ماكينة غلق الكراتين في المقدمة.
يشرح هذا الدليل كيفية اختيار ماكينة الربط بالطريقة التي يختار بها مهندس تعبئة — مادة الحزام أولًا، ثم بنية الماكينة، وحجم القوس، وطريقة الغلق، والإنتاجية — بحيث تؤدي الوحدة التي تشتريها في السنة الخامسة. تبني SunAura Packaging Machines معدات ربط شبه أوتوماتيكية، وأوتوماتيكية بالكامل، وغير مأهولة على الخط، ومعدات ربط منصّات، وتوصي أدناه تصل بالماكينات المحددة.
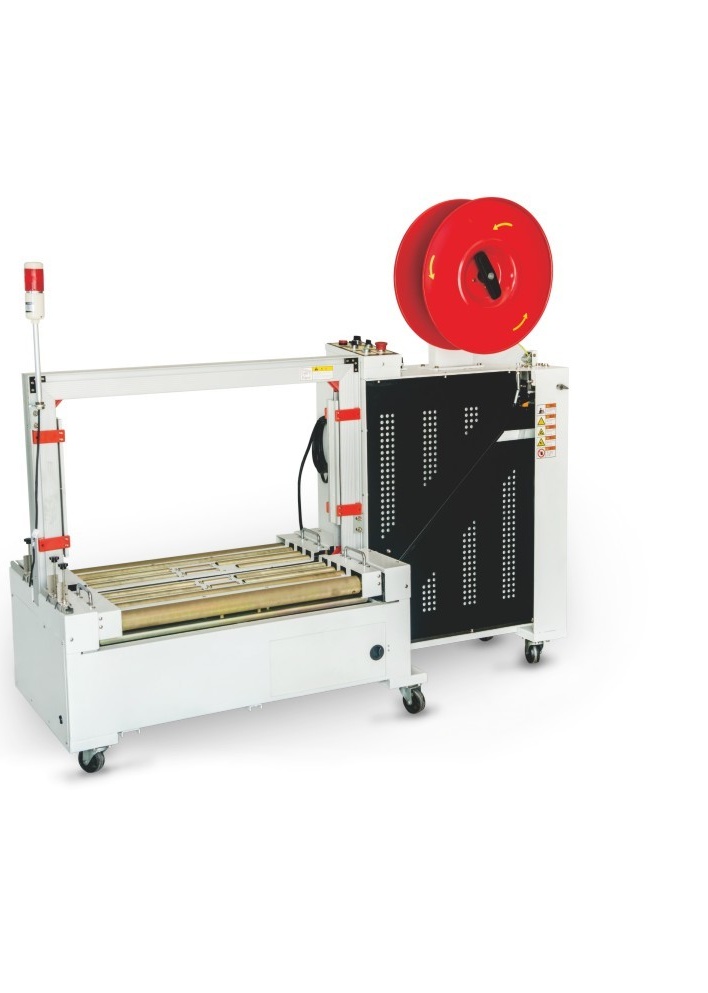
ما يفعله الربط فعلًا في خطك
يضع الربط حزامًا مشدودًا — بولي بروبيلين (PP)، بولي إستر (PET)، فولاذ، أو أقل شيوعًا ورق أو حبل منسوج — حول حمولة، ويشدّه إلى قوة مضبوطة، ويربط الأطراف المتداخلة. الفرق بين الربط والتغليف بالشدّ مهم: فيلم الشدّ يغلّف الحمولة بفيلم مرن وهو جيد في احتواء المنتجات الرخوة غير المنتظمة، بينما يخلق الربط إحكامًا عالي الشدّ وإيجابيًا يُبقي الحمولات الصلبة صلبة. تستخدم العديد من خطوط نهاية الخط المتينة كليهما: الفيلم للاحتواء والحماية، والأحزمة لقفل الحمولة على المنصّة. إذا كنت لا تزال تقرر بينهما، فإن مقارنتنا التغليف بالماكينة مقابل المناولة اليدوية تغطي مفاضلات ثبات الحمولة.
يُستخدم الربط لثلاث وظائف متميزة، والماكينة لكل منها مختلفة:
- توحيد الكراتين والحزم — ربط صندوق أو عدة صناديق أو طرود أو منتجات في وحدة واحدة يمكن مناولتها، عادةً بماكينة غلق جانبي أو سفلي.
- ربط المنتجات الطويلة أو الصلبة — الأخشاب، والمقاطع، والأنابيب، والألواح، وحزم المطبوعات، وغالبًا ما تُربط أفقيًا.
- تثبيت المنصّات الكاملة — أحزمة عمودية فوق قمة الحمولة، وأحزمة أفقية حول الكومة، أو كليهما، باستخدام معدات ربط منصّات مخصصة.
الخطوة 1: اختر مادة الحزام قبل الماكينة
الخطأ الأكثر شيوعًا في الربط هو شراء ماكينة مبنية لـ PP خفيف ثم تشغيل PET ثقيل عبرها، أو تحديد PET عندما كان PP رخيصًا سيؤدي المهمة بجزء صغير من التكلفة. المادة تحدد سعة الشدّ، وأبعاد اللفافة، وحرارة الغلق، وفي النهاية أي ماكينات يمكنها تشغيلها.
| الخاصية | PP (بولي بروبيلين) | PET (بولي إستر) |
|---|---|---|
| الأنسب لـ | كراتين خفيفة، حزم، عبوات تجزئة، توحيد مؤقت | منصّات ثقيلة، طوب، أخشاب، معادن، توحيد حامل للأحمال |
| الشدّ والقوة المحتفظ بها | أقل؛ يفقد الشدّ مع الوقت (الاسترخاء) | عالٍ؛ يحتفظ بالشدّ، ويتصرف الأقرب إلى الفولاذ |
| الاستطالة / الاستعادة | يتمدد بسهولة، استعادة محدودة | استطالة مضبوطة مع استعادة جيدة |
| التكلفة | أقل تكلفة مستهلك | أعلى، لكنه يحل محل حزام الفولاذ في العديد من الحمولات |
| العروض النموذجية | 5–15 مم على الماكينات القياسية | 9–19 مم وأعلى على الماكينات الثقيلة |
قاعدة عملية: إذا كان الحزام للمظهر أو توحيد خفيف على كراتين محتوًى بالفعل، فإن PP هو الخيار المعقول منخفض التكلفة. إذا كان الحزام هو الشيء الأساسي الذي يُمسك حمولة ثقيلة للشحن البحري، فإن PET صحيح دائمًا تقريبًا. أخبر المورد بعرض الحزام، والسماكة، والمادة في مرحلة RFQ — مسار الماكينة، ومحرك الشدّ، ورأس الغلق كلها محددة حولها. للحصول على قائمة كاملة بما يُرسل إلى المصنع، راجع قائمة RFQ لماكينات التعبئة والتغليف.
الخطوة 2: طابق بنية الماكينة مع الوظيفة
تتراوح ماكينات الربط من أداة محمولة يدويًا إلى أنظمة على الخط متكاملة بالكامل، ويرتفع السعر حادًا مع الأتمتة. يعتمد المستوى الصحيح على الدورات في اليوم وما إذا كان يمكن تخصيص مشغّل للمهمة.
الماكينات اليدوية وشبه الأوتوماتيكية
لأحجام منخفضة — بضع عشرات من الأحزمة في اليوم — فإن ماكينة شدّ/غلق يدوية أو ماكينة قوس طاولة شبه أوتوماتيكية كافية. على الوحدة شبه الأوتوماتيكية، يضع المشغّل المنتج، وتغذّي الماكينة وتشدّ الحزام حول القوس، وتغلق الوصلة بالحرارة، وتوزع الطول التالي. إن ماكينة الربط شبه الأوتوماتيكية KZ-101 نموذجية: مدمجة، ومحمولة، ورأس مال منخفض، ومثالية لمقعد تعبئة أو مستودع صغير. هي خيار ضعيف فقط عندما تتجاوز الإنتاجية ما يمكن لمشغّل واحد تغذيته.
الماكينات الأوتوماتيكية بالكامل وغير المأهولة على الخط
تضيف الماكينة الأوتوماتيكية بالكامل تغذية لفافة مُغذّاة، وشدًّا تلقائيًا، ودورة أسرع، لكنها لا تزال تحتوي مشغّلًا يموضع المنتج. الماكينة غير المأهولة تذهب أبعد: تسافر المنتجات عبر القوس على ناقل، وتُكتشف، وتُربط، وتُحرّر دون أن يلمسها أحد، لذلك يمكن توصيلها مباشرة بعد ماكينة غلق الكراتين. إن ماكينة الربط الأوتوماتيكية بالكامل تناسب الربط عالي الحجم، بينما إن ماكينة الربط الأوتوماتيكية غير المأهولة مبنية للخدمة المستمرة على الخط مع واجهة ناقل ومصافحة إشارة للمعدات المجاورة.
ربط المنصّات: عمودي، أفقي، عبر العين، ودوار
المنصّات الكاملة تحتاج فئة مختلفة من الماكينات، ويعتمد الاختيار على ما إذا كانت الأحزمة تمتد فوق القمة أو حول الجوانب:
- ربط منصّات أفقي / بغلق جانبي يطبق أحزمة حول جسم الحمولة على ارتفاعات مضبوطة — جيد للبضائع المستقرة القابلة للتكديس. إن ماكينة ربط المنصّات الأفقية HE80A مبنية لهذه الخدمة.
- الربط عبر العين (عمودي) يقود الحزام عموديًا عبر فراغات المنصّة وفوق القمة، مقفلاً الحمولة إلى المنصّة — ضروري عندما يمكن أن ترتفع البضائع أو تنزلق. راجع ماكينة ربط المنصّات عبر العين.
- ربط التموضع الدوار يُدوّر أو يُدرّج المنصّة بحيث يمكن وضع الأحزمة على جوانب متعددة تلقائيًا، كما في ماكينة ربط المنصّات الدوارة FR1800.
غالبًا ما تُدمج هذه مع قرص دوّار أو ماكينة تغليف بذراع دوّار. إذا كانت حمولاتك تحتاج أيضًا إلى فيلم، فإن ماكينة تغليف وربط المنصّات AO77B-FG2000B المدمجة تؤدي العمليتين على إطار واحد، مما يوفر مساحة الأرضية ويتجنب نقل الحمولة بين وحدتين.
الخطوة 3: الحصول على حجم القوس ومسار الحزام بشكل صحيح
القوس (الإطار المستطيل الذي يمر الحزام عبره) يجب أن يمرّ بأكبر منتج بهامش، لا أن يطابقه تمامًا. الكرتونة التي تلمس القوس ستُحشر الخط وتبلي المسار قبل الأوان. كقاعدة، حدّد فتحة القوس أعرض بحوالي 80–100 مم وأطول 50–80 مم من العبوة القصوى، وأكّد من أصغر منتج يمكن للماكينة ربطه بموثوقية — العناصر الصغيرة جدًا قد لا تشغّل الحسّاس أو تصل إلى الشادّ.
أكد أيضًا من أن المسار مطابق لعرض الحزام: المسار المبني لحزام 12 مم لن يشغّل حزام 6 مم بموثوقية، وإجبار حزام أعرض عبر مسار ضيّق يُتلف الموجّهات. إذا كنت تشغّل عدة عروض، فحدّد ماكينة بمسارات قابلة للتبديل أو احتفظ بوحدات مخصصة لكل عرض.
الخطوة 4: فهم طريقة الغلق
تستخدم معظم الماكينات الأوتوماتيكية غلقًا حراريًا (انصهاريًا)، حيث تذيب شفرة مسخنة أطراف الحزام المتداخلة، ثم تُضغط معًا وتبرد. الغلقات الحرارية نظيفة ولا تحتاج إلى مشابك مُستهلَكة، لكن قوتها تعتمد على الحرارة الصحيحة، وزمن التبريد الكافي قبل تحميل الحزام، والظروف المحيطة. في أحواض التحميل الباردة جدًا أو المُهوَّاة، الغلقة التي تُحرَّر قبل أن تضبط ستتقشر — شكوى شتوية شائعة تُصلح بضبط زمن التبريد، لا باستبدال الماكينة.
أدوات PET الثقيلة تستخدم غالبًا غلقًا باللحك الاحتكاكي، الذي يهز الأطراف معًا ويخلق وصلة قوية أقل حساسية للحرارة. حزام الفولاذ اليدوي يستخدم غلقات ميكانيكية أو وصلات ذات نتوءات. اسأل عن الطريقة التي تستخدمها ماكينتك وما كفاءة الوصلة المقدَّرة (الغلقة الحرارية الجيدة تصل إلى حوالي 70–80% من قوة الحزام نفسه).
الخطوة 5: حدّد الحجم للإنتاجية الحقيقية
دورات الكتالوج (“حزامان في الثانية”) تصف ماكينة فارغة، لا خطك. الإنتاجية الحقيقية تُحدَّد بمدى سرعة وصول المنتج إلى القوس، وعدد الأحزمة التي تحتاجها كل حمولة، وزمن الغلق/التبريد. بدلًا من أخذ الرقم المقدَّر، احسب الدورات المطلوبة في الدقيقة من معدل الكراتين الفعلي والأحزمة لكل حمولة — طريقتنا لـ حساب إنتاجية المعدات الفعلية تشرح هذا. ماكينة الربط التي تكون أسرع بشكل هامشي من ماكينة غلق الكراتين في المقدمة هي الهدف الصحيح؛ تحديد سرعة أكبر بكثير يهدر رأس المال فحسب.
الماكينات المدمجة والتكامل
حيثما تكون مساحة الأرضية ضيقة أو العمالة مكلفة، فإن دمج العمليات غالبًا ما يكون أفضل قيمة. بالإضافة إلى أنظمة تغليف-وربط المنصّات، يمكن إجراء غلق الكراتين والربط على إطار واحد: إن ماكينة غلق الكراتين والربط FP500AJ-301A تغلق الكرتونة وتطبق الحزام في ممر واحد. لعبوات التجارة الإلكترونية، إن ماكينة غلق وربط التجارة الإلكترونية FG40OLDS-FG400C تتعامل مع الصناديق الأصغر المتنوعة النموذجية للتنفيذ. عند التكامل، أكد من ارتفاعات الناقل ومصافحة الإشارة بين الوحدات حتى لا تغذّي ماكينة متعطلة في الأسفل المنتج إلى قوس ممتلئ.
أخطاء الربط الشائعة التي يجب تجنبها
- تشغيل المادة الخاطئة. PET ثقيل عبر ماكينة PP يدمر الشادّ ورأس الغلق؛ PP خفيف على حمولة ثقيلة يفشل ببساطة في النقل.
- قوس صغير جدًا. الملاءمة الضيقة تسبب انحشارات وتآكل؛ اترك دائمًا خلوصًا لأكبر عبوة.
- تجاهل زمن توقف التبريد. الغلقات المُحرَّرة مبكرًا تتقشر، خاصة في الأحواض الباردة.
- تصديق سرعة الكتالوج. الإنتاجية الحقيقية يحكمها معدل المقدمة والأحزمة لكل حمولة، لا دورة الماكينة الفارغة.
- تخطّي الصيانة. المسارات المتسخة، وشفرات السخان البالية، ونوابض الشادّ المرهقة تسبب معظم أعطال الربط؛ اتبع جدول الصيانة الوقائية واحتفظ بقطع الغيار الموصى بها (شفرة السخان، الشادّ، عجلات التغذية) على الرف.
- الشراء على السعر دون فحص قوة الوصلة. الماكينة الرخيصة ذات الغلقات الضعيفة تكلف أكثر في الأحزمة المعاد ربطها، والحمولات التالفة، من رأس المال الموفَّر.
معدات ربط SunAura Packaging Machines الموصى بها
بناءً على الخدمات النموذجية أعلاه، هذه هي الماكينات التي يستقر عليها المشترون غالبًا:
- حجم منخفض، مقعد تعبئة: ماكينة ربط شبه أوتوماتيكية KZ-101
- ربط عالي الحجم مع مشغّل: ماكينة ربط أوتوماتيكية بالكامل
- خدمة على الخط غير مأهولة بعد ماكينة غلق الكراتين: ماكينة ربط أوتوماتيكية غير مأهولة
- أحزمة منصّات أفقية: ماكينة ربط منصّات أفقية HE80A
- قفل حمولة عمودي: ماكينة ربط منصّات عبر العين
- ربط دوران متعدد الجوانب: ماكينة ربط منصّات دوارة FR1800
- فيلم + حزام على إطار واحد: ماكينة تغليف وربط AO77B-FG2000B
السلامة، والحماية، واعتبارات المشغّل
ماكينة الربط الأوتوماتيكية تجمع بين آلية شدّ، وشفرة مسخنة، وحزام متحرك، لذلك الحماية مهمة. على الوحدات على الخط، يجب إحاطة القوس ورأس الغلق بحماية متداخلة حيث يمكن للمشغّل الوصول، ويجب أن يتوقف الناقل إذا فُتحت الحماية. تستحق إعدادات الشدّ الانتباه أيضًا: الماكينة المضبوطة على شدّها الأقصى على كرتونة خفيفة يمكن أن تسحق المنتج أو تسبب ارتداد الحزام، بينما الشدّ القليل جدًا ينتج حمولات رخوة تنزلق في النقل. اضبط الشدّ لكل منتج بدلًا من ترك الماكينة على قيمة عامة واحدة، ودرب المشغّلين على تحميل اللفائف بشكل صحيح — الحزام المُخاط بشكل خاطئ وراء حصة كبيرة من توقّف الربط.
الضوضاء والإرغونوميا سهلة التغاضي. الماكينة المتخصصة على الخط تزيل الحركة اليدوية المتكررة لأداة محمولة، وهي فائدة حقيقية حيث كان المشغّل يربط مئات المرات في المناوبة. إذا كانت الماكينة ستجلس بالقرب من مقعد التعبئة، فاسأل عن تصنيف دورة الخدمة وما إذا كانت الوحدة مصممة لتعمل باستمرار أم بشكل متقطع فقط؛ ماكينة فئة دخول تُشغَّل بأقصى سرعة طوال اليوم ستسخن وتبلى أسرع بكثير من نموذج على الخط مصنّف.
أسئلة تطرحها قبل أن تطلب
مجموعة قصيرة من الأسئلة تفصل الماكينة التي ستؤدي عن تلك التي ستُحبط:
- ما عروض الحزام، والسماكات، والمواد (PP و/أو PET) المصنّفة لها الماكينة، وهل يمكن تغيير المسار؟
- ما أقصى شدّ بالنيوتن، وما طريقة الغلق وكفاءة الوصلة المقدَّرة؟
- ما زمن الدورة الحقيقي شاملاً زمن توقف التبريد، لا مجرد رقم الماكينة الفارغة؟
- ما فتحة القوس والأبعاد الدنيا والقصوى للمنتج؟
- كيف تتكامل الماكينة مع ناقل ومعدات مجاورة، وما الإشارات التي تستخدمها؟
- أي القطع استهلاكية، وما تكلفتها، وما سرعة توريد قطع الغيار؟
- ما الضمان والدعم عن بُعد المشمول، ومن يتعامل مع التشغيل وتدريب المشغّلين؟
كيف يجيب المورد على هذه الأسئلة — وما إذا كان يسألك أنت عن مادة الحزام وأبعاد الحمولة — هو في حد ذاته مؤشر مفيد للعمق الهندسي. إذا كان اتصال مبيعات يقتبس ببساطة أرخص وحدة دون أن يسأل عمّا تربط، فهذه علامة تحذير تستحق التنبه.
عندما تحتاج حل ربط غير قياسي
تغطي الماكينات القياسية غالبية الحمولات، لكن الأبعاد غير المعتادة، والشدّ العالي جدًا، ومواضع الأحزمة المتعددة، أو التكامل في خط مخصص قائم تستدعي أحيانًا هندسة تتجاوز الكتالوج. في تلك الحالات، تبدأ SunAura Packaging Machines من منصة مجرّبة وتعدّل القوس، والناقل، ورأس الغلق بدلًا من البناء من ورقة بيضاء — النهج الموصوف في صفحة ماكينة تعبئة وتغليف مخصصة. يمكنك أيضًا رؤية مشاريع حقيقية مُهندَسة حسب الطلب في دراسات حالة العملاء.
إذا لم تكن متأكدًا بعد من البنية التي تناسب حمولتك، فإن أسرع طريق هو إرسال أبعاد منتجك ومنصّتك، ومادة الحزام التي تفضّلها (أو عينة مما تستخدمه اليوم)، والأحزمة المطلوبة لكل حمولة، ومعدل الكراتين الخاص بك. سيوصي مهندسو SunAura Packaging Machines بماكينة قياسية حيث تناسب، ويقتبسون وحدة معدّلة حيث لا — ويمكنك الاتصال بفريق الدعم والمبيعات هنا.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
السيرة الكاملة ›