

東南アジアの中規模スペシャルティベーカリーが 2024 年に急成長していました。ケーキ、スイスロール、こだわりの食パンはスーパー各社と EC で売れていましたが、包装室がボトルネックになっていました。6 人の女性が製品を手でピロー袋に詰め、ラベルを結び、出荷用ケースへ手で積んでいました。生産量は人の手が上限で、欠勤すればラインが止まり、パックのばらつきも大きく、大手小売 1 社から取扱い中止を示唆されるほどでした。本稿は、SunAura Packaging Machines がこのベーカリー向けにターンキー包装ライン一式を設計・製作・試運転し、最初の 6 か月で現場がどう変わったかをまとめた事例です。
これは実際の案件パターンに基づくもので、一般的なパンフレット話ではありません。対象は、複数のサプライヤーから機械を寄せ集めるか、 包装能力を一式で導入する かを検討している生産管理者です。後者は一体として保証されたシステムになります。以下の数値は一般的なベーカリーのターンキー設置を代表するもので、貴社の数値は製品構成で変わりますが、技術的な考え方はそのまま移用できます。
6 か月後、このベーカリーは冷凍ライン新設に向けて同じプラットフォームで 2 台目の小型包装機を導入しました。レシピ構成も、研修済みのオペレーターも同じです。これがターンキー構築の静かな配当です。組織がすでに設備の運転を知っているため、2 案件目はより速く、より安く上がります。ライン間の標準化は初年度の収支表にはほとんど表れませんが、10 年単位で効いてくる効果です。
出発点:能力いっぱいの手作業包装室
ベーカリーの製品は 3 系統でした。柔らかいケーキとスイスロール(高速、デリケート、トレー詰めが多い)、トーストとこだわり食パン(低速、大型、形状が一定でない)、ペストリー(中速、割れやすい)です。導入前の包装はほぼ全て手作業でした。2 人が半自動ピロー包装機へ製品を供給し、別の 2 人がラベルを手貼りし、さらに 2 人が出荷用カートンへ手詰めしていました。ピークでも毎分約 45 パック、それも 6 人全員が揃ったときだけです。
手作業包装の限界を超えた工場ならどこでも見覚えのある症状です。シール品質のばらつき、デリケートなケーキの袋破れ、ラベル位置のずれ、朝の立ち上げにチームが慣れるまでの 2 時間、そして成長の頭打ちです。焼く量は増やせても、包む量は増やせません。手作業をもう 1 シフト足すのではなく、ターンキーラインが正しい投資だと示す典型的なサインです。
ターンキーの範囲に含まれたもの
SunAura Packaging Machines は包装機 1 台を売って終わりにせず、包装室全体を一つのシステムとして範囲定義しました。ラインは設計・製作され、全体として FAT(工場受入試験)を受け、その後 1 つのプロジェクトチームが出荷・設置・試運転まで担いました。範囲は次の通りです。
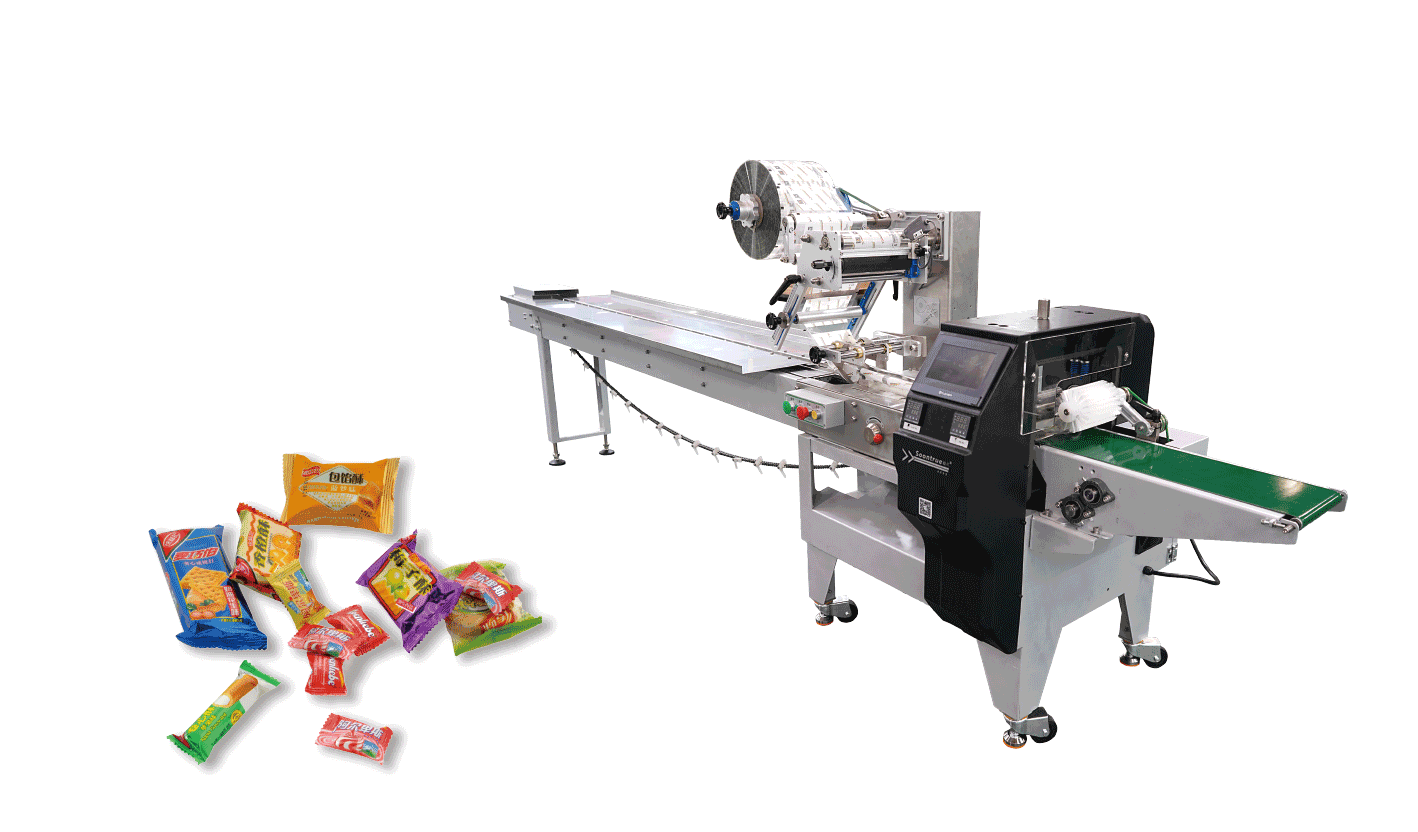
- 最も速いケーキ SKU に合わせたサーボ駆動の横型ピロー包装機。製品専用の供給ベルトと、柔らかいケーキをやさしく押さえる上部ホールドを備えます。
- 自動製品アキュムレーションとバッファコンベア。下流がサイクル動作しても上流の焼成を止めません。
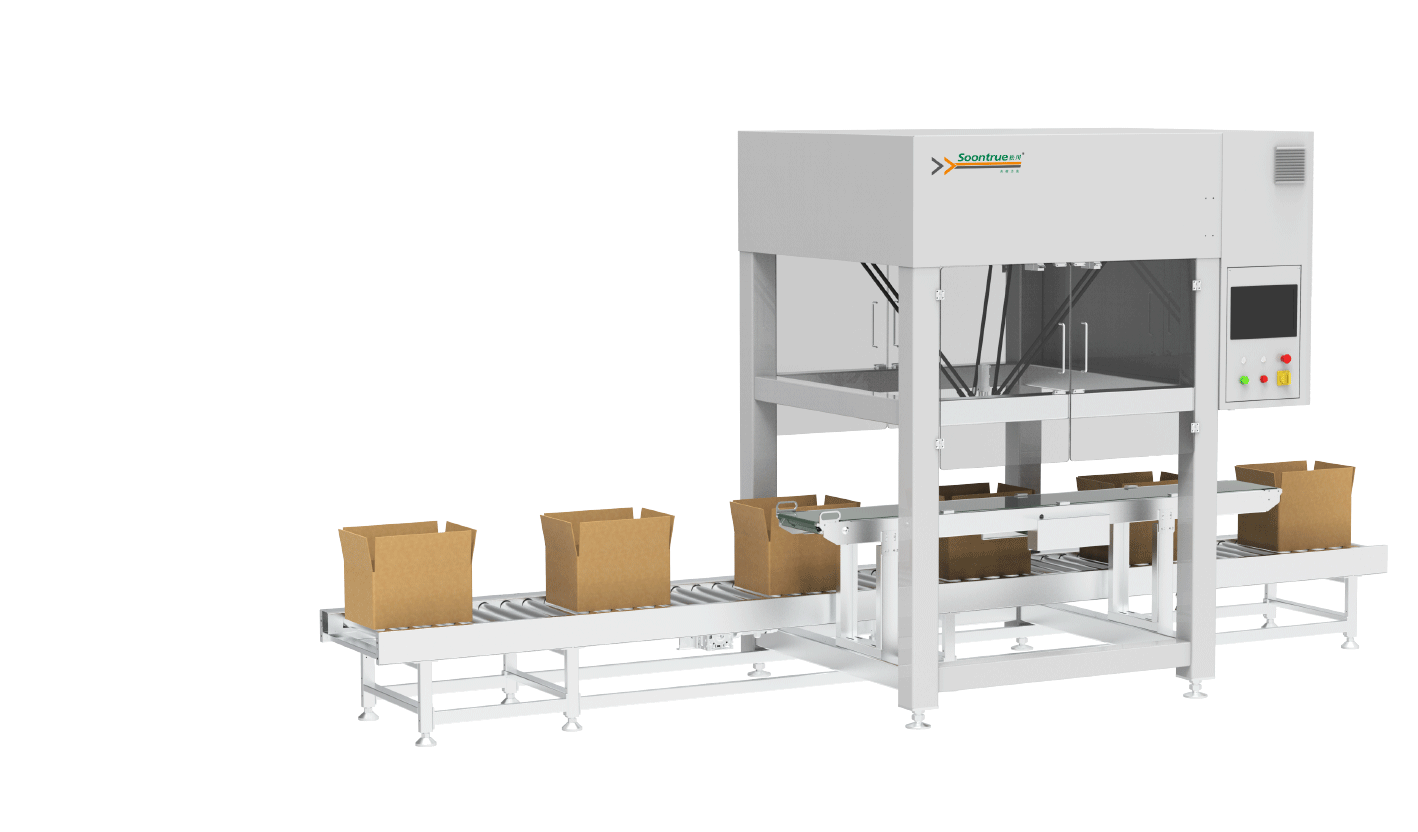
- パックを出荷用トレーに集積する自動カートニングまたはケースパッキングモジュール。
- 排出側のケースシーラーと自動結束ユニット。
- 専任のオペレーターなしで完成パレットを組む協働パレタイジングロボット。
- コンベア、防護柵、電気統合、そして 3 系統すべてのレシピを呼び出せる 1 台の HMI。
機械を買うことと、ラインを買うことの違いはここにあります。各機種は他とのバランスで選ばれ、速度が揃えられ、アキュムレーション量が設計され、全体の責任を 1 社が負います。当社の ケーキ・パン搬送包装ライン が、この案件の土台となった既製プラットフォームです。ベーカリーのトレーとカートンに合わせてカスタマイズしました。
ベーカリー固有の作り込み
ベーカリー包装には、汎用ラインが見落とす要件が 3 つあります。第一に製品が柔らかく形状が一定でないことです。スイスロールは供給で強く掴むと潰れるため、低摩擦の供給と、押さえるのであって挟まないばね式上部ガイドを使います。第二に焼き上がり直後は温かく油分があり、フィルムとシールに影響します。包装機の前に冷却区間を設け、安定した製品にシールを掛けます。第三に SKU の入れ替えが頻繁なことです。午前はケーキ、昼はパン、午後はペストリーを流すため、レシピ呼び出しとクイックチェンジ部品は必須でした。
フィルム自体も検討課題でした。ベーカリーはプレミアムラインで生分解性フィルムへの移行を望んでいたため、包装機には生分解性フィルムが必要とする閉ループのジョー制御とサーボ式フィルム送りを指定しました。この判断は当社の 生分解性フィルム対応包装機の適合ガイドに記録しています。要点は、購入前に設計へ織り込んだことであり、納入後に後付けしたのではないという点です。
レイアウトと設置:なぜ重要だったか
包装室は既存のスペースだったため、レイアウトが成否を分ける判断でした。SunAura Packaging Machines は鉄骨に着手する前に 3D の全体配置図を作成し、保守クリアランスを確保し、包装機とケースパッカーの間のバッファ量を決め、ユーティリティを回しました。これは当社が 現場から学んだ包装ライン配置の失敗 で説いている手法そのものです。クリアランス、アキュムレーション、まっすぐな物流を、現場で知るのではなく図面の上で決めておきます。
設置は 11 日間でした。最初の 3 日が機械・ユーティリティ、次の 4 日がベーカリーの実製品による FAT 形式の試運転、最後の 4 日が操作研修と生産立ち上げです。12 日目にはラインがフルシフトで動いていました。3 社から機械を買って地元のインテグレーターに繋がせた寄せ集め案件では、インターフェースの責任者がいないため、現地統合に通常 6~10 週間かかります。
6 か月後の成果
| 指標 | 導入前(手作業) | 導入後(ターンキー) |
|---|---|---|
| ピーク処理能力 | 毎分約 45 パック、人手が上限 | ケーキ SKU で毎分 90 パック超 |
| 包装要員 | 1 シフト 6 名 | 1 シフト 2 名(監視・段取り替え) |
| シール不良・除外率 | 袋破れ・シール不良 約 3.5 % | 除外率 1.0 % 未満 |
| ライン立ち上げ時間 | ~120 minutes | レシピ呼び出しで 20 分未満 |
| OEE(包装機) | ~55% | ~82% |
人件費の計算だけでも投資は正当化されました。1 シフト 6 名から 2 名へ、2 シフトで 8 名を付加価値の高い業務へ回せた上、以前は生産を止めていた欠勤リスクも消えました。除外率の低下はフィルムと製品を節約し、OEE の向上でベーカリーはようやく、すでに焼けていた分を販売できるようになりました。取扱い中止を示唆していた小売店も、パック品質の安定を理由に契約を更新しています。
経理担当の方には、当社が 自動包装ラインの総所有コストで整理した枠組みで全体の経済性を見ていただくのが分かりやすいでしょう。購入価格はコストのごく一部にすぎず、人件費、廃棄、OEE の改善が投資回収を左右します。
案件の範囲定義と見積りの付け方
ベーカリーの最初の考えは「ピロー包装機 1 台」で 3 社から相見積りを取ることでした。これは購入単位として正しくありません。SunAura Packaging Machines は代わりに生産計画から始めました。どの SKU を、どの構成比で、3 年先までにどれだけの数量を見込み、床面積がどれだけあるかです。そこから技術チームが必要なボトルネック速度、バッファ長、1 日あたりの段取り替え回数、人員モデルを導きました。価格は範囲に従って決まり、その逆ではありません。
これが重要なのは、包装ラインを最も安く買う方法が、誤った範囲を安く買うことだからです。今日の処理能力には合っても来年の SKU を扱えない包装機は、安物買いの銭失いになります。ベーカリーは余裕を持たせた 5 軸サーボ包装機を選びました。定格速度を最速 SKU より約 25 % 上回らせたのは意図的です。フィルム交換、除外、製品ばらつきによる速度低下を差し引いても、なお十分な余裕が残るようにしました。この判断で初期費用はわずかに増えましたが、4 つ目の製品系統を追加した日にもラインが陳腐化せずに済みました。
課題とその対処
ターンキー設置に摩擦が全くないわけではありません。この案件を特徴づけた課題は 3 つです。第一に、温かく油分のある製品が初期のフィルム試験で貼り付きました。包装機の前に制御付き冷却区間を追加し、耐油性のフィルムラミネートを指定して解決しました。第二に、既存の床がコンベアの芯出しに必要な平坦度を満たさず、施工班が調整脚を製作し、床板と格闘する代わりに 2 か所の短い区間を再仕上げしました。第三に、ベーカリーの保全チームにサーボ設備の運転経験がなかったため、研修を 1 日ではなく 3 日に分けました。整備担当にはハードウェアとレシピ、オペレーターには段取り替え、監督者には HMI とアラームの読み解きを割り当てています。
こうした細部をターンキー供給者が吸収し、寄せ集めで買った側が抱え込むことになります。機械を桟橋まで送って終わりにする包装機メーカーは、冷却区間を設計し直したり保全チームを研修したりしません。マニュアルを渡して請求書を送るだけです。責任を持つ供給者が 1 社いることは、単発の案件と継続的な支援関係の違いです。リスク配分の比較は 自社組立とターンキーライン一式の比較 もご覧ください。
投資回収モデル
代表的な設置に数値を当てはめると判断がはっきりします。2 シフトで 8 名を配置転換し、完全負担の人件費を時給およそ 12 ドルとすると、回避できた人件費は年間約 374,000 ドルです。毎時 3,000 パック、1 パック 0.40 ドルのラインで除外率を 3.5 % から 1 % 未満へ下げると、フィルムと製品の廃棄でさらに年間 75,000~90,000 ドルを節約できます。OEE 向上による販売増(ようやく、すでに焼いていたケーキを売れた分)を加えると、年間効果は概ね 450,000~600,000 ドルに収まります。
投資額が 6 桁台前半のターンキーラインに対して、回収は 12~18 か月に十分収まり、耐用年数は 10~15 年にわたります。これを行うベーカリーが多くない理由は計算ではなく、複雑な設備投資への不安です。ターンキー供給者が統合リスクを自ら負うことで、その不安の大部分を取り除けます。
品質は、収支表だけでは捉えきれない面でも向上しました。ラインが均一にシールし、画像検査でラベルを確認するため、曲がったラベルや弱いシールに関する小売店からのクレームが止まりました。ブランドを守る効果です。取扱い中止がもう一度繰り返されれば初年度の節約分はすべて吹き飛んでいましたが、均一なパックがそのリスクを完全に除きました。
ベーカリーが学んだこと
この案件から、包装を自動化するあらゆる食品工場に通じる教訓が 3 つ得られました。第一に、現在の平均ではなく最速 SKU と 3 か年の製品計画に合わせて容量を決めることです。最速のケーキラインが包装機速度を決めました。平均に合わせていればボトルネックは残ったままです。第二に、運転速度だけでなく段取り替えにも予算を割くことです。レシピ呼び出しとクイックチェンジ部品で 2 時間の立ち上げが 20 分に縮み、この削減時間はカタログ上の速度差をはるかに上回りました。第三に、機械そのものだけでなく統合を買うことです。価値は包装機単体ではなく、ケースパッカー、アキュムレータ、パレタイザーとのバランスを、結果に責任を持つ 1 つのチームが取ったことにありました。
SunAura Packaging Machines の案件の進め方
SunAura Packaging Machines は、要件整理、全体配置設計、製作、ベーカリーの実製品による工場受入試験、出荷、設置、試運転、操作研修までを一貫して管理しました。ラインの心臓部である 5 軸サーボピロー包装機 、後段の集積、協働パレタイジングロボットは、いずれも一つのバランス取れたシステムとして仕様策定されています。継続的なサポートは当社の アフターサービス プログラムを通じて提供し、予備部品と計画的な 予防保全 で、この案件が獲得した OEE を守ります。
貴社のベーカリーが同じ手作業包装の頭打ちに直面しているなら、次の一手は単機の見積りではなく、範囲を定義したライン提案です。詳しくは当社の 導入事例 ページを、また ペストリー搬送包装ライン プラットフォームをご覧いただくか、 SunAura Packaging Machines のチームにご相談ください 。製品範囲と床面積をお知らせいただければ、貴社の成長に合わせたターンキーラインをご提案します。
まとめ
このベーカリー事例は雛形であり、単なる逸話ではありません。食品工場で繰り返されるパターンがあります。手作業包装が成長に蓋をし、バランスの取れたターンキーラインがその蓋を外し、回収はカタログ上の速度ではなく人件費・廃棄・OEE から生じます。SunAura Packaging Machines は、部屋全体を一つのシステムとして設計し、最速 SKU に合わせて容量を決め、段取り替えと生分解性フィルム対応を最初から織り込むことで、事業とともに育つラインをベーカリーに渡しました。それがターンキーを正しく行う約束です。供給者は 1 社、責任は 1 つ、結果も 1 つです。

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
プロフィールを見る ›